بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 2026-10-19 منبع: سایت
افزایش تقاضای جهانی برای محفظه های الکتریکی استاندارد مستقیماً به دنبال رشد سریع زیرساخت های تجاری و ساخت و سازهای مسکونی است. محفظههای پلاستیکی نیازهای اولیه مسکونی را برآورده میکنند، اما جعبههای فولادی گالوانیزه NEMA OS 1 برای کاربردهای تجاری روی سطح، تعبیهشده در بتن و کارهای سنگین بهشدت الزامی هستند. این محیط نظارتی دقیق، هزینه سرمایه مورد نیاز برای تجهیزات پیشرفته شکلدهی فلز را توجیه میکند. عملیات تولید قدیمی با تنگناهای عملیاتی شدید مواجه است. نرخ بالای ضایعات، فرسودگی مکرر ابزار، تحمل ناسازگار حذفی، و ماهیت کار فشرده مهر زنی نیمه خودکار، حاشیه سود را از بین می برد. تولیدکنندگان برای بقا باید به راه حل های کاملاً خودکار روی آورند. شما وظیفه پیدا کردن و اجرای یک مدرن را دارید دستگاه ساخت جعبه اتصال برای بهینه سازی اقتصاد واحد و اطمینان از انطباق با مقررات. ما ماشینآلات، ابزارآلات و استراتژیهای عملیاتی مورد نیاز برای ایجاد یک اکوسیستم تولیدی بسیار سودآور و مستمر را تشریح خواهیم کرد.
اتوماسیون غیر قابل مذاکره است: انتقال به یک خط تولید جعبه اتصال الکتریکی کاملاً خودکار هزینه هر واحد را کاهش می دهد و دخالت اپراتور را به حداقل می رساند.
ابزارسازی کیفیت را دیکته میکند: ادغام یک قالب مهر زنی مترقی با دقت بالا، عامل مهمی در حفظ ابعاد حذفی و یکپارچگی ساختاری است.
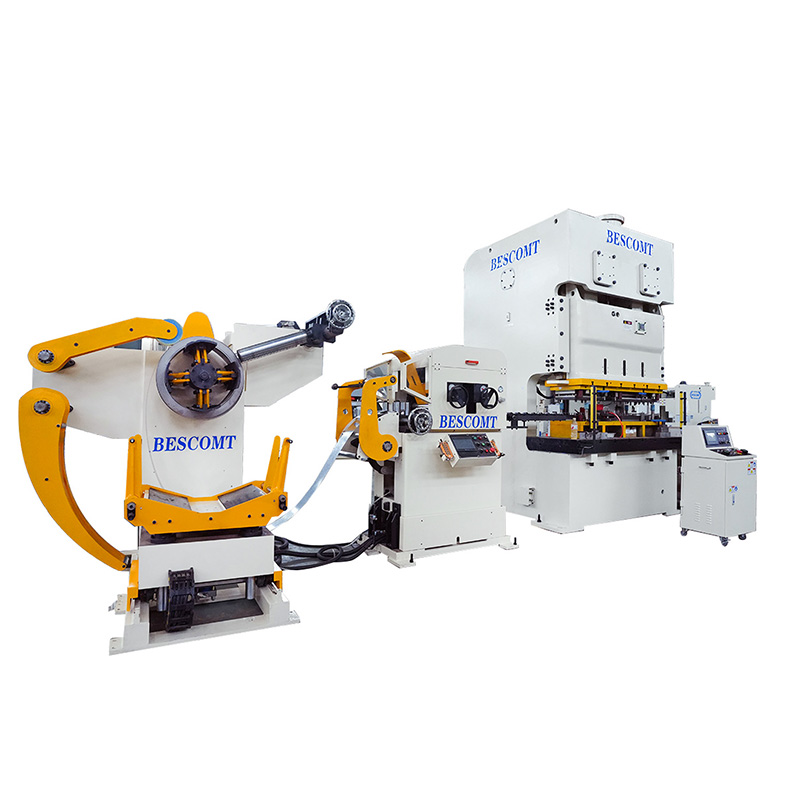
راندمان جابجایی مواد: استفاده از فیدر صاف کننده 3 در 1 دیکویلر، ردپایی را به حداقل می رساند و در عین حال کشش دقیق مواد مورد نیاز برای مهر زنی با سرعت بالا را تضمین می کند.
مشخصات درایو استانداردهای منطقهای و کاربردی: انتخاب ماشین باید کاملاً با مقررات بازار هدف مطابقت داشته باشد و به ابزارهای متمایز برای استانداردهای آمریکایی در مقابل اروپایی و همچنین پیکربندیهای خاص برای نصبهای جدید در مقابل بازسازی نیاز دارد.
یک اکوسیستم تولیدی با تغذیه پیوسته، سیمپیچهای فولادی گالوانیزه خام را بدون مداخله دستی به جعبههای الکتریکی تمامشده و آماده برای انطباق تبدیل میکند. این سیستم متکی بر اقدامات مکانیکی هماهنگ شده است. مواد خام وارد یک انتها می شود، دچار تغییر شکل مکانیکی شدید می شود و به عنوان یک محفظه کاملاً شکل گرفته، رزوه ای و مونتاژ شده خارج می شود. ساخت یک قابل اعتماد خط تولید جعبه اتصال الکتریکی نیاز به درک نحوه تعامل هر ماژول با بعدی دارد.
برای ارزیابی موفقیت، مهندسان معیارهای دقیق پایه را ایجاد می کنند. ضربه در دقیقه (SPM) ظرفیت خروجی خام را دیکته می کند. اثربخشی کلی تجهیزات (OEE) در دسترس بودن، عملکرد و کیفیت را اندازه گیری می کند. درصد قراضه ضایعات مواد را ردیابی می کند که مستقیماً بر سودآوری تأثیر می گذارد. در نهایت، زمانهای تغییر دای تعیین میکند که یک مرکز با چه سرعتی میتواند بین SKUهای محصول مختلف بچرخد. بهینه سازی این چهار معیار، بازگشت سریع سرمایه گذاری در تجهیزات را تضمین می کند.
ایستگاه های ماشین آلات اولیه جریان تولید را ترسیم می کنند. اول، تجهیزات جابجایی مواد، کویل های فولادی سنگین را مدیریت می کنند. بعد، پرس مهر زنی اولیه نیروی لازم را فراهم می کند. در داخل پرس، ابزارهای تخصصی فلز را برش داده و شکل می دهند. در نهایت، واحدهای خودکار ثانویه عملیات ضربه زدن و مونتاژ اجزا را انجام می دهند. هر مرحله باید بدون نقص از طریق یک سیستم کنترل متمرکز PLC برای جلوگیری از تصادفات فاجعه بار ارتباط برقرار کند.
متریک عملیاتی |
مهر زنی نیمه خودکار قدیمی |
خط تولید خودکار مدرن |
|---|---|---|
مداخله اپراتور |
بالا (بارگیری دستی خالی، انتقال دستی) |
حداقل (فقط بارگذاری کویل و نظارت بر سیستم) |
نرخ قراضه |
8٪ - 12٪ به دلیل تغذیه نادرست و خطاهای دستی |
زیر 3٪ با طرح بندی نوار بهینه شده |
ثبات حذفی |
متغیر، وابسته به تراز اپراتور |
دقیق، توسط خلبانان پیشرو کنترل می شود |
زمان تغییر مرگ |
4 - 6 ساعت با بستن دستی |
کمتر از 30 دقیقه با Quick Die Change (QDC) |
انتقال از سیستم های قدیمی به اتوماسیون مدرن مستلزم بازنگری کامل در برنامه ریزی فضای کف است. شما باید گودال حلقه ای مورد نیاز فیدر مواد، ردپای پرس اولیه و نوار نقاله های تمام شده برای قطعات تمام شده را در نظر بگیرید. تراز مناسب این اجزا از اتصال مواد جلوگیری می کند و اطمینان می دهد که نوار فولادی کاملاً موازی با ماتریس قالب تغذیه می شود.
تولید با باز کردن ورق فلزی گالوانیزه گیج سنگین آغاز می شود. کویل ها اغلب چندین تن وزن دارند و حاوی انرژی جنبشی داخلی بسیار زیادی هستند. فرآیند باز کردن سیم پیچ باید دقیقاً کنترل شود تا از فرار مواد جلوگیری شود. برای مدیریت ایمن و کارآمد این مرحله اولیه به ماشین آلات قوی نیاز دارید. اپراتورها هنگام بارگذاری کویل های جدید از پروتکل های سختگیرانه پیروی می کنند تا از آسیب مواد جلوگیری کنند و ایمنی اپراتور را تضمین کنند.
جرثقیل سقفی سیم پیچ گالوانیزه خام را روی سنبه انبساط قرار می دهد.
گوه های هیدرولیک سنبه را منبسط می کنند تا قطر داخلی سیم پیچ را به طور ایمن بگیرد.
اپراتور لبه جلوی نوار فولادی را از طریق میز پوست کن و به غلتک های پینچ می گذراند.
سیستم بانک صاف کننده را درگیر می کند تا مجموعه سیم پیچ اولیه را حذف کند.
این دقیقا نقش الف است فیدر صاف کننده دکویل 3 در 1 . این واحد یکپارچه فضای کف را صرفه جویی می کند و جریان مواد را هماهنگ می کند. ماژول صاف کننده فلز را از طریق یک سری غلتک های تکان دهنده وارد می کند. این عمل مجموعه سیم پیچ و تنش های داخلی را از فولاد حذف می کند. صاف کردن فلز، تغذیه دقیق را به پرس تضمین می کند. مواد صاف از گیر کردن قالب جلوگیری می کند، کمانش مواد را از بین می برد و عمر ابزار را به میزان قابل توجهی افزایش می دهد.
دقت گام خوراک بسیار مهم است. مکانیسمهای تغذیه مبتنی بر سروو، دقت میکرو میلیمتری را برای مهر زنی پیشرونده حفظ میکنند. اگر زمین تغذیه به اندازه کسری از میلی متر کاهش یابد، ابزار پیشرونده به ناحیه اشتباه برخورد می کند. این باعث رد فوری قطعه و آسیب احتمالی قالب می شود. سروو موتورها تنش و کنترل دقیق سرعت مورد نیاز برای تغذیه پر سرعت و بدون خطا را فراهم می کنند. فیدر مستقیماً با انکودر پرس ارتباط برقرار می کند و مواد را فقط در طول پنجره ایمن ضربه پرس به پیش می برد.
هنگامی که فولاد تخت وارد پرس می شود، فرآیند شکل دهی آغاز می شود. ایستگاه های متوالی در a قالب مهر زنی مترقی چندین عملیات را در هر ضربه انجام می دهد. نوار در ایستگاه های سوراخ کردن، کشیدن، خم شدن و خالی کردن حرکت می کند. هر ایستگاه یک برش یا خمش خاص را انجام می دهد. ایستگاه نهایی جعبه تکمیل شده را از اسکلت قراضه جدا می کند. پینهای پیلوت سوراخهای از پیش سوراخشده را در نوار درگیر میکنند تا قبل از تماس پانچها، تراز کامل را تضمین کنند.
ایجاد ناک اوت نیاز به دقت ابزارسازی استثنایی دارد. شما باید ناک اوت های متحدالمرکز و غیرعادی ایجاد کنید که در طول حمل و نقل و ریختن بتن ایمن باقی بمانند. با این حال، آنها همچنین باید به راحتی توسط برقکاران در محل با استفاده از ابزارهای دستی استاندارد حذف شوند. دستیابی به این تعادل نیاز به فاصله دقیق بین پانچ و قالب دارد. اگر بریدگی بیش از حد عمیق باشد، ناک اوت زودرس می افتد. اگر خیلی کم عمق باشد، برقکار نمی تواند آن را حذف کند. مهندسان ابزار از ایستگاه های سکه زنی تخصصی استفاده می کنند تا فلز را کمی در اطراف ناک اوت فشرده کنند و یک تناسب اصطکاک ایمن ایجاد کنند.
طراحی عمیق دیوارهای واقعی جعبه را تشکیل می دهد. فیزیک کشیدن فولاد گالوانیزه پیچیده است. شما باید فلز را بدون آسیب رساندن به پوشش محافظ روی کشش دهید. اصطکاک بیش از حد باعث ایجاد شکستگی های ریز در دیواره های جعبه می شود یا گالوانیزه را از بین می برد. مهندسان برای حفظ یکپارچگی دیوار و مقاومت در برابر خوردگی از ترکیبات کششی تخصصی، شعاع های کاربید صیقلی و فشار نگهدارنده خالی کنترل شده استفاده می کنند. فرآیند کشیدن اغلب در چندین ایستگاه برای جلوگیری از پاره شدن مواد انجام می شود و به تدریج جعبه را تا عمق نهایی خود تشکیل می دهد.
خطوط تولید مدرن، عملیات ثانویه را مستقیماً در جریان کار ادغام می کند. ایستگاههای رزوهای خودکار یا ثانویه، رزوههای لازم را برای پیچهای زمین و براکتهای نصب ایجاد میکنند. انجام این عملیات به صورت درون خطی، نیاز به جابجایی دستی ثانویه را از بین می برد. سرهای ضربه زدن خودکار با ضربه پرس همگام می شوند و اطمینان حاصل می کنند که هر جعبه دارای نخ های عالی است. این واحدهای ضربه زنی به جای شیرهای برش، از شیرهای رول استفاده می کنند تا از آلودگی تراشه های فلزی به ناحیه قالب جلوگیری کنند.
مونتاژ قطعات بر اساس نیازهای نصب خاص متفاوت است. فرآیندهای خودکار پرچ کردن یا جوشکاری نقطه ای، گیره های کابل داخلی و پیگتیل های زمین را متصل می کنند. سخت افزار نصب تخصصی نیاز به تراز دقیق دارد. به عنوان مثال، تسمههای نگهدارنده فلزی برای جعبههای بازسازی قدیمی تفاوت زیادی با براکتهای مستقیم میخی مورد استفاده در ساختوسازهای جدید دارند. ایستگاههای مونتاژ خودکار از فیدرهای کاسه ارتعاشی و واحدهای رباتیک جمعآوری و جابجایی برای قرار دادن و ایمنسازی بیعیب این اجزا استفاده میکنند. سنسورها وجود و جهت گیری صحیح هر براکت را قبل از تخلیه مونتاژ نهایی در سطل بسته بندی تأیید می کنند.
تعیین ظرفیت پرس لازم نیاز به محاسبه دقیق دارد. شما باید الزامات تناژ را بر اساس ضخامت مواد، عمق جعبه و تعداد ایستگاه های قالب پیشرونده قرار دهید. یک جعبه دستی ساده ممکن است به یک پرس 110 تنی نیاز داشته باشد. یک جعبه سنگ تراشی عمیق و چند باندی می تواند نیاز به پرس 250 تنی داشته باشد. اندازه کم پرس منجر به انحراف بیش از حد قاب و خرابی زودرس موتور می شود. مهندسان کل نیروی برش، نیروی کشش و نیروی برش را برای تعیین حداقل تناژ مطلق مورد نیاز محاسبه می کنند.
نوع جعبه |
متریال سنج معمولی |
محدوده تناژ مورد نیاز |
قاب مطبوعاتی توصیه شده |
|---|---|---|---|
جعبه دستی استاندارد (2x4) |
گیج 16 (1.5 میلی متر) |
110 - 160 تن |
C-Frame یا H-Frame |
جعبه مربع 4 اینچی (1.5 اینچ عمق) |
گیج 16 (1.5 میلی متر) |
160 - 200 تن |
قاب H (سمت راست) |
جعبه بنایی چند باندی (عمق 2.5') |
گیج 14 (1.9 میلی متر) |
250 - 300 تن |
قاب H (سمت راست) |
باکس سقفی هشت ضلعی |
گیج 16 (1.5 میلی متر) |
160 - 200 تن |
قاب H (سمت راست) |
ساخت قاب به طور مستقیم بر عمر قالب و پایداری در سرعت بالا تأثیر می گذارد. خریداران باید مبادلات بین پرسهای فریم C و پرسهای سمت راست (فریم H) را ارزیابی کنند. پرس های فریم C دسترسی عالی را برای تغییرات قالب ارائه می دهند اما تحت بارهای سنگین از انحراف زاویه ای رنج می برند. پرس های قاب H با سمت راست استحکام ساختاری فوق العاده ای را ارائه می دهند. این سفتی انحراف را به حداقل می رساند، عمر ابزار را به شدت افزایش می دهد و تحمل ضربه ثابت را در طول دویدن با سرعت بالا تضمین می کند. برای مهر زنی پیشرونده فولاد گالوانیزه، پرس فریم H استاندارد صنعتی است.
بازارهای هدف مشخصات ماشین آلات و ابزار را دیکته می کنند. یک دستگاه ساخت جعبه اتصال استاندارد آمریکایی به ابزار خاصی برای جعبه های سازگار با NEMA نیاز دارد. اینها شامل جعبه های مربعی 4 اینچی، جعبه های دستی و جعبه های هشت ضلعی هستند. ابزار باید دارای ادغام های خاص گیره کابل و الگوهای حذف استاندارد دیکته شده توسط کد ملی برق (NEC) باشد. قالب ها همچنین باید برجستگی های زمینی خاصی را که برای تاسیسات آمریکایی لازم است تشکیل دهند.
برعکس، الف دستگاه ساخت جعبه اتصال استاندارد اروپایی بر روی محفظه های مطابق با IEC/BS تمرکز دارد. اینها معمولاً شامل پیکربندیهای 3×3 اینچی، نیازهای عمق متنوع و نقاط ورودی مجرای خاص هستند. استانداردهای اروپایی معمولاً در مقایسه با همتایان آمریکایی خود به مقررات زمین و پیکربندیهای پایه نصب متفاوتی نیاز دارند. ابزارسازی باید اندازه مجرای متریک و الزامات خاص درجه حریق را که توسط قوانین ساختمان اروپایی الزامی شده است، در نظر بگیرد.
بهره وری تغییر یک معیار ارزیابی حیاتی است. تسهیلات به ندرت یک SKU را به طور مداوم تولید می کنند. توانایی دستگاه را برای تعویض موثر قالب ها هنگام جابجایی بین استانداردهای منطقه ای یا اندازه جعبه ارزیابی کنید. سیستم های Quick Die Change (QDC)، بالابرهای قالب هیدرولیک و مکانیسم های گیره خودکار زمان تغییر را از ساعت ها به دقیقه ها کاهش می دهند. این انعطافپذیری زمان کارکرد دستگاه و سود کلی را به حداکثر میرساند. اپراتورها از چرخ دستیهای استاندارد شده استفاده میکنند تا ابزار سنگین را مستقیماً در بستر پرس بغلتانند و نیازی به مانورهای خطرناک لیفتراک را از بین ببرند.
جعبه های برق مراحل مختلف ساخت و ساز را انجام می دهند. توانایی دستگاه برای جابهجایی یکپارچه بین جعبههای کار قدیمی و جعبههای کار جدید را ارزیابی کنید. جعبههای قدیمی (بازسازی) به گوشهای گچی تخصصی و تسمههای نگهدارنده فلزی برای گرفتن دیوار خشک موجود نیاز دارند. جعبه های جدید دارای میخ های زاویه دار یا براکت های سنگین برای اتصال مستقیم به گل میخ های دیواری هستند. خط تولید باید این سیستم های تغذیه سخت افزاری مختلف را بدون نیاز به خراب کردن کامل ماژول مونتاژ در خود جای دهد.
کاربردهای بتن و نصب شده روی سطح چالش های منحصر به فردی را ایجاد می کنند. جعبه های ریخته گری بتنی به دقت بسیار بالایی در ابزارسازی نیاز دارند. ناک اوت ها باید در برابر فشار هیدرواستاتیک ورود دوغاب بتن مرطوب مقاومت کنند. هر گونه نشتی جعبه و مجرای لوله را خراب می کند. جعبه های ورق فلزی نصب شده روی سطح (NEMA 250) کیفیت زیبایی و ساختاری بالایی دارند. آنها باید فاقد سوراخ های تیز و دارای گوشه های کاملاً شکل گرفته باشند تا از تعامل ایمن در محیط های تجاری در معرض دید اطمینان حاصل کنند. مهندسان ابزار از ایستگاههای تخصصی شکلدهی گوشهای استفاده میکنند تا فلز را محکم بدون بر جای گذاشتن لبههای تیز و باز تا کنند.
خریداران آینده نگر ماشین ها را بر اساس قابلیت ارتقاء مدولار ارزیابی می کنند. آیا سیستم می تواند ماژول های آینده را یکپارچه کند؟ ممکن است در نهایت به سیستم های بسته بندی خودکار، سنسورهای بازرسی کیفیت درون خطی یا پالت سازهای روباتیک نیاز داشته باشید. یک ماشین سخت و با معماری بسته رشد آینده را محدود می کند. به دنبال معماری های PLC باز و فضای فیزیکی در طرح بندی خط برای گسترش باشید. مطمئن شوید که پنل کنترل اصلی دارای بلوکهای ورودی/خروجی اضافی برای قرار دادن آرایههای حسگر یا تجهیزات کمکی آینده است.
گاهی اوقات ماشین های استاندارد از الزامات اختصاصی کوتاهی می کنند. راه اندازی الف خط تولید مهر و موم فلزی سفارشی این مشکل را حل می کند. خطوط سفارشی برای طرحهای جعبه اختصاصی، تکنیکهای نصب منحصربهفرد یا الزامات معماری تخصصی طراحی شدهاند. هنگام تعیین یک خط سفارشی، زمان چرخه مورد نیاز، مشخصات مواد و محدودیت های فضای کف را به طور واضح برای سازنده ماشین آلات تعریف کنید. همچنین باید مدلهای سهبعدی CAD محصول نهایی را ارائه دهید تا مطمئن شوید که ابزار سفارشی میتواند هندسههای مورد نیاز را به دست آورد.
مهر زنی با سرعت بالا فولاد گالوانیزه باعث سایش سریع ساینده روی پانچ ها و قالب ها می شود. پوشش روی پوسته پوسته می شود و به عنوان یک پودر ساینده عمل می کند. این سایش منجر به خراش در ناک اوت، جعبه های خارج از تحمل و در نهایت شکست قالب می شود. نادیده گرفتن سایش ابزار، نرخ بالای ضایعات و محموله های رد شده را تضمین می کند. اصطکاک مداوم گرمای بسیار زیادی ایجاد می کند که باعث تخریب بیشتر لبه های برش فولاد ابزار می شود.
برای کاهش این خطر، برنامه های تعمیر و نگهداری پیش بینی شده را اجرا کنید. از ابزار کاربید برای ایستگاه های با سایش بالا مانند سوراخ کردن و شکل دهی ناک اوت استفاده کنید. مانیتورهای آکوستیک یا تناژ را در سیستم کنترل پرس ادغام کنید. این حسگرها تغییرات جزئی در نیروی مهر و موم را تشخیص میدهند و به اپراتورها هشدار میدهند که قبل از وقوع خرابی فاجعهآمیز، ساییده شوند. پروتکل های تیز کردن و روغن کاری منظم اجباری است. اپراتورها باید ماتریس قالب را روزانه تمیز کنند تا گرد و غبار روی انباشته شده را از بین ببرند و از گند زدگی جلوگیری کنند.
طرح بندی نوار ناکارآمد در قالب پیشرونده منجر به ضایعات اسکلت بیش از حد می شود. وقتی میلیونها جعبه را مهر میزنید، افزایش 2 درصدی ضایعات مواد، حاشیه سود را از بین میبرد. هزینه های فولاد بر اقتصاد واحد تولید جعبه اتصال غالب است. شما نمی توانید استطاعت استفاده ضعیف از مواد را داشته باشید. هر میلی متر فولاد هدر رفته مستقیماً به معنای از دست رفتن درآمد در طول عمر تولید است.
از طراحان قالب بخواهید که شبیهسازیهای طرح بندی دقیق نوار را در مرحله تدارکات ارائه دهند. این شبیهسازیها حداکثر استفاده از مواد و جهتگیری بهینه دانه را تأیید میکنند. مهندسان می توانند با قرار دادن جعبه های خالی در داخل نوار فولادی، عرض تار را به حداقل برسانند. مدیریت صحیح ضایعات همچنین به خردکن های ضایعات یا نوار نقاله های خودکار نیاز دارد تا اسکلت را به طور موثر از ناحیه پرس خارج کنند. خردکن ضایعات اسکلت را به قطعات کوچک و قابل کنترل برش می دهد که مستقیماً در سطل بازیافت قرار می گیرند و از تجمع مواد خطرناک در اطراف پرس جلوگیری می کند.
تغذیه نادرست یا کشیدن شلاق باعث تصادفات فاجعه آمیز قالب می شود. اگر راب سوراخ شده از ماتریس قالب بیرون بکشد، ضربه بعدی آن را به نوار می کوبد. این باعث شکسته شدن ابزار و خم شدن رم پرس می شود. تغذیه نادرست زمانی اتفاق میافتد که مواد لیز میخورند یا به هم میچسبند و باعث میشوند پانچها به نیمه سوراخها برخورد کنند. یک تصادف یک قالب می تواند تولید را برای هفته ها متوقف کند در حالی که اجزای جایگزین ماشین کاری می شوند.
اطمینان حاصل کنید که دستگاه به آرایه های حسگر جامع مجهز شده است. سنسورهای تغذیه نادرست را در ورودی قالب نصب کنید. از حسگرهای تشخیص اسلگ در ماتریس قالب استفاده کنید. پروتکلهای توقف اضطراری خودکار را که مستقیماً به این سنسورها متصل هستند، پیادهسازی کنید. سیستم کلاچ و ترمز با عملکرد سریع روی پرس، رم را در میانه ضربه متوقف می کند و ابزار را از نابودی نجات می دهد. اپراتورها همچنین باید بررسی کنند که صاف کننده به درستی کار می کند، زیرا مواد خمیده دلیل اصلی اتصال در راهنماهای قالب است.
برای تأیید خروجی واقعی تولید در برابر سهمیههای مورد نیاز خود، شبیهسازیهای جامع زمان چرخه را از OEMهای ماشینآلات فهرست کوتاه درخواست کنید.
برای اطمینان از حداکثر استفاده از مواد و حداقل ضایعات اسکلت، پیشنهادات طرح بندی دقیق نوار را در طول مرحله نقل قول درخواست کنید.
معماری PLC پیشنهادی را بررسی کنید تا تأیید کنید که از پروتکلهای باز برای ادغام آینده بستهبندی خودکار و ماژولهای بازرسی درون خطی پشتیبانی میکند.
درجهای کاربید تنگستن را برای تمام ایستگاههای سوراخکاری و حذفی با سایش بالا مشخص کنید تا عمر قالب را افزایش دهید و زمان تعمیر و نگهداری را کاهش دهید.
قبل از امضای قرارداد خرید نهایی، دادههای OEE قابل تأیید و مطالعات موردی در محل را از تأسیسات مشابه لازم کنید.
A: خطوط خودکار مدرن معمولاً بین 40 تا 80 ضربه در دقیقه (SPM) اجرا می شوند. سرعت دقیق به عمق جعبه، ضخامت مواد و پیچیدگی قالب پیشرونده بستگی دارد. جعبههای دستی کم عمق سریعتر کار میکنند، در حالی که جعبههای بنایی عمیقتر برای جلوگیری از پارگی فلز به سرعت کمتری نیاز دارند.
A: مجموعه سیم پیچ و استرس داخلی را از فولاد خام حذف می کند. با مسطح کردن کامل مواد قبل از ورود به پرس، از اتصال در قالب جلوگیری می کند، گام های دقیق تغذیه را تضمین می کند، و تغییرات ابعادی در جعبه های الکتریکی تمام شده را حذف می کند.
پاسخ: بله، پرس اولیه و تجهیزات تغذیه می توانند هر دو را اداره کنند. با این حال، شما باید برای هر استاندارد قالبهای تمبر پیشرونده متمایز را خریداری و تعویض کنید. دستگاه به تناژ کافی و اندازه بستر کافی برای سازگاری با ابعاد مختلف ابزار نیاز دارد.
A: جعبه هسته با استفاده از همان قالب اولیه مهر و موم شده است. سازگاری در ایستگاه های مونتاژ ثانویه رخ می دهد. این خط از ماژولهای پرچ یا جوش خودکار برای اتصال سختافزارهای خاص مانند گوشهای گچی برای کارهای قدیمی یا براکتهای مستقیم میخ برای کارهای جدید استفاده میکند.
ج: جعبه های مهر شده از کلاف های فولادی گالوانیزه نورد سرد با استفاده از پرس های با تناژ بالا و قالب های پیشرونده تشکیل می شوند. جعبه های فلزی ریخته گری با ریختن آلومینیوم یا آهن مذاب در قالب ها ایجاد می شوند. مهر زنی برای استفاده در فضای داخلی با حجم بالا سریع تر و ارزان تر است، در حالی که ریخته گری دیوارهای ضخیم تری را برای محیط های خشن در فضای باز فراهم می کند.
پاسخ: یک قالب به خوبی نگهداری شده با اجزای فولادی D2 می تواند 1 تا 2 میلیون ضربه قبل از نیاز به بازسازی اساسی دوام بیاورد. استفاده از درجهای کاربید تنگستن برای ایستگاههای برش و شکلدهی با سایش بالا میتواند طول عمر قالب را تا بیش از 5 میلیون ضربه افزایش دهد، مشروط بر اینکه روانکاری مناسب حفظ شود.