Aantal keren bekeken: 0 Auteur: Site-editor Publicatietijd: 19-10-2026 Herkomst: Locatie
De escalerende mondiale vraag naar gestandaardiseerde elektrische behuizingen is een direct gevolg van de snelle groei van de commerciële infrastructuur en de woningbouw. Kunststof behuizingen voorzien in de basisbehoeften van woningen, maar NEMA OS 1 gegalvaniseerde stalen kasten blijven strikt verplicht voor opbouwmontage, in beton ingebedde en zware commerciële toepassingen. Deze strikte regelgeving rechtvaardigt de kapitaaluitgaven die nodig zijn voor geavanceerde metaalvormapparatuur. Oudere productieactiviteiten worden geconfronteerd met ernstige operationele knelpunten. Hoge uitvalpercentages, veelvuldige gereedschapsslijtage, inconsistente knock-outtoleranties en de arbeidsintensieve aard van semi-automatisch stempelen vernietigen de winstmarges. Fabrikanten moeten overstappen op volledig geautomatiseerde oplossingen om te overleven. Je bent belast met het sourcen en implementeren van een modern Machine voor het maken van aansluitdozen om de economie van de unit te optimaliseren en naleving van de regelgeving te garanderen. We zullen de machines, gereedschappen en operationele strategieën ontleden die nodig zijn om een zeer winstgevend ecosysteem voor continue productie op te bouwen.
Automatisering is niet onderhandelbaar: de overstap naar een volledig geautomatiseerde productielijn voor elektrische aansluitdozen verlaagt de kosten per eenheid en minimaliseert de tussenkomst van de operator.
Gereedschap bepaalt kwaliteit: De integratie van een uiterst nauwkeurige progressieve stempelmatrijs is de kritische factor bij het handhaven van consistente knock-outafmetingen en structurele integriteit.
Efficiëntie van materiaalverwerking: Het gebruik van een 3-in-1 decoiler-richterfeeder minimaliseert de voetafdruk en zorgt tegelijkertijd voor de precieze materiaalspanning die nodig is voor stempelen op hoge snelheid.
Regionale en toepassingsnormen Drive-specificaties: De machineselectie moet strikt aansluiten bij de regelgeving van de doelmarkt, waarbij verschillende gereedschappen voor Amerikaanse versus Europese normen vereist zijn, evenals specifieke configuraties voor nieuw werk versus verbouwingsinstallaties.
Een ecosysteem voor continue productie transformeert onbewerkte gegalvaniseerde staalrollen in afgewerkte elektriciteitskasten die klaar zijn voor de naleving, zonder handmatige tussenkomst. Dit systeem is gebaseerd op gesynchroniseerde mechanische acties. Ruw materiaal komt aan het ene uiteinde binnen, ondergaat ernstige mechanische vervorming en komt naar buiten als een volledig gevormde, van schroefdraad voorziene en geassembleerde behuizing. Het opbouwen van een betrouwbaar De productielijn voor elektrische aansluitdozen vereist inzicht in de manier waarop elke module met de volgende communiceert.
Om het succes te evalueren, stellen ingenieurs strikte basisgegevens vast. Slagen per minuut (SPM) dicteert de ruwe uitvoercapaciteit. Overall Equipment Effectiveness (OEE) meet de beschikbaarheid, prestaties en kwaliteit. Het schrootpercentage volgt de materiaalverspilling, wat een directe invloed heeft op de winstgevendheid. Ten slotte bepalen de omsteltijden hoe snel een faciliteit kan schakelen tussen verschillende product-SKU's. Het optimaliseren van deze vier maatstaven garandeert een snel rendement op de investering in apparatuur.
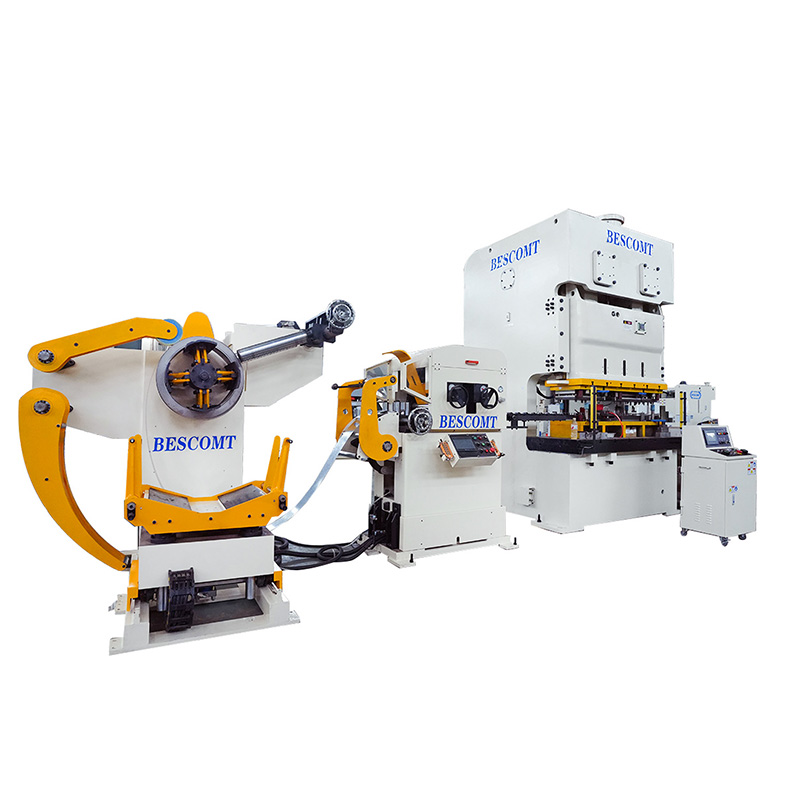
De primaire machinestations brengen de productiestroom in kaart. Ten eerste beheert materiaalbehandelingsapparatuur de zware stalen rollen. Vervolgens zorgt de primaire stempelpers voor de nodige kracht. In de pers snijdt en vormt gespecialiseerd gereedschap het metaal. Ten slotte verzorgen secundaire geautomatiseerde eenheden het tappen en de assemblage van componenten. Elke fase moet feilloos communiceren via een gecentraliseerd PLC-besturingssysteem om catastrofale crashes te voorkomen.
Operationele maatstaf |
Legacy semi-automatisch stempelen |
Moderne geautomatiseerde productielijn |
|---|---|---|
Tussenkomst van de operator |
Hoog (handmatig blanco laden, handmatige overdracht) |
Minimaal (alleen spoelladen en systeembewaking) |
Schroottarief |
8% - 12% als gevolg van papierstoringen en handmatige fouten |
Minder dan 3% met geoptimaliseerde stripindelingen |
Knock-out consistentie |
Variabel, afhankelijk van de uitlijning van de operator |
Exact, bestuurd door progressieve matrijzenpiloten |
De omschakeltijd |
4 - 6 uur met handmatige klemming |
Minder dan 30 minuten met Quick Die Change (QDC) |
De overgang van oudere systemen naar moderne automatisering vereist een volledige herziening van de vloerruimteplanning. U moet rekening houden met de lusput die nodig is voor de materiaaltoevoer, de voetafdruk van de primaire pers en de uitloopbanden voor afgewerkte onderdelen. Een juiste uitlijning van deze componenten voorkomt materiaalbinding en zorgt ervoor dat de stalen strip perfect evenwijdig aan de matrijsmatrix wordt ingevoerd.
De productie begint met het afrollen van zwaar gegalvaniseerd plaatstaal. Spoelen wegen vaak enkele tonnen en bevatten een enorme interne kinetische energie. Het afwikkelproces moet nauwkeurig worden gecontroleerd om weglopen van materiaal te voorkomen. Om deze eerste fase veilig en efficiënt af te handelen, heeft u robuuste machines nodig. Operators volgen strikte protocollen bij het laden van nieuwe rollen om materiële schade te voorkomen en de veiligheid van de operator te garanderen.
De bovenloopkraan positioneert de ruw gegalvaniseerde spoel op de expansiedoorn.
Hydraulische wiggen breiden de doorn uit om de binnendiameter van de spoel veilig vast te pakken.
De operator voert de voorrand van de stalen strip door de afpeltafel en in de aandrukrollen.
Het systeem schakelt de stijltang in om de initiële spoelset te verwijderen.
Dit is de exacte rol van a 3-in-1 decoiler stijltang feeder . Deze geïntegreerde unit bespaart vloerruimte en synchroniseert de materiaalstroom. De richtmodule duwt het metaal door een reeks verspringende rollen. Deze actie verwijdert de spoelset en interne spanningen uit het staal. Het platdrukken van het metaal zorgt voor een nauwkeurige invoer in de pers. Plat materiaal voorkomt vastlopen van de matrijs, elimineert materiaalknikken en verlengt de levensduur van het gereedschap aanzienlijk.
De nauwkeurigheid van de invoerpitch is van het grootste belang. Servoaangedreven invoermechanismen zorgen voor een nauwkeurigheid van micromillimeter voor progressief stempelen. Als de voedingsspoed een fractie van een millimeter afwijkt, zal het progressieve gereedschap het verkeerde gebied raken. Dit veroorzaakt onmiddellijke afkeuring van onderdelen en mogelijke schade aan de matrijs. Servomotoren bieden de exacte spannings- en snelheidsregeling die nodig is voor snelle, foutloze invoer. De feeder communiceert rechtstreeks met de persencoder, waardoor het materiaal alleen wordt doorgevoerd tijdens de veilige periode van de persslag.
Zodra het platte staal de pers binnengaat, begint het vormingsproces. De opeenvolgende stations binnen a progressieve stempelmatrijs voert meerdere bewerkingen per slag uit. De strip beweegt door doorsteek-, trek-, buig- en stansstations. Elk station voert een specifieke snede of buiging uit. Het eindstation scheidt de voltooide doos van het schrootskelet. Pilot-pennen passen in de voorgeponste gaten in de strip om een perfecte uitlijning te garanderen voordat de ponsen contact maken.
Het maken van knock-outs vereist uitzonderlijke gereedschapsprecisie. U moet concentrische en excentrische uitbreekplaten maken die veilig blijven tijdens transport en betonstorten. Ze moeten echter ook door elektriciens ter plaatse met standaard handgereedschap eenvoudig worden verwijderd. Om dit evenwicht te bereiken is een nauwkeurige speling tussen de stempel en de matrijs vereist. Als de snede te diep is, valt de knock-out voortijdig uit. Als het te ondiep is, kan de elektricien het niet verwijderen. Gereedschapsingenieurs gebruiken gespecialiseerde muntstations om het metaal lichtjes rond de knock-out samen te drukken, waardoor een veilige wrijvingspassing ontstaat.
Dieptrekken vormt de eigenlijke wanden van de doos. De fysica van het trekken van gegalvaniseerd staal is complex. U moet het metaal strekken zonder de beschermende zinklaag in gevaar te brengen. Overmatige wrijving veroorzaakt microscheurtjes in de wanden van de doos of verslechtert de galvanisatie. Ingenieurs gebruiken gespecialiseerde trekverbindingen, gepolijste hardmetalen radii en gecontroleerde blanco houderdruk om de integriteit van de wand en de corrosieweerstand te behouden. Het tekenproces vindt vaak plaats over meerdere stations om te voorkomen dat het materiaal scheurt, waardoor de doos geleidelijk de uiteindelijke diepte krijgt.
Moderne productielijnen integreren secundaire bewerkingen rechtstreeks in de workflow. In-matrijzen of secundaire geautomatiseerde draadsnijstations creëren de benodigde schroefdraad voor aardingsschroeven en montagebeugels. Door deze handelingen inline uit te voeren, is er geen secundaire handmatige bediening meer nodig. Geautomatiseerde tapkoppen synchroniseren met de persslag, waardoor elke doos perfecte schroefdraad heeft. Deze tapeenheden maken gebruik van rolvormige tappen in plaats van snijtappen om te voorkomen dat metaalspanen het matrijsgebied vervuilen.
De assemblage van componenten varieert op basis van specifieke installatievereisten. Geautomatiseerde klink- of puntlasprocessen bevestigen interne kabelklemmen en aardingsvlechten. Gespecialiseerde montagehardware vereist nauwkeurige uitlijning. Metalen bevestigingsriemen voor renovatiedozen voor oud werk verschillen bijvoorbeeld enorm van beugels met directe spijkers die in nieuwbouw worden gebruikt. Geautomatiseerde montagestations maken gebruik van trilkomvoeders en robotachtige pick-and-place-eenheden om deze componenten feilloos te positioneren en vast te zetten. Sensoren verifiëren de aanwezigheid en correcte oriëntatie van elke beugel voordat de eindmontage in de verpakkingsbak wordt afgevoerd.
Het bepalen van de benodigde perscapaciteit vergt een zorgvuldige berekening. U moet de tonnage-eisen baseren op de materiaaldikte, de diepte van de doos en het aantal progressieve matrijsstations. Voor een eenvoudige, handige doos is mogelijk een pers van 110 ton nodig. Een diepgetrokken, uit meerdere delen bestaande metselwerkkist zou een pers van 250 ton kunnen vergen. Een te kleine maatvoering van de pers leidt tot overmatige doorbuiging van het frame en vroegtijdige motorstoring. Ingenieurs berekenen de totale snijkracht, trekkracht en stripkracht om het absoluut minimaal vereiste tonnage te bepalen.
Doostype |
Typische materiaalmeter |
Vereist tonnagebereik |
Aanbevolen persframe |
|---|---|---|---|
Standaard handige doos (2x4) |
16 meter (1,5 mm) |
110 - 160 ton |
C-frame of H-frame |
4-inch vierkante doos (1,5' diep) |
16 meter (1,5 mm) |
160 - 200 ton |
H-frame (rechte zijde) |
Metselwerkdoos met meerdere groepen (6,5 cm diep) |
14 meter (1,9 mm) |
250 - 300 ton |
H-frame (rechte zijde) |
Achthoekige plafonddoos |
16 meter (1,5 mm) |
160 - 200 ton |
H-frame (rechte zijde) |
De frameconstructie heeft een directe invloed op de levensduur van de matrijs en de stabiliteit bij hoge snelheden. Kopers moeten de afwegingen tussen C-frame- en H-frame-persen beoordelen. C-framepersen bieden uitstekende toegankelijkheid voor matrijswisselingen, maar hebben last van hoekvervorming onder zware belasting. H-framepersen met rechte zijde bieden superieure structurele stijfheid. Deze stijfheid minimaliseert doorbuiging, verlengt de levensduur van het gereedschap drastisch en zorgt voor consistente knock-outtoleranties tijdens hogesnelheidsruns. Voor het progressief stansen van gegalvaniseerd staal is de H-framepers de industriestandaard.
Doelmarkten dicteren machine- en gereedschapsspecificaties. Een De Amerikaanse standaardmachine voor het maken van aansluitdozen vereist specifiek gereedschap voor NEMA-conforme dozen. Deze omvatten vierkante dozen van 10 cm, handige dozen en achthoekige dozen. Het gereedschap moet geschikt zijn voor specifieke kabelklemintegraties en gestandaardiseerde uitbreekpatronen, voorgeschreven door de National Electrical Code (NEC). De matrijzen moeten ook de specifieke aardingshobbels vormen die nodig zijn voor Amerikaanse installaties.
Omgekeerd, een De Europese standaardmachine voor het maken van aansluitdozen richt zich op IEC/BS-conforme behuizingen. Deze omvatten doorgaans configuraties van 3x3 inch, gevarieerde dieptevereisten en specifieke leidingingangspunten. Europese normen vereisen vaak andere aardingsvoorzieningen en montagelipconfiguraties vergeleken met hun Amerikaanse tegenhangers. De gereedschappen moeten rekening houden met metrische leidingafmetingen en specifieke brandwerendheidseisen opgelegd door Europese bouwvoorschriften.
Omschakelingsefficiëntie is een kritische evaluatiemaatstaf. Faciliteiten produceren zelden continu één enkele SKU. Beoordeel het vermogen van de machine om matrijzen efficiënt te verwisselen bij het schakelen tussen regionale standaarden of doosformaten. Quick Die Change (QDC)-systemen, hydraulische matrijzenheffers en geautomatiseerde klemmechanismen verkorten de omsteltijden van uren tot minuten. Deze flexibiliteit maximaliseert de inzetbaarheid van de machine en de algehele winstgevendheid. Operators gebruiken gestandaardiseerde matrijzenkarren om het zware gereedschap rechtstreeks in het persbed te rollen, waardoor gevaarlijke heftruckmanoeuvres overbodig worden.
Elektriciteitskasten dienen verschillende bouwfasen. Evalueer het vermogen van de machine om naadloos te schakelen tussen het produceren van dozen voor oud werk en dozen voor nieuw werk. Voor oude werkdozen (renovatie) zijn gespecialiseerde gipsoren en metalen bevestigingsriemen nodig om de bestaande gipsplaat vast te houden. Nieuwbouwdozen zijn voorzien van schuine spijkers of stevige beugels voor directe bevestiging aan zichtbare muurstijlen. De productielijn moet deze verschillende hardware-toevoersystemen kunnen huisvesten zonder dat de assemblagemodule volledig moet worden afgebroken.
Beton- en opbouwtoepassingen brengen unieke uitdagingen met zich mee. Betongegoten dozen vereisen extreme gereedschapsprecisie. De uitbreekplaten moeten bestand zijn tegen de hydrostatische druk van het binnendringen van nat betonslib. Elke lekkage ruïneert de doos en de leiding. Opbouwdozen van plaatstaal (NEMA 250) vereisen een hoge esthetische en structurele kwaliteit. Ze mogen geen scherpe bramen hebben en perfect gevormde hoeken hebben om veilige interactie in blootgestelde commerciële omgevingen te garanderen. Gereedschapsingenieurs gebruiken gespecialiseerde hoekvormstations om het metaal strak te vouwen zonder scherpe, zichtbare randen achter te laten.
Vooruitstrevende kopers beoordelen machines op basis van modulaire upgrademogelijkheden. Kan het systeem toekomstige modules integreren? Mogelijk hebt u uiteindelijk geautomatiseerde verpakkingssystemen, inline kwaliteitsinspectiesensoren of robotpalletiseermachines nodig. Een rigide machine met een gesloten architectuur beperkt de toekomstige groei. Zoek naar open PLC-architecturen en fysieke ruimte binnen de lijnindeling voor uitbreiding. Zorg ervoor dat het hoofdbedieningspaneel reserve-I/O-blokken heeft voor toekomstige sensorarrays of hulpapparatuur.
Soms voldoen standaardmachines niet aan de eigen vereisten. Inbedrijfstelling aangepaste productielijn voor het stempelen van metalen lost dit probleem op. Aangepaste lijnen zijn afgestemd op eigen doosontwerpen, unieke montagetechnieken of gespecialiseerde architectonische vereisten. Wanneer u een aangepaste lijn specificeert, definieer dan duidelijk de vereiste cyclustijden, materiaalspecificaties en vloerruimtebeperkingen bij de machinefabrikant. U moet ook gedetailleerde 3D CAD-modellen van het eindproduct aanleveren om ervoor te zorgen dat de aangepaste gereedschappen de vereiste geometrieën kunnen bereiken.
Het hogesnelheidsstansen van gegalvaniseerd staal veroorzaakt snelle slijtage van stempels en matrijzen. De zinklaag schilfert af en werkt als schuurpoeder. Deze slijtage leidt tot bramen op knock-outs, dozen die buiten de tolerantie vallen en uiteindelijk het falen van de matrijs. Het negeren van gereedschapsslijtage garandeert hoge uitvalpercentages en afgewezen zendingen. De constante wrijving genereert een enorme hitte, die de snijkanten van het gereedschapsstaal verder aantast.
Implementeer voorspellende onderhoudsschema's om dit risico te beperken. Gebruik hardmetalen gereedschappen voor stations met hoge slijtage, zoals doorboren en uitkloppen. Integreer akoestische of tonnagemonitors in het perscontrolesysteem. Deze sensoren detecteren minieme veranderingen in de stempelkracht en waarschuwen operators voor slijtage voordat catastrofale storingen optreden. Regelmatige slijp- en smeerprotocollen zijn verplicht. Operators moeten de matrijsmatrix dagelijks reinigen om opgehoopt zinkstof te verwijderen en vreten te voorkomen.
Inefficiënte stripindelingen in de progressieve matrijs leiden tot overmatig skeletschroot. Wanneer je miljoenen dozen stempelt, vernietigt een toename van 2% in materiaalverspilling de winstmarges. De staalkosten domineren de eenheidseconomie van de productie van aansluitdozen. Je kunt je geen slecht materiaalgebruik veroorloven. Elke millimeter verspild staal vertaalt zich rechtstreeks in verloren inkomsten gedurende de levensduur van de productie.
Vraag matrijsontwerpers om tijdens de aanbestedingsfase gedetailleerde striplay-outsimulaties te leveren. Deze simulaties verifiëren het maximale materiaalgebruik en de optimale korreloriëntatie. Door de plano's strak in de stalen strip te nestelen, kunnen ingenieurs de breedte van de band minimaliseren. Voor een goed schrootbeheer zijn ook geautomatiseerde schroothakselaars of transportbanden nodig om het skelet efficiënt uit de persruimte te verwijderen. De schroothakselaar snijdt het skelet in kleine, hanteerbare stukken die rechtstreeks in een recyclingbak vallen, waardoor gevaarlijke materiaalophoping rond de pers wordt voorkomen.
Verkeerde invoer of het trekken van slakken veroorzaken catastrofale crashes. Als een doorboorde slak zich uit de matrijsmatrix terugtrekt, zal deze bij de volgende slag in de strip worden geslagen. Hierdoor verbrijzelt het gereedschap en buigt de persram. Papierstoringen ontstaan wanneer het materiaal wegglijdt of vastloopt, waardoor de ponsen halve gaten raken. Eén enkele matrijscrash kan de productie wekenlang stilleggen terwijl vervangende onderdelen worden bewerkt.
Zorg ervoor dat de machine is uitgerust met uitgebreide sensorarrays. Installeer sensoren voor papierstoringen bij de matrijsingang. Gebruik slug-detectiesensoren in de matrijsmatrix. Implementeer geautomatiseerde noodstopprotocollen die rechtstreeks aan deze sensoren zijn gekoppeld. Een snelwerkend koppelings- en remsysteem op de pers zal de ram halverwege de slag stoppen, waardoor het gereedschap voor vernietiging wordt behoed. Operators moeten ook controleren of de richtmachine correct functioneert, aangezien gebogen materiaal de voornaamste oorzaak is van vastlopen in de matrijsgeleiders.
Vraag uitgebreide cyclustijdsimulaties aan van machine-OEM's op de shortlist om de werkelijke productieoutput te vergelijken met de door u vereiste quota.
Vraag gedetailleerde voorstellen voor de stripindeling tijdens de offertefase om een maximaal materiaalgebruik en minimaal afval te garanderen.
Controleer de voorgestelde PLC-architectuur om te bevestigen dat deze open protocollen ondersteunt voor toekomstige integratie van geautomatiseerde verpakkings- en inline-inspectiemodules.
Specificeer wolfraamcarbide inzetstukken voor alle slijtvaste doorsteek- en uitbreekstations om de levensduur van de matrijs te verlengen en de stilstandtijd voor onderhoud te verminderen.
Verifieerbare OEE-gegevens en casestudies op locatie van vergelijkbare installaties vereisen voordat het definitieve aanbestedingscontract wordt ondertekend.
A: Moderne geautomatiseerde lijnen draaien doorgaans tussen de 40 en 80 slagen per minuut (SPM). De exacte snelheid hangt af van de doosdiepte, materiaaldikte en de complexiteit van de progressieve matrijs. Ondiepe, handige dozen werken sneller, terwijl diepgetrokken metselwerkdozen lagere snelheden vereisen om metaalscheuren te voorkomen.
A: Het verwijdert de spoelset en interne spanning van het ruwe staal. Door het materiaal perfect plat te maken voordat het de pers ingaat, voorkomt het vastlopen in de matrijs, zorgt het voor nauwkeurige invoerhoogtes en elimineert het maatafwijkingen in de afgewerkte elektriciteitskasten.
A: Ja, de primaire pers en de toevoerapparatuur kunnen beide aan. U moet echter voor elke standaard verschillende progressieve stempelmatrijzen kopen en ruilen. De machine heeft voldoende tonnage nodig en een bed dat groot genoeg is om de verschillende gereedschapsafmetingen te kunnen verwerken.
A: De kerndoos wordt gestempeld met dezelfde primaire matrijs. De aanpassing vindt plaats in de secundaire verzamelstations. De lijn maakt gebruik van geautomatiseerde klink- of lasmodules om specifieke hardware te bevestigen, zoals gipsoren voor oud werk of directe spijkerbeugels voor nieuw werk.
A: Gestempelde dozen worden gevormd uit koudgewalste gegalvaniseerde stalen spoelen met behulp van persen met een hoog tonnage en progressieve matrijzen. Gegoten metalen dozen worden gemaakt door gesmolten aluminium of ijzer in mallen te gieten. Stempelen is sneller en goedkoper voor gebruik binnenshuis met grote volumes, terwijl gieten dikkere wanden oplevert voor ruige buitenomgevingen.
A: Een goed onderhouden matrijs met D2-stalen componenten kan 1 tot 2 miljoen slagen meegaan voordat een grote renovatie nodig is. Het gebruik van wolfraamcarbide wisselplaten voor slijtvaste snij- en vormstations kan de levensduur van de matrijs verlengen tot meer dan 5 miljoen slagen, op voorwaarde dat de juiste smering behouden blijft.