Visualizações: 0 Autor: Editor do site Horário de publicação: 19/10/2026 Origem: Site
A crescente demanda global por gabinetes elétricos padronizados segue diretamente o rápido crescimento da infraestrutura comercial e da construção residencial. Os invólucros de plástico atendem às necessidades residenciais básicas, mas as caixas de aço galvanizado NEMA OS 1 permanecem estritamente obrigatórias para aplicações comerciais montadas em superfície, embutidas em concreto e de serviço pesado. Este ambiente regulatório rigoroso justifica as despesas de capital necessárias para equipamentos avançados de formação de metal. As operações de fabricação legadas enfrentam graves gargalos operacionais. Altas taxas de refugo, desgaste frequente de ferramentas, tolerâncias de nocaute inconsistentes e a natureza intensiva de mão-de-obra da estampagem semiautomática destroem as margens de lucro. Os fabricantes devem fazer a transição para soluções totalmente automatizadas para sobreviver. Você está encarregado de obter e implementar um moderno máquina para fabricar caixas de junção para otimizar a economia da unidade e garantir a conformidade regulatória. Dissecaremos as máquinas, ferramentas e estratégias operacionais necessárias para construir um ecossistema de fabricação de alimentação contínua altamente lucrativo.
A automação não é negociável: a transição para uma linha de produção de caixa de junção elétrica totalmente automatizada reduz o custo por unidade e minimiza a intervenção do operador.
As ferramentas determinam a qualidade: A integração de uma matriz de estampagem progressiva de alta precisão é o fator crítico para manter dimensões de abertura consistentes e integridade estrutural.
Eficiência no manuseio de materiais: A utilização de um alimentador de alisador desbobinador 3 em 1 minimiza o espaço ocupado e garante a tensão precisa do material necessária para estampagem em alta velocidade.
Padrões regionais e de aplicação Especificações de acionamento: A seleção da máquina deve estar estritamente alinhada com as regulamentações do mercado-alvo, exigindo ferramentas distintas para os padrões americanos e europeus, bem como configurações específicas para instalações de novos trabalhos versus instalações de remodelação.
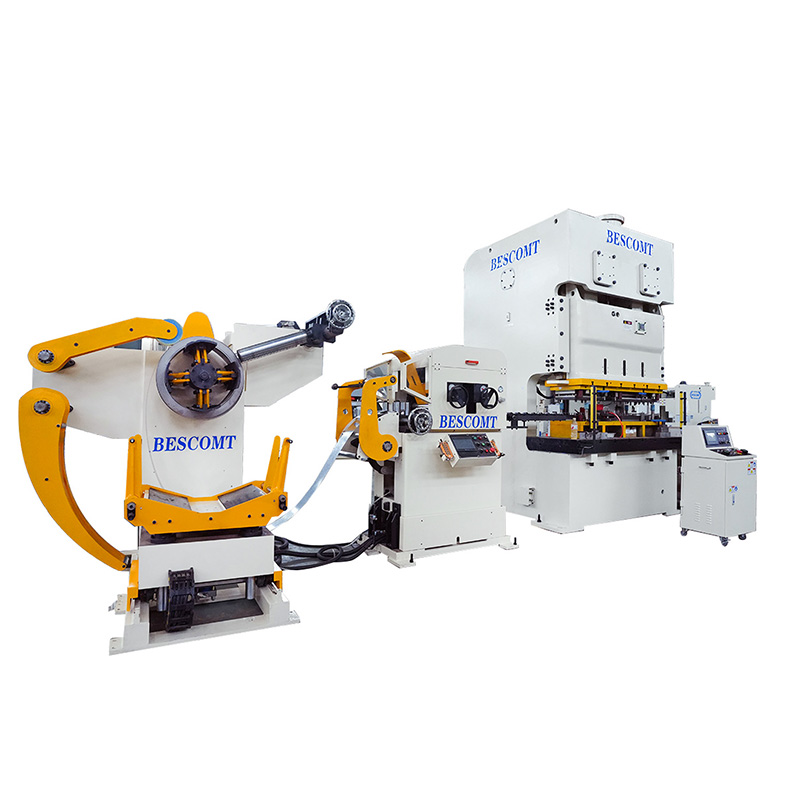
Um ecossistema de fabricação de alimentação contínua transforma bobinas de aço galvanizado bruto em caixas elétricas acabadas e prontas para conformidade, sem intervenção manual. Este sistema depende de ações mecânicas sincronizadas. A matéria-prima entra em uma extremidade, sofre deformação mecânica severa e sai como um invólucro totalmente formado, rosqueado e montado. Construindo um confiável A linha de produção de caixas de junção elétrica requer a compreensão de como cada módulo interage com o próximo.
Para avaliar o sucesso, os engenheiros estabelecem métricas básicas rigorosas. Strokes Per Minute (SPM) determina a capacidade bruta de produção. A Eficácia Geral do Equipamento (OEE) mede a disponibilidade, o desempenho e a qualidade. O percentual de sucata rastreia o desperdício de materiais, o que impacta diretamente na lucratividade. Finalmente, os tempos de troca de matrizes determinam a rapidez com que uma instalação pode alternar entre diferentes SKUs de produtos. A otimização dessas quatro métricas garante um rápido retorno do investimento em equipamentos.
As estações de máquinas primárias mapeiam o fluxo de produção. Primeiro, o equipamento de manuseio de materiais gerencia as pesadas bobinas de aço. Em seguida, a prensa de estampagem primária fornece a força necessária. Dentro da prensa, ferramentas especializadas cortam e moldam o metal. Finalmente, as unidades automatizadas secundárias cuidam do rosqueamento e da montagem de componentes. Cada estágio deve se comunicar perfeitamente por meio de um sistema de controle PLC centralizado para evitar falhas catastróficas.
Métrica Operacional |
Estampagem semiautomática legada |
Linha de produção automatizada moderna |
|---|---|---|
Intervenção do Operador |
Alto (carregamento manual de blanks, transferência manual) |
Mínimo (somente carregamento da bobina e monitoramento do sistema) |
Taxa de sucata |
8% - 12% devido a falhas de alimentação e erros manuais |
Menos de 3% com layouts de faixa otimizados |
Consistência de nocaute |
Variável, dependente do alinhamento do operador |
Exato, controlado por pilotos progressivos |
Tempo de mudança |
4 - 6 horas com fixação manual |
Menos de 30 minutos com Quick Die Change (QDC) |
A transição de sistemas legados para a automação moderna requer uma revisão completa do planejamento do espaço físico. Você deve levar em conta o poço de loop exigido pelo alimentador de material, a área ocupada pela prensa primária e os transportadores de saída para peças acabadas. O alinhamento adequado desses componentes evita a ligação do material e garante que a tira de aço seja alimentada perfeitamente paralelamente à matriz da matriz.
A fabricação começa com o desenrolamento de chapas galvanizadas de alto calibre. As bobinas geralmente pesam várias toneladas e contêm imensa energia cinética interna. O processo de desenrolamento deve ser controlado com precisão para evitar fuga de material. Você precisa de maquinário robusto para lidar com esse estágio inicial com segurança e eficiência. Os operadores seguem protocolos rígidos ao carregar novas bobinas para evitar danos materiais e garantir a segurança do operador.
A ponte rolante posiciona a bobina galvanizada bruta no mandril de expansão.
As cunhas hidráulicas expandem o mandril para segurar com segurança o diâmetro interno da bobina.
O operador enfia a borda principal da tira de aço através da mesa do descascador e nos rolos de pressão.
O sistema engata o banco alisador para remover o conjunto inicial de bobinas.
Este é o papel exato de um Alimentador de alisador desbobinador 3 em 1 . Esta unidade integrada economiza espaço e sincroniza o fluxo de material. O módulo endireitador força o metal através de uma série de rolos escalonados. Esta ação remove o conjunto de bobinas e as tensões internas do aço. O achatamento do metal garante uma alimentação precisa na prensa. O material plano evita emperramento da matriz, elimina a flambagem do material e prolonga significativamente a vida útil da ferramenta.
A precisão do passo de alimentação é fundamental. Mecanismos de alimentação servoacionados mantêm precisão micromilimétrica para estampagem progressiva. Se o passo de avanço estiver errado em uma fração de milímetro, a ferramenta progressiva atingirá a área errada. Isso causa rejeição instantânea da peça e possíveis danos à matriz. Os servo motores fornecem o controle exato de tensão e velocidade necessário para uma alimentação em alta velocidade e sem erros. O alimentador se comunica diretamente com o codificador da prensa, avançando o material somente durante a janela segura do curso da prensa.
Assim que o aço plano entra na prensa, o processo de conformação começa. As estações sequenciais dentro de um A matriz de estampagem progressiva executa múltiplas operações por curso. A tira se move através de estações de perfuração, estiramento, dobra e corte. Cada estação executa um corte ou dobra específico. A estação final separa a caixa completa do esqueleto de sucata. Os pinos piloto engatam em furos pré-perfurados na tira para garantir o alinhamento perfeito antes que os punções façam contato.
A criação de knockouts exige uma precisão de ferramental excepcional. Você deve criar furos concêntricos e excêntricos que permaneçam seguros durante o transporte e a concretagem. No entanto, eles também devem ser facilmente removidos por eletricistas no local, utilizando ferramentas manuais padrão. Alcançar esse equilíbrio requer uma folga precisa entre o punção e a matriz. Se o corte for muito profundo, o nocaute cai prematuramente. Se for muito raso, o eletricista não poderá removê-lo. Os engenheiros de ferramentas usam estações de cunhagem especializadas para comprimir levemente o metal ao redor do orifício, criando um ajuste de fricção seguro.
O desenho profundo forma as paredes reais da caixa. A física da trefilação de aço galvanizado é complexa. Você deve esticar o metal sem comprometer o revestimento protetor de zinco. O atrito excessivo causa microfraturas nas paredes da caixa ou desgasta a galvanização. Os engenheiros usam compostos de trefilação especializados, raios de metal duro polidos e pressão controlada do suporte da peça bruta para manter a integridade da parede e a resistência à corrosão. O processo de estiramento geralmente ocorre em múltiplas estações para evitar o rasgo do material, formando gradualmente a caixa até sua profundidade final.
As linhas de produção modernas integram operações secundárias diretamente no fluxo de trabalho. As estações de rosqueamento automático ou de rosqueamento secundário criam as roscas necessárias para parafusos de aterramento e suportes de montagem. A execução dessas operações em linha elimina a necessidade de manuseio manual secundário. As cabeças rosqueadoras automatizadas sincronizam-se com o curso da prensa, garantindo que cada caixa apresente roscas perfeitas. Essas unidades de rosqueamento utilizam machos em forma de rolo em vez de machos de corte para evitar que cavacos de metal contaminem a área da matriz.
A montagem dos componentes varia de acordo com os requisitos específicos de instalação. Processos automatizados de rebitagem ou soldagem por pontos fixam braçadeiras de cabos internas e rabichos de aterramento. Hardware de montagem especializado requer alinhamento preciso. Por exemplo, as tiras de retenção metálicas para caixas de remodelação antigas diferem muito dos suportes de pregos diretos usados em novas construções. As estações de montagem automatizadas usam alimentadores vibratórios e unidades robóticas de coleta e posicionamento para posicionar e fixar esses componentes de maneira impecável. Sensores verificam a presença e a orientação correta de cada suporte antes que o conjunto final seja descarregado na caixa de embalagem.
Determinar a capacidade necessária da prensa requer cálculos cuidadosos. Você deve basear os requisitos de tonelagem na espessura do material, na profundidade da caixa e no número de estações de matrizes progressivas. Uma caixa simples e prática pode exigir uma prensa de 110 toneladas. Uma caixa de alvenaria multi-gang repuxada e profunda poderia exigir uma prensa de 250 toneladas. O subdimensionamento da prensa leva à deflexão excessiva da estrutura e à falha prematura do motor. Os engenheiros calculam a força total de corte, a força de tração e a força de decapagem para determinar a tonelagem mínima absoluta necessária.
Tipo de caixa |
Medidor de material típico |
Faixa de tonelagem necessária |
Quadro de imprensa recomendado |
|---|---|---|---|
Caixa prática padrão (2x4) |
Calibre 16 (1,5 mm) |
110 - 160 Toneladas |
Estrutura C ou Estrutura H |
Caixa quadrada de 4 polegadas (1,5' de profundidade) |
Calibre 16 (1,5 mm) |
160 - 200 Toneladas |
Estrutura H (lado reto) |
Caixa de alvenaria multi-gangue (2,5' de profundidade) |
Calibre 14 (1,9 mm) |
250 - 300 Toneladas |
Estrutura H (lado reto) |
Caixa de teto octogonal |
Calibre 16 (1,5 mm) |
160 - 200 Toneladas |
Estrutura H (lado reto) |
A construção da estrutura impacta diretamente a vida útil da matriz e a estabilidade em alta velocidade. Os compradores devem avaliar as compensações entre as impressoras de estrutura C e de lado reto (estrutura H). As prensas de estrutura C oferecem excelente acessibilidade para trocas de matrizes, mas sofrem de deflexão angular sob cargas pesadas. As prensas com estrutura em H do lado reto proporcionam rigidez estrutural superior. Essa rigidez minimiza a deflexão, prolonga drasticamente a vida útil da ferramenta e garante tolerâncias de nocaute consistentes durante operações em alta velocidade. Para estampagem progressiva de aço galvanizado, a prensa de estrutura H é o padrão da indústria.
Os mercados-alvo determinam as especificações de máquinas e ferramentas. Um A máquina para fabricar caixas de junção padrão americano requer ferramentas específicas para caixas em conformidade com NEMA. Isso inclui caixas quadradas de 4 polegadas, caixas práticas e caixas octogonais. As ferramentas devem acomodar integrações específicas de braçadeiras de cabos e padrões de abertura padronizados ditados pelo Código Elétrico Nacional (NEC). As matrizes também devem formar os relevos de aterramento específicos necessários para instalações americanas.
Por outro lado, um A máquina para fabricar caixas de junção de padrão europeu concentra-se em gabinetes em conformidade com IEC/BS. Normalmente envolvem configurações de 3x3 polegadas, requisitos de profundidade variados e pontos de entrada de conduíte específicos. Os padrões europeus geralmente exigem diferentes disposições de aterramento e configurações de terminais de montagem em comparação com seus equivalentes americanos. As ferramentas devem levar em conta os tamanhos métricos dos conduítes e os requisitos específicos de classificação contra incêndio exigidos pelos códigos de construção europeus.
A eficiência da mudança é uma métrica de avaliação crítica. As instalações raramente produzem um único SKU continuamente. Avalie a capacidade da máquina de trocar matrizes de forma eficiente ao alternar entre padrões regionais ou tamanhos de caixa. Os sistemas Quick Die Change (QDC), elevadores hidráulicos e mecanismos de fixação automatizados reduzem os tempos de troca de horas para minutos. Essa flexibilidade maximiza o tempo de atividade da máquina e a lucratividade geral. Os operadores usam carrinhos padronizados para rolar as ferramentas pesadas diretamente na base da prensa, eliminando a necessidade de manobras perigosas da empilhadeira.
As caixas elétricas atendem diferentes fases da construção. Avalie a capacidade da máquina de alternar perfeitamente entre a produção de caixas de trabalho antigas e caixas de trabalho novo. Caixas antigas (remodeladas) exigem orelhas de gesso especializadas e tiras de retenção de metal para segurar o drywall existente. As caixas de trabalho novas apresentam pregos angulares ou suportes resistentes para fixação direta em vigas de parede expostas. A linha de produção deve acomodar esses diferentes sistemas de alimentação de hardware sem exigir uma desmontagem completa do módulo de montagem.
As aplicações de concreto e montadas em superfície apresentam desafios únicos. Caixas fundidas em concreto exigem extrema precisão de ferramentas. As aberturas devem resistir à pressão hidrostática da entrada de lama de concreto úmido. Qualquer vazamento estraga a caixa e o conduíte. Caixas de chapa metálica salientes (NEMA 250) exigem alta qualidade estética e estrutural. Não devem ter rebarbas afiadas e apresentar cantos perfeitamente formados para garantir uma interação segura em ambientes comerciais expostos. Os engenheiros de ferramentas usam estações especializadas de formação de cantos para dobrar o metal firmemente sem deixar arestas vivas e expostas.
Compradores com visão de futuro avaliam as máquinas com base na capacidade de atualização modular. O sistema pode integrar módulos futuros? Eventualmente, você poderá precisar de sistemas de embalagem automatizados, sensores de inspeção de qualidade em linha ou paletizadores robóticos. Uma máquina rígida e de arquitetura fechada limita o crescimento futuro. Procure arquiteturas PLC abertas e espaço físico dentro do layout da linha para expansão. Certifique-se de que o painel de controle principal tenha blocos de E/S sobressalentes para acomodar futuros conjuntos de sensores ou equipamentos auxiliares.
Às vezes, as máquinas padrão ficam aquém dos requisitos proprietários. Comissionando um a linha de produção de estampagem de metal personalizada resolve esse problema. As linhas personalizadas são adaptadas a designs de caixas proprietárias, técnicas de montagem exclusivas ou requisitos arquitetônicos especializados. Ao especificar uma linha personalizada, defina claramente os tempos de ciclo necessários, as especificações de materiais e as restrições de espaço para o fabricante do maquinário. Você também deve fornecer modelos CAD 3D detalhados do produto final para garantir que as ferramentas personalizadas possam atingir as geometrias necessárias.
A estampagem em alta velocidade de aço galvanizado causa rápido desgaste abrasivo em punções e matrizes. O revestimento de zinco descama e atua como um pó abrasivo. Esse desgaste leva a rebarbas nas aberturas, caixas fora de tolerância e eventual falha da matriz. Ignorar o desgaste das ferramentas garante altas taxas de refugo e remessas rejeitadas. O atrito constante gera imenso calor, o que degrada ainda mais as arestas de corte do aço ferramenta.
Implemente cronogramas de manutenção preditiva para mitigar esse risco. Utilize ferramentas de metal duro para estações de alto desgaste, como perfuração e moldagem por knockout. Integre monitores acústicos ou de tonelagem ao sistema de controle da prensa. Esses sensores detectam alterações mínimas na força de estampagem, alertando os operadores sobre o desgaste da matriz antes que ocorra uma falha catastrófica. Protocolos regulares de afiação e lubrificação são obrigatórios. Os operadores devem limpar a matriz da matriz diariamente para remover o pó de zinco acumulado e evitar escoriações.
Layouts de tiras ineficientes na matriz progressiva levam ao desperdício excessivo do esqueleto. Quando você carimba milhões de caixas, um aumento de 2% no desperdício de material destrói as margens de lucro. Os custos do aço dominam a economia unitária da fabricação de caixas de junção. Você não pode se permitir uma má utilização de materiais. Cada milímetro de aço desperdiçado se traduz diretamente em perda de receita ao longo da vida útil da produção.
Exija que os projetistas de matrizes forneçam simulações detalhadas do layout das tiras durante a fase de aquisição. Essas simulações verificam a utilização máxima do material e a orientação ideal dos grãos. Ao aninhar as peças brutas da caixa firmemente dentro da tira de aço, os engenheiros podem minimizar a largura da cinta. O gerenciamento adequado de sucata também requer trituradores ou transportadores automatizados de sucata para remover o esqueleto de forma eficiente da área de prensagem. O triturador de sucata corta o esqueleto em pedaços pequenos e manejáveis que caem diretamente em uma lixeira de reciclagem, evitando o acúmulo de materiais perigosos ao redor da prensa.
Erros de alimentação ou puxões provocam quedas catastróficas da matriz. Se uma bala perfurada sair da matriz da matriz, o próximo golpe irá esmagá-la na tira. Isso quebra as ferramentas e entorta o aríete da prensa. Os erros de alimentação ocorrem quando o material escorrega ou emperra, fazendo com que os punções atinjam meios-furos. Uma única falha na matriz pode interromper a produção por semanas enquanto os componentes de reposição são usinados.
Certifique-se de que a máquina esteja equipada com conjuntos de sensores abrangentes. Instale sensores de atolamento na entrada da matriz. Use sensores de detecção de slug na matriz da matriz. Implemente protocolos automatizados de parada de emergência vinculados diretamente a esses sensores. Um sistema de embreagem e freio de ação rápida na prensa irá parar o aríete no meio do curso, salvando o ferramental da destruição. Os operadores também devem verificar se o alisador está funcionando corretamente, pois o material arqueado é a principal causa de emperramento nas guias da matriz.
Solicite simulações abrangentes de tempo de ciclo de OEMs de máquinas selecionados para verificar a produção real em relação às cotas exigidas.
Solicite propostas detalhadas de layout de tiras durante a fase de cotação para garantir a utilização máxima do material e o mínimo de desperdício de esqueleto.
Audite a arquitetura PLC proposta para confirmar se ela suporta protocolos abertos para integração futura de embalagens automatizadas e módulos de inspeção em linha.
Especifique pastilhas de metal duro para todas as estações de perfuração e extracção de alto desgaste para prolongar a vida útil da matriz e reduzir o tempo de inatividade para manutenção.
Exigir dados verificáveis de OEE e estudos de caso no local de instalações semelhantes antes de assinar o contrato de aquisição final.
R: As linhas automatizadas modernas normalmente funcionam entre 40 e 80 golpes por minuto (SPM). A velocidade exata depende da profundidade da caixa, da espessura do material e da complexidade da matriz progressiva. Caixas rasas e práticas funcionam mais rápido, enquanto caixas de alvenaria profundas exigem velocidades mais lentas para evitar rasgos do metal.
R: Remove o conjunto de bobinas e a tensão interna do aço bruto. Ao aplainar perfeitamente o material antes de entrar na prensa, evita emperramento na matriz, garante passos de alimentação precisos e elimina variações dimensionais nas caixas elétricas acabadas.
R: Sim, a prensa primária e o equipamento de alimentação podem lidar com ambos. No entanto, você deve comprar e trocar matrizes de estampagem progressiva distintas para cada padrão. A máquina precisa de tonelagem suficiente e um tamanho de base grande o suficiente para acomodar as diferentes dimensões de ferramentas.
R: A caixa central é estampada usando a mesma matriz primária. A adaptação ocorre nas estações de montagem secundárias. A linha utiliza módulos automatizados de rebitagem ou soldagem para fixar ferragens específicas, como orelhas de gesso para trabalhos antigos ou suportes de pregos diretos para trabalhos novos.
R: As caixas estampadas são formadas a partir de bobinas de aço galvanizado laminadas a frio usando prensas de alta tonelagem e matrizes progressivas. Caixas de metal fundido são criadas despejando alumínio ou ferro fundido em moldes. A estampagem é mais rápida e barata para uso interno de alto volume, enquanto a fundição fornece paredes mais espessas para ambientes externos agressivos.
R: Uma matriz bem conservada com componentes de aço D2 pode durar de 1 a 2 milhões de golpes antes de exigir uma grande reforma. O uso de pastilhas de metal duro em estações de corte e conformação de alto desgaste pode estender a vida útil da matriz para mais de 5 milhões de golpes, desde que seja mantida a lubrificação adequada.