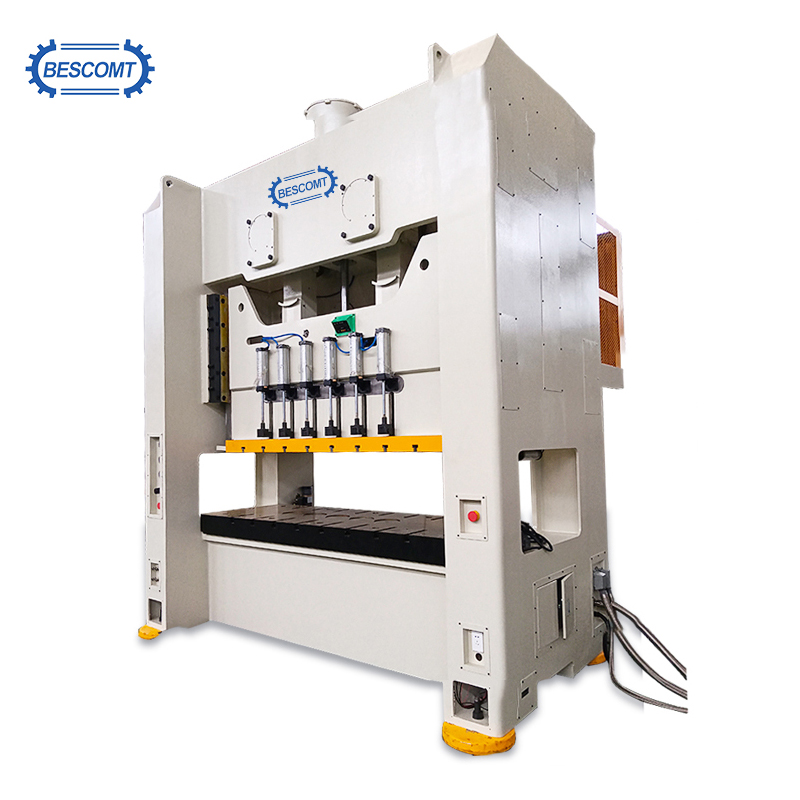
การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 2026-08-03 ที่มา: เว็บไซต์
การดำเนินงานของ Power Press ถือเป็นความเสี่ยงด้านการดำเนินงานและการเงินที่รุนแรง อุบัติการณ์ของการบาดเจ็บ ณ จุดปฏิบัติการที่สูงทำให้เกิดการลงโทษ OSHA ขั้นรุนแรง และการปิดโรงงานทันที นอกเหนือจากการสูญเสียของมนุษย์แล้ว สิ่งอำนวยความสะดวกยังต้องเผชิญกับค่าใช้จ่ายแอบแฝงจำนวนมากเมื่อพยายามปรับปรุงความปลอดภัยหลังการติดตั้งบนเครื่องจักรที่ไม่เป็นไปตามข้อกำหนด ทีมจัดซื้อและวิศวกรมักจะประเมินน้ำหนัก ความเร็วช่วงชัก และขนาดเตียง ขณะเดียวกันก็คำนึงถึงการกำหนดค่าด้านความปลอดภัยในภายหลัง การจัดซื้อ เครื่องกดกำลัง โดยไม่ต้องระบุสถาปัตยกรรมความปลอดภัยแบบครบวงจร ทำให้เกิดช่องว่างในการปฏิบัติตามข้อกำหนด การใช้งานล่าช้า และความรับผิดที่เพิ่มขึ้น คุณไม่สามารถยึดถือเรื่องความปลอดภัยได้โดยไม่กระทบต่อประสิทธิภาพของเครื่องจักรและความสมบูรณ์ของการรับรอง การประเมินกลไกความปลอดภัยที่ติดตั้งในโรงงานแสดงถึงขั้นตอนการจัดซื้อจัดจ้างที่จำเป็น การประเมินข้อกำหนดด้านความปลอดภัยทางเทคนิค การปฏิบัติตามกฎระเบียบ และความสามารถของผู้ขายก่อนที่จะออกใบสั่งซื้อให้กับ ผู้ผลิตเครื่องเจาะ ช่วยให้มั่นใจว่าอุปกรณ์ของคุณมาถึงพร้อมสำหรับการผลิตที่ปลอดภัยและถูกกฎหมาย
การปฏิบัติตามข้อกำหนดไม่สามารถต่อรองได้: สื่อที่จัดซื้อจะต้องเป็นไปตามหรือเกินกว่ามาตรฐาน OSHA 1910.217 และ ANSI B11.1 โดยตรงเมื่อแกะออกจากกล่อง เพื่อหลีกเลี่ยงความรับผิดในการดำเนินงานในทันที
บูรณาการเหนือการแยก: ความทันสมัย ระบบความปลอดภัยในการกดเจาะ อาศัยความน่าเชื่อถือในการควบคุมและความซ้ำซ้อน (เช่น PLC นิรภัย วาล์วอากาศคู่) แทนที่จะเป็นเครื่องป้องกันทางกายภาพแบบสแตนด์อโลน
OEM กับหลังการขาย: การระบุอุปกรณ์ความปลอดภัยระหว่างการสั่งซื้อเริ่มแรกช่วยลดค่าใช้จ่ายในการดำเนินงานในระยะยาวได้อย่างมาก เมื่อเทียบกับการผสานรวมหลังการขายที่ซับซ้อนของบุคคลที่สาม
จำเป็นต้องมีการตรวจสอบ: ผู้ซื้อจะต้องขอเอกสารการทดสอบการยอมรับของโรงงาน (FAT) โดยเฉพาะสำหรับการเชื่อมต่อด้านความปลอดภัย ตรรกะ PLC ด้านความปลอดภัย และเวลาหยุดก่อนทำการส่งมอบ
ภาพรวมกฎระเบียบที่ควบคุมเครื่องอัดแบบกลไก ไฮดรอลิก และนิวแมติกนั้นเข้มงวดและไม่อาจให้อภัยได้ OSHA 1910.217 กำหนดข้อกำหนดขั้นต่ำทางกฎหมายของรัฐบาลกลางสำหรับเครื่องอัดกำลังแบบกลไกในสหรัฐอเมริกา ANSI B11.1 ให้มาตรฐานอุตสาหกรรมที่เป็นเอกฉันท์สำหรับการลดความเสี่ยง มาตรฐานเหล่านี้กำหนดข้อกำหนดเฉพาะสำหรับการป้องกัน ณ จุดปฏิบัติงาน ความน่าเชื่อถือในการควบคุม และการตรวจสอบเบรก คุณต้องเข้าใจว่ากฎระเบียบของ OSHA เป็นหลักเกณฑ์ทางกฎหมายที่สมบูรณ์ ในขณะที่มาตรฐาน ANSI แสดงถึงแนวทางปฏิบัติที่ดีที่สุดทางวิศวกรรมที่จำเป็นในการปกป้องผู้ปฏิบัติงานและอุปกรณ์อย่างแท้จริง
มาตรฐานความปลอดภัยสมัยใหม่สอดคล้องกับ ISO 13849-1 ซึ่งกำหนดให้วงจรความปลอดภัยต้องเป็นไปตามระดับประสิทธิภาพ d หรือ e ซึ่งหมายความว่าสถาปัตยกรรมระบบจะต้องซ้ำซ้อนและมีการตรวจสอบตนเอง เครื่องจักรที่เป็นไปตามข้อกำหนดจะต้องป้องกันการเริ่มจังหวะทั้งหมดหรือหยุดจังหวะกลางรอบหากผู้ปฏิบัติงานเข้าสู่โซนอันตราย สิ่งใดที่น้อยกว่านั้นไม่ผ่านการทดสอบการปฏิบัติตามข้อกำหนดพื้นฐาน เมื่อรีเลย์ตัวเดียวทำงานล้มเหลวหรือสายไฟสั้นลงกราวด์ เครื่องกดจะต้องตั้งค่าเริ่มต้นเป็นสถานะที่ปลอดภัยและป้องกันวงจรใด ๆ เพิ่มเติมจนกว่าการบำรุงรักษาจะแก้ไขข้อผิดพลาดทางกายภาพ
คุณลักษณะด้านความปลอดภัยที่ติดตั้งจากโรงงานมีความพรีเมียมล่วงหน้า อย่างไรก็ตาม การลงทุนเริ่มแรกนี้ถือว่าด้อยกว่าเมื่อเปรียบเทียบกับค่าใช้จ่ายที่เกี่ยวข้องกับค่าปรับ OSHA การเรียกร้องค่าชดเชยคนงาน และการหยุดทำงานโดยไม่ได้วางแผนซึ่งเป็นผลมาจากอุบัติเหตุ การบาดเจ็บบนพื้นจะหยุดการผลิตทันทีและกระตุ้นให้เกิดการตรวจสอบด้านกฎระเบียบที่ละเอียดถี่ถ้วน การหยุดทำงานเพียงอย่างเดียวในระหว่างการตรวจสอบอาจทำให้โรงงานปั๊มขึ้นรูปปริมาณมากต้องสูญเสียการผลิตจำนวนหลายหมื่นดอลลาร์ต่อวัน
การปรับปรุงเครื่องจักรเก่าหรือเครื่องจักรที่มีอุปกรณ์ไม่เพียงพอเพื่อให้ตรงตามมาตรฐานความปลอดภัยสมัยใหม่ ทำให้เกิดต้นทุนทางวิศวกรรมที่ซ่อนอยู่จำนวนมาก คุณต้องคำนึงถึงการผลิตขายึดแบบกำหนดเอง การปรับเปลี่ยนแผงไฟฟ้า และการตรวจสอบความปลอดภัยของบุคคลที่สาม การระบุส่วนประกอบที่ถูกต้องล่วงหน้าช่วยขจัดปัญหายุ่งยากในการบูรณาการเหล่านี้ เมื่อคุณสั่งซื้อแท่นพิมพ์ที่มีความปลอดภัยในตัว ผู้ผลิตจะจัดการสายไฟที่ซับซ้อน การตั้งโปรแกรม PLC และการติดตั้งม่านแสงและอินเทอร์ล็อค ทำให้เกิดทรัพย์สินแบบครบวงจร
แผงกั้นป้องกันทางกายภาพไม่ให้ผู้ปฏิบัติงานเข้าถึงเข้าไปในพื้นที่แม่พิมพ์ แผงกั้นแบบตายตัวจะติดอย่างถาวรกับโครงพิมพ์และเหมาะกับการผลิตปริมาณมากโดยเฉพาะ โดยที่แทบไม่จำเป็นต้องมีการเข้าถึงแม่พิมพ์ แผงกั้นแบบปรับได้ให้ความยืดหยุ่นสำหรับชิ้นส่วนขนาดต่างๆ แต่ต้องมีการควบคุมดูแลที่เข้มงวดเพื่อให้แน่ใจว่าผู้ปฏิบัติงานวางตำแหน่งอย่างถูกต้อง หากผู้ปฏิบัติงานสามารถเข้าถึงเหนือ ใต้ รอบ หรือผ่านการ์ดเพื่อเข้าถึงจุดหนีบ แสดงว่าการ์ดไม่ปฏิบัติตาม
แผงกั้นที่เชื่อมต่อกันให้การปกป้องทางกายภาพในระดับสูงสุด เมื่อผู้ปฏิบัติงานเปิดแผงป้องกันที่เชื่อมต่อกัน อุปกรณ์จะปิดการทำงานของวงจรควบคุมการกดทันที เครื่องไม่สามารถหมุนเวียนได้จนกว่าตัวป้องกันจะปิดและยึดแน่นดี ทีมจัดซื้อจะต้องตรวจสอบว่าลูกโซ่เหล่านี้ใช้สวิตช์ที่ทนต่อการงัดแงะและได้รับการจัดอันดับความปลอดภัย แทนที่จะเป็นพรอกซิมิตี้เซนเซอร์มาตรฐาน เซ็นเซอร์มาตรฐานสามารถทะลุผ่านได้อย่างง่ายดายด้วยชิ้นส่วนโลหะหรือแม่เหล็ก ซึ่งเอาชนะสถาปัตยกรรมความปลอดภัยทั้งหมดได้
อุปกรณ์ออปโตอิเล็กทรอนิกส์มีส่วนสำคัญในการขนถ่ายความถี่สูง ม่านแสงสร้างสนามการตรวจจับที่มองไม่เห็นตลอดช่องเปิดของแม่พิมพ์ เมื่อวัตถุทะลุช่องนี้ ระบบควบคุมจะหยุดจังหวะการกดทันที อุปกรณ์เหล่านี้ช่วยลดความเครียดตามหลักสรีระศาสตร์ของการเปิดและปิดประตูทุกๆ สองสามวินาที ส่งผลให้ผู้ปฏิบัติงานเพิ่มผลผลิตโดยตรง
เมื่อระบุอุปกรณ์เหล่านี้ผู้ซื้อจะต้องตรวจสอบพารามิเตอร์ทางเทคนิคหลายประการ ความละเอียดจะกำหนดว่าม่านตรวจจับนิ้ว (14 มม.) หรือมือ (30 มม.) เวลาตอบสนองส่งผลโดยตรงต่อระยะการติดตั้งเพื่อความปลอดภัยที่ต้องการ โหมดการกำหนดค่าขั้นสูง เช่น การเว้นระยะแบบตายตัวช่วยให้ฟีดสายพานลำเลียงผ่านสนามโดยไม่ต้องหยุดการทำงาน Presence Sensing Device Initiation (PSDI) ใช้ม่านแสงเพื่อกระตุ้นรอบการกดโดยอัตโนมัติเมื่อผู้ปฏิบัติงานปล่อยมือออก ซึ่งช่วยปรับปรุงรอบเวลาได้อย่างมาก คุณต้องตรวจสอบให้แน่ใจว่าการควบคุมการกดได้รับการจัดอันดับโดยเฉพาะสำหรับการทำงานของ PSDI ก่อนที่จะใช้คุณสมบัตินี้
การควบคุมด้วยสองมือบังคับให้ผู้ปฏิบัติงานต้องเก็บมือของตนให้ห่างจากพื้นที่แม่พิมพ์อย่างปลอดภัยในระหว่างจังหวะที่เป็นอันตราย ผู้ปฏิบัติงานต้องกดปุ่มสองปุ่มแยกกันพร้อมกันและพร้อมกัน—โดยปกติจะอยู่ห่างจากกันภายใน 0.5 วินาที—เพื่อเริ่มวงจร ระยะห่างทางกายภาพระหว่างปุ่มและพื้นที่แม่พิมพ์ต้องคำนวณตามเวลาหยุดของเครื่อง เพื่อให้แน่ใจว่าผู้ปฏิบัติงานไม่สามารถปล่อยปุ่มและไปถึงจุดอันตรายก่อนที่ตัวกระทุ้งจะหยุด
ระบบนี้อาศัยวงจรป้องกันการผูกและป้องกันการทำซ้ำทั้งหมด ระบบป้องกันการผูกช่วยป้องกันไม่ให้ผู้ปฏิบัติงานแตะปุ่มเดียวเพื่อควบคุมการกดด้วยมือเดียว การป้องกันการทำซ้ำทำให้มั่นใจได้ว่าการกดจะเสร็จสิ้นเพียงหนึ่งจังหวะต่อการเปิดใช้งาน โดยผู้ปฏิบัติงานต้องปล่อยและกดปุ่มทั้งสองอีกครั้งในรอบถัดไป คุณต้องกำหนดลักษณะการทำงานของวงจรเฉพาะเหล่านี้ในใบสั่งซื้อของคุณ การตั้งค่าแบบสองปุ่มอย่างง่ายแบบต่ออนุกรมไม่ใช่ระบบควบคุมแบบสองมือที่เป็นไปตามข้อกำหนด
การบำรุงรักษาและการตั้งค่าแม่พิมพ์ทำให้เกิดอันตรายเฉพาะตัว เนื่องจากบุคลากรจะต้องเข้าไปในพื้นที่แม่พิมพ์ จำเป็นต้องมีการล็อคแบบสไลด์และบล็อกนิรภัยทางไฟฟ้าสำหรับขั้นตอนเหล่านี้ บล็อกนิรภัยช่วยประคองสไลด์กดที่มีน้ำหนักมาก ป้องกันไม่ให้หล่นเนื่องจากแรงโน้มถ่วงหรือความล้มเหลวทางกลไก ต้องได้รับการจัดอันดับให้รองรับน้ำหนักคงที่ของสไลด์และส่วนบนของแม่พิมพ์
การปฏิบัติตามข้อกำหนดสมัยใหม่กำหนดให้บล็อกเหล่านี้ต้องเชื่อมต่อกันทางไฟฟ้ากับวงจรควบคุมหลัก เมื่อช่างเทคนิคถอดบล็อคนิรภัยออกจากช่องเก็บของที่กำหนด อินเตอร์ล็อคจะตัดกำลังควบคุมที่ส่งไปยังวาล์วคลัตช์และเบรก วิธีนี้จะช่วยป้องกันการเริ่มต้นจังหวะโดยไม่ได้ตั้งใจในขณะที่เข็มนาฬิกาอยู่ในช่องว่าง หากโรงงานอาศัยการล็อกเอาต์/แท็กเอาต์ (LOTO) เพียงอย่างเดียวโดยไม่มีบล็อคนิรภัยที่เชื่อมต่อกัน จะทำให้เกิดช่องว่างขนาดใหญ่ในขั้นตอนการแยกพลังงานกล
ระบบการควบคุมทางกายภาพจะผูกมือของผู้ควบคุมไว้กับกลไกที่จะดึงมือออกจากพื้นที่ตายในขณะที่แกะลงมา แม้ว่าจะได้รับอนุญาตทางเทคนิคภายใต้มาตรฐานเก่า แต่ระบบเดิมเหล่านี้ยังคงใช้งานได้น้อยในสภาพแวดล้อมการผลิตสมัยใหม่ สิ่งเหล่านี้แสดงถึงแนวทางที่ล้าสมัยในการปกป้องผู้ปฏิบัติงาน
อุปกรณ์ยึดส่งผลกระทบอย่างรุนแรงต่อหลักสรีรศาสตร์ของผู้ปฏิบัติงานและจำกัดการเคลื่อนไหว นอกจากนี้ ยังต้องมีการตรวจสอบอย่างเข้มงวดและเป็นเอกสารก่อนทุกกะเพื่อให้แน่ใจว่ามีการปรับเปลี่ยนที่เหมาะสมสำหรับผู้ปฏิบัติงานที่แตกต่างกัน หากผู้ปฏิบัติงานที่สูงรับช่วงต่อเครื่องจักรจากผู้ปฏิบัติงานที่สั้นกว่าโดยไม่ปรับสายรัดใหม่ ระบบจะให้การป้องกันเป็นศูนย์ สิ่งอำนวยความสะดวกส่วนใหญ่ละทิ้งการดึงกลับและหันไปใช้อุปกรณ์ตรวจจับการมีอยู่เพื่อปรับปรุงทั้งความปลอดภัยและปริมาณงาน
ความน่าเชื่อถือในการควบคุมกำหนดว่าความล้มเหลวของส่วนประกอบเดียวภายในระบบควบคุมจะต้องไม่ขัดขวางการหยุดตามปกติของการกด นอกจากนี้ ระบบจะต้องยับยั้งจังหวะที่ตามมาจนกว่าความล้มเหลวจะได้รับการแก้ไข นี่คือหัวใจสำคัญของความปลอดภัยของสื่อยุคใหม่ คุณไม่สามารถพึ่งพา PLC มาตรฐานช่องเดียวในการจัดการฟังก์ชันด้านความปลอดภัยบนเครื่องกดเชิงกลได้
การบรรลุเป้าหมายนี้ต้องใช้ PLC ที่ได้รับการจัดอันดับความปลอดภัย วงจรซ้ำซ้อนแบบสองช่องสัญญาณ และกลไกการตรวจสอบตัวเองอย่างต่อเนื่อง หากการเชื่อมรีเลย์ตัวเดียวปิด ช่องรองจะต้องยังคงปล่อยวงจรความปลอดภัยออกไป และตรรกะการตรวจสอบจะต้องตรวจจับความคลาดเคลื่อนเพื่อป้องกันการรีสตาร์ท ผู้ผลิตเครื่องจักรจะต้องจัดเตรียมแผนผังทางไฟฟ้าที่แสดงให้เห็นสถาปัตยกรรมแบบสองช่องทางอย่างชัดเจนจากอุปกรณ์อินพุต (เช่น ม่านแสง) ผ่านทางตัวแก้ปัญหาลอจิก (PLC ด้านความปลอดภัย) ลงไปที่อุปกรณ์เอาท์พุต (วาล์วคลัตช์/เบรก)
ระบบความปลอดภัยจะมีประสิทธิภาพก็ต่อเมื่อสามารถหยุดเครื่องได้เท่านั้น การตรวจสอบแบบหยุดบนทำให้มั่นใจได้ว่าสไลด์กดจะหยุดที่จุดศูนย์กลางตายด้านบนของจังหวะอย่างสม่ำเสมอ จอภาพเบรกอิเล็กทรอนิกส์จะวัดเวลาที่แน่นอนที่ใช้ในการหยุดสไลด์เมื่อมีการออกคำสั่งหยุด เบรกแบบกลไกจะสึกหรอเมื่อเวลาผ่านไป ส่งผลให้ระยะเบรกเพิ่มขึ้น
เวลาหยุดนี้มีความสำคัญอย่างยิ่งในการคำนวณระยะห่างที่ปลอดภัยสำหรับม่านแสงโดยใช้สูตร ANSI B11.1: Ds = K × (Ts + Tc + Tr + Tbm) ระบบความปลอดภัยจะต้องติดตามการสึกหรอของเบรกโดยอัตโนมัติ หากเวลาหยุดลดลงเกินเกณฑ์ที่ปลอดภัย ตัวตรวจสอบเบรกจะต้องล็อคการกดจนกว่าการบำรุงรักษาจะปรับหรือเปลี่ยนผ้าเบรก คุณต้องระบุการควบคุมการกดที่มีตัวตรวจสอบเบรกดิจิทัลในตัวพร้อมขีดจำกัดข้อบกพร่องที่ตั้งโปรแกรมได้
แหล่งพลังงานที่แตกต่างกันจำเป็นต้องมีสถาปัตยกรรมความปลอดภัยเฉพาะ คุณไม่สามารถใช้มาตรฐานความปลอดภัยในการกดเชิงกลกับระบบไฮดรอลิกได้โดยตรงหากไม่เข้าใจถึงความแตกต่างของกำลังของไหล
การควบคุมด้วยลม: A เครื่องเจาะแบบใช้ลม ต้องใช้วาล์วไอเสียแบบนิรภัยแบบคู่ วาล์วเหล่านี้ได้รับการตรวจสอบแบบ cross-monitor หากวาล์วตัวหนึ่งเปิดค้างเนื่องจากการปนเปื้อนของสายการบินหรือขดลวดขัดข้อง วาล์วตัวที่สองจะยังคงระบายอากาศออก และหยุดการกด นอกจากนี้ อินเตอร์ล็อคแรงดันอากาศต่ำยังจำเป็นเพื่อป้องกันการทำงานของคลัตช์ หากแรงดันในท่อลดลงต่ำกว่าระดับการทำงานที่ปลอดภัย
การควบคุมด้วยระบบไฮดรอลิก: เครื่องอัดไฮดรอลิกจำเป็นต้องมีวาล์วนิรภัยไฮดรอลิกสำรองที่ได้รับการตรวจสอบบนเส้นลดระดับของกระบอกสูบเพื่อป้องกันแรงโน้มถ่วงตก การตรวจสอบตัวแปลงสัญญาณแรงดันช่วยยืนยันว่าวาล์วเหล่านี้เปลี่ยนไปสู่สถานะที่ปลอดภัยระหว่างทุกรอบ หากวาล์วรับน้ำหนักทำงานล้มเหลว วาล์วสำรองจะต้องจับตัวกระทุ้งก่อนที่จะลอยเข้าสู่โซนผู้ปฏิบัติงาน
กดประเภท |
องค์ประกอบความปลอดภัยที่สำคัญ |
การทำงาน |
ผลที่ตามมาของความล้มเหลวหากหายไป |
|---|---|---|---|
เครื่องกล/นิวแมติก |
วาล์วไอเสียแบบ Dual-Safety |
ปล่อยอากาศคลัตช์ซ้ำซ้อน |
จังหวะต่อเนื่องโดยไม่ได้ตั้งใจ |
ไฮดรอลิก |
วาล์วรับน้ำหนักที่ได้รับการตรวจสอบ |
ป้องกันแรงโน้มถ่วงของแรม |
Ram ดริฟท์หรือหล่นกะทันหันระหว่างการตั้งค่า |
ทุกประเภท |
ความปลอดภัย PLC / รีเลย์ |
ตรวจสอบอินพุตสองช่องสัญญาณ |
จุดขัดข้องจุดเดียวข้ามความปลอดภัย |
ทุกประเภท |
บล็อกความปลอดภัยที่เชื่อมต่อกัน |
แยกพลังงานกล |
อันตรายจากการกระแทกระหว่างการบำรุงรักษาแม่พิมพ์ |
เครื่องอัดแบบกลไกใช้มู่เล่ขนาดใหญ่ที่กักเก็บพลังงานจลน์ แม้ว่าคุณจะปิดมอเตอร์หลักแล้ว มู่เล่ที่มีความเฉื่อยสูงก็สามารถเคลื่อนที่ได้เป็นเวลาหลายนาที แนวชายฝั่งนี้ก่อให้เกิดอันตรายร้ายแรงหากผู้ปฏิบัติงานเปิดการ์ดก่อนเวลาอันควร หรือหากเจ้าหน้าที่ซ่อมบำรุงพยายามเข้าถึงกลไกขับเคลื่อน
เพื่อบรรเทาปัญหานี้ ให้ระบุเบรกมู่เล่อัตโนมัติที่จะทำงานทันทีเมื่อมอเตอร์หยุด นอกจากนี้ ระบบล็อคมู่เล่แบบกลไกช่วยให้มั่นใจได้ว่าแท่นพิมพ์จะยังคงหยุดจ่ายพลังงานอย่างสมบูรณ์และหยุดการเคลื่อนที่ทางกายภาพ ก่อนที่เจ้าหน้าที่ซ่อมบำรุงจะเริ่มเปลี่ยนแม่พิมพ์หรือซ่อมแซมภายใน มู่เล่แบบเลื่อนมีพลังงานที่สะสมไว้เพียงพอที่จะหมุนเวียนการกดแม้จะตัดการเชื่อมต่อพลังงานหลักแล้วก็ตาม
การซื้อโมเดลพื้นฐานแบบเปลือยเปล่าและจ้างผู้ประกอบบุคคลที่สามเพื่อเพิ่ม อุปกรณ์นิรภัยแบบเจาะกด มักจะดูถูกกว่าบนกระดาษ ในความเป็นจริง วิธีการนี้ทำให้เกิดความเสี่ยงด้านความเข้ากันได้อย่างรุนแรง การบูรณาการกับบุคคลที่สามจำเป็นต้องตัดการเดินสายไฟในโรงงาน การปรับเปลี่ยนแผงควบคุม และการเขียนตรรกะ PLC แบบกำหนดเอง คุณจะจบลงด้วยระบบการเย็บปะติดปะต่อกัน
การปรับเปลี่ยนเหล่านี้มักนำไปสู่ข้อผิดพลาดในการรวมระบบ ข้อผิดพลาดที่น่ารำคาญ และการรับประกัน OEM ที่เป็นโมฆะ การสั่งซื้อโซลูชันแบบครบวงจรโดยตรงจากโรงงานทำให้มั่นใจได้ว่าส่วนประกอบด้านความปลอดภัยทั้งหมดจะสื่อสารกับตัวควบคุมเครื่องจักรหลักได้อย่างไร้ที่ติ วิศวกรโรงงานได้ทำการแมป I/O คำนวณเวลาหยุด และตรวจสอบระยะความปลอดภัยตามไดนามิกของเครื่องจักรโดยเฉพาะ
ระบบความปลอดภัยที่ติดตั้งจากโรงงานจะรับผิดชอบและภาระการรับประกันอย่างเต็มที่ให้กับผู้สร้างอุปกรณ์ หากม่านแสงที่รวมมาจากโรงงานใช้งานไม่ได้ คุณจะมีจุดติดต่อเพียงจุดเดียวเพื่อแก้ไขปัญหาและเปลี่ยนชิ้นส่วน คุณไม่จำเป็นต้องไกล่เกลี่ยข้อพิพาทระหว่างผู้สร้างเครื่องจักรและผู้ประกอบระบบด้านความปลอดภัยว่าใครเป็นต้นเหตุของข้อผิดพลาด
การปรับเปลี่ยนเครื่องจักรหลังการส่งมอบส่งผลกระทบอย่างมากต่อการรับรอง CE, UL หรือ NFPA 79 เมื่อผู้ประกอบหลังการขายเปลี่ยนตู้ควบคุม การรับรองโรงงานเดิมมักจะถือเป็นโมฆะ สิ่งนี้จะบังคับให้สถานประกอบการของคุณต้องรับผิดชอบและชำระเงินสำหรับการประเมินภาคสนามโดยอิสระเพื่อรับรองอุปกรณ์อีกครั้ง รักษาความรับผิดชอบร่วมกับผู้ผลิตดั้งเดิมโดยระบุการบูรณาการด้านความปลอดภัยอย่างสมบูรณ์ในใบสั่งซื้อ
อย่ายอมรับการรับรองความปลอดภัยทางวาจา ผู้ซื้อจะต้องขอเอกสารเฉพาะก่อนที่จะออกใบสั่งซื้อ เรียกร้องการประเมินความเสี่ยงตามงานตามมาตรฐาน ANSI B11.0 ขอแผนผังวงจรความปลอดภัยพร้อมกับรายงานการประเมิน ISO 13849-1 เพื่อพิสูจน์ระดับประสิทธิภาพ d หรือ e แผนผังจะต้องติดป้ายรีเลย์นิรภัย วาล์วคู่ และวงจรอินเทอร์ล็อกไว้อย่างชัดเจน
คุณต้องรักษาความปลอดภัยให้กับรายงานการวัดเวลาหยุดและการประกาศการปฏิบัติตามข้อกำหนด CE หรือ UL อย่างเป็นทางการ หากผู้จำหน่ายไม่สามารถจัดทำเอกสารเหล่านี้ได้ในระหว่างขั้นตอนการเสนอราคา แสดงว่าผู้ขายไม่มีวุฒิภาวะทางวิศวกรรมในการส่งมอบเครื่องจักรที่ปลอดภัย เอกสารประกอบพิสูจน์ว่าความปลอดภัยได้รับการออกแบบทางวิศวกรรมในเครื่องจักร ไม่ได้เพิ่มไว้ในภายหลัง
ดำเนินการ FAT ที่เข้มงวดโดยกำหนดเป้าหมายไปที่อุปกรณ์ความปลอดภัยโดยเฉพาะ ก่อนที่เครื่องจักรจะออกจากพื้นของผู้สร้าง อย่าเพิ่งดูรอบการกดตามปกติ จงใจทำให้ม่านแสงผิดพลาดในช่วงจังหวะกลางเพื่อให้แน่ใจว่าเบรกเข้าทำงานทันที จำลองความล้มเหลวของวาล์วอากาศคู่โดยบังคับให้เปิดช่องหนึ่งและตรวจสอบว่ากดล็อคออกและแสดงรหัสความผิดปกติที่ถูกต้อง
ทดสอบความสมบูรณ์ของลูกปืนป้องกันทั้งหมด สิ่งสำคัญที่สุดคือ คำสั่งให้เวลาหยุดได้รับการตรวจสอบทางกายภาพด้วยอุปกรณ์ตรวจวัดเวลาหยุดและสอบเทียบที่โรงงาน บันทึกผลลัพธ์เหล่านี้ไว้ในเอกสารลงนาม FAT หากเครื่องไม่ผ่านการทดสอบความปลอดภัยใดๆ ในระหว่าง FAT ให้ปฏิเสธการจัดส่งจนกว่าผู้ผลิตจะแก้ไขปัญหาและทดสอบระบบอีกครั้ง
รหัส PLC ด้านความปลอดภัยต้องมีการจัดการการเข้าถึงที่เข้มงวด ตรวจสอบให้แน่ใจว่าตรรกะด้านความปลอดภัยมีการป้องกันด้วยรหัสผ่านและล็อคการเขียนเพื่อป้องกันการแก้ไขโดยไม่ได้รับอนุญาตโดยผู้ควบคุมพื้นที่ คุณไม่สามารถอนุญาตให้บุคลากรข้ามระบบล็อคเพื่อความปลอดภัยผ่าน HMI เพื่อเร่งการผลิตได้
อย่างไรก็ตาม โค้ดจะต้องยังคงสามารถอ่านได้สำหรับทีมบำรุงรักษาของคุณ หากไม่มีการเข้าถึงแบบอ่าน ช่างเทคนิคของคุณจะไม่สามารถแก้ไขข้อผิดพลาดได้อย่างมีประสิทธิภาพ ส่งผลให้ระบบหยุดทำงานนานขึ้น สร้างสิทธิ์การเข้าถึงซอฟต์แวร์เหล่านี้เป็นลายลักษณ์อักษรก่อนที่จะสรุปการซื้ออุปกรณ์ คุณต้องมีความสามารถในการตรวจสอบอินพุตและเอาต์พุตด้านความปลอดภัยเพื่อวินิจฉัยสวิตช์ที่ชำรุดหรือสายเคเบิลที่ชำรุด
ฮาร์ดแวร์เพียงอย่างเดียวไม่ได้รับประกันสภาพแวดล้อมการทำงานที่ปลอดภัย ประเมินการฝึกอบรมด้านความปลอดภัยเฉพาะของผู้ผลิตสำหรับผู้ปฏิบัติงาน เจ้าหน้าที่ฝ่ายติดตั้ง และช่างเทคนิคซ่อมบำรุง ช่างเทคนิคในโรงงานควรฝึกอบรมพนักงานของคุณเกี่ยวกับการใช้บล็อคนิรภัยอย่างเหมาะสม ขั้นตอนการปิดม่านบังแสง และการกู้คืนข้อผิดพลาด พวกเขาจะต้องสาธิตวิธีการปรับระยะชักอย่างเหมาะสมและตรวจสอบตำแหน่งหยุดบน
ประเมินความพร้อมของส่วนประกอบความปลอดภัยทดแทน รีเลย์ความปลอดภัยที่เป็นเอกสิทธิ์ทำให้เกิดปัญหาคอขวดในห่วงโซ่อุปทาน ตรวจสอบให้แน่ใจว่าผู้สร้างใช้ส่วนประกอบด้านความปลอดภัยที่มีจำหน่ายทั่วไปและได้รับการสนับสนุนทั่วโลกจากแบรนด์ที่มีชื่อเสียงเพื่อลดเวลาหยุดทำงานในอนาคต หากสวิตช์นิรภัยชำรุด คุณจะต้องสามารถจัดหาอุปกรณ์เปลี่ยนทดแทนได้ในพื้นที่ แทนที่จะต้องรอหลายสัปดาห์สำหรับการจัดส่งไปต่างประเทศ
การประเมินการกำหนดค่าความปลอดภัยยังคงเป็นข้อกำหนดหลักทางวิศวกรรมและการเงินในระหว่างขั้นตอนการจัดซื้อ การไม่ระบุสถาปัตยกรรมที่เชื่อถือได้ในการควบคุมล่วงหน้าจะรับประกันความล่าช้าในการบูรณาการและการเปิดเผยด้านกฎระเบียบในสายการผลิต ตัดสิทธิ์ผู้จำหน่ายทันทีที่ถือว่าความน่าเชื่อถือในการควบคุม, นิวแมติกวาล์วคู่, ล็อคแบบสไลด์ หรือระบบป้องกันแบบอินเตอร์ล็อคเป็นการอัพเกรดเสริม สิ่งเหล่านี้เป็นฟีเจอร์การปฏิบัติตามข้อกำหนด ไม่ใช่ส่วนเสริมที่หรูหรา
ร่างเอกสารข้อกำหนดความปลอดภัยที่ได้มาตรฐานตามข้อกำหนด ANSI B11.1
แนบเอกสารข้อมูลจำเพาะนี้กับ RFQ ของอุปกรณ์ในอนาคตทั้งหมด
ทำงานร่วมกับเจ้าหน้าที่ EHS ของคุณเพื่อตรวจสอบแผนงานของผู้ขายก่อนออกใบสั่งซื้อ
กำหนดเวลา FAT ด้านความปลอดภัยโดยเฉพาะสำหรับการรับข่าวสารใหม่ทั้งหมด
ตอบ: OSHA 1910.217 กำหนดให้มีการป้องกัน ณ จุดปฏิบัติงาน กลไกจังหวะเดียว ความน่าเชื่อถือในการควบคุม และวาล์วไอเสียนิรภัยแบบคู่ ระบบจะต้องป้องกันไม่ให้ผู้ปฏิบัติงานเข้าถึงโซนอันตรายระหว่างจังหวะหรือหยุดจังหวะหากโซนถูกละเมิด
ตอบ: อุปกรณ์ตรวจจับการมีอยู่ที่ทันสมัยและ PLC ด้านความปลอดภัยจะปรับรอบเวลาให้เหมาะสมที่สุด ด้วยการใช้โหมด Presence Sensing Device Initiation (PSDI) ม่านแสงจะทริกเกอร์รอบการกดโดยอัตโนมัติเมื่อผู้ปฏิบัติงานปล่อยมือออก ขจัดสิ่งกีดขวางทางกายภาพ และเร่งการป้อนชิ้นส่วน
ตอบ: ประตูประเภท A ช่วยปกป้องผู้ปฏิบัติงานโดยยังคงปิดไว้ตลอดการเคลื่อนตัวของเครื่องจักร ประตู Type B จะปกป้องผู้ปฏิบัติงานเฉพาะในช่วงจังหวะลงและเปิดเมื่อจังหวะขึ้น จำเป็นต้องมีประเภท A สำหรับการป้องกันแบบเต็มวงจร ในขณะที่ประเภท B นั้นจำกัดเฉพาะการใช้งานเฉพาะ
ตอบ: ไม่ได้ ม่านแสงให้การตรวจจับ ณ จุดทำงานเท่านั้น เครื่องอัดลมที่ตรงตามมาตรฐานยังต้องใช้วาล์วไอเสียนิรภัยแบบคู่ เครื่องตรวจสอบแรงดันอากาศ และตัวตรวจสอบเบรก เพื่อให้แน่ใจว่าเครื่องจักรสามารถควบคุมได้อย่างเต็มที่และเชื่อถือได้ และสามารถหยุดได้เมื่อม่านแสงถูกเจาะ
ตอบ: ผู้ปฏิบัติงานต้องทำการตรวจสอบด้วยสายตาและการตรวจสอบลูกโซ่บล็อคนิรภัยต่อกะ ทีมบำรุงรักษาจะต้องดำเนินการตรวจสอบทางเทคนิคเป็นระยะๆ โดยมีเอกสารเป็นลายลักษณ์อักษรเกี่ยวกับเวลาหยุด การสึกหรอของเบรก และกลไกคลัตช์/เบรกเป็นรายสัปดาห์ รายเดือน หรือรายปี ขึ้นอยู่กับการใช้งาน
ตอบ: ได้ สามารถดัดแปลงเพิ่มเติมได้ อย่างไรก็ตาม การอัพเกรดตรรกะการถ่ายทอดแบบเดิมให้เป็นมาตรฐานที่เชื่อถือได้ในการควบคุมที่ทันสมัย และการเปลี่ยนวาล์วที่ล้าสมัยนั้นมีต้นทุนทางวิศวกรรมที่สูง ในหลายกรณี ค่าใช้จ่ายในการปรับปรุงระบบความปลอดภัยทั้งหมดทำให้การซื้ออุปกรณ์ใหม่ที่เป็นไปตามข้อกำหนดเป็นการตัดสินใจทางการเงินที่ดีขึ้น