Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-08-03 Origine: Sito
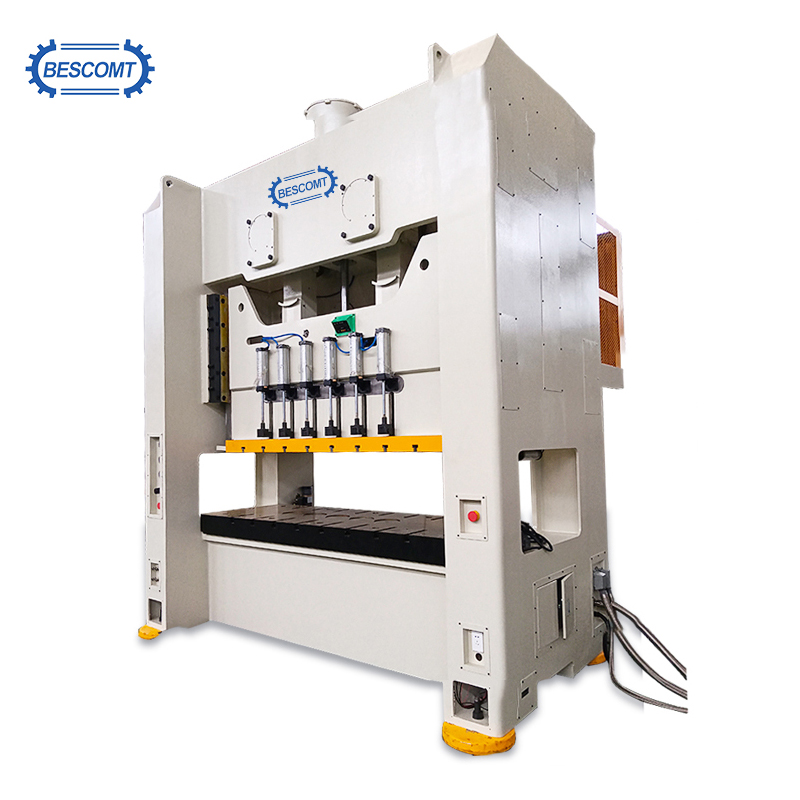
Le operazioni di stampa elettrica comportano gravi interessi operativi e finanziari. L'elevata incidenza di infortuni sul posto di lavoro comporta gravi sanzioni OSHA e chiusure immediate degli impianti. Al di là del costo umano, le strutture devono affrontare ingenti spese nascoste quando tentano di apportare modifiche di sicurezza post-installazione su macchinari non conformi. I team di approvvigionamento e di ingegneria valutano spesso il tonnellaggio, la velocità della corsa e le dimensioni del letto, considerando le configurazioni di sicurezza come un ripensamento. Acquistando un pressa elettrica senza specificare un'architettura di sicurezza completamente integrata porta a lacune di conformità, ritardi nell'implementazione e maggiore responsabilità. Non è possibile puntare sulla sicurezza a posteriori senza compromettere le prestazioni della macchina e l'integrità della certificazione. La valutazione dei meccanismi di sicurezza installati in fabbrica rappresenta una fase di approvvigionamento obbligatoria. Valutare i requisiti di sicurezza tecnica, la conformità normativa e le capacità del fornitore prima di emettere un ordine di acquisto a Il produttore di punzonatrici garantisce che la vostra attrezzatura arrivi pronta per una produzione sicura e legale.
La conformità non è negoziabile: qualsiasi stampante acquistata deve soddisfare o superare gli standard OSHA 1910.217 e ANSI B11.1 immediatamente fuori dalla scatola per evitare responsabilità operative immediate.
Integrazione rispetto all'isolamento: un approccio moderno Il sistema di sicurezza della punzonatrice si basa sull'affidabilità e sulla ridondanza del controllo (ad esempio, PLC di sicurezza, doppie valvole dell'aria) piuttosto che su protezioni fisiche autonome.
OEM vs. Aftermarket: la specifica dei dispositivi di sicurezza durante l'ordine iniziale riduce drasticamente le spese operative a lungo termine rispetto alle complesse integrazioni aftermarket di terze parti.
La verifica è obbligatoria: gli acquirenti devono richiedere test di accettazione in fabbrica (FAT) documentati specifici per interblocchi di sicurezza, logica PLC di sicurezza e tempi di arresto prima di prendere in consegna.
Il panorama normativo che disciplina le presse meccaniche, idrauliche e pneumatiche è severo e spietato. OSHA 1910.217 stabilisce i minimi legali federali per le presse meccaniche negli Stati Uniti. ANSI B11.1 fornisce lo standard di settore comunemente accettato per la riduzione del rischio. Questi standard impongono requisiti specifici per la salvaguardia del punto di funzionamento, l'affidabilità del controllo e il monitoraggio dei freni. È necessario comprendere che le normative OSHA rappresentano la base legale assoluta, mentre gli standard ANSI rappresentano le migliori pratiche ingegneristiche necessarie per proteggere effettivamente gli operatori e le apparecchiature.
I moderni standard di sicurezza sono in linea con la norma ISO 13849-1, che richiede che i circuiti di sicurezza soddisfino il livello di prestazioni d o e. Ciò significa che l'architettura del sistema deve essere ridondante e auto-monitorata. Una macchina conforme deve impedire completamente l'avvio di una corsa o arrestare la corsa a metà ciclo se un operatore entra nella zona di pericolo. Qualunque cosa inferiore non supera il test di conformità di base. Quando un singolo relè si guasta o un filo va in cortocircuito a terra, la pressa deve passare automaticamente allo stato sicuro e impedire ulteriori cicli finché la manutenzione non risolve il guasto fisico.
Le funzionalità di sicurezza installate in fabbrica comportano un premio iniziale. Tuttavia, questo investimento iniziale impallidisce in confronto ai costi associati alle multe OSHA, alle richieste di risarcimento dei lavoratori e ai tempi di inattività non pianificati derivanti da un incidente. Un infortunio sul campo interrompe immediatamente la produzione e innesca controlli normativi approfonditi. Il solo tempo di inattività durante un'indagine può costare a un impianto di stampaggio di grandi volumi decine di migliaia di dollari al giorno in termini di perdita di produzione.
L'adeguamento di macchine obsolete o poco equipaggiate per soddisfare i moderni standard di sicurezza introduce ingenti costi ingegneristici nascosti. È necessario tenere conto della fabbricazione di staffe personalizzate, delle modifiche al quadro elettrico e della convalida della sicurezza di terze parti. Specificare in anticipo i componenti giusti elimina questi problemi di integrazione. Quando ordini una pressa con sicurezza integrata, il produttore gestisce il cablaggio complesso, la programmazione del PLC e il montaggio fisico di barriere fotoelettriche e interblocchi, fornendo una risorsa chiavi in mano.
Le protezioni barriera impediscono fisicamente agli operatori di raggiungere lo spazio dello stampo. Le protezioni barriera fisse si fissano in modo permanente al telaio della pressa e si adattano a cicli di produzione dedicati di grandi volumi in cui l'accesso allo stampo è raramente necessario. Le protezioni barriera regolabili offrono flessibilità per parti di dimensioni diverse, ma richiedono controlli amministrativi rigorosi per garantire che gli operatori le posizionino correttamente. Se un operatore riesce ad accedere al punto di presa sopra, sotto, attorno o attraverso la protezione, la protezione non è conforme.
Le barriere interbloccate forniscono il massimo livello di protezione fisica. Quando un operatore apre un riparo interbloccato, il dispositivo disabilita immediatamente il circuito di controllo della pressa. La macchina non può eseguire cicli finché la protezione non è chiusa e fissata. I team di approvvigionamento devono verificare che questi interblocchi utilizzino interruttori di sicurezza antimanomissione anziché sensori di prossimità standard. I sensori standard possono essere facilmente bypassati con un pezzo di metallo o un magnete, vanificando l'intera architettura di sicurezza.
I dispositivi optoelettronici dominano le operazioni di carico e scarico ad alta frequenza. Le barriere fotoelettriche creano un campo di rilevamento invisibile attraverso l'apertura dello stampo. Quando un oggetto rompe questo campo, il sistema di controllo arresta immediatamente la corsa della pressa. Questi dispositivi eliminano lo sforzo ergonomico di aprire e chiudere i cancelli fisici ogni pochi secondi, aumentando direttamente la produttività dell'operatore.
Quando specificano questi dispositivi, gli acquirenti devono controllare diversi parametri tecnici. La risoluzione determina se la tenda rileva un dito (14 mm) o una mano (30 mm). Il tempo di risposta influisce direttamente sulla distanza di montaggio di sicurezza richiesta. Le modalità di configurazione avanzate come la soppressione fissa consentono ai feed del trasportatore di passare attraverso il campo senza attivare un arresto. Il Presence Sensing Device Initiation (PSDI) utilizza la barriera fotoelettrica per attivare automaticamente il ciclo della pressa una volta che l'operatore rimuove le mani, migliorando drasticamente i tempi di ciclo. È necessario assicurarsi che il controllo della pressa sia specificamente classificato per il funzionamento PSDI prima di implementare questa funzione.
I comandi a due mani obbligano gli operatori a tenere le mani lontane dallo spazio dello stampo durante la parte pericolosa della corsa. L'operatore deve premere due pulsanti separati contemporaneamente e in modo sincrono, in genere entro 0,5 secondi l'uno dall'altro, per avviare il ciclo. La distanza fisica tra i pulsanti e lo spazio dello stampo deve essere calcolata in base al tempo di arresto della macchina per garantire che l'operatore non possa rilasciare i pulsanti e raggiungere il pericolo prima che il pistone si fermi.
Questo sistema si basa interamente su circuiti anti-tie down e anti-ripetizione. L'anti-legamento impedisce all'operatore di fissare un pulsante per azionare la pressa con una sola mano. L'antiripetizione garantisce che la pressa completi una sola corsa per attivazione, richiedendo all'operatore di rilasciare e premere nuovamente entrambi i pulsanti per il ciclo successivo. È necessario imporre questi comportamenti specifici del circuito nel proprio ordine di acquisto. Una semplice configurazione a due pulsanti collegati in serie non è un sistema di controllo a due mani conforme.
La manutenzione e la configurazione dello stampo presentano rischi specifici perché il personale deve entrare fisicamente nello spazio dello stampo. Per queste procedure sono obbligatori i blocchi fisici delle guide e i blocchi di sicurezza elettrica. I blocchi di sicurezza sostengono fisicamente la pesante slitta della pressa, impedendone la caduta a causa della gravità o di un guasto meccanico. Devono essere dimensionati per sostenere il peso statico della slitta e della metà superiore dello stampo.
La conformità moderna richiede che questi blocchi siano interbloccati elettricamente con il circuito di controllo principale. Quando un tecnico rimuove il blocco di sicurezza dal contenitore designato, l'interblocco interrompe l'alimentazione di controllo alla valvola della frizione e del freno. Ciò impedisce l'avvio accidentale della corsa mentre le mani si trovano nello spazio dello stampo. Se una struttura si affida esclusivamente al lockout/tagout (LOTO) senza blocchi di sicurezza interbloccati, lascia un enorme divario nelle procedure di isolamento dell’energia meccanica.
I sistemi di contenimento fisico legano fisicamente le mani dell'operatore a un meccanismo che le allontana dallo spazio dello stampo mentre il pistone scende. Sebbene tecnicamente ammissibili secondo gli standard più vecchi, questi sistemi legacy hanno scarsa validità nei moderni ambienti di produzione. Rappresentano un approccio obsoleto alla protezione dell'operatore.
Le restrizioni incidono gravemente sull'ergonomia dell'operatore e limitano i movimenti. Richiedono inoltre ispezioni rigorose e documentate prima di ogni singolo turno per garantire il corretto adattamento ai diversi operatori. Se un operatore alto prende il controllo della macchina da un operatore più basso senza regolare nuovamente le cinture, il sistema non fornisce alcuna protezione. La maggior parte delle strutture abbandona i ritiri a favore dei dispositivi di rilevamento della presenza per migliorare sia la sicurezza che la produttività.
L'affidabilità del controllo impone che il guasto di un singolo componente all'interno del sistema di controllo non debba impedire la normale azione di arresto della pressa. Inoltre, il sistema deve inibire le corse successive finché il guasto non viene corretto. Questa è la spina dorsale della moderna sicurezza della stampa. Non è possibile fare affidamento su PLC standard a canale singolo per gestire le funzioni di sicurezza su una pressa meccanica.
Per raggiungere questo obiettivo sono necessari PLC di sicurezza, circuiti ridondanti a doppio canale e meccanismi di autocontrollo continui. Se un singolo relè si salda, il canale secondario deve comunque interrompere il circuito di sicurezza e la logica di monitoraggio deve rilevare la discrepanza per impedire un riavvio. Il costruttore della macchina deve fornire schemi elettrici che dimostrino chiaramente questa architettura a doppio canale dal dispositivo di ingresso (come una barriera fotoelettrica) attraverso il risolutore logico (PLC di sicurezza) fino al dispositivo di uscita (valvola frizione/freno).
Un sistema di sicurezza è efficace quanto la capacità di arresto della macchina. Il monitoraggio del top-stop garantisce che la slitta della pressa si fermi costantemente nel punto morto superiore della sua corsa. I monitor elettronici del freno misurano il tempo esatto impiegato dalla slitta per fermarsi una volta emesso il comando di arresto. I freni meccanici si usurano nel tempo, aumentando lo spazio di arresto.
Questo tempo di arresto è fondamentale per calcolare la distanza di sicurezza per le barriere fotoelettriche utilizzando la formula ANSI B11.1: Ds = K × (Ts + Tc + Tr + Tbm). Il sistema di sicurezza deve monitorare automaticamente l'usura dei freni. Se il tempo di arresto diminuisce oltre una soglia di sicurezza, il monitor del freno deve bloccare la pressa fino a quando la manutenzione non regola o sostituisce le pastiglie dei freni. È necessario specificare un controllo della pressa che includa un monitoraggio del freno digitale integrato con limiti di guasto programmabili.
Diverse fonti di alimentazione richiedono architetture di sicurezza specifiche. Non è possibile applicare gli standard di sicurezza della pressa meccanica direttamente a un sistema idraulico senza comprendere le differenze di potenza del fluido.
Comandi pneumatici: A la punzonatrice pneumatica richiede valvole di scarico a doppia sicurezza. Queste valvole sono monitorate in modo incrociato. Se una valvola rimane aperta a causa della contaminazione della linea aerea o di un guasto alla bobina, la seconda valvola scarica comunque l'aria, arrestando la pressa. Sono inoltre necessari interblocchi a bassa pressione dell'aria per impedire l'innesto della frizione se la pressione di linea scende al di sotto dei livelli operativi sicuri.
Comandi idraulici: le presse idrauliche richiedono valvole di sicurezza idrauliche ridondanti e monitorate sulla linea di discesa del cilindro per evitare cadute per gravità. Il monitoraggio del trasduttore di pressione verifica che queste valvole passino allo stato sicuro tra ogni ciclo. Se una valvola di mantenimento del carico si guasta, la valvola secondaria deve catturare il pistone prima che entri nella zona dell'operatore.
Premere Tipo |
Componente critico per la sicurezza |
Funzione |
Conseguenza del fallimento se mancante |
|---|---|---|---|
Meccanico/Pneumatico |
Valvola di scarico a doppia sicurezza |
Scarica l'aria della frizione in modo ridondante |
Corsa continua involontaria |
Idraulico |
Valvola di mantenimento del carico monitorata |
Impedisce la discesa per gravità del pistone |
Deriva del pistone o caduta improvvisa durante la configurazione |
Tutti i tipi |
PLC/relè di sicurezza |
Monitora gli ingressi a doppio canale |
Il singolo punto di guasto ignora la sicurezza |
Tutti i tipi |
Blocco di sicurezza interbloccato |
Isola l'energia meccanica |
Pericolo di schiacciamento durante la manutenzione dello stampo |
Le presse meccaniche utilizzano enormi volani che immagazzinano energia cinetica. Anche dopo aver spento il motore principale, un volano ad alta inerzia può girare per diversi minuti. Questo movimento per inerzia rappresenta un grave rischio se gli operatori aprono prematuramente le protezioni o se il personale di manutenzione tenta di accedere al meccanismo di azionamento.
Per mitigare questo problema, specificare freni automatici sul volano che si innestano immediatamente quando il motore si ferma. Inoltre, i blocchi meccanici del volano assicurano che la pressa rimanga completamente diseccitata e fisicamente immobilizzata prima che il personale di manutenzione inizi la sostituzione dello stampo o le riparazioni interne. Un volano a inerzia ha energia immagazzinata sufficiente per far funzionare la pressa anche con l'alimentazione principale scollegata.
Acquistare un modello base scarno e assumere integratori di terze parti da aggiungere i dispositivi di sicurezza della punzonatrice spesso sembrano più economici sulla carta. In realtà, questo approccio introduce gravi rischi di compatibilità. L'integrazione di terze parti richiede l'intervento sul cablaggio di fabbrica, la modifica dei pannelli di controllo e la scrittura di logica PLC personalizzata. Alla fine ti ritroverai con un sistema patchwork.
Queste modifiche portano spesso a errori di integrazione, guasti fastidiosi e garanzie OEM annullate. Ordinare una soluzione completamente integrata direttamente dalla fabbrica garantisce che tutti i componenti di sicurezza comunichino perfettamente con il controllore principale della macchina. Gli ingegneri di fabbrica hanno già mappato gli I/O, calcolato i tempi di arresto e verificato le distanze di sicurezza in base alla dinamica specifica della macchina.
I sistemi di sicurezza installati in fabbrica mantengono l'onere della responsabilità e della garanzia direttamente a carico del costruttore dell'apparecchiatura. Se una barriera fotoelettrica integrata in fabbrica si guasta, hai un unico punto di contatto per la risoluzione dei problemi e la sostituzione. Non è necessario mediare le controversie tra il costruttore della macchina e l'integratore della sicurezza su chi ha causato il guasto.
La modifica di una macchina dopo la consegna ha un impatto drastico sulle sue certificazioni CE, UL o NFPA 79. Una volta che un integratore aftermarket altera il quadro elettrico, la certificazione originale di fabbrica spesso viene annullata. Ciò costringe la vostra struttura ad assumersi la responsabilità e a pagare per valutazioni indipendenti sul campo per ricertificare l'apparecchiatura. Mantenere la responsabilità nei confronti del produttore originale specificando l'integrazione completa della sicurezza nell'ordine di acquisto.
Non accettare mai garanzie verbali sulla sicurezza. Gli acquirenti devono richiedere la documentazione specifica prima di emettere un ordine di acquisto. Richiedi valutazioni del rischio basate su attività conformi ad ANSI B11.0. Richiedere gli schemi dei circuiti di sicurezza accompagnati da un rapporto di valutazione ISO 13849-1 che attesti il livello di prestazione d o e. Gli schemi devono etichettare chiaramente i relè di sicurezza, le doppie valvole e i circuiti di interblocco.
È inoltre necessario garantire i rapporti sulla misurazione dei tempi di arresto e le dichiarazioni formali di conformità CE o UL. Se un fornitore non è in grado di produrre questi documenti durante la fase di preventivo, non ha la maturità ingegneristica necessaria per fornire una macchina sicura. La documentazione dimostra che la sicurezza è integrata nella macchina e non aggiunta come ripensamento.
Eseguire un FAT rigoroso mirato specificamente ai dispositivi di sicurezza prima che la macchina lasci il cantiere. Non limitarti a guardare normalmente il ciclo di stampa. Far funzionare intenzionalmente la barriera fotoelettrica a metà corsa per garantire che il freno si innesti immediatamente. Simulare un guasto alla doppia valvola dell'aria forzando l'apertura di un canale e verificare che la pressa si blocchi e visualizzi il codice di errore corretto.
Testare l'integrità di tutti gli interblocchi di protezione. Ancora più importante, imporre che i tempi di arresto siano verificati fisicamente con un dispositivo di misurazione del tempo di arresto e calibrati in fabbrica. Documentare questi risultati nel foglio di approvazione FAT. Se la macchina non supera qualsiasi test di sicurezza durante il FAT, rifiutare la consegna finché il produttore non risolve il problema e testa nuovamente il sistema.
Il codice PLC di sicurezza richiede una rigorosa gestione degli accessi. Assicurarsi che la logica di sicurezza sia protetta da password e bloccata in scrittura per impedire modifiche non autorizzate da parte degli operatori di sala. Non è possibile consentire al personale di bypassare gli interblocchi di sicurezza tramite l'HMI per accelerare la produzione.
Tuttavia, il codice deve rimanere leggibile per il team di manutenzione. Senza accesso in lettura, i tecnici non sono in grado di risolvere i guasti in modo efficace, con conseguenti tempi di inattività prolungati. Stabilire questi diritti di accesso al software per iscritto prima di finalizzare l'acquisto dell'attrezzatura. È necessario poter monitorare gli ingressi e le uscite di sicurezza per diagnosticare interruttori difettosi o cavi danneggiati.
L’hardware da solo non garantisce un ambiente di lavoro sicuro. Valutare la fornitura da parte del produttore di formazione specifica sulla sicurezza per operatori, personale di installazione e tecnici di manutenzione. I tecnici di fabbrica dovrebbero formare il personale sull'utilizzo corretto del blocco di sicurezza, sulle procedure di oscuramento della barriera fotoelettrica e sul ripristino dei guasti. Devono dimostrare come regolare correttamente la corsa e verificare la posizione del finecorsa superiore.
Valutare la disponibilità di componenti di sicurezza sostitutivi. I relè di sicurezza proprietari creano colli di bottiglia nella catena di fornitura. Assicurati che il costruttore utilizzi componenti di sicurezza standardizzati e supportati a livello globale da marchi affidabili per ridurre al minimo i tempi di inattività futuri. Se un interruttore di sicurezza si rompe, è necessario essere in grado di procurarsi un sostituto localmente invece di aspettare settimane per una spedizione all'estero.
La valutazione delle configurazioni di sicurezza rimane un requisito ingegneristico e finanziario fondamentale durante la fase di approvvigionamento. La mancata specifica anticipata di un’architettura affidabile dal punto di vista del controllo garantisce ritardi di integrazione ed esposizione normativa a valle. Squalificare immediatamente qualsiasi fornitore che consideri l'affidabilità del controllo, la pneumatica a doppia valvola, i blocchi a scorrimento o le protezioni interbloccate come aggiornamenti opzionali. Si tratta di funzionalità di conformità obbligatorie, non di componenti aggiuntivi di lusso.
Redigere una scheda delle specifiche di sicurezza standardizzata basata sui requisiti ANSI B11.1.
Allega questa scheda tecnica a tutte le future richieste di offerta per apparecchiature.
Collabora con i tuoi responsabili EHS per rivedere gli schemi dei fornitori prima di emettere ordini di acquisto.
Pianifica un FAT di sicurezza dedicato per tutte le nuove acquisizioni di macchine da stampa.
R: La norma OSHA 1910.217 impone la protezione del punto di funzionamento, meccanismi a corsa singola, affidabilità del controllo e doppie valvole di scarico di sicurezza. Il sistema deve impedire agli operatori di raggiungere la zona di pericolo durante la corsa o interrompere la corsa se la zona viene violata.
R: I moderni dispositivi di rilevamento della presenza e i PLC di sicurezza ottimizzano i tempi di ciclo. Utilizzando la modalità Presence Sensing Device Initiation (PSDI), la barriera fotoelettrica attiva automaticamente il ciclo della pressa una volta che l'operatore rimuove le mani, eliminando le barriere fisiche e accelerando l'alimentazione dei pezzi.
R: Un cancello di Tipo A protegge l'operatore rimanendo chiuso durante tutta la corsa della macchina. Un cancello di tipo B protegge l'operatore solo durante la discesa e si apre durante la salita. Il tipo A è richiesto per la protezione a ciclo completo, mentre il tipo B è limitato ad applicazioni specifiche.
R: No. Le barriere fotoelettriche forniscono solo il rilevamento del punto di funzionamento. Una pressa pneumatica conforme richiede inoltre doppie valvole di scarico di sicurezza, monitor della pressione dell'aria e monitor dei freni per garantire che la macchina sia completamente affidabile dal punto di vista del controllo e in grado di arrestarsi in caso di violazione della barriera fotoelettrica.
R: Gli operatori devono eseguire ispezioni visive e controlli degli interblocchi dei blocchi di sicurezza per turno. Le squadre di manutenzione devono condurre ispezioni tecniche periodiche e documentate dei tempi di arresto, dell'usura dei freni e dei meccanismi di frizione/freno su base settimanale, mensile o annuale a seconda dell'utilizzo.
R: Sì, è possibile il retrofitting. Tuttavia, l’aggiornamento della logica dei relè preesistenti ai moderni standard di affidabilità del controllo e la sostituzione delle valvole obsolete comportano elevati costi di progettazione. In molti casi, la spesa per un aggiornamento completo della sicurezza rende l’acquisto di nuove apparecchiature conformi una decisione finanziaria migliore.