Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-29 Origine : Site
Les responsables des achats et les commerçants sont confrontés à un dilemme constant dans l’usine. Ils doivent régulièrement équilibrer la vitesse de production brute et la polyvalence de formage nécessaire. À un niveau de base, les deux types de machines déforment le métal dans les formes souhaitées. Cependant, leurs méthodes spécifiques de déploiement de force dictent des cas d’utilisation très spécifiques. Un mauvais choix entraîne souvent de graves goulots d’étranglement dans la production. Cela peut également provoquer une défaillance prématurée des outils. Notre objectif est d’aller au-delà des définitions de base. Nous fournissons un cadre d'évaluation chiffré et axé sur les applications. Ce guide vous aidera à choisir en toute confiance le bon équipement pour vos opérations. Vous découvrirez exactement l’impact de la mécanique des machines sur les temps de cycle, l’empreinte des installations et la sécurité des opérateurs. Fort de ces connaissances, vous pouvez prendre des décisions d’approvisionnement en fonction des exigences de limite d’élasticité et du volume de production.
Délivrance de force : les presses hydrauliques fournissent un tonnage complet sur toute la course, idéal pour l'emboutissage profond ; Les poinçonneuses mécaniques n'atteignent leur tonnage maximal qu'en bas de la course, ce qui est idéal pour un découpage rapide.
Volume de production : Les presses à poinçonner dominent les tirages d'estampage répétitifs et à grand volume en raison de vitesses de cycle largement supérieures.
Flexibilité et configuration : les presses hydrauliques offrent une polyvalence supérieure pour des épaisseurs de matériaux variables et des changements d'outils rapides.
Sécurité et surcharge : les systèmes hydrauliques sont dotés d'une protection intégrée contre les surcharges, réduisant considérablement le risque de dommages catastrophiques à la matrice par rapport aux presses mécaniques.
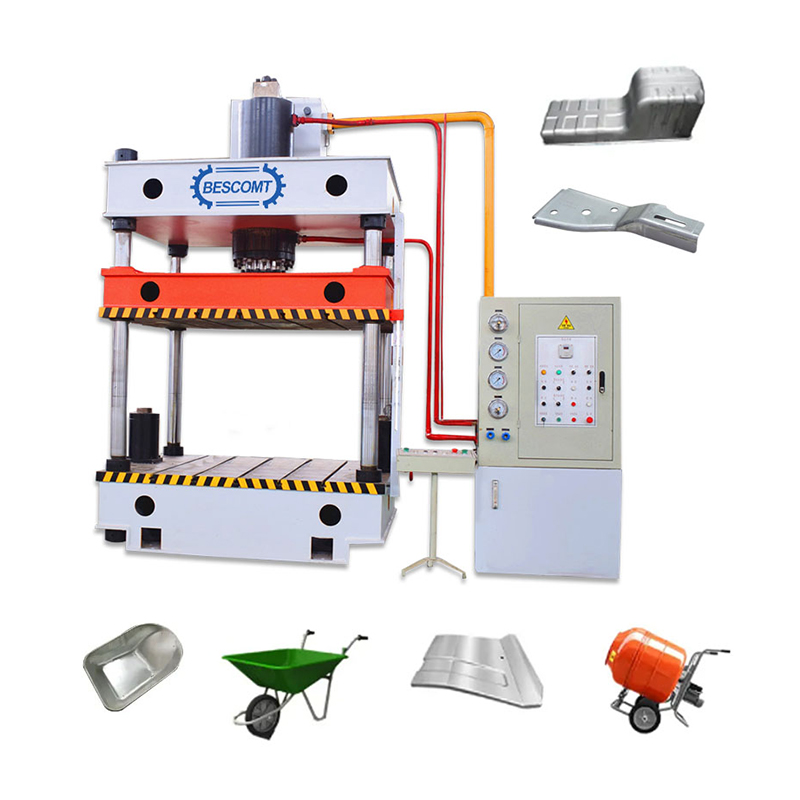
UN La presse hydraulique fonctionne à l'aide de fluide hydraulique sous pression entraînant des cylindres internes. Cette conception s'appuie sur le principe de Pascal pour générer une immense force de compression. Les opérateurs peuvent programmer avec précision cette force pour diverses applications. Le résultat déterminant de ce mécanisme est une fourniture d’énergie constante. La machine délivre sa force maximale programmée à tout moment pendant la course.
Cette méthode offre des avantages de contrôle distincts. Les opérateurs peuvent régler la profondeur de course, la vitesse du vérin et la pression à la volée. Vous pouvez même programmer le bélier pour qu'il reste au bas d'une course. Ce temps de séjour s'avère critique lors de la prise d'adhésifs ou lors du dépôt de matériaux lors d'un moulage complexe. Contrairement aux alternatives mécaniques, les systèmes hydrauliques ne souffrent jamais de perte de tonnage à mi-course.
Une poinçonneuse mécanique fonctionne selon un principe physique totalement différent. Il utilise un volant d'inertie lourd entraîné par moteur relié à un mécanisme d'embrayage et de vilebrequin. Le moteur fait tourner le volant pour générer une énergie cinétique massive. Lorsque l'opérateur engage l'embrayage, le système traduit cette énergie de rotation en une course descendante rapide. Cela crée une force d’impact élevée conçue pour cisailler le métal instantanément.
Cette conception est soumise à une limitation de contrôle stricte. Le tonnage produit est strictement lié à la position de course. UN La poinçonneuse atteint son tonnage nominal uniquement au point mort bas (BDC). Il ne peut pas ajuster la pression en cours de cycle. Si votre matériau nécessite une force maximale avant que le vérin n'atteigne le fond, une presse mécanique calera. Les ingénieurs appellent ce blocage « verrouillage par le bas ». Libérer une presse mécanique verrouillée nécessite un temps d'arrêt et des efforts importants.
De nombreux nouveaux propriétaires d'atelier supposent que le tonnage est universel pour tous les types de machines. Ils tentent d'utiliser une presse mécanique de 50 tonnes pour une application nécessitant 50 tonnes de force au début de la course. La machine calera car elle ne génère que 50 tonnes en bas absolu du cycle.
Les presses à poinçonner mécaniques excellent dans les tâches de découpage et de perçage à grande vitesse. Leurs temps de cycle rapides en font le choix incontesté pour la perforation de gros volumes de feuilles plates. Une presse mécanique peut facilement effectuer des centaines de coups par minute. Il découpe sans effort des formes identiques à partir de bobines métalliques continues. Si votre production nécessite des dizaines de milliers de rondelles ou de supports de base, la vitesse mécanique l'emporte à chaque fois.
Cependant, cette vitesse entraîne des limites. Les presses mécaniques ne conviennent absolument pas aux pièces nécessitant un flux de matière profond et lent. La vitesse d’impact violente déchirera le matériau plutôt que de l’étirer. Vous ne pouvez pas les utiliser efficacement pour des opérations de ventouses profondes ou d’emboutissage complexes.
Les systèmes hydrauliques excellent dans l’emboutissage profond, le formage lourd et le matriçage. Une déformation du matériau plus lente et contrôlée empêche la déchirure lors des opérations de formage complexes. Il réduit également fortement l’écrouissage de la structure métallique. Lors de la formation de casseroles, poêles ou panneaux automobiles profonds, le matériau doit s'étirer uniformément. La force constante et la vitesse réglable des vérins hydrauliques permettent un flux de matière parfait.
Tenez compte du facteur de polyvalence lorsque vous comparez un presse hydraulique vs presse à poinçonner . L'équipement hydraulique permet aux ateliers d'effectuer plusieurs opérations en toute sécurité. Par exemple, vous pouvez adapter des matrices de poinçonnage standard pour les utiliser dans une presse hydraulique de 20 tonnes pour petit atelier. Tandis que le temps de cycle ralentit, vous gagnez une flexibilité considérable sans risquer un blocage catastrophique de la machine.
Le type de déploiement de force a un impact direct sur votre budget d’outillage. Le choc violent d'une presse mécanique accélère l'usure des matrices. L’impact constant fracture les outils de poinçonnage délicats au fil du temps. Les ateliers exploitant des machines mécaniques doivent prévoir un budget pour l’affûtage et le remplacement fréquents des matrices.
Les presses hydrauliques offrent ici un avantage certain. Le « toucher doux » d'un vérin hydraulique prolonge considérablement la durée de vie de la matrice. Cela facilite l'insertion de l'outil dans le matériau plutôt que de le percuter. Cette entrée contrôlée permet une intégration plus facile d’outillage personnalisé ou délicat. De nombreux ateliers se tournent vers des machines à fluide simplement pour protéger leurs matrices coûteuses et usinées sur mesure.
Capacité opérationnelle |
Avantage de la presse hydraulique |
Avantage de la poinçonneuse mécanique |
|---|---|---|
Vitesse de cycle |
Plus lent, idéal pour un formage délicat et profond. |
Extrêmement rapide, parfait pour le masquage de gros volumes. |
Forcer la disponibilité |
Tonnage complet disponible partout dans la course. |
Tonnage complet uniquement disponible au point mort bas (BDC). |
Contrôle des coups |
Vitesse, profondeur et pression hautement réglables. |
Course fixe basée sur la conception du vilebrequin. |
Préservation des matrices |
Le contact doux réduit les chocs et prolonge la durée de vie de la matrice. |
Un impact élevé augmente l’usure des composants d’outillage délicats. |
La sécurité des machines reste une priorité absolue pour les directeurs d’usine. Les systèmes hydrauliques sont dotés dès leur conception d’une protection intégrée contre les surcharges. Si le vérin rencontre une résistance dépassant sa pression nominale maximale, le fluide contourne simplement une soupape de décharge. Le bélier s'arrête de bouger en toute sécurité. Cette protection inhérente évite des dommages catastrophiques à la machine. Il protège également le dé de l'éclatement sous une contrainte inattendue.
Les presses mécaniques n’ont pas ce relief fluide. Le bourrage mécanique présente un risque constant, notamment en cas de double alimentation du matériau. Si un opérateur introduit accidentellement deux tôles dans une presse mécanique, l’énergie cinétique n’a nulle part où aller. La machine tentera de forcer le cycle, ce qui entraînera un vérin bloqué, des matrices brisées ou un vilebrequin cassé. Le déblocage d'un vérin mécanique bloqué nécessite des équipes de maintenance spécialisées et entraîne des temps d'arrêt coûteux.
Appliquez toujours l'utilisation de barrières immatérielles sur les deux types de machines pour empêcher les mains de pénétrer dans la zone de pincement.
Obligez des commandes d'arrimage à deux mains afin que les opérateurs doivent garder les deux mains dégagées pendant la course descendante.
Inspectez régulièrement les soupapes de décharge hydrauliques pour vous assurer qu’elles contournent le fluide aux seuils de pression corrects.
Installez des moniteurs de tonnage mécaniques sur les poinçonneuses pour détecter instantanément les scénarios de double alimentation.
L'agencement des installations dicte souvent le choix des machines, en particulier dans le scénario d'un « petit atelier ». Les presses hydrauliques ont généralement un encombrement plus faible par tonne de force. Une unité hydraulique de 100 tonnes occupe beaucoup moins d’espace au sol qu’une unité mécanique de 100 tonnes. De plus, les machines alimentées par fluide fonctionnent beaucoup plus silencieusement. Ils éliminent l’impact percussif assourdissant associé à un emboutissage mécanique lourd.
Les machines mécaniques lourdes nécessitent une infrastructure robuste. Les grandes poinçonneuses nécessitent souvent des fondations spécialisées en béton armé. Ces fondations doivent absorber les fortes vibrations générées par le volant et la course d'impact. Sans une isolation adéquate des fondations, une presse mécanique lourde fera littéralement trembler une installation, endommageant les équipements sensibles à proximité. Les machines hydrauliques nécessitent rarement des travaux de fondations profondes car elles génèrent un minimum de vibrations.
Les machines mécaniques appartiennent à des environnements de production spécifiques. Vous devriez vous tourner vers les équipements mécaniques si votre modèle économique repose sur la rapidité et la répétition. Évaluez vos opérations au sol par rapport à ces critères :
Vos principales opérations consistent à découper, percer ou estamper peu profondément.
Les séries de production dépassent régulièrement les 10 000 unités nécessitant des délais d'exécution rapides.
L’épaisseur du matériau reste totalement constante tout au long de vos cycles de production.
Votre installation dispose des fondations renforcées nécessaires pour supporter de fortes vibrations cinétiques.
Les équipements hydrauliques conviennent parfaitement aux environnements polyvalents et à forte mixité. Ces machines s’adaptent rapidement à l’évolution des projets. Vous devez spécifier un équipement alimenté par fluide si vos opérations quotidiennes ressemblent à ceci :
Vos opérations nécessitent un emboutissage profond, un redressage structurel ou un moulage complexe.
Vous exécutez des calendriers de production très variés et de volumes faibles à moyens.
Vous changez fréquemment de matrice et avez besoin de longueurs de course infiniment variables.
Vous travaillez dans une installation plus petite, dépourvue de fosses de machines en béton armé.
Le choix de votre prochaine machine nécessite une planification structurée. N'achetez jamais une machine en fonction uniquement de son tonnage théorique. Suivez ces étapes concrètes pour garantir une bonne adéquation des équipements :
Vérifiez la compatibilité actuelle des outils : mesurez la hauteur de fermeture et les dimensions du lit de vos matrices existantes. Assurez-vous que votre nouvelle machine peut les accueillir.
Calculez les besoins réels en matériaux : ne vous fiez pas à la taille historique de la machine. Déterminez les besoins exacts en matière de force en fonction de la résistance au cisaillement et de l’épaisseur du matériau.
Consultez les experts : faites appel à un spécialiste fournisseur d'équipement de formage des métaux . Ils peuvent effectuer des calculs de tonnage et recommander une configuration précise pour vos paramètres de limite d'élasticité.
Aucun des deux types de machines n’est universellement supérieur dans l’industrie du formage des métaux. Le bon choix dépend entièrement des besoins spécifiques de votre application. Vous devez comparer la vitesse brute du découpage mécanique à la force contrôlée du formage hydraulique. Donnez toujours la priorité à vos cycles de production les plus rentables et les plus fréquents lors de cette évaluation. Si vous tamponnez quotidiennement des milliers de rondelles plates, adoptez la vitesse mécanique. Si vos marges les plus élevées proviennent de composants aérospatiaux complexes et emboutis, vous avez besoin de puissance fluide.
Nous encourageons les acheteurs à prendre du recul et à examiner leurs objectifs à long terme en matière d'installations. Considérez l’impact de la mécanique des courses sur la durée de vie de vos outils et sur l’espace au sol. Éliminez les incertitudes lors de votre prochain achat d’investissement important. Demandez dès aujourd’hui une consultation d’ingénierie détaillée ou un calcul de tonnage personnalisé auprès d’un fabricant de confiance.
R : Oui, les matrices de poinçonnage standard peuvent souvent être adaptées pour être utilisées dans les presses hydrauliques. Cette interchangeabilité les rend très polyvalents pour les petits ateliers gérant des tâches mixtes. Cependant, vous devez tenir compte de la vitesse de production. Le temps de cycle sur une machine à fluide sera sensiblement plus lent que sur une poinçonneuse mécanique.
R : Vous pouvez calculer le tonnage de référence à l'aide de cette formule : résistance au cisaillement du matériau multipliée par l'épaisseur du matériau, multipliée par le périmètre de la coupe. Les presses hydrauliques fournissent en toute sécurité un tonnage nominal maximal n'importe où dans la course. Les presses mécaniques ne délivrent que le tonnage complet au fond absolu.
R : Du point de vue de l'équipement, les systèmes hydrauliques sont dotés de soupapes de décharge de surcharge inhérentes. Ces vannes contournent le fluide pour éviter les blocages pouvant entraîner la rupture de la machine. Les presses mécaniques en sont dépourvues et peuvent subir des dommages catastrophiques en cas de double alimentation. Cependant, les deux types de machines nécessitent le strict respect des barrières immatérielles, des dispositifs d'arrimage à deux mains et la conformité OSHA pour la sécurité des opérateurs.