Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 29/06/2026 Origine: Sito
I responsabili degli acquisti e i proprietari dei negozi si trovano ad affrontare un dilemma costante in fabbrica. Devono regolarmente bilanciare la velocità di produzione grezza con la necessaria versatilità di formatura. A livello di base, entrambi i tipi di macchine deformano il metallo nelle forme desiderate. Tuttavia, i loro metodi specifici di erogazione della forza impongono casi d’uso altamente specifici. La scelta sbagliata spesso porta a gravi colli di bottiglia nella produzione. Può anche causare guasti prematuri agli utensili. Il nostro obiettivo è superare le definizioni di base. Forniamo un quadro di valutazione basato su numeri concreti e incentrato sull'applicazione. Questa guida ti aiuterà a scegliere con sicurezza l'attrezzatura giusta per le tue operazioni. Scoprirai esattamente in che modo la meccanica delle macchine influisce sui tempi di ciclo, sull'ingombro della struttura e sulla sicurezza dell'operatore. Grazie a questa conoscenza, è possibile prendere decisioni di approvvigionamento in base ai requisiti di resistenza allo snervamento e al volume di produzione.
Erogazione della forza: le presse idrauliche erogano l'intero tonnellaggio durante l'intera corsa, ideale per l'imbutitura profonda; le punzonatrici meccaniche raggiungono il tonnellaggio massimo solo nella parte inferiore della corsa, ideale per una tranciatura rapida.
Volume di produzione: le punzonatrici dominano cicli di stampaggio ripetitivi e ad alto volume grazie a velocità di ciclo notevolmente superiori.
Flessibilità e configurazione: le presse idrauliche offrono una versatilità superiore per spessori di materiale variabili e rapidi cambi di utensili.
Sicurezza e sovraccarico: i sistemi idraulici sono dotati di protezione da sovraccarico integrata, riducendo significativamente il rischio di danni catastrofici allo stampo rispetto alle presse meccaniche.
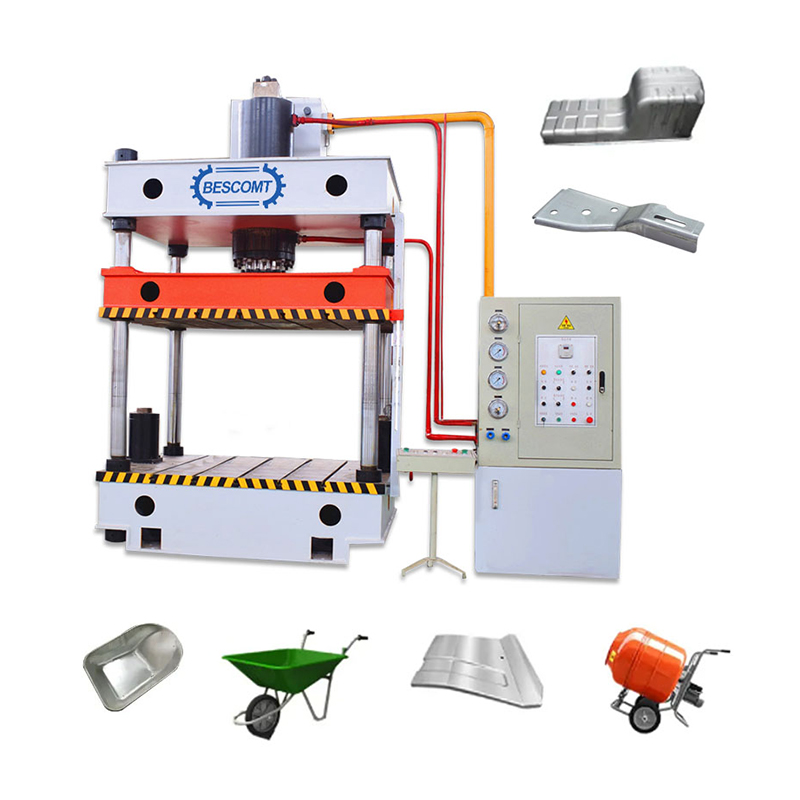
UN La pressa idraulica funziona utilizzando fluido idraulico pressurizzato che aziona cilindri interni. Questo design si basa sul principio di Pascal per generare un'immensa forza di compressione. Gli operatori possono programmare con precisione questa forza per diverse applicazioni. Il risultato determinante di questo meccanismo è un’erogazione di potenza coerente. La macchina eroga la massima forza programmata in qualsiasi momento della corsa.
Questo metodo offre vantaggi di controllo distinti. Gli operatori possono regolare al volo la profondità della corsa, la velocità del pistone e la pressione. Puoi anche programmare il pistone in modo che si fermi nella parte inferiore della corsa. Questo tempo di permanenza si rivela fondamentale quando si fissano gli adesivi o si consente ai materiali di depositarsi durante uno stampaggio complesso. A differenza delle alternative meccaniche, i sistemi idraulici non soffrono mai di cali di tonnellaggio a metà corsa.
Una punzonatrice meccanica funziona secondo un principio fisico completamente diverso. Utilizza un pesante volano motorizzato collegato a una frizione e al meccanismo dell'albero motore. Il motore fa girare il volano per creare un'enorme energia cinetica. Quando l'operatore innesta la frizione, il sistema traduce questa energia rotazionale in una rapida corsa verso il basso. Ciò crea una forza ad alto impatto progettata per tagliare il metallo all'istante.
Questo design presenta una rigorosa limitazione di controllo. La potenza in tonnellaggio è strettamente legata alla posizione della corsa. UN La punzonatrice raggiunge il tonnellaggio nominale solo al punto morto inferiore (BDC). Non è possibile regolare la pressione a metà ciclo. Se il tuo materiale richiede la massima forza prima che il pistone raggiunga il fondo, una pressa meccanica si bloccherà. Gli ingegneri chiamano questo stallo 'blocco sul fondo'. Liberare una pressa meccanica bloccata richiede tempi di inattività e sforzi significativi.
Molti nuovi proprietari di negozi presumono che il tonnellaggio sia universale per tutti i tipi di macchine. Tentano di utilizzare una pressa meccanica da 50 tonnellate per un'applicazione che richiede 50 tonnellate di forza all'inizio della corsa. La macchina si fermerà perché genera solo 50 tonnellate nella parte inferiore assoluta del ciclo.
Le punzonatrici meccaniche eccellono nelle attività di tranciatura e perforazione ad alta velocità. I tempi di ciclo rapidi le rendono la scelta indiscussa per la perforazione di fogli piatti ad alto volume. Una pressa meccanica può facilmente eseguire centinaia di colpi al minuto. Perfora senza sforzo forme identiche da bobine metalliche continue. Se la tua produzione richiede decine di migliaia di rondelle o staffe di base, la velocità meccanica vince sempre.
Tuttavia, questa velocità comporta dei limiti. Le presse meccaniche sono del tutto inadatte per parti che richiedono un flusso di materiale lento e profondo. La violenta velocità dell'impatto strapperà il materiale anziché allungarlo. Non è possibile utilizzarli efficacemente per coppettazione profonda o operazioni di imbutitura complesse.
I sistemi idraulici eccellono nell'imbutitura profonda, nella formatura pesante e nella coniatura. La deformazione più lenta e controllata del materiale previene la lacerazione nelle operazioni di formatura complesse. Inoltre riduce fortemente l'incrudimento nella struttura metallica. Quando si formano pentole profonde, padelle o pannelli per automobili, il materiale deve allungarsi in modo uniforme. La forza costante e la velocità regolabile dei pistoni idraulici consentono un flusso perfetto del materiale.
Considera il fattore versatilità quando confronti a pressa idraulica vs punzonatrice . L'attrezzatura idraulica consente alle officine di eseguire più operazioni in sicurezza. Ad esempio, è possibile adattare le matrici di punzonatura standard per l'utilizzo in una pressa idraulica da 20 tonnellate per piccole officine. Mentre il tempo di ciclo rallenta, ottieni un'enorme flessibilità senza rischiare un blocco catastrofico della macchina.
Il tipo di erogazione della forza influisce direttamente sul budget degli utensili. Lo shock violento di una pressa meccanica accelera l'usura dello stampo. L'impatto costante nel tempo frattura i delicati utensili del punzone. Le officine che utilizzano macchine meccaniche devono disporre di un budget per l'affilatura e la sostituzione frequenti degli stampi.
Le presse idrauliche offrono un netto vantaggio in questo caso. Il 'tocco morbido' di un pistone idraulico prolunga significativamente la vita dello stampo. Facilita l'utensile nel materiale anziché sbatterlo contro di esso. Questo ingresso controllato consente una più facile integrazione di utensili personalizzati o delicati. Molte officine passano alle macchine a fluido semplicemente per proteggere i loro costosi stampi personalizzati.
Capacità operativa |
Vantaggio della pressa idraulica |
Vantaggio della punzonatrice meccanica |
|---|---|---|
Velocità del ciclo |
Più lento, ideale per formature delicate e profonde. |
Estremamente veloce, perfetto per la tranciatura di grandi volumi. |
Disponibilità della forza |
Tonnellaggio completo disponibile in qualsiasi punto della corsa. |
Il tonnellaggio completo è disponibile solo al punto morto inferiore (BDC). |
Controllo della corsa |
Velocità, profondità e pressione altamente regolabili. |
Corsa fissa basata sul design dell'albero motore. |
Conservazione della morte |
Il contatto morbido riduce gli urti e prolunga la durata dello stampo. |
L'impatto elevato aumenta l'usura dei componenti delicati degli utensili. |
La sicurezza delle macchine rimane una priorità assoluta per i gestori degli impianti. I sistemi idraulici sono dotati di protezione da sovraccarico incorporata in base alla progettazione. Se il pistone incontra una resistenza che supera la sua pressione massima nominale, il fluido bypassa semplicemente una valvola di sicurezza. Il pistone smette di muoversi in modo sicuro. Questa protezione intrinseca previene danni catastrofici alla macchina. Inoltre protegge lo stampo dalla frantumazione in caso di stress imprevisto.
Le presse meccaniche non hanno questo sollievo a base fluida. Gli inceppamenti meccanici rappresentano un rischio costante, soprattutto in caso di doppia alimentazione del materiale. Se un operatore inserisce accidentalmente due lamiere in una pressa meccanica, l'energia cinetica non può andare da nessuna parte. La macchina tenterà di forzare il ciclo, provocando il bloccaggio del pistone, la rottura degli stampi o la rottura dell'albero motore. La rimozione di un pistone meccanico bloccato richiede squadre di manutenzione specializzate e comporta costosi tempi di inattività.
Applicare sempre l'uso di barriere fotoelettriche su entrambi i tipi di macchina per impedire che le mani entrino nella zona di schiacciamento.
Imporre controlli di ancoraggio a due mani in modo che gli operatori debbano tenere entrambe le mani libere durante la corsa verso il basso.
Ispezionare regolarmente le valvole di sicurezza idrauliche per garantire che bypassino il fluido alle soglie di pressione corrette.
Installa monitor meccanici del tonnellaggio sulle punzonatrici per rilevare immediatamente scenari di doppia alimentazione.
La disposizione della struttura spesso determina la scelta della macchina, soprattutto nello scenario del 'piccolo negozio'. Le presse idrauliche generalmente vantano un ingombro ridotto per tonnellata di forza. Un'unità idraulica da 100 tonnellate occupa molto meno spazio rispetto a un'unità meccanica da 100 tonnellate. Inoltre, le macchine alimentate a fluido funzionano in modo molto più silenzioso. Eliminano l'assordante impatto percussivo associato allo stampaggio meccanico pesante.
Le macchine meccaniche pesanti richiedono infrastrutture robuste. Le grandi punzonatrici spesso richiedono fondazioni specializzate in cemento armato. Queste fondazioni devono assorbire le forti vibrazioni generate dal volano e dalla corsa d'impatto. Senza un adeguato isolamento delle fondamenta, una pressa meccanica pesante farà letteralmente a pezzi una struttura, danneggiando le apparecchiature sensibili vicine. Le macchine idrauliche raramente richiedono lavori di fondazione profondi perché generano vibrazioni minime.
Le macchine meccaniche appartengono a specifici ambienti produttivi. Dovresti propendere per le attrezzature meccaniche se il tuo modello di business si basa sulla velocità e sulla ripetizione. Valuta le tue operazioni di sala rispetto a questi criteri:
Le tue operazioni principali consistono nella tranciatura, perforazione o stampaggio superficiale.
I cicli di produzione superano regolarmente le 10.000 unità e richiedono tempi di consegna rapidi.
Lo spessore del materiale rimane completamente coerente durante i cicli di produzione.
La tua struttura dispone delle fondamenta rinforzate necessarie per gestire forti vibrazioni cinetiche.
Le attrezzature idrauliche sono perfettamente adatte ad ambienti versatili e altamente misti. Queste macchine si adattano rapidamente ai cambiamenti dei progetti. Dovresti specificare un'attrezzatura alimentata a fluido se le tue operazioni quotidiane assomigliano a queste:
Le vostre operazioni richiedono imbutitura profonda, raddrizzamento strutturale o stampaggio complesso.
Esegui programmi di produzione ad alto mix e di volume medio-basso.
Cambiate spesso gli stampi e avete bisogno di lunghezze di corsa infinitamente variabili.
Operi in una struttura più piccola priva di fosse per macchinari in cemento armato.
La scelta della prossima macchina richiede una pianificazione strutturata. Non acquistare mai una macchina basandosi esclusivamente sul suo tonnellaggio teorico. Seguire questi passaggi attuabili per garantire la corretta corrispondenza dell'attrezzatura:
Verifica la compatibilità degli utensili attuali: misura l'altezza chiusa e le dimensioni del letto degli stampi esistenti. Assicurati che la tua nuova macchina possa accoglierli.
Calcola i fabbisogni di materiale effettivi: non fare affidamento sulle dimensioni storiche della macchina. Determinare le esigenze esatte di forza in base alla resistenza al taglio e allo spessore del materiale.
Consulta gli esperti: Rivolgiti a un professionista qualificato fornitore di attrezzature per la formatura dei metalli . Possono eseguire calcoli sul tonnellaggio e consigliare l'impostazione precisa per i parametri di resistenza allo snervamento.
Nessuno dei due tipi di macchina è universalmente superiore nel settore della formatura dei metalli. La scelta corretta dipende interamente dalle vostre esigenze applicative specifiche. È necessario valutare la velocità pura della tranciatura meccanica rispetto alla forza controllata della formatura idraulica. Dai sempre la priorità ai cicli di produzione più redditizi e frequenti quando effettui questa valutazione. Se stampi principalmente migliaia di rondelle piatte ogni giorno, abbraccia la velocità meccanica. Se i tuoi margini più elevati provengono da componenti aerospaziali complessi e imbutiti, hai bisogno di potenza fluida.
Incoraggiamo gli acquirenti a fare un passo indietro e considerare i loro obiettivi a lungo termine. Considera l'impatto della meccanica della corsa sulla durata degli utensili e sullo spazio occupato. Elimina le congetture dal tuo prossimo importante acquisto di capitale. Richiedi oggi stesso una consulenza tecnica dettagliata o un calcolo personalizzato del tonnellaggio a un produttore affidabile.
R: Sì, le matrici standard possono spesso essere adattate per l'uso nelle presse idrauliche. Questa intercambiabilità li rende estremamente versatili per le officine più piccole che gestiscono lavori misti. Tuttavia, è necessario tenere conto della velocità di produzione. Il tempo di ciclo su una macchina a fluido sarà notevolmente più lento rispetto a quello su una punzonatrice meccanica.
R: È possibile calcolare il tonnellaggio di base utilizzando questo concetto di formula: resistenza al taglio del materiale moltiplicata per lo spessore del materiale, moltiplicata per il perimetro del taglio. Le presse idrauliche erogano in tutta sicurezza il tonnellaggio nominale massimo in qualsiasi punto della corsa. Le presse meccaniche forniscono solo il tonnellaggio completo al minimo assoluto.
R: Dal punto di vista dell'attrezzatura, i sistemi idraulici sono dotati di valvole di scarico del sovraccarico intrinseche. Queste valvole bypassano il fluido per evitare inceppamenti che potrebbero causare la rottura della macchina. Le presse meccaniche non hanno questo aspetto e possono subire danni catastrofici a causa della doppia alimentazione. Tuttavia, entrambi i tipi di macchina richiedono il rigoroso rispetto delle barriere fotoelettriche, dei sistemi di ancoraggio a due mani e della conformità OSHA per la sicurezza dell'operatore.