


Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-13 Origine: Sito


Le operazioni di confezionamento di bevande, liquori e prodotti farmaceutici per volumi elevati si affidano a chiusure in alluminio precise e prive di difetti. Questi tappi garantiscono la sicurezza del prodotto, l'integrità del marchio e la durata di conservazione. La transizione dalle chiusure in outsourcing alla produzione interna richiede la selezione dei macchinari giusti. La scelta di apparecchiature errate comporta tassi di scarto elevati, colli di bottiglia degli strumenti e problemi di conformità in ambienti normativi rigorosi.
Gli acquirenti spesso confondono le apparecchiature per la produzione dei tappi con le apparecchiature per la sigillatura dei tappi. Questa guida si concentra esclusivamente sui macchinari industriali necessari per fabbricare i cappucci da bobine di alluminio grezzo. Non ci concentriamo sulle macchine tappatrici utilizzate per applicarli su bottiglie di vetro o plastica.
Per creare un flusso di lavoro di produzione affidabile è necessario comprendere l'esatta sequenza delle apparecchiature necessarie. È necessario passare in modo efficiente dai coils di alluminio grezzo alle chiusure finite. Questa guida analizza le specifiche tecniche, i criteri di valutazione e le realtà di implementazione della selezione di un macchina per la produzione di tappi di bottiglia in alluminio e relativa infrastruttura di supporto.
Una linea di produzione completa richiede una sequenza sincronizzata di svolgitori, presse per stampaggio, macchine filettatrici/godrondatrici e sistemi di ovatta, piuttosto che una singola unità autonoma.
La qualità della matrice per lo stampaggio dei tappi in alluminio determina il tasso di resa di base; utensili inferiori agli standard provocano deviazioni dimensionali, strappi del materiale e frequenti inceppamenti.
La valutazione di un produttore di macchine per lo stampaggio dei metalli richiede la verifica della compatibilità delle sue attrezzature con specifici gradi di leghe di alluminio, limiti di allungamento e velocità di cambio degli utensili.
La produzione di chiusure in alluminio richiede un flusso di lavoro altamente sincronizzato. La materia prima entra nello stabilimento sotto forma di bobine di alluminio pesante o fogli preverniciati. L'attrezzatura trasforma questo metallo piatto in una chiusura tridimensionale e funzionale. Un completo La linea di produzione di tappi in alluminio collega insieme più macchine specializzate.
Il processo segue una sequenza rigorosa:
Alimentazione del coil: uno svolgitore automatizzato svolge il nastro di alluminio. Un raddrizzatore appiattisce il materiale per rimuovere il set di bobine e garantire un'alimentazione regolare.
Tranciatura e imbutitura: una pressa per stampaggio ad alta velocità punzona un pezzo grezzo circolare. Contemporaneamente disegna il metallo a forma di tazza.
Piegatura dei bordi: il guscio non filettato viaggia tramite trasportatori aerei. Una macchina piegatrice arrotola il bordo inferiore per eliminare le bave taglienti.
Formatura: stazioni specializzate gestiscono la zigrinatura, la filettatura o il taglio in base al design specifico del cappuccio.
Fodera: l'attrezzatura in ovatta inserisce una fodera sigillante per garantire una vestibilità a prova di perdite.
Ispezione: sistemi ottici automatizzati scansionano ogni tappo. Espellono le unità con difetti dimensionali o rivestimenti mancanti.
L'integrazione tra queste macchine autonome previene i colli di bottiglia. È necessario installare zone cuscinetto, vasche di smistamento automatizzate e trasportatori a velocità variabile. Se la macchina foderatrice si ferma per cambiare il rotolo di materiale, la zona buffer assorbe l'output della pressa di stampa. Ciò mantiene la parte anteriore della linea senza intoppi senza inceppamenti catastrofici. Spesso vediamo linee scarsamente integrate soffrire di micro-fermate. Queste brevi pause si accumulano, distruggendo gli obiettivi di rendimento giornaliero. Una corretta gestione del buffer risolve questo problema.
La gestione degli scarti è un altro punto critico di integrazione. Quando la pressa punzona i pezzi grezzi, lascia dietro di sé uno scheletro di alluminio. Gli elicotteri automatizzati tagliano questo scheletro in pezzi piccoli e maneggevoli. I trasportatori trasportano quindi i rottami nei contenitori per il riciclaggio, mantenendo l'area di lavoro primaria pulita e sicura.
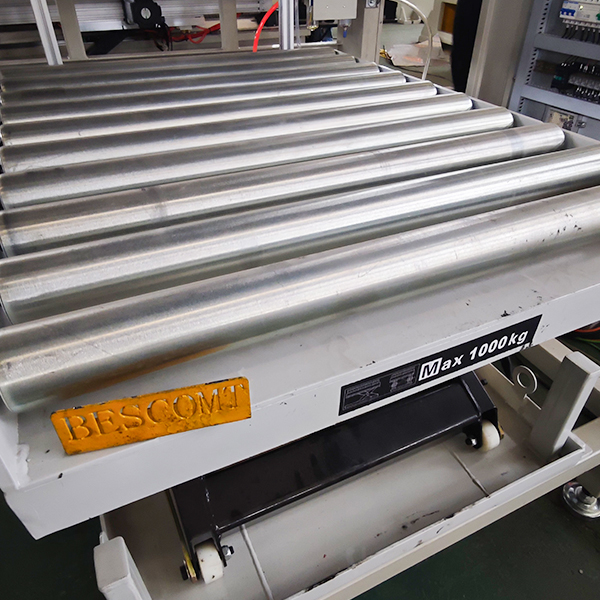
La base dell'intera operazione è la pressa per lo stampaggio dei metalli. Questa macchina prende la bobina di alluminio grezzo e forma il guscio iniziale. Un servoalimentatore automatizzato trascina il nastro metallico nella pressa con estrema precisione. La pressa utilizza quindi un'immensa forza meccanica per punzonare e trafilare il metallo.
Le specifiche tecniche determinano il limite massimo di produzione. È necessario valutare i requisiti di tonnellaggio in base al diametro del tappo e allo spessore del materiale. Una linea standard utilizza spesso una pressa da 45 a 60 tonnellate. La velocità della corsa determina la tua potenza massima. Le presse ad alte prestazioni possono superare i 400 colpi al minuto. Meccanismi di servoalimentazione di precisione assicurano che il metallo avanzi esattamente alla distanza richiesta. Ciò riduce al minimo gli scarti dello scheletro di alluminio.
I sistemi di lubrificazione sono altrettanto vitali. La pressa deve applicare un microstrato di olio da formatura sul nastro di alluminio prima che entri nello stampo. Ciò impedisce lo strappo e riduce l'attrito. Tuttavia, un eccesso di olio contamina il processo di rivestimento a valle. Gli ugelli spruzzatori di precisione garantiscono l'esatto peso del rivestimento richiesto.
La scelta dell'attrezzatura giusta richiede un'attenta valutazione del fornitore. Quando si valuta a produttore di macchine per stampaggio metalli , guardare la rigidità del telaio. I telai in ghisa smorzano le vibrazioni meglio dell'acciaio saldato. Meno vibrazioni prolungano la durata degli utensili e mantengono la tolleranza della parte. È inoltre necessario verificare l'integrazione tra la pressa, gli alimentatori automatizzati e gli interblocchi di sicurezza.
La pressa fornisce la forza, ma gli utensili forniscono la forma. Lo stampo è uno stampo lavorato su misura. Determina le dimensioni esatte, la lunghezza del mantello e l'integrità strutturale del guscio del cappuccio. Una qualità elevata Lo stampo per tappi in alluminio è il componente più critico per mantenere i tassi di rendimento.
È necessario valutare gli stampi in base alla durezza del materiale e alla configurazione della cavità. Le matrici Premium utilizzano inserti in carburo di tungsteno per i taglienti. Il carburo dura significativamente più a lungo dell'acciaio per utensili standard. Ciò riduce i tempi di fermo macchina per la manutenzione dell'affilatura. Le operazioni ad alto volume utilizzano stampi multi-cavità. Uno stampo a quattro cavità produce quattro tappi per singola corsa di stampa. Ciò quadruplica la produzione senza aumentare la velocità di stampa.
Una progettazione scadente dello stampo introduce gravi rischi di implementazione. Gli utensili di qualità inferiore provocano il grippaggio dell'alluminio. Le scaglie di metallo aderiscono alla superficie dello stampo. Ciò porta a graffi profondi sui cappucci finiti. Inoltre provoca spessori irregolari delle pareti e frequenti interruzioni della produzione. Investire anticipatamente in attrezzature di alta qualità evita infinite attività di risoluzione dei problemi in fabbrica.
Molti marchi di bevande e liquori utilizzano chiusure Roll-On Pilfer-Proof (ROPP). La pressa per stampaggio crea un guscio liscio e non filettato. Un dedicato La macchina per la produzione di tappi ROPP trasforma questo guscio vuoto in una chiusura funzionale a prova di manomissione.
Il meccanismo prevede diversi passaggi precisi. Per prima cosa la macchina zigrina il bordo superiore del cappuccio. Ciò fornisce una presa strutturata per il consumatore. Successivamente, i coltelli rotanti tagliano la fascia anti-manomissione nella parte inferiore della gonna. La macchina lascia intatti minuscoli ponti di alluminio.
Il focus del risultato qui è la forza del ponte. Ciò richiede estrema precisione. Se i ponti sono troppo deboli si rompono prematuramente durante il trasporto o l'alimentazione con la tramoggia. Se i ponti sono troppo forti, il consumatore non riesce a rompere il sigillo per aprire la bottiglia. La macchina da taglio deve offrire microregolazioni. I tecnici devono regolare l'esatta tensione del ponte in base alla specifica tempra dell'alluminio.
Alcuni settori richiedono tappi prefilettati. Cosmetici, prodotti farmaceutici e formati specifici di bevande li utilizzano spesso. A differenza dei tappi ROPP, che vengono avvitati sulla bottiglia durante il processo di sigillatura, questi tappi presentano filettature formate in fabbrica.
UN La macchina per la produzione di tappi a vite in alluminio utilizza un meccanismo di rullatura della filettatura. Il guscio non filettato scorre su un mandrino rotante. Una ruota utensile esterna preme contro l'alluminio. Forza il metallo nelle scanalature del mandrino. Questo costituisce il filo permanente.
La flessibilità degli utensili è un importante punto di valutazione. Hai bisogno di una macchina che gestisca diversi passi e diametri di filettatura. Valuta quanto tempo impiega un tecnico per scambiare i mandrini e le ruote esterne. Il tempo minimo di cambio formato mantiene agile il programma di produzione. Ti consente di rispondere rapidamente alle mutevoli richieste dei clienti.
Un tappo in alluminio non può sigillare da solo una bottiglia. Richiede una fodera comprimibile. Le attrezzature per ovatte e fodere inseriscono questo sigillo nel cappuccio. Ciò garantisce una barriera ermetica e a prova di perdite contro ossigeno e umidità.
I produttori utilizzano due approcci principali:
Inserimento del disco pretagliato: la macchina perfora i dischi da un rotolo di materiale di rivestimento, come schiuma EPE o Saranex. Quindi preme il disco nel cappuccio.
Fodera incorporata: la macchina inietta un composto plastisol liquido nel tappo. Il tappo passa poi attraverso un forno. Il calore polimerizza il composto trasformandolo in una guarnizione solida.
Il controllo di qualità in questa fase non è negoziabile. È necessario integrare i sistemi di visione subito dopo la stazione di rivestimento. Le telecamere ad alta velocità rilevano i rivestimenti mancanti, piegati o decentrati. Il sistema elimina automaticamente i tappi difettosi dalla linea con un getto di aria compressa. Ciò accade prima che raggiungano il contenitore dell'imballaggio.
Gli alcolici e i vini premium richiedono un marchio distinto. Puoi integrare le apparecchiature di branding direttamente nella linea di produzione o eseguirle offline. Le macchine eseguono la goffratura superiore per far risaltare i loghi sulla superficie del cappuccio. La litografia laterale stampa disegni complessi sulla gonna. La stampa a caldo aggiunge accenti metallici.
I sistemi di ispezione ottica automatizzata (AOI) fungono da gatekeeper finale. Questi sistemi di telecamere ad alta velocità ispezionano ogni tappo da più angolazioni. Cercano difetti visivi, vernice graffiata e imprecisioni dimensionali. Verificano inoltre che i ponti antimanomissione siano completamente intatti. I moderni sistemi AOI utilizzano un'illuminazione multispettro. Ciò consente alle telecamere di rilevare graffi microscopici su superfici in alluminio altamente riflettenti. Utilizzano anche sensori ultravioletti per verificare la presenza di rivestimenti in plastisol trasparenti, invisibili sotto la luce bianca standard. I sistemi AOI garantiscono che spedirai ai tuoi clienti solo chiusure perfette.
La selezione dei macchinari determina le vostre esigenze di manodopera. Le macchine manuali o semiautomatiche sono adatte per operazioni a basso volume. Le distillerie boutique o gli impianti di sperimentazione pilota spesso iniziano da qui. Queste macchine hanno un costo di manodopera elevato per unità e offrono una consistenza inferiore. Gli operatori devono caricare manualmente i gusci nelle stazioni di zigrinatura o rivestimento.
Le linee completamente automatizzate sono essenziali per una produzione continua ad alta velocità. Non richiedono alcun intervento manuale durante il normale funzionamento. Tuttavia, spostano le tue esigenze lavorative. Non hai più bisogno di operatori manuali. Sono invece necessari tecnici qualificati per la manutenzione, la risoluzione dei problemi e la programmazione del PLC.
La produzione della macchina viene misurata in Caps Per Minute (CPM). Il successo richiede che il CPM corrisponda alla capacità della linea di imbottigliamento a valle o alla domanda all'ingrosso. Le linee entry-level potrebbero produrre 200 CPM. Le linee ad alte prestazioni possono superare i 1.200 CPM.
È necessario comprendere il compromesso tra velocità e qualità. Spingere i macchinari oltre la velocità nominale aumenta drasticamente il tasso di scarto. Causa deviazioni dimensionali poiché il metallo non riesce a formarsi correttamente. Una velocità eccessiva accelera anche l'usura della matrice di stampaggio. Ciò porta a guasti prematuri degli utensili e tempi di inattività imprevisti.
L’alluminio non è un materiale universale. L'attrezzatura deve essere calibrata per specifici gradi di alluminio, come 8011 o 3105. Deve inoltre tenere conto della tempra specifica, o durezza, del metallo.
I macchinari altamente automatizzati sono sensibili alle variazioni di spessore della lamiera. I limiti di allungamento del metallo determinano la profondità con cui puoi disegnare il cappuccio senza strapparlo. Se la bobina di alluminio grezzo presenta piccole deviazioni dimensionali, può causare inceppamenti catastrofici nelle linee ad alta velocità. I tuoi macchinari devono avere tolleranze strette, ma l’approvvigionamento delle materie prime deve essere altrettanto rigoroso.
Prodotti finali diversi richiedono configurazioni di macchinari diverse. Non è possibile utilizzare una configurazione generica per ogni settore.
Acqua gassata e soda: richiede tappi in grado di sostenere un'elevata pressione interna. La macchina foderatrice deve inserire borre speciali resistenti alla pressione.
Spiriti Premium: Richiede un'estetica impeccabile. La linea necessita di trasportatori a movimentazione avanzata per evitare che i tappi si graffino a vicenda. Richiede inoltre moduli di goffratura e stampa a caldo.
Prodotti farmaceutici: richiede rigorosi standard igienici. I macchinari devono essere dotati di parti di contatto in acciaio inossidabile, ambienti chiusi con filtro HEPA e tagli precisi a prova di manomissione.
Tipo di chiusura |
Applicazione primaria |
Macchinari chiave richiesti |
Metrica di qualità critica |
|---|---|---|---|
ROPP standard |
Vino, liquori, sciroppi |
Pressa per stampaggio, taglierina rotativa, godronatore |
Tensione di rottura del ponte |
Tappo a vite pre-filettato |
Cosmetici, Farmaceutici |
Pressa per stampaggio, rullo filettato |
Precisione del passo della filettatura |
Tappo imbutito |
Liquore di prima qualità |
Pressa da stiro multistadio, rasatrice |
Uniformità dello spessore delle pareti |
Tappo per bevande gassate |
Acqua frizzante, soda |
Pressa per stampaggio, macchina per rivestimento interno |
Integrità della tenuta a pressione |
La pianificazione intelligente delle strutture implica essere a prova di futuro. Dovresti strutturare a linea di produzione di tappi in alluminio personalizzata che consente aggiornamenti modulari. Inizia con una pressa che ha una capacità di tonnellaggio in eccesso. Man mano che la domanda cresce, è possibile sostituire una matrice a due cavità con una matrice a quattro cavità. È inoltre possibile aggiungere godronatori e foderatori più veloci a valle senza sostituire l'intera parte anteriore della linea.
L’ottimizzazione del layout della fabbrica è fondamentale. È necessario pianificare un flusso di materiale lineare. Le bobine grezze entrano da un'estremità e i tappi inscatolati escono dall'altra. Progetta ampi corridoi per i carrelli elevatori per rimuovere in sicurezza gli scheletri di alluminio di scarto. Assicurarsi che gli operatori abbiano una visuale libera sui pannelli di controllo e sulle zone buffer.
La produzione ad alta velocità richiede infrastrutture robuste. Non è possibile collegare semplicemente queste macchine a prese standard. Prendere in considerazione gli alimentatori per carichi pesanti è il primo passo. Le presse per stampaggio assorbono enormi quantità di corrente elettrica durante l'avvio e il funzionamento.
Sono necessari anche sistemi di aria compressa industriali. Gli espulsori dell'aria, i cilindri pneumatici e le ciotole di smistamento fanno affidamento su aria costante, secca e priva di olio. Inoltre la struttura necessita di pavimentazione in cemento armato. Le presse per stampaggio ad alto tonnellaggio generano forti vibrazioni e trasportano un peso statico immenso. I pavimenti deboli si spezzeranno, disallineando i macchinari.
La movimentazione delle materie prime richiede uno spazio dedicato. Le bobine di alluminio pesano diverse tonnellate. Per spostarli in sicurezza sono necessari carriponte o carrelli elevatori per carichi pesanti. Sono inoltre necessarie stazioni svolgitrici per carichi pesanti per trattenere e alimentare il metallo nella pressa.
Anche il controllo della temperatura all’interno della struttura influisce sulla produzione. L'alluminio si espande e si contrae con le fluttuazioni di temperatura. Se il pavimento della fabbrica è esposto a un calore estremo, le proprietà di allungamento del metallo cambiano. Ciò può portare ad uno strappo inaspettato nella pressa di stampaggio. Gli ambienti climatizzati mantengono la consistenza dei materiali e garantiscono che le telecamere per l'ispezione ottica non soffrano di appannamento delle lenti.
L’agilità operativa dipende dalla velocità di cambio. È necessario valutare quanto tempo occorre per passare dalla produzione di un tappo standard da 28 mm a uno da 31,5 mm. I lunghi cambi di produzione distruggono le quote di produzione giornaliere.
La standardizzazione è la chiave dell’efficienza. Implementare sistemi di utensili a cambio rapido, spesso definiti SMED (Single-Minute Exchange of Die). Questi sistemi utilizzano morsetti idraulici e piastre di base preallineate. Consentono ai tecnici di sostituire matrici di stampaggio di grandi dimensioni in pochi minuti anziché in ore. Ciò riduce i costosi tempi di fermo macchina e mantiene operativa l'attività.
L’acquisto di macchinari all’estero non supportati senza una presenza di servizi nazionali rappresenta un rischio enorme. Se un servomotore proprietario si guasta e il fornitore non dispone di un deposito di ricambi locale, l'intera linea si ferma per settimane. Perdi contratti e danneggi le relazioni con i clienti.
È necessario verificare l'infrastruttura di supporto del fornitore. Richiedi la disponibilità garantita dei pezzi di ricambio OEM. Assicurati che dispongano di tecnici dell'assistenza locali in grado di intervenire rapidamente. Inoltre, sono obbligatori programmi completi di formazione degli operatori. Il personale deve sapere come eliminare gli inceppamenti, lubrificare la fustella e regolare in modo sicuro le lame di taglio.
Il rispetto delle normative è fondamentale, soprattutto per le applicazioni alimentari e farmaceutiche. Assicurarsi che i macchinari utilizzino lubrificanti per uso alimentare in tutte le aree in cui l'olio potrebbe entrare in contatto con l'alluminio. L'attrezzatura deve soddisfare le linee guida FDA e gli standard di sicurezza CE. Ciò include protezione fisica, barriere fotoelettriche e circuiti di arresto di emergenza.
La tracciabilità è un altro requisito importante. Le moderne attrezzature integrano software per il monitoraggio dei lotti e la registrazione dei dati di produzione. I PLC registrano l'ora esatta, la data e le impostazioni della macchina per ogni lotto. Il reporting automatizzato ti aiuta a isolare rapidamente i problemi se un cliente segnala una chiusura difettosa.
Oltre alla sicurezza di base, le operazioni moderne richiedono un’integrazione avanzata dei dati. I sistemi SCADA (Supervisory Control and Data Acquisition) collegano l'intera linea a un server centrale. Ciò consente ai gestori dell'impianto di monitorare il CPM, il tasso di scarto e i tempi di fermo macchina in tempo reale. Se un mandrino specifico della macchina godronatrice inizia a produrre cappucci fuori specifica, il sistema SCADA segnala immediatamente l'anomalia. Ciò impedisce alla linea di produrre migliaia di unità difettose prima che un operatore manuale si accorga del problema.
Un'efficiente operazione di produzione di tappi in alluminio si basa su un sistema strettamente integrato di apparecchiature di stampaggio, formatura e rivestimento. Non si tratta mai di una sola macchina. La qualità del risultato dipende in larga misura dalla precisione dello stampo, dalla compatibilità dei materiali e dall'infrastruttura della struttura. La fretta del processo di approvvigionamento porta a infiniti guasti meccanici e allo spreco di alluminio.
Inizia il tuo approvvigionamento definendo i tuoi requisiti esatti. Documenta il CPM richiesto, le dimensioni del tappo e il tipo di chiusura specifico. Chiarire se sono necessari tappi ROPP o pre-filettati in base all'applicazione finale. Utilizza questi parametri rigidi per filtrare immediatamente i fornitori incapaci.
Procedere come segue per proteggere l'attrezzatura corretta:
Richiedi schede tecniche dettagliate per la pressa di stampaggio, i materiali degli stampi e i meccanismi di rivestimento.
Richiedi dimostrazioni dal vivo presso la struttura del fornitore utilizzando la tua lega di alluminio e il tuo stato specifici.
Condurre un audit rigoroso del supporto post-vendita del fornitore, concentrandosi sull'inventario dei pezzi di ricambio e sulla disponibilità dei tecnici.
Verifica l'infrastruttura elettrica, pneumatica e di pavimentazione della tua struttura prima di firmare qualsiasi contratto di acquisto.
R: Una macchina per la produzione di tappi produce la chiusura effettiva da bobine di alluminio grezzo. Stampa, forma e riveste il metallo. Una macchina tappatrice viene utilizzata nell'impianto di imbottigliamento per applicare e sigillare il tappo finito su una bottiglia di vetro o di plastica riempita.
R: Le velocità di produzione variano ampiamente in base all'automazione e alle cavità dello stampo. I sistemi semiautomatici entry-level producono da 100 a 200 capsule al minuto (CPM). Le linee industriali multi-cavità completamente automatizzate possono produrre comodamente da 800 a 1.200 CPM.
R: I produttori utilizzano generalmente le leghe di alluminio 8011 o 3105. Il metallo viene solitamente fornito nello stato H14 o H16. Questa durezza specifica consente al metallo di essere imbutito in profondità senza strapparsi pur rimanendo sufficientemente resistente da mantenere la tenuta.
R: I cappucci prefilettati sono realizzati con fili già arrotolati nel metallo, spesso utilizzati per cosmetici o prodotti farmaceutici. I tappi ROPP (Roll-On Pilfer-Proof) sono prodotti come gusci lisci. I fili vengono formati direttamente sui fili della bottiglia di vetro durante il processo di sigillatura.
R: L'ovatta inserisce una fodera comprimibile all'interno della scocca in alluminio. Senza questo rivestimento, il contatto metallo-vetro non può creare una tenuta ermetica. Il rivestimento impedisce la fuoriuscita di liquidi e protegge il prodotto dall'ingresso di ossigeno.
R: Gli intervalli di manutenzione dipendono dal materiale dello stampo. Le matrici standard in acciaio per utensili potrebbero richiedere un'affilatura ogni pochi milioni di corse. Le matrici premium con inserti in carburo di tungsteno possono funzionare per decine di milioni di corse prima di richiedere importanti manutenzioni o affilature.


