


Прегледи: 0 Аутор: Уредник сајта Време објаве: 13.10.2026 Порекло: Сајт


Операције за паковање великих количина пића, жестоких пића и фармацеутских амбалажа ослањају се на прецизне алуминијумске затвараче без кварова. Ове капице обезбеђују безбедност производа, интегритет бренда и рок трајања. Прелазак са спољних затварања на производњу у кући захтева одабир тачно праве машине. Одабир погрешне опреме доводи до високих стопа отпада, уских грла алата и неусклађености у строгим регулаторним окружењима.
Купци често бркају опрему за производњу капица са опремом за заптивање капица. Овај водич се стриктно фокусира на индустријску машинерију потребну за производњу капа од сирових алуминијумских намотаја. Не фокусирамо се на машине за затварање које се користе за њихово наношење на стаклене или пластичне боце.
Изградња поузданог производног процеса захтева разумевање тачног редоследа потребне опреме. Морате ефикасно да се крећете од сировог алуминијума до готових затварача. Овај водич разлаже техничке спецификације, критеријуме оцењивања и реалност примене избора машина за прављење алуминијумских чепова и њена пратећа инфраструктура.
Комплетна производна линија захтева синхронизовану секвенцу машина за одмотавање, пресе за штанцање, машина за урезивање навоја/нарезивања и система за вате, уместо једне самосталне јединице.
Квалитет матрице за штанцање алуминијумске капице диктира основну стопу приноса; подстандардна алатка доводи до одступања димензија, цепања материјала и честих заглављивања.
Процена произвођача машина за штанцање метала захтева ревизију компатибилности њихове опреме са специфичним разредима легуре алуминијума, границама истезања и брзинама промене алата.
Производња алуминијумских затварача захтева веома синхронизован радни ток. Сировина улази у објекат као тешки алуминијумски котур или претходно обложени лимови. Опрема претвара овај равни метал у тродимензионални, функционални затварач. А комплетан Производна линија алуминијумских капа повезује више специјализованих машина заједно.
Процес следи строги редослед:
Довод намотаја: Аутоматски одмотавач одмотава алуминијумску траку. Исправљач изравнава материјал како би уклонио сет калема и обезбедио глатко храњење.
Бланширање и цртање: Преса за штанцање велике брзине избија кружни бланк. Истовремено увлачи метал у облик чаше.
Преклапање ивица: шкољка без навоја путује ваздушним транспортерима. Машина за преклапање котрља доњу ивицу како би елиминисала оштре неравнине.
Формирање: Специјализоване станице се баве нарезивањем, урезивањем навоја или резањем на основу специфичног дизајна капице.
Постава: Опрема за вату умеће заптивну облогу да гарантује непропусно пристајање.
Инспекција: Аутоматизовани оптички системи скенирају сваку капицу. Они избацују јединице са недостацима у димензијама или недостајућим облогама.
Интеграција између ових самосталних машина спречава уска грла. Морате инсталирати тампон зоне, аутоматизоване посуде за сортирање и транспортере са променљивом брзином. Ако машина за облагање паузира за промену ролне материјала, тампон зона апсорбује излаз из пресе за штанцање. Ово омогућава да предњи крај линије ради глатко без катастрофалних застоја. Често видимо да лоше интегрисане линије пате од микро-заустављања. Ове кратке паузе се акумулирају, уништавајући дневне циљеве приноса. Правилно управљање бафером решава ово.
Управљање отпадом је још једна критична тачка интеграције. Док преса удара празне делове, за собом оставља алуминијумски скелет. Аутоматски хеликоптери секу овај скелет на мале комаде којима се може управљати. Транспортери затим транспортују отпад у канте за рециклажу, одржавајући примарни радни простор чистим и безбедним.
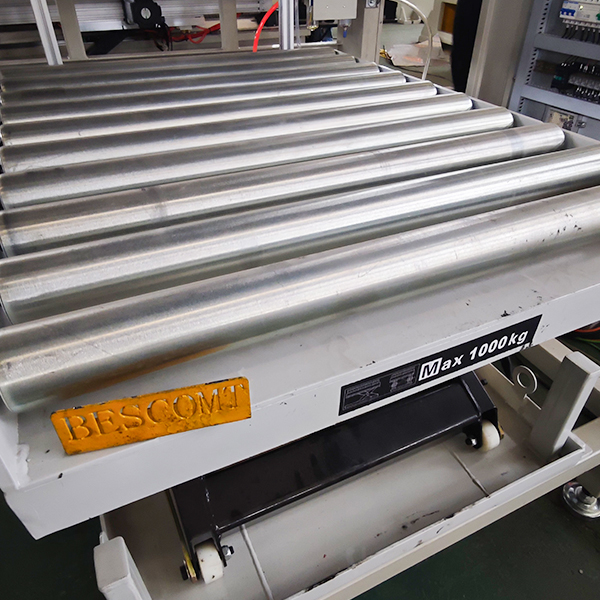
Основа целе операције је преса за штанцање метала. Ова машина узима сирови алуминијумски калем и формира почетну шкољку. Аутоматизовани серво улагач увлачи металну траку у пресу са изузетном прецизношћу. Преса тада користи огромну механичку силу да удари и извуче метал.
Техничке спецификације диктирају ваш производни плафон. Морате проценити захтеве за тонажом на основу пречника поклопца и дебљине материјала. Стандардна линија често користи пресу од 45 до 60 тона. Брзине хода одређују вашу максималну снагу. Пресе високих перформанси могу премашити 400 удараца у минути. Прецизни серво механизми за храњење обезбеђују да метал напредује на тачно потребном растојању. Ово минимизира отпад од алуминијумског скелета.
Системи за подмазивање су подједнако важни. Преса мора да нанесе микрослој уља за формирање на алуминијумску траку пре него што уђе у калуп. Ово спречава кидање и смањује трење. Међутим, прекомерно уље контаминира низводни процес облоге. Прецизне млазнице за прскање обезбеђују тачну потребну тежину премаза.
Избор праве опреме захтева пажљиво проверу продавца. Приликом оцењивања а Произвођач машина за штанцање метала , погледајте крутост оквира. Оквири од ливеног гвожђа боље пригушују вибрације од завареног челика. Мање вибрација продужава век алата и одржава толеранцију делова. Такође морате да проверите интеграцију између пресе, аутоматизованих улагача и сигурносних блокада.
Преса обезбеђује силу, али алат обезбеђује облик. Матрица је прилагођени калуп. Он диктира тачне димензије, дужину сукње и структурни интегритет шкољке капе. Висококвалитетно матрица за штанцање алуминијумске капице је најкритичнија компонента за одржавање стопе приноса.
Морате проценити калупе на основу тврдоће материјала и конфигурације шупљине. Премиум матрице користе уметке од волфрам карбида за резне ивице. Карбид значајно надмашује стандардни алатни челик. Ово смањује време застоја у одржавању ради оштрења. Операције великог обима користе калупе са више шупљина. Матрица са четири шупљине производи четири поклопца по једном удару притиска. Ово четвороструко повећава излаз без повећања брзине притиска.
Лош дизајн матрице уводи озбиљне ризике за имплементацију. Подстандардни алати изазивају хабање алуминијума. Металне љуспице се лепе за површину калупа. То доводи до дубоких огреботина на готовим капама. Такође узрокује неуједначену дебљину зида и честа заустављања производње. Улагање у врхунске алате унапред спречава бескрајно решавање проблема у фабрици.
Многи брендови пића и алкохолних пића користе Ролл-Он Пилфер-Прооф (РОПП) затвараче. Преса за штанцање ствара глатку шкољку без навоја. А посвећена РОПП машина за прављење капица обрађује ову празну шкољку у функционални затварач који је очигледан од неовлашћеног отварања.
Механизам укључује неколико прецизних корака. Прво, машина нарезује горњу ивицу поклопца. Ово обезбеђује текстурирано приањање за потрошача. Затим, ротациони ножеви за резање пресецају траку која је очигледна на дну сукње. Машина оставља сићушне мостове од алуминијума нетакнутим.
Фокус исхода овде је снага моста. Ово захтева изузетну прецизност. Ако су мостови преслаби, прерано се ломе током транспорта или пуњења резервоара. Ако су мостови превише јаки, потрошач не може сломити печат да би отворио боцу. Машина за сечење мора да нуди микро подешавања. Техничари треба да одреде тачну напетост моста на основу специфичног темперамента алуминијума.
Одређене индустрије захтевају капице са унапред навојем. Често их користе козметика, фармацеутски производи и посебни формати пића. За разлику од РОПП чепова, који се навијају на боцу током процеса заптивања, ови поклопци имају навоје формиране у фабрици.
Ан Машина за израду алуминијумских поклопаца користи механизам за ваљање навоја. Оклоп без навоја клизи преко ротирајућег трна. Спољашњи точак за алат притиска алуминијум. Он гура метал у жљебове трна. Ово формира трајну нит.
Флексибилност алата је главна тачка евалуације. Потребна вам је машина која обрађује различите кораке и пречнике навоја. Процените колико је времена потребно техничару да замени трнове и спољне точкове. Минимално време преласка одржава ваш распоред производње агилним. Омогућава вам да брзо одговорите на променљиве захтеве клијената.
Алуминијумски поклопац не може сам да затвори боцу. Захтева компресибилну облогу. Опрема за вату и облогу умеће ову заптивку у капу. Ово обезбеђује херметичну, непропусну баријеру против кисеоника и влаге.
Произвођачи користе два основна приступа:
Уметање претходно исеченог диска: Машина буши дискове из ролне материјала за облоге, као што је ЕПЕ пена или Саранек. Затим притиска диск у поклопац.
Уливена облога: Машина убризгава течно једињење пластисола у поклопац. Поклопац затим пролази кроз пећницу. Топлота очвршћава једињење у чврсту заптивку.
Контрола квалитета у овој фази се не може преговарати. Морате интегрисати системе за вид одмах након станице за облагање. Камере велике брзине откривају недостајуће, пресавијене или ванцентричне облоге. Систем аутоматски уклања неисправне чепове са линије млазом компримованог ваздуха. Ово се дешава пре него што стигну до канте за паковање.
Врхунска жестока пића и вина захтевају посебан бренд. Опрему за брендирање можете интегрисати директно у производну линију или је покренути ван мреже. Машине врше утискивање на врху како би подигле логотипе на површини поклопца. Бочна литографија штампа сложене дизајне на сукњи. Штампање врућом фолијом додаје металне акценте.
Системи аутоматизоване оптичке инспекције (АОИ) служе као крајњи чувар капије. Ови системи камера велике брзине прегледају сваки поклопац из више углова. Траже визуелне недостатке, изгребане боје и нетачности у димензијама. Они такође потврђују да су мостови који се не могу оштетити у потпуности. Модерни АОИ системи користе осветљење са више спектра. Ово омогућава камерама да открију микроскопске огреботине на високо рефлектујућим алуминијумским површинама. Они такође користе ултраљубичасте сензоре да верификују присуство прозирних пластисол облога, које су невидљиве под стандардним белим светлом. АОИ системи гарантују да својим клијентима шаљете само савршене затвараче.
Избор машина диктира ваше потребе за радном снагом. Ручне или полуаутоматске машине су погодне за операције мале запремине. Бутик дестилерије или објекти за пилотско тестирање често почињу овде. Ове машине имају високу цену рада по јединици и нуде нижу конзистентност. Оператери морају ручно убацити шкољке у станице за нарезивање или облагање.
Потпуно аутоматизоване линије су неопходне за континуирану производњу великом брзином. Они захтевају нулту ручну интервенцију током нормалног рада. Међутим, они мењају ваше потребе за радном снагом. Више вам нису потребни ручни оператери. Уместо тога, потребни су вам обучени техничари за одржавање, решавање проблема и програмирање ПЛЦ-а.
Излаз машине мерите у Цапс Пер Минуте (ЦПМ). Успех захтева усклађивање ваше цене за хиљаду приказа са капацитетом линије за флаширање низводно или са вашом потражњом на велико. Линије почетног нивоа могу да произведу 200 цена за хиљаду приказа. Линије високих перформанси могу да пређу 1200 цена за хиљаду приказа.
Морате разумети разлику између брзине и квалитета. Гурање машине изнад њених номиналних брзина драстично повећава стопе отпада. То узрокује одступања у димензијама јер метал не успева да се правилно формира. Прекомерна брзина такође убрзава хабање матрице за штанцање. Ово доводи до прераног квара алата и неочекиваног застоја.
Алуминијум није универзални материјал. Опрема мора бити калибрисана за специфичне класе алуминијума, као што су 8011 или 3105. Такође мора узети у обзир специфичну температуру или тврдоћу метала.
Високо аутоматизоване машине су осетљиве на варијације у дебљини лима. Границе истезања метала диктирају колико дубоко можете повући поклопац без кидања. Ако калем од сировог алуминијума има мања одступања у димензијама, то може изазвати катастрофалне застоје у линијама велике брзине. Ваша машина мора имати строге толеранције, али извор сировина мора бити једнако строг.
Различити крајњи производи захтевају различите конфигурације машина. Не можете користити генеричко подешавање за сваку индустрију.
Газирана вода и сода: Захтевају капице које могу да издрже висок унутрашњи притисак. Машина за облагање мора уметнути специјализоване чахуре отпорне на притисак.
Премиум Спиритс: Захтева беспрекорну естетику. Линији су потребни напредни транспортери за руковање како би се спречило да се чепови међусобно огребају. Такође захтева модуле за утискивање и штанцање фолијом.
Фармацеутски производи: Захтева строге хигијенске стандарде. Машине морају имати контактне делове од нерђајућег челика, затворена окружења са ХЕПА филтрирањем и прецизне прорезе које се не могу оштетити.
Цлосуре Типе |
Примарна примена |
Потребна кључна машина |
Метрика критичног квалитета |
|---|---|---|---|
Стандард РОПП |
Вино, жестока пића, сирупи |
Преса за штанцање, ротациони секач, нарезак |
Напетост ломљења моста |
Поклопац са претходно навојем |
Козметика, фармација |
Преса за штанцање, ваљак за навој |
Тачност корака навоја |
Дубоко извучена капа |
Премиум Ликуор |
Вишестепена преса за извлачење, машина за бријање |
Уједначеност дебљине зида |
Чеп за газирано пиће |
Газирана вода, сода |
Преса за штанцање, машина за уливање облоге |
Интегритет заптивке под притиском |
Паметно планирање објеката укључује сигурност у будућност. Требало би да структуришете а прилагођена производна линија алуминијумских капа која омогућава модуларну надоградњу. Почните са пресом која има вишак тонаже. Како потражња расте, можете заменити матрицу са два шупљина за матрицу са четири шупљине. Такође можете додати брже низводне машине за нарезивање и облагање без замене целог предњег краја линије.
Оптимизација фабричког пода је од виталног значаја. Морате планирати линеарни ток материјала. Сирови калемови улазе на један крај, а затворене капице излазе на други. Дизајнирајте широке пролазе за виљушкаре да бисте безбедно уклонили отпадне алуминијумске скелете. Осигурајте да оператери имају јасну видљивост на контролне табле и тампон зоне.
Брза производња захтева робусну инфраструктуру. Не можете једноставно прикључити ове машине у стандардне утичнице. Укључивање у тешка напајања је ваш први корак. Пресе за штанцање црпе огромне електричне струје током покретања и рада.
Такође су вам потребни индустријски системи компримованог ваздуха. Ваздушни ејектори, пнеуматски цилиндри и посуде за сортирање ослањају се на константан, сув ваздух без уља. Поред тога, објекту је потребан армирано-бетонски под. Пресе за штанцање велике тонаже стварају озбиљне вибрације и носе огромну статичку тежину. Слаби подови ће попуцати, избацујући машинерију из поређења.
Руковање сировинама захтева наменски простор. Алуминијумске калемове теже неколико тона. Потребне су вам мостне дизалице или тешки виљушкари да бисте их безбедно померили. Такође су вам потребне јаке станице за одмотавање за држање и убацивање метала у пресу.
Контрола температуре унутар објекта такође утиче на производњу. Алуминијум се шири и скупља са температурним флуктуацијама. Ако фабрички под доживи екстремну топлоту, својства издужења метала се мењају. Ово може довести до неочекиваног кидања у преси за штанцање. Окружење са контролом климе одржава конзистентност материјала и осигурава да камере за оптичку инспекцију не пате од замагљивања сочива.
Оперативна агилност зависи од брзине промене. Морате проценити колико је времена потребно да се линија пребаци са производње стандардне капице од 28 мм на капу од 31,5 мм. Дуге промене уништавају дневне квоте производње.
Стандардизација је кључ ефикасности. Имплементирајте системе алата за брзу промену, који се често називају и једноминутном размјеном калупа (СМЕД). Ови системи користе хидрауличне стезаљке и претходно поравнате основне плоче. Они омогућавају техничарима да замене масивне печате за неколико минута, а не сати. Ово смањује скупо време застоја машине и одржава ваш рад у току.
Куповина неподржаних машина у иностранству без присуства домаћих сервиса је огроман ризик. Ако власнички серво мотор поквари, а продавац нема локално складиште делова, цела ваша линија се гаси недељама. Губите уговоре и оштетите односе са клијентима.
Морате верификовати инфраструктуру за подршку добављача. Потражња гарантована доступност ОЕМ резервних делова. Уверите се да имају локалне сервисне техничаре који се могу брзо распоредити. Штавише, свеобухватни програми обуке оператера су обавезни. Ваше особље мора знати како да отклони застоје, подмаже матрицу и безбедно подеси ножеве за резање.
Поштовање прописа је критично, посебно за примену у храни и фармацији. Уверите се да машина користи мазива за храну у свим областима где уље може доћи у контакт са алуминијумом. Опрема мора да испуњава ФДА смернице и ЦЕ безбедносне стандарде. Ово укључује физичку заштиту, светлосне завесе и кола за хитно заустављање.
Следљивост је још један важан захтев. Савремена опрема интегрише софтвер за праћење серија и евиденцију производних података. ПЛЦ-ови бележе тачно време, датум и подешавања машине за сваку серију. Аутоматско извештавање вам помаже да брзо изолујете проблеме ако клијент пријави неисправно затварање.
Поред основне безбедности, савремене операције захтевају напредну интеграцију података. Системи надзорне контроле и прикупљања података (СЦАДА) повезују целу линију са централним сервером. Ово омогућава менаџерима постројења да прате ЦПМ, стопе отпада и застоје машине у реалном времену. Ако одређено вретено на машини за нарезивање почне да производи капице ван спецификације, СЦАДА систем одмах означава аномалију. Ово спречава да линија производи хиљаде неисправних јединица пре него што ручни оператер примети проблем.
Ефикасна операција производње алуминијумских капа ослања се на чврсто интегрисан систем опреме за штанцање, обликовање и облагање. То никада није само једна машина. Квалитет ваше производње у великој мери зависи од прецизности матрице, компатибилности материјала и инфраструктуре вашег објекта. Ужурбаност процеса набавке доводи до бескрајних механичких кварова и расипања алуминијума.
Започните набавку тако што ћете дефинисати своје тачне захтеве. Документујте потребну цену за хиљаду приказа, димензије поклопца и специфичан тип затварача. Разјасните да ли су вам потребне РОПП или капице са унапред навојем на основу крајње употребе. Користите ове чврсте метрике да бисте одмах филтрирали неспособне продавце.
Предузмите следеће кораке да бисте обезбедили праву опрему:
Затражите детаљне техничке листове за пресе за штанцање, материјале за матрице и механизме за облагање.
Демонстрација уживо се изводи у објекту продавца користећи вашу специфичну алуминијумску легуру и темперамент.
Спроведите ригорозну ревизију постпродајне подршке продавца, фокусирајући се на инвентар резервних делова и доступност техничара.
Проверите електричну, пнеуматску и подну инфраструктуру вашег објекта пре потписивања било каквог уговора о куповини.
О: Машина за прављење капа прави затварач од сировог алуминијума. Штанца, обликује и облаже метал. Машина за затварање се користи у фабрици за флаширање за наношење и затварање тог готовог поклопца на напуњену стаклену или пластичну боцу.
О: Брзине производње увелико варирају у зависности од аутоматизације и шупљина калупа. Полуаутоматски системи почетног нивоа производе 100 до 200 капи у минути (ЦПМ). Потпуно аутоматизоване индустријске линије са више шупљина могу удобно да произведу 800 до 1200 ЦПМ.
О: Произвођачи обично користе легуре алуминијума 8011 или 3105. Метал се обично испоручује у темпераменту Х14 или Х16. Ова специфична тврдоћа омогућава да се метал дубоко извуче без кидања, а да притом остане довољно чврст да држи печат.
О: Капе са унапред навојем се производе са навојима који су већ умотани у метал, који се често користе за козметику или фармацију. РОПП (Ролл-Он Пилфер-Прооф) капице се производе као глатке шкољке. Навоји се формирају директно на навоје стаклене боце током процеса заптивања.
О: Машина за вату убацује компресибилну облогу унутар алуминијумске шкољке. Без ове облоге, контакт метал-на-стакло не може створити херметички печат. Облога спречава цурење течности и штити производ од уласка кисеоника.
О: Интервали одржавања зависе од материјала матрице. Стандардне матрице од алатног челика ће можда требати оштрење на сваких неколико милиона потеза. Врхунске матрице са уметцима од волфрам карбида могу да раде десетине милиона удараца пре него што захтевају веће одржавање или оштрење.


