


Visualizações: 0 Autor: Editor do site Horário de publicação: 13/10/2026 Origem: Site


As operações de embalagens de alto volume de bebidas, destilados e produtos farmacêuticos dependem de tampas de alumínio precisas e sem defeitos. Essas tampas garantem a segurança do produto, a integridade da marca e a vida útil. A transição de tampas terceirizadas para a fabricação interna requer a seleção do maquinário certo. A escolha de equipamentos incorretos leva a altas taxas de refugo, gargalos de ferramentas e falhas de conformidade em ambientes regulatórios rigorosos.
Os compradores freqüentemente confundem equipamentos de fabricação de tampas com equipamentos de vedação de tampas. Este guia concentra-se estritamente no maquinário industrial necessário para fabricar tampas a partir de bobinas de alumínio bruto. Não nos concentramos nas máquinas de tampar utilizadas para aplicá-las em garrafas de vidro ou plástico.
Construir um fluxo de trabalho de produção confiável requer a compreensão da sequência exata dos equipamentos necessários. Você deve passar com eficiência das bobinas de alumínio bruto para as tampas acabadas. Este guia detalha as especificações técnicas, os critérios de avaliação e as realidades de implementação da seleção de um máquina para fabricar tampas de garrafas de alumínio e sua infraestrutura de suporte.
Uma linha de produção completa requer uma sequência sincronizada de desenroladores, prensas de estampagem, máquinas de rosqueamento/recartilhamento e sistemas de enchimento, em vez de uma única unidade autônoma.
A qualidade da matriz de estampagem de tampa de alumínio determina a taxa de rendimento básica; ferramentas abaixo do padrão resultam em desvios dimensionais, rasgos de material e congestionamentos frequentes.
Avaliar um fabricante de máquinas de estampagem de metal requer auditar a compatibilidade de seus equipamentos com graus específicos de liga de alumínio, limites de alongamento e velocidades de troca de ferramentas.
A fabricação de tampas de alumínio requer um fluxo de trabalho altamente sincronizado. A matéria-prima entra na instalação como bobinas pesadas de alumínio ou folhas pré-revestidas. O equipamento transforma esse metal plano em um fechamento tridimensional e funcional. Um completo A linha de produção de tampas de alumínio conecta várias máquinas especializadas.
O processo segue uma sequência estrita:
Alimentação da bobina: Um desenrolador automatizado desenrola a tira de alumínio. Um alisador nivela o material para remover o conjunto de bobinas e garantir uma alimentação suave.
Moldagem e estampagem: Uma prensa de estampagem de alta velocidade perfura uma peça circular. Ele simultaneamente desenha o metal em forma de copo.
Dobramento de borda: O casco sem rosca viaja através de transportadores de ar. Uma máquina dobrável rola a borda inferior para eliminar rebarbas afiadas.
Conformação: Estações especializadas lidam com recartilhamento, rosqueamento ou corte com base no design específico da tampa.
Forro: O equipamento de enchimento insere um revestimento de vedação para garantir um ajuste à prova de vazamentos.
Inspeção: Sistemas ópticos automatizados examinam cada tampa. Eles ejetam unidades com falhas dimensionais ou faltando revestimentos.
A integração entre essas máquinas independentes evita gargalos. Você deve instalar zonas tampão, recipientes de classificação automatizados e transportadores de velocidade variável. Se a máquina de revestimento fizer uma pausa para uma troca de rolo de material, a zona tampão absorve a saída da prensa de estampagem. Isso mantém a extremidade dianteira da linha funcionando perfeitamente, sem congestionamentos catastróficos. Muitas vezes vemos linhas mal integradas sofrendo de microparadas. Estas breves pausas acumulam-se, destruindo as metas diárias de rendimento. O gerenciamento adequado do buffer resolve isso.
O gerenciamento de sucata é outro ponto crítico de integração. À medida que a prensa perfura os espaços em branco, ela deixa para trás um esqueleto de alumínio. Helicópteros automatizados cortam esse esqueleto em pedaços pequenos e manejáveis. Os transportadores então transportam a sucata para lixeiras de reciclagem, mantendo o espaço de trabalho principal limpo e seguro.
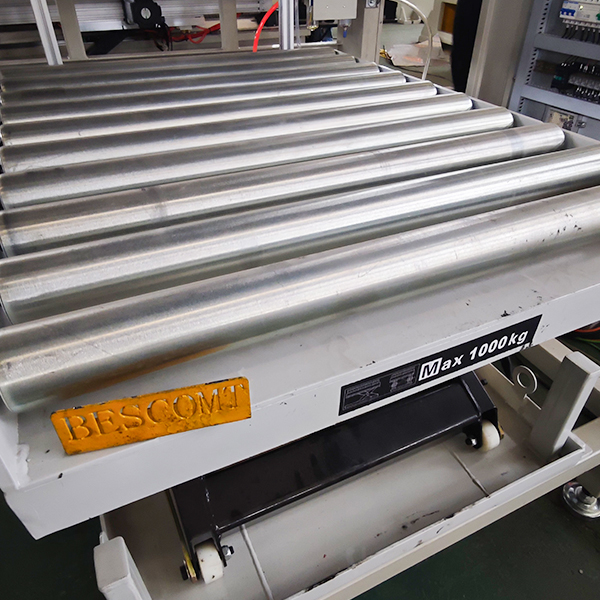
A base de toda a operação é a prensa de estampagem de metal. Esta máquina pega a bobina de alumínio bruto e forma a casca inicial. Um servoalimentador automatizado puxa a tira de metal para dentro da prensa com extrema precisão. A prensa então usa imensa força mecânica para perfurar e estirar o metal.
As especificações técnicas determinam o seu teto de produção. Você deve avaliar os requisitos de tonelagem com base no diâmetro da tampa e na espessura do material. Uma linha padrão geralmente utiliza uma prensa de 45 a 60 toneladas. As velocidades do curso determinam sua produção máxima. Prensas de alto desempenho podem exceder 400 golpes por minuto. Mecanismos de servoalimentação de precisão garantem que o metal avance na distância exata necessária. Isso minimiza o desperdício de esqueleto de alumínio.
Os sistemas de lubrificação são igualmente vitais. A prensa deve aplicar uma microcamada de óleo de moldagem na tira de alumínio antes que ela entre na matriz. Isso evita rasgos e reduz o atrito. No entanto, o excesso de óleo contamina o processo de revestimento a jusante. Bicos de pulverização de precisão garantem o peso exato do revestimento necessário.
A escolha do equipamento certo exige uma avaliação cuidadosa do fornecedor. Ao avaliar um fabricante de máquinas de estampagem de metal , observe a rigidez da estrutura. Estruturas de ferro fundido amortecem melhor a vibração do que aço soldado. Menos vibração prolonga a vida útil da ferramenta e mantém a tolerância da peça. Também é necessário verificar a integração entre a prensa, os alimentadores automatizados e os intertravamentos de segurança.
A prensa fornece a força, mas as ferramentas fornecem a forma. A matriz é um molde usinado sob medida. Ele determina as dimensões exatas, o comprimento da saia e a integridade estrutural do invólucro da tampa. Um produto de alta qualidade a matriz de estampagem de tampa de alumínio é o componente mais crítico para manter as taxas de rendimento.
Você deve avaliar as matrizes com base na dureza do material e na configuração da cavidade. As matrizes premium utilizam pastilhas de carboneto de tungstênio nas arestas de corte. O metal duro supera significativamente o aço para ferramentas padrão. Isto reduz o tempo de inatividade de manutenção para afiação. Operações de alto volume usam matrizes com múltiplas cavidades. Uma matriz de quatro cavidades produz quatro tampas por único golpe de prensa. Isso quadruplica a produção sem aumentar a velocidade de impressão.
O design deficiente da matriz introduz graves riscos de implementação. Ferramentas abaixo do padrão causam escoriações no alumínio. Flocos de metal grudam na superfície da matriz. Isso causa arranhões profundos nas tampas acabadas. Também causa espessuras de parede irregulares e interrupções frequentes na produção. Investir antecipadamente em ferramentas premium evita intermináveis soluções de problemas no chão de fábrica.
Muitas marcas de bebidas e destilados usam tampas Roll-On Pilfer-Proof (ROPP). A prensa de estampagem cria uma casca lisa e sem rosca. Um dedicado A máquina para fabricar tampas ROPP processa esse invólucro em branco em um fechamento funcional inviolável.
O mecanismo envolve várias etapas precisas. Primeiro, a máquina recartilha a borda superior da tampa. Isso fornece uma aderência texturizada para o consumidor. Em seguida, facas de corte rotativas cortam a faixa inviolável na parte inferior da saia. A máquina deixa intactas pequenas pontes de alumínio.
O foco do resultado aqui é a força da ponte. Isso requer extrema precisão. Se as pontes forem muito fracas, elas quebram prematuramente durante o transporte ou alimentação na tremonha. Se as pontes forem muito fortes, o consumidor não poderá quebrar o lacre para abrir a garrafa. A máquina de corte longitudinal deve oferecer microajustes. Os técnicos precisam definir a tensão exata da ponte com base na têmpera específica do alumínio.
Certas indústrias exigem tampas pré-rosqueadas. Cosméticos, produtos farmacêuticos e formatos específicos de bebidas costumam usá-los. Ao contrário das tampas ROPP, que são rosqueadas na garrafa durante o processo de vedação, essas tampas apresentam roscas formadas na fábrica.
Um A máquina para fabricar tampas de rosca de alumínio utiliza um mecanismo de laminação de roscas. A casca sem rosca desliza sobre um mandril giratório. Uma roda de ferramentas externa pressiona o alumínio. Força o metal nas ranhuras do mandril. Isso forma o fio permanente.
A flexibilidade das ferramentas é um ponto importante de avaliação. Você precisa de uma máquina que lide com diferentes passos e diâmetros de rosca. Avalie quanto tempo leva para um técnico trocar os mandris e as rodas externas. O tempo mínimo de troca mantém ágil o seu cronograma de produção. Ele permite que você responda rapidamente às mudanças nas demandas dos clientes.
Uma tampa de alumínio não consegue selar uma garrafa sozinha. Requer um revestimento compressível. O equipamento de enchimento e forro insere esse selo na tampa. Isso garante uma barreira hermética e à prova de vazamentos contra oxigênio e umidade.
Os fabricantes usam duas abordagens principais:
Inserção de disco pré-cortado: A máquina perfura discos a partir de um rolo de material de revestimento, como espuma EPE ou Saranex. Em seguida, pressiona o disco na tampa.
Forro fluido: A máquina injeta um composto de plastisol líquido na tampa. A tampa então passa por um forno. O calor cura o composto em uma junta sólida.
O controle de qualidade nesta fase não é negociável. Você deve integrar os sistemas de visão imediatamente após a estação de revestimento. Câmeras de alta velocidade detectam revestimentos ausentes, dobrados ou descentralizados. O sistema remove automaticamente as tampas defeituosas da linha com um jato de ar comprimido. Isso acontece antes de chegarem à caixa de embalagem.
Destilados e vinhos premium exigem marcas distintas. Você pode integrar equipamentos de marca diretamente na linha de produção ou operá-los off-line. As máquinas executam a gravação em relevo para elevar os logotipos na superfície da tampa. A litografia lateral imprime desenhos complexos na saia. A estampagem a quente adiciona detalhes metálicos.
Os sistemas de inspeção óptica automatizada (AOI) servem como o guardião final. Esses sistemas de câmeras de alta velocidade inspecionam cada tampa de vários ângulos. Eles procuram defeitos visuais, pintura arranhada e imprecisões dimensionais. Eles também verificam se as pontes invioláveis estão totalmente intactas. Os sistemas AOI modernos utilizam iluminação multiespectro. Isso permite que as câmeras detectem arranhões microscópicos em superfícies de alumínio altamente refletivas. Eles também usam sensores ultravioleta para verificar a presença de revestimentos transparentes de plastisol, que são invisíveis sob luz branca padrão. Os sistemas AOI garantem que você envie apenas tampas perfeitas aos seus clientes.
A seleção de máquinas determina suas necessidades de mão de obra. Máquinas manuais ou semiautomáticas são adequadas para operações de baixo volume. Destilarias boutique ou instalações de testes piloto geralmente começam aqui. Essas máquinas apresentam alto custo de mão de obra por unidade e oferecem menor consistência. Os operadores devem carregar manualmente os cartuchos nas estações de recartilhamento ou revestimento.
Linhas totalmente automatizadas são essenciais para uma produção contínua em alta velocidade. Eles não exigem nenhuma intervenção manual durante a operação normal. No entanto, eles mudam suas necessidades de mão de obra. Você não precisa mais de operadores manuais. Em vez disso, você precisa de técnicos qualificados para manutenção, solução de problemas e programação de PLC.
Você mede a produção da máquina em Caps Per Minute (CPM). O sucesso exige combinar seu CPM com a capacidade da linha de engarrafamento downstream ou com sua demanda no atacado. As linhas básicas podem produzir 200 CPM. Linhas de alto desempenho podem exceder 1.200 CPM.
Você deve compreender a relação entre velocidade e qualidade. Forçar as máquinas além de suas velocidades nominais aumenta drasticamente as taxas de refugo. Causa desvios dimensionais à medida que o metal não se forma adequadamente. A velocidade excessiva também acelera o desgaste da matriz de estampagem. Isso leva à falha prematura da ferramenta e ao tempo de inatividade inesperado.
O alumínio não é um material universal. O equipamento deve ser calibrado para graus específicos de alumínio, como 8011 ou 3105. Ele também deve levar em consideração a têmpera ou dureza específica do metal.
Máquinas altamente automatizadas são sensíveis a variações na espessura da chapa. Os limites de alongamento do metal determinam a profundidade com que você pode puxar a tampa sem rasgar. Se a bobina de alumínio bruto apresentar pequenos desvios dimensionais, poderá causar congestionamentos catastróficos em linhas de alta velocidade. Seu maquinário deve ter tolerâncias rígidas, mas o fornecimento de matéria-prima deve ser igualmente rigoroso.
Diferentes produtos finais exigem diferentes configurações de máquinas. Você não pode usar uma configuração genérica para todos os setores.
Água gaseificada e refrigerante: Requer tampas capazes de reter alta pressão interna. A máquina de revestimento deve inserir chumaços especializados resistentes à pressão.
Espíritos Premium: Exige uma estética impecável. A linha precisa de transportadores de manuseio avançados para evitar que as tampas arranhem umas às outras. Também requer módulos de gravação em relevo e estampagem.
Produtos farmacêuticos: Requer padrões rígidos de higiene. O maquinário deve apresentar peças de contato em aço inoxidável, ambientes fechados com filtro HEPA e corte preciso e inviolável.
Tipo de fechamento |
Aplicação Primária |
Máquinas-chave necessárias |
Métrica Crítica de Qualidade |
|---|---|---|---|
ROPP padrão |
Vinho, destilados, xaropes |
Prensa de estampagem, cortadora rotativa, recartilhada |
Tensão de ruptura da ponte |
Tampa de rosca pré-rosqueada |
Cosméticos, Farmacêuticos |
Prensa de estampagem, rolo de linha |
Precisão do passo da rosca |
Boné profundo |
Licor Premium |
Prensa multiestágio, máquina de barbear |
Uniformidade da espessura da parede |
Tampa para bebidas carbonatadas |
Água com gás, refrigerante |
Prensa de estampagem, máquina de revestimento fluido |
Integridade da vedação de pressão |
O planejamento inteligente de instalações envolve preparação para o futuro. Você deve estruturar um linha de produção de tampas de alumínio personalizadas que permite atualizações modulares. Comece com uma prensa que tenha capacidade de tonelagem excessiva. À medida que a demanda cresce, você pode trocar um molde de duas cavidades por um molde de quatro cavidades. Você também pode adicionar máquinas de recartilhamento e revestimento posteriores mais rápidas sem substituir toda a extremidade frontal da linha.
Otimizar o layout do chão de fábrica é vital. Você deve planejar o fluxo linear de materiais. As bobinas brutas entram por uma extremidade e as tampas em caixa saem pela outra. Projete corredores largos para empilhadeiras para remover restos de esqueletos de alumínio com segurança. Certifique-se de que os operadores tenham uma linha de visão clara para os painéis de controle e zonas tampão.
A fabricação em alta velocidade requer infraestrutura robusta. Você não pode simplesmente conectar essas máquinas em tomadas padrão. Considerar fontes de alimentação para serviços pesados é o primeiro passo. As prensas de estampagem atraem enormes correntes elétricas durante a inicialização e operação.
Você também precisa de sistemas industriais de ar comprimido. Ejetores de ar, cilindros pneumáticos e recipientes de classificação dependem de ar constante, seco e isento de óleo. Além disso, a instalação necessita de piso de concreto armado. Prensas de estampagem de alta tonelagem geram vibrações severas e carregam imenso peso estático. Pisos fracos irão rachar, desalinhando o maquinário.
O manuseio de matérias-primas requer espaço dedicado. As bobinas de alumínio pesam várias toneladas. Você precisa de pontes rolantes ou empilhadeiras pesadas para movê-los com segurança. Você também precisa de estações desenroladoras resistentes para segurar e alimentar o metal na prensa.
O controle de temperatura dentro da instalação também impacta a produção. O alumínio se expande e contrai com as flutuações de temperatura. Se o chão da fábrica sofrer calor extremo, as propriedades de alongamento do metal mudam. Isto pode levar a rasgos inesperados na prensa de estampagem. Ambientes climatizados mantêm a consistência do material e garantem que as câmeras de inspeção óptica não sofram com o embaçamento das lentes.
A agilidade operacional depende da velocidade de transição. Você deve avaliar quanto tempo leva para mudar a linha de produção de uma tampa padrão de 28 mm para uma tampa de 31,5 mm. Mudanças demoradas destroem as cotas diárias de produção.
A padronização é a chave para a eficiência. Implemente sistemas de ferramentas de troca rápida, geralmente chamados de Troca de Molde em Um Minuto (SMED). Esses sistemas utilizam braçadeiras hidráulicas e placas de base pré-alinhadas. Eles permitem que os técnicos troquem matrizes de estampagem enormes em minutos, em vez de horas. Isso reduz o dispendioso tempo de inatividade da máquina e mantém sua operação em funcionamento.
Comprar máquinas no exterior sem suporte e sem presença de serviço doméstico é um risco enorme. Se um servo motor proprietário falhar e o fornecedor não tiver depósito de peças local, toda a sua linha será desligada por semanas. Você perde contratos e prejudica o relacionamento com os clientes.
Você deve verificar a infraestrutura de suporte do fornecedor. Exija disponibilidade garantida de peças de reposição OEM. Certifique-se de que eles tenham técnicos de serviço locais que possam implantar rapidamente. Além disso, programas abrangentes de treinamento de operadores são obrigatórios. Sua equipe deve saber como eliminar atolamentos, lubrificar a matriz e ajustar as facas de corte com segurança.
A adesão regulatória é crítica, especialmente para aplicações alimentícias e farmacêuticas. Certifique-se de que o maquinário utilize lubrificantes de qualidade alimentar em todas as áreas onde o óleo possa entrar em contato com o alumínio. O equipamento deve atender às diretrizes da FDA e aos padrões de segurança da CE. Isto inclui proteção física, cortinas de luz e circuitos de parada de emergência.
A rastreabilidade é outro requisito importante. Equipamentos modernos integram software para rastreamento de lotes e registro de dados de produção. Os CLPs registram a hora, a data e as configurações da máquina exatas para cada lote. Os relatórios automatizados ajudam a isolar problemas rapidamente caso um cliente relate um fechamento com defeito.
Além da segurança básica, as operações modernas exigem integração avançada de dados. Os sistemas de controle de supervisão e aquisição de dados (SCADA) conectam toda a linha a um servidor central. Isso permite que os gerentes de fábrica monitorem o CPM, as taxas de refugo e o tempo de inatividade da máquina em tempo real. Se um fuso específico na máquina recartilhada começar a produzir tampas fora das especificações, o sistema SCADA sinalizará a anomalia imediatamente. Isto evita que a linha produza milhares de unidades defeituosas antes que um operador manual perceba o problema.
Uma operação eficiente de fabricação de tampas de alumínio depende de um sistema totalmente integrado de equipamentos de estampagem, conformação e revestimento. Nunca é apenas uma única máquina. A qualidade da sua produção depende muito da precisão da matriz, da compatibilidade do material e da infraestrutura da sua instalação. Apressar o processo de aquisição leva a inúmeras falhas mecânicas e desperdício de alumínio.
Comece sua aquisição definindo seus requisitos exatos. Documente o CPM necessário, as dimensões da tampa e o tipo de fechamento específico. Esclareça se você precisa de ROPP ou tampas pré-rosqueadas com base na aplicação de uso final. Use essas métricas rígidas para filtrar fornecedores incapazes imediatamente.
Siga as seguintes etapas para proteger o equipamento certo:
Solicite fichas técnicas detalhadas para prensas de estampagem, materiais de matrizes e mecanismos de revestimento.
Exija demonstrações ao vivo nas instalações do fornecedor usando sua liga de alumínio e têmpera específicas.
Realize uma auditoria rigorosa do suporte pós-venda do fornecedor, com foco no estoque de peças de reposição e na disponibilidade do técnico.
Verifique a infraestrutura elétrica, pneumática e de piso de sua instalação antes de assinar qualquer contrato de compra.
R: Uma máquina para fabricar tampas fabrica a tampa real a partir de bobinas de alumínio bruto. Ele carimba, forma e reveste o metal. Uma máquina de tampar é usada na fábrica de engarrafamento para aplicar e selar a tampa acabada em uma garrafa de vidro ou plástico cheia.
R: As velocidades de produção variam amplamente com base na automação e nas cavidades da matriz. Os sistemas semiautomáticos básicos produzem de 100 a 200 cápsulas por minuto (CPM). Linhas industriais multicavidades totalmente automatizadas podem produzir confortavelmente de 800 a 1.200 CPM.
R: Os fabricantes normalmente usam ligas de alumínio 8011 ou 3105. O metal geralmente é fornecido em têmpera H14 ou H16. Esta dureza específica permite que o metal seja repuxado profundamente sem rasgar, permanecendo forte o suficiente para manter a vedação.
R: As tampas pré-rosqueadas são fabricadas com fios já enrolados no metal, frequentemente usados em cosméticos ou produtos farmacêuticos. As tampas ROPP (Roll-On Pilfer-Proof) são fabricadas como conchas lisas. As roscas são formadas diretamente nas roscas da garrafa de vidro durante o processo de vedação.
R: A máquina de enchimento insere um revestimento compressível dentro do invólucro de alumínio. Sem este revestimento, o contato metal-vidro não pode criar uma vedação hermética. O revestimento evita vazamento de líquido e protege o produto da entrada de oxigênio.
R: Os intervalos de manutenção dependem do material da matriz. As matrizes de aço para ferramentas padrão podem precisar ser afiadas a cada poucos milhões de golpes. As matrizes premium com pastilhas de carboneto de tungstênio podem funcionar por dezenas de milhões de golpes antes de exigirem grande manutenção ou afiação.


