Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-22 Pinagmulan: Site
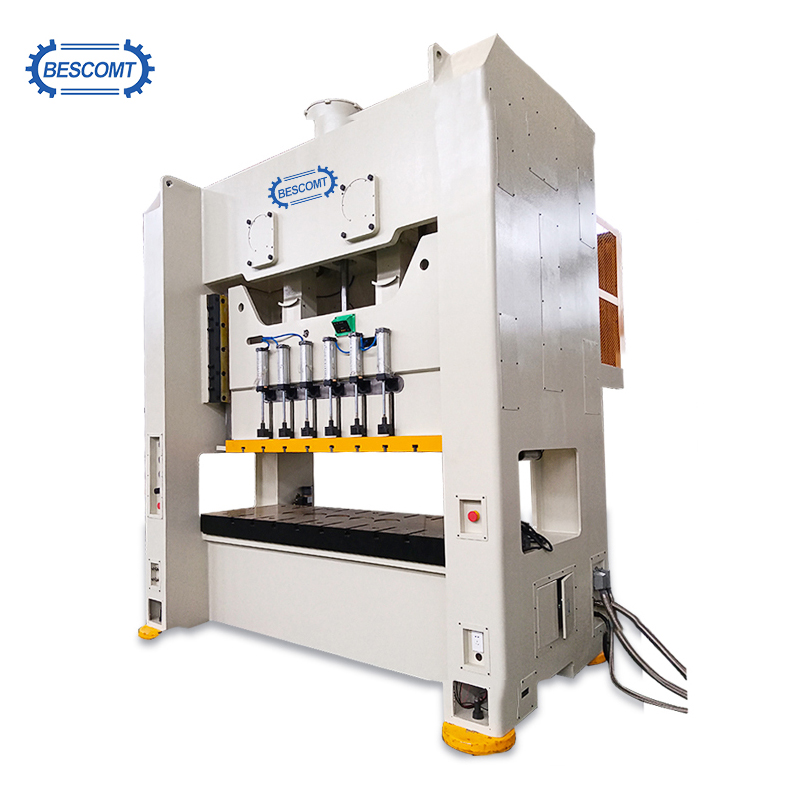
Sa high-volume na metal stamping, ang pag-asa sa isang single-point press para sa malawak o multi-station dies ay hindi maiiwasang humahantong sa slide tipping, pinabilis na pagkasuot ng die, at hindi katanggap-tanggap na part tolerances. Ang mga tagagawa na sumusulong sa mga progresibong operasyon ng die o stamping ng malalawak, walang simetriko na mga bahagi ay kadalasang nahaharap sa mga bottleneck na dulot ng off-center loading. Ang pag-upgrade ng tooling nang hindi ina-upgrade ang arkitektura ng press ay nagreresulta sa mataas na mga rate ng scrap at madalas na maintenance downtime. Habang ang CNC turret punch presses ay nagsisilbing low-volume, high-mix sheet metal fabrication, ang high-volume na pagmamanupaktura ay nangangailangan ng brute force at stability ng isang mechanical o pneumatic press para magmaneho ng mga kumplikadong dies. Paglipat sa a Ang double point punch press ay namamahagi ng tonelada sa dalawang koneksyon, na nagpapatatag sa slide. Sinusuri ng gabay na ito ang mga pamantayan sa engineering, mga pagkakaiba-iba ng frame, at mga senaryo ng produksyon na nagbibigay-katwiran sa pamumuhunan ng kapital sa double-point na arkitektura.
Ang mga double-point press ay sapilitan para sa progresibong die stamping at wide-bed application kung saan ang off-center loading ay lumilikha ng mapanirang tipping moments sa slide.
Ang pagpili sa pagitan ng open type at closed type (H-frame) na double-point press ay nagdidikta ng trade-off sa pagitan ng tooling accessibility at maximum structural rigidity.
Ang pag-upgrade sa isang double-point system ay makabuluhang nagpapalawak ng buhay ng mamatay sa pamamagitan ng pagliit ng angular deflection sa panahon ng stamping stroke.
Ang pakikipagsosyo sa isang kwalipikadong tagagawa ng power press para sa isang custom na punch press machine ay nagsisiguro ng wastong pagsasama sa mga automated na coil feed, transfer system, at modernong mga protocol sa kaligtasan.
Ang mga mekanikal na limitasyon ay nagiging kitang-kita kapag itinulak mo ang isang single-point press na lampas sa nilalayon nitong kapasidad na dimensyon. Ang isang solong punto ng koneksyon ay naghahatid ng puwersa nang direkta pababa sa gitna ng slide. Kapag ang lapad ng kama ay lumampas sa naisalokal na suporta ng nag-iisang pitman na ito, ang anumang pagpapatakbo ng tooling na nagaganap malapit sa mga panlabas na gilid ng kama ay lumilikha ng epekto ng lever. Ang mekanikal na katotohanang ito ay nagdidikta ng pangangailangan para sa isang pag-upgrade sa istruktura upang mapanatili ang integridad ng pagpapatakbo sa sahig ng tindahan.
Ang pangunahing pagkakaiba sa mekanikal ay nakasalalay sa drive train at arkitektura ng koneksyon. Ang single-point press ay gumagamit ng isang pitman arm na konektado sa isang central sira-sira na baras. Ang puwersa ay nagpapadala sa pamamagitan ng nag-iisang node na ito, na lumalabas palabas sa buong slide. Sa kabaligtaran, ang isang double-point system ay nagtatampok ng dalawang pitman, kadalasang pinapatakbo ng isang karaniwang crankshaft o naka-synchronize na twin gears. Ang dalawahang koneksyon na ito ay nakakabit sa slide sa malawak na pagitan.
Ang pamamahagi ng puwersang nagtutulak sa dalawang magkaibang punto ay panimula na nagbabago sa kinematika ng makina. Sa halip na kumilos bilang isang solong pushing point na nagpapahintulot sa mga gilid ng slide na lumutang o lumihis, pinipilit ng dalawahang koneksyon ang buong slide na bumaba sa parallel na pagkakahanay sa bolster plate. Tinitiyak ng parallel na paggalaw na ito na ang pagpasok ng suntok ay nananatiling ganap na patayo, saanman ang aktwal na paggupit o pagbubuo ay nagaganap sa kaliwa-papuntang-kanang axis ng die bed. Ginagabayan ng mga gib ang slide, ngunit ang mga dual pitman ay nagbibigay ng katatagan sa pagmamaneho.
Sinisira ng off-center loading ang mga precision stamping operations. Sa multi-station progressive dies, ang tonnage na kinakailangan sa station one ay bihirang tumugma sa tonnage na kinakailangan sa station five. Ang mabigat na butas sa kaliwang bahagi at light coining sa kanang bahagi ay nagpapalipat-lipat sa gitna ng gumaganang tonelada mula sa pisikal na sentro ng press bed. Hindi mo maiiwasan ang kawalan ng timbang na ito sa mga kumplikadong disenyo ng bahagi.
Kapag ang isang single-point press ay nakatagpo ng hindi balanseng ito, ang slide ay nakakaranas ng mga tipping moments. Tinukoy namin ang mga ito bilang yaw at pitch. Ang slide tipping ay nagiging sanhi ng pagpasok ng mga suntok sa die matrix sa bahagyang anggulo. Sa paglipas ng libu-libong stroke, ang angular na entry na ito ay nagdudulot ng hindi pantay na pagkasuot ng suntok, micro-chipping ng mga gilid ng die, at mga bahaging hindi nasusuri ang dimensional tolerance. Nagtatapos ka sa paghila ng die para sa hasa nang mas madalas kaysa sa naka-iskedyul.
Nalalapat dito ang isang mahigpit na limitasyon ng engineering. Kapag ang kaliwa-papuntang-kanang dimensyon ng iyong die ay nangangailangan ng force application sa labas ng gitnang ikatlong bahagi ng press bed, ang double-point na arkitektura ay lumilipat mula sa isang opsyonal na pag-upgrade sa isang structural na pangangailangan. Ang dalawahang koneksyon ay sumasalungat sa tipping moment, na pinipigilan ang slide na mahigpit laban sa asymmetrical resistance ng tooling.
Katangiang Mekanikal |
Single-Point Press |
Double-Point Press |
|---|---|---|
Force Distribution |
Sentralisado sa iisang node |
Kumalat sa dalawang malawak na espasyong node |
Slide Stability |
Mahilig mag-tipping sa ilalim ng off-center load |
Pinapanatili ang mahigpit na parallel motion |
Die Wear Impact |
Pinabilis na pagsusuot sa malalawak na dies dahil sa angular entry |
Pinahabang buhay ng die sa pamamagitan ng vertical punch penetration |
Kapasidad ng Lapad ng Kama |
Limitado sa makitid, sentralisadong kasangkapan |
Ininhinyero para sa malawak, multi-station na progressive dies |
Ang pagpili ng tamang disenyo ng istruktura ay nagdidikta kung gaano kahusay ang pagsasama ng makina sa iyong partikular na kapaligiran ng produksyon. Ang dalawang pangunahing kategorya ng frame ay nag-aalok ng mga natatanging bentahe at trade-off tungkol sa rigidity, accessibility, at footprint. Dapat mong itugma ang frame sa iyong partikular na tooling at mga kinakailangan sa paghawak ng materyal.
An ang open type na double point press ay gumagamit ng C-frame structure na pinagsama sa dalawahang suspension point. Ang frame ay kahawig ng letrang 'C,' na iniiwan ang harap at magkabilang gilid na ganap na nakabukas at walang mga structural pillars. Hinangin ng mga tagagawa ang mga frame na ito mula sa mabibigat na steel plate at pinapawi ang mga ito sa thermally stress para matiyak ang dimensional na katatagan.
Ang pangunahing bentahe ng arkitektura na ito ay higit na naa-access. Maaaring ma-access ng mga operator at material handling system ang tooling area mula sa tatlong panig. Ang bukas na layout na ito ay lubos na pinapasimple ang mga operasyon ng manu-manong pagpapakain, pinapabilis ang mga pagbabago sa die, at nagbibigay-daan para sa madaling pagsasama-sama ng mga kumplikadong conveyor sa pag-alis ng scrap o robotic part-extraction arm. Maaari mong i-slide ang isang die mula sa kaliwa o kanan nang hindi nagna-navigate sa paligid ng mabibigat na uprights.
Gayunpaman, ang disenyo ng C-frame ay may taglay na mga limitasyon. Sa ilalim ng mataas na tonelada, ang bukas na harap ng frame ay kumikilos tulad ng isang tuning fork, na nagiging sanhi ng istraktura upang bahagyang bumukas. Ang phenomenon na ito, na kilala bilang angular deflection o gaping, ay naghagis ng suntok at namamatay sa parallel alignment sa ilalim ng stroke. Dahil dito, ang mga open-type na frame ay pinakaangkop para sa mas magaan na progresibong trabaho, malawak ngunit mababang toneladang pag-blangko, o mga application kung saan ang mga mahigpit na pagpapaubaya sa antas ng micrometer ay hindi ang pangunahing alalahanin.
A closed type double point press , karaniwang tinutukoy bilang isang H-frame double point press , nagtatampok ng tuwid na gilid na arkitektura na binuo na may apat na malalaking haligi ng sulok. Ang korona, kama, at mga upright ay itinatali kasama ng mga pre-tensioned tie rod. Gumagamit ang mga inhinyero ng mga hydraulic nuts upang iunat ang mga tie rod na ito, inilalagay ang buong frame sa mabigat na compression at lumikha ng isang hindi kapani-paniwalang matigas na structural loop.
Ang disenyong ito na may apat na haligi ay nagbibigay ng maximum rigidity at near-zero angular deflection. Dahil ang frame ay hindi maaaring bumukas sa ilalim ng pagkarga, ang slide ay nananatiling perpektong parallel sa kama sa buong stamping cycle. Ang integridad ng istruktura na ito ay sapilitan para sa high-tonnage, high-precision na progresibong stamping, heavy coining, at pagtatrabaho sa mga high-tensile strength na materyales tulad ng advanced high-strength steel.
Ang trade-off para sa matinding tigas na ito ay pinaghihigpitang side access. Ang mga haligi ay humaharang sa pagpasok sa gilid, ibig sabihin, ang paglo-load ng mamatay ay karaniwang nangangailangan ng mga standardized na pamamaraan tulad ng mga rolling bolster, die cart, o pagmamaniobra ng forklift sa harap o likurang mga bintana. Ang mga straight-side press ay halos eksklusibong umaasa sa mga automated na linya ng feed, dahil ang manu-manong side-feeding ay pisikal na hinaharangan ng mga frame uprights.
Tinitiyak ng mga kakayahan ng makina sa pagmamapa sa mga partikular na output ng pagmamanupaktura na ang mga kagamitan sa kapital ay direktang nagtutulak ng mga tagumpay sa kahusayan. Ang double-point na arkitektura ay napakahusay sa mga kapaligiran kung saan ang malawak na tooling, tuluy-tuloy na operasyon, at mahigpit na pagpapaubaya ay nagsalubong sa production floor.
Ang mga progresibong dies ay nagsasagawa ng maraming operasyon nang sabay-sabay sa malawak na kama. Ang isang solong strip ng metal ay dumadaan sa die, na sumusulong ng isang istasyon bawat stroke. Maaaring magkaroon ka ng butas, pagbingwit, pag-coining, pagbubuo, at pagputol nang sabay-sabay. Dahil ang maramihang mga operasyong may mataas na epekto ay nagaganap sa iba't ibang mga punto sa kahabaan ng die nang sabay-sabay, ang slide ay dapat na manatiling perpektong parallel upang maisagawa ang trabaho nang malinis.
Pinapatatag ng double-point press ang slide sa maraming operational station na ito. Kung ang isang mabigat na pagbuo ng operasyon ay nangyayari sa kaliwa habang ang isang maselang piercing operation ay nagaganap sa dulong kanan, ang dual pitmans ay lumalaban sa hindi pantay na resistensya. Pinipigilan ng parallel na paggalaw na ito ang mga suntok mula sa pagbubuklod sa stripper plate. Tinitiyak nito ang malinis na mga hiwa, pinipigilan ang sakuna na pagkabasag ng tool, at pinipigilan ang mga pilot pin mula sa pagkaputol sa die block.
Ang paglipat mula sa manu-manong pagpapakain sa ganap na awtomatikong mga linya ay nangangailangan ng makinarya na maaaring mapanatili ang tuluy-tuloy, walang patid na ritmo. Sa isang automated na setup, ang isang coil line na binubuo ng isang uncoiler, straightener, at servo roll feeder ay direktang nagtutulak ng materyal sa press window. Ang press at ang feeder ay patuloy na nakikipag-ugnayan upang i-synchronize ang materyal na advance sa upstroke ng slide.
Ang katatagan ng double-point ay kritikal kapag sini-synchronize ang mga hilaw na materyal na feed na ito sa tuluy-tuloy, mataas na bilis na pindutin ang mga stroke. Ang mas malawak na kama ay tinatanggap ang heavy-duty feed equipment, habang ang dual-point na suspension ay nagsisiguro na ang mabilis, paulit-ulit na mga epekto ay hindi nagiging sanhi ng pag-anod o pagluwag ng slide sa paglipas ng panahon. Ang katatagan na ito ay nagbibigay-daan sa awtomatikong linya na tumakbo sa maximum na mga stroke bawat minuto nang hindi nagti-trigger ng mga sensor ng vibration o nagdudulot ng mga maling feed sa materyal.
Ang ilang partikular na sektor ng pagmamanupaktura ay likas na nangangailangan ng malawak na kaliwa-papuntang-kanang mga dimensyon. Ang mga panel ng automotive body, malalaking appliance housing, HVAC component, at mabibigat na structural bracket ay nangangailangan ng malawak na die space. Hindi ka makakapagtatak ng 60-pulgadang lapad na panel sa isang karaniwang single-point machine.
Ang isang single-point press ay hindi maaaring makapagbigay ng kama na sapat ang lapad upang mapaunlakan ang mga bahaging ito nang hindi nanganganib sa matinding pag-slide ng tipping. Ang mga double-point press ay partikular na inengineered upang i-stretch ang kaliwa-papuntang-kanang mga dimensyon habang pinapanatili ang distribusyon ng tonnage. Nagbibigay-daan ito sa mga tagagawa na mag-stamp ng mahaba, tuluy-tuloy na mga piyesa o gumamit ng napakalaking multi-station dies na kung hindi man ay mangangailangan ng maraming magkakahiwalay na operasyon ng pagpindot.
Ang mga bahagi ng katumpakan ay nangangailangan ng eksaktong dimensional consistency mula sa unang bahagi ng shift hanggang sa huli. Anumang pagpapalihis sa press frame o slide ay direktang isinasalin sa natapos na bahagi. Kung ang slide ay lumipat ng tatlong libo ng isang pulgada, ang iyong pagpapaubaya sa bahagi ay nagbabago ng tatlong libo ng isang pulgada.
Sa pamamagitan ng drastically pagbabawas ng slide deflection, ang double-point architecture ay nagsisiguro ng mas mahigpit na part tolerances. Ang suntok ay pumapasok sa die matrix nang eksakto tulad ng pagka-engineered, pinapanatili ang pare-parehong clearance sa buong perimeter ng hiwa. Binabawasan ng katumpakan na ito ang pagbuo ng burr, naghahatid ng higit na mataas na kalidad ng gilid, at kadalasang inaalis ang pangangailangan para sa pangalawang deburring o mga operasyon sa pagma-machine.
Ang pagsusuri sa mga pagtutukoy ay nangangailangan ng pagtingin sa pangunahing tonnage rating. Dapat suriin ng mga inhinyero ang mga ratio, mekanismo ng pagmamaneho, at pagpapaubaya sa pagpapalihis upang matiyak na tumutugma ang makina sa mga kinakailangan sa tooling. Ang pagbili ng isang press batay lamang sa maximum na tonelada ay hahantong sa mga pagkabigo sa pagpapatakbo.
Ang isang karaniwang pitfall sa pagkuha ay ang pagbili ng isang press na may malawak na lugar ng kama ngunit hindi sapat na tonelada upang suportahan ang trabaho sa buong lugar na iyon. Ang kapasidad ng tonelada ay dapat suriin laban sa mga pisikal na sukat ng kama. Dapat mong maunawaan ang reverse tonnage curve at kung paano bumaba ang available na puwersa nang mas mataas sa stroke.
Kinakalkula ng mga inhinyero ang kinakailangang tonelada bawat square inch ng lugar ng kama batay sa kapal ng materyal at lakas ng paggugupit. Kung maglalagay ka ng maliit, mataas na toneladang die sa gitna ng isang napakalapad, mababang toneladang press, nanganganib kang mag-concentrate ng sobrang lakas sa isang maliit na lugar. Maaari nitong i-dish ang bolster plate o i-stall ang drive mechanism. Ang pagpapakalat ng isang mataas na toneladang trabaho sa isang malawak na kama ay nangangailangan ng isang press engineered upang maihatid ang na-rate na puwersa nito nang pantay-pantay sa magkabilang pitman nang hindi humihinto sa ilalim ng dead center.
Ang modernong produksyon na may mataas na dami ay lubos na umaasa sa pagsasama ng a pneumatic power press clutch at brake system. Hindi tulad ng mga mas lumang mekanikal na pin clutches, ang isang pneumatic system ay gumagamit ng naka-compress na hangin upang makisali sa friction plate. Nagbibigay-daan ito para sa mabilis na pakikipag-ugnayan, tumpak na paghinto sa anumang punto sa stroke, at ang kakayahang i-inch ang slide pababa sa panahon ng die setup.
Ang pagsunod sa kaligtasan ay hindi mapag-usapan, lalo na kapag ang mga operator ay nagtatrabaho malapit sa malawak na kama tooling. Ang mga pneumatic clutch system ay walang putol na sumasama sa mga kontrol sa kaligtasan ng dual-valve, na sinusubaybayan ang presyon ng hangin at posisyon ng balbula upang maiwasan ang aksidenteng double-tripping. Ang mga light curtain ay karaniwang kagamitan, na agad na tinanggal ang pneumatic clutch at inilapat ang preno kung masira ng operator ang infrared na eroplano.
Dapat ihambing ng mga mamimili ang mga uri ng drive. Ang direct-drive flywheel double-point presses ay nag-aalok ng mataas na bilis na perpekto para sa light blanking at progresibong trabaho. Ang mga gear-driven presses ay gumagana sa mas mabagal na bilis ngunit naghahatid ng napakalaking enerhiya na mas mababa sa stroke. Kailangan mo ng mga modelong hinihimok ng gear para sa malalim na pagguhit, heavy forming, at high-tensile material stamping kung saan matindi ang snap-through forces.
Ang return on investment para sa double-point press ay lubos na nakatali sa die life extension. Ang mga kumplikadong progresibong dies ay gumagamit ng mga mamahaling carbide punch at precision-ground matrix blocks. Ang tooling ay kumakatawan sa isang napakalaking capital sink, at ang pagprotekta dito ay higit sa lahat.
Kapag ang isang press frame ay lumihis, ang suntok ay pumapasok sa die sa isang anggulo, na nag-scrap sa mga gilid ng matrix. Nangangailangan ito ng madalas na pagtanggal ng die para sa hasa. Ang pagpapanatili ng mahigpit na parallelism sa pagitan ng slide at bolster plate sa pamamagitan ng double-point suspension ay nag-aalis ng angular scraping na ito. Ang pagpapahaba ng agwat sa pagitan ng mga die sharpenings ay nakakabawas sa maintenance labor, nakakapag-maximize ng press uptime, at nagpapanatili ng habang-buhay ng napakamahal na tooling asset.
Ang pag-navigate sa pagpili ng vendor at proseso ng pag-install ay nangangailangan ng mahigpit na angkop na pagsusumikap. Ang layunin ay upang makakuha ng isang makina na walang kamali-mali na nagsasama sa umiiral na imprastraktura habang nagbibigay ng isang malinaw na landas para sa hinaharap na automation. Kailangan mo ng isang makina na binuo sa iyong eksaktong mga detalye sa sahig.
Hindi lahat ng vendor ay nag-engineer ng kanilang mga frame sa parehong mga pamantayan. Kapag sinusuri ang a tagagawa ng power press , tingnang mabuti ang kanilang mga kakayahan sa in-house na machining. Ang mga tagagawa na kumokontrol sa paggiling at pagbubutas ng kanilang sariling mga frame ay karaniwang gumagawa ng mas mahigpit na gib clearance at mas mahusay na slide parallelism. Hilingin na makita ang kanilang mga boring mill at assembly bays.
Humiling ng mga nakadokumentong ulat sa pagsusuri ng finite element sa higpit ng frame. Ang mga ulat na ito ay nagpapatunay kung paano kikilos ang frame sa ilalim ng maximum na pagkarga, na itinatampok ang anumang potensyal na mga mahinang punto sa korona o kama. I-verify ang pagkakaroon ng mga kapalit na bahagi at magtatag ng malinaw na mga kasunduan sa antas ng serbisyo para sa teknikal na suporta at pagpapanatili ng field. Hindi mo kayang bayaran ang isang makinang naka-idle na naghihintay ng isang proprietary gear mula sa ibang bansa.
Ang mga off-the-shelf na modelo ay madalas na kulang kapag nakikitungo sa pagmamay-ari na tooling o espesyal na mga linya ng produksyon. Pagtukoy sa a Ang custom na punch press machine ay nagbibigay-daan sa mga inhinyero na magdikta ng mga kritikal na parameter na tumutugma sa mga umiiral nang die set.
Kasama sa pag-customize ang pagbabago sa haba ng stroke para ma-accommodate ang mas malalim na mga bahaging iginuhit, o pagbabago sa shut height at mga parameter ng pagsasaayos ng slide upang umangkop sa mga umiiral nang standardized die set. Tinitiyak ng custom na build ang tuluy-tuloy na pagsasama sa mga pantulong na kagamitan. Maaaring mag-pre-wire at machine mounting point ang manufacturer para sa mga servo roll feeder, scrap conveyor, in-die tonnage monitor, at mga automated na part-ejection system nang direkta sa pabrika.
Ang pag-upgrade sa isang dual-pitman system ay nagpapakilala ng mga partikular na kinakailangan sa pagpapanatili na naiiba sa mga single-point na makina. Dapat mong sanayin ang iyong mga tauhan sa pagpapanatili sa mga partikular na kinakailangan sa pag-synchronize ng isang double-point na arkitektura upang maiwasan ang hindi pantay na pagsusuot.
Ang preventive maintenance para sa mga double-point system ay lubos na nakatuon sa pag-synchronize. Ang mga koponan sa pagpapanatili ay dapat na regular na nag-inspeksyon sa pagkasuot ng gear upang matiyak na ang parehong mga pitman ay nagtutulak sa slide nang pantay-pantay. Ang counterbalance cylinder pressure ay dapat na maingat na mapanatili upang mabawi ang napakalaking bigat ng malawak na slide at upper die half. Kung ang counterbalance pressure ay masyadong mababa, ang clutch at brake linings ay mapuputol nang maaga. Ang wastong pagpapadulas ng mga pinahabang ibabaw ng gib ay kritikal sa pagpapanatili ng masikip na clearance na kinakailangan para sa precision stamping. Dapat mong tiyakin na ang awtomatikong recirculating oil system ay naghahatid ng pare-parehong presyon sa lahat ng mga bearing point.
I-audit ang iyong kasalukuyang mga pattern ng die wear para matukoy ang mga senyales ng off-center loading at angular punch entry.
Kalkulahin ang maximum na kaliwa-papuntang-kanang mga dimensyon ng iyong paparating na mga proyekto ng tooling upang matukoy ang kinakailangang lapad ng kama.
Sukatin ang kinakailangang tonelada bawat square inch sa iyong pinakamalawak na hanay ng die upang maiwasan ang pagtigil sa mekanismo ng drive.
Tukuyin ang factory-integrated mounting para sa iyong automated feed at mga scrap removal system sa panahon ng procurement phase.
A: Ang pagkakaiba ay nakasalalay sa bilang ng mga koneksyon na nagtutulak sa slide. Gumagamit ang single-point press ng isang sentral na koneksyon, na ginagawa itong madaling kapitan ng pag-tipping sa ilalim ng mga off-center load. Ang isang double-point press ay gumagamit ng dalawang malawak na espasyo na koneksyon, namamahagi ng puwersa nang pantay-pantay, pinananatiling parallel ang slide, at ligtas na humahawak ng malapad o walang simetriko na pagkarga ng mga tool.
A: Ang CNC turret punch press ay idinisenyo para sa low-volume, high-mix sheet metal fabrication, gamit ang maramihang maliliit na tool upang dynamic na kumagat o sumuntok ng mga hugis. Ang double-point press ay binuo para sa mataas na volume, nakatuong die stamping, na gumagamit ng napakalaking brute force upang humimok ng malaki, kumplikadong mga progresibong dies sa isang solong tuloy-tuloy na stroke.
A: Dapat kang mag-upgrade sa isang H-frame press kapag lumipat ka sa heavy-tonnage progressive dies, o kapag angular deflection sa isang C-frame press ay nagdudulot ng napaaga na pagkasira ng tooling, sobrang burr, o out-of-tolerance na mga bahagi sa panahon ng stamping cycle.
A: Oo. Ang terminong pneumatic ay tumutukoy sa clutch at brake actuation system, hindi ang frame o uri ng koneksyon. Ang mga modernong double-point mechanical presses ay gumagamit ng mga pneumatic clutch system bilang isang standard na feature para matiyak ang mabilis na pakikipag-ugnayan, tumpak na paghinto, at pagsunod sa mga mahigpit na regulasyon sa kaligtasan ng operator.
A: Ang mga progresibong dies ay nagsasagawa ng maraming operasyon nang sabay-sabay sa malawak na lugar, na lumilikha ng hindi pantay na mga kinakailangan sa tonelada. Pinapatatag ng double-point press ang slide laban sa mga hindi pantay na puwersang ito, na tinitiyak ang parallel motion. Pinipigilan nito ang pagbubuklod ng mga suntok, binabawasan ang pagkasuot ng die, at ginagarantiyahan ang katumpakan sa lahat ng istasyon ng pagpapatakbo.
A: Ang pangunahing limitasyon ay structural gaping. Dahil bukas ang harap, ang mataas na tonnage load ay nagdudulot ng bahagyang pagbaluktot ng frame, na humahantong sa angular deflection. Ginagawa nitong hindi angkop ang mga open-type na frame para sa extreme-precision o napakataas na toneladang progresibong stamping kumpara sa matibay na straight-side presses.
A: Kalkulahin ang maximum na lapad ng iyong pinakamalaking die, pagkatapos ay magdagdag ng kinakailangang clearance para sa material feeding equipment sa mga gilid at mga kinakailangan sa scrap shedding sa ilalim ng bolster. Siguraduhin na ang tinukoy na laki ng kama ay nakahanay sa isang sapat na rating ng tonelada upang maiwasan ang pagtigil sa pagpindot sa panahon ng malawak na lugar na operasyon.