Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 22-10-2026 Asal: Lokasi
Dalam pencetakan logam bervolume tinggi, mengandalkan penekanan satu titik untuk cetakan lebar atau multi-stasiun pasti akan menyebabkan kemiringan geser, keausan cetakan yang dipercepat, dan toleransi bagian yang tidak dapat diterima. Pabrikan yang meningkatkan operasi cetakan progresif atau mencap komponen yang lebar dan asimetris sering kali menghadapi hambatan yang disebabkan oleh pemuatan di luar pusat. Mengupgrade perkakas tanpa mengupgrade arsitektur mesin press menghasilkan tingkat kerusakan yang tinggi dan seringnya waktu henti pemeliharaan. Meskipun mesin press turret CNC melayani fabrikasi lembaran logam bervolume rendah dan campuran tinggi, produksi bervolume tinggi memerlukan kekuatan kasar dan stabilitas mesin press mekanis atau pneumatik untuk menggerakkan cetakan yang kompleks. Transisi ke a mesin press titik ganda mendistribusikan tonase ke dua sambungan, menstabilkan perosotan. Panduan ini mengevaluasi kriteria teknik, variasi kerangka, dan skenario produksi yang membenarkan investasi modal dalam arsitektur titik ganda.
Penekanan titik ganda wajib dilakukan untuk pencetakan cetakan progresif dan aplikasi alas lebar di mana pemuatan di luar pusat menciptakan momen jungkir balik yang merusak pada slide.
Memilih antara mesin press dua titik tipe terbuka dan tipe tertutup (bingkai-H) menentukan trade-off antara aksesibilitas perkakas dan kekakuan struktural maksimum.
Peningkatan ke sistem titik ganda memperpanjang umur cetakan secara signifikan dengan meminimalkan defleksi sudut selama langkah injakan.
Bermitra dengan produsen power press yang memenuhi syarat untuk mesin press punch khusus memastikan integrasi yang tepat dengan pengumpan koil otomatis, sistem transfer, dan protokol keselamatan modern.
Keterbatasan mekanis menjadi sangat jelas ketika Anda mendorong tekanan satu titik melebihi kapasitas dimensi yang diharapkan. Satu titik sambungan menyalurkan gaya langsung ke tengah slide. Bila lebar bak melebihi dukungan lokal dari pitman tunggal ini, setiap pengoperasian perkakas yang terjadi di dekat tepi luar bak akan menimbulkan efek tuas. Realitas mekanis ini menentukan perlunya peningkatan struktural untuk menjaga integritas operasional di lantai produksi.
Perbedaan mekanis mendasar terletak pada drive train dan arsitektur koneksi. Pers satu titik menggunakan satu lengan pitman yang terhubung ke poros eksentrik pusat. Gaya ditransmisikan melalui titik tunggal ini, memancar ke luar melintasi slide. Sebaliknya, sistem titik ganda memiliki dua pitman, biasanya digerakkan oleh poros engkol yang sama atau roda gigi kembar yang disinkronkan. Sambungan ganda ini menempel pada slide dengan jarak yang sangat jauh.
Mendistribusikan gaya penggerak pada dua titik berbeda secara mendasar mengubah kinematika mesin. Alih-alih bertindak sebagai titik dorong tunggal yang memungkinkan tepi slide mengapung atau membelok, sambungan ganda memaksa seluruh slide turun secara paralel dengan pelat guling. Gerakan paralel ini memastikan bahwa penetrasi pukulan tetap vertikal sempurna, terlepas dari di mana pemotongan atau pembentukan sebenarnya terjadi di sepanjang sumbu kiri-ke-kanan alas cetakan. Gibs memandu perosotan, tetapi pitman ganda memberikan stabilitas berkendara.
Pemuatan di luar pusat merusak operasi stamping yang presisi. Dalam cetakan progresif multi-stasiun, tonase yang dibutuhkan di stasiun satu jarang sesuai dengan tonase yang dibutuhkan di stasiun lima. Penindikan berat di sisi kiri dan pencetakan ringan di sisi kanan menggeser pusat tonase kerja menjauhi pusat fisik alas pers. Anda tidak dapat menghindari ketidakseimbangan dalam desain bagian yang kompleks.
Ketika satu titik penekanan mengalami ketidakseimbangan ini, slide mengalami momen-momen terbalik. Kami mendefinisikannya sebagai yaw dan pitch. Slide tipping menyebabkan pukulan memasuki matriks die dengan sedikit miring. Selama ribuan pukulan, entri bersudut ini menyebabkan keausan pukulan yang tidak merata, chipping mikro pada tepi cetakan, dan komponen yang gagal dalam pemeriksaan toleransi dimensi. Anda akhirnya menarik dadu untuk diasah jauh lebih sering dari yang dijadwalkan.
Batasan teknis yang ketat berlaku di sini. Ketika dimensi kiri ke kanan cetakan Anda memerlukan penerapan gaya di luar sepertiga tengah alas pers, arsitektur titik ganda bertransisi dari peningkatan opsional menjadi kebutuhan struktural. Sambungan ganda menetralkan momen jungkir balik, menahan slide tetap kaku terhadap hambatan asimetris perkakas.
Karakteristik Mekanik |
Tekan Satu Titik |
Tekan Titik Ganda |
|---|---|---|
Distribusi Kekuatan |
Terpusat pada satu node |
Tersebar di dua node yang berjarak jauh |
Stabilitas Geser |
Rawan terjungkal karena beban yang tidak berada di tengah |
Mempertahankan gerakan paralel yang ketat |
Dampak Keausan Mati |
Keausan yang dipercepat pada cetakan lebar karena masuknya sudut |
Memperpanjang masa pakai die melalui penetrasi pukulan vertikal |
Kapasitas Lebar Tempat Tidur |
Terbatas pada perkakas yang sempit dan terpusat |
Direkayasa untuk cetakan progresif multi-stasiun yang lebar |
Memilih desain struktural yang tepat menentukan seberapa baik alat berat akan berintegrasi ke dalam lingkungan produksi spesifik Anda. Dua kategori rangka utama menawarkan keunggulan dan trade-off berbeda terkait kekakuan, aksesibilitas, dan tapak. Anda harus mencocokkan rangka dengan persyaratan perkakas dan penanganan material spesifik Anda.
Sebuah tekan titik ganda tipe terbuka menggunakan struktur rangka C yang dikombinasikan dengan titik suspensi ganda. Bingkainya menyerupai huruf 'C,' sehingga bagian depan dan kedua sisinya terbuka sepenuhnya dan bebas dari pilar struktural. Pabrikan mengelas rangka ini dari pelat baja berat dan menghilangkan tegangan termal untuk memastikan stabilitas dimensi.
Keuntungan utama arsitektur ini adalah aksesibilitas yang unggul. Operator dan sistem penanganan material dapat mengakses area perkakas dari tiga sisi. Tata letak terbuka ini secara drastis menyederhanakan operasi pengumpanan manual, mempercepat pergantian cetakan, dan memungkinkan integrasi yang mudah dari konveyor pembuangan sisa yang rumit atau lengan ekstraksi komponen robotik. Anda dapat menggeser dadu dari kiri atau kanan tanpa harus melewati tiang yang berat.
Namun, desain rangka C memiliki keterbatasan yang melekat. Di bawah tonase tinggi, bagian depan rangka yang terbuka berfungsi seperti garpu tala, menyebabkan struktur sedikit melentur hingga terbuka. Fenomena ini, yang dikenal sebagai defleksi sudut atau gaping, membuat pukulan dan die keluar dari garis paralel pada bagian bawah pukulan. Akibatnya, rangka tipe terbuka paling cocok untuk pekerjaan progresif yang lebih ringan, blanking yang lebar namun bertonase rendah, atau aplikasi yang tidak mengutamakan toleransi tingkat mikrometer yang ketat.
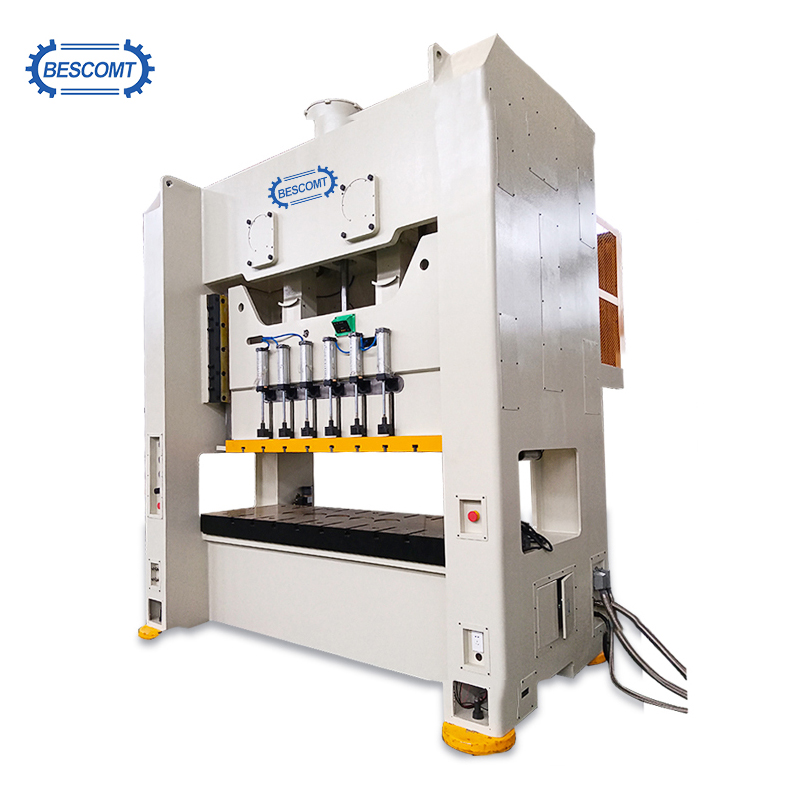
A tekan titik ganda tipe tertutup , biasa disebut dengan an Penekan titik ganda rangka-H , menampilkan arsitektur sisi lurus yang dibangun dengan empat pilar sudut besar. Mahkota, tempat tidur, dan tiang penyangga diikat dengan batang pengikat yang telah dikencangkan sebelumnya. Insinyur menggunakan mur hidrolik untuk meregangkan batang pengikat ini, menempatkan seluruh rangka dalam tekanan yang berat dan menciptakan lingkaran struktural yang sangat kaku.
Desain empat pilar ini memberikan kekakuan maksimum dan defleksi sudut mendekati nol. Karena rangka tidak dapat meregang hingga terbuka di bawah beban, perosotan tetap sejajar sempurna dengan alas selama seluruh siklus injakan. Integritas struktural ini wajib untuk pencetakan progresif bertonase tinggi, presisi tinggi, pembuatan koin berat, dan pengerjaan dengan material berkekuatan tarik tinggi seperti baja berkekuatan tinggi yang canggih.
Dampak dari kekakuan ekstrim ini adalah terbatasnya akses samping. Pilar menghalangi pintu masuk samping, yang berarti pemuatan die biasanya memerlukan prosedur standar seperti rolling guling, die cart, atau manuver forklift melalui jendela depan atau belakang. Pengepresan sisi lurus hampir secara eksklusif mengandalkan jalur pengumpanan otomatis, karena pengumpanan samping secara manual secara fisik terhalang oleh rangka tegak.
Memetakan kemampuan mesin pada output manufaktur tertentu memastikan bahwa peralatan modal secara langsung mendorong peningkatan efisiensi. Arsitektur titik ganda unggul dalam lingkungan di mana perkakas yang luas, pengoperasian berkelanjutan, dan toleransi yang ketat bersinggungan di lantai produksi.
Dies progresif melakukan beberapa operasi secara bersamaan di tempat tidur yang lebar. Sepotong logam dimasukkan melalui cetakan, memajukan satu stasiun per pukulan. Anda mungkin mengalami penindikan, bentukan, pembuatan koin, pembentukan, dan pemotongan secara bersamaan. Karena beberapa operasi berdampak tinggi terjadi pada titik berbeda di sepanjang cetakan secara bersamaan, slide harus tetap sejajar sempurna untuk melaksanakan pekerjaan dengan rapi.
Pers dua titik menstabilkan perosotan di beberapa stasiun operasional ini. Jika operasi pembentukan berat terjadi di paling kiri sementara operasi penusukan halus terjadi di paling kanan, maka pitman ganda menahan resistensi yang tidak merata. Gerakan paralel ini mencegah pukulan menempel pada pelat stripper. Hal ini memastikan pemotongan yang bersih, mencegah kerusakan alat yang parah, dan menjaga pin pilot agar tidak patah di blok cetakan.
Peralihan dari pemberian pakan manual ke jalur yang sepenuhnya otomatis memerlukan mesin yang dapat mempertahankan ritme yang berkelanjutan dan tidak terputus. Dalam pengaturan otomatis, garis kumparan yang terdiri dari uncoiler, pelurus, dan pengumpan gulungan servo mendorong material langsung ke jendela pers. Pers dan pengumpan berkomunikasi terus-menerus untuk menyinkronkan gerak maju material dengan gerakan ke atas slide.
Stabilitas titik ganda sangat penting saat menyinkronkan pengumpanan bahan mentah ini dengan gerakan menekan berkecepatan tinggi secara terus-menerus. Alas yang lebih lebar mengakomodasi peralatan pengumpan tugas berat, sedangkan suspensi dua titik memastikan bahwa benturan yang cepat dan berulang tidak menyebabkan perosotan melayang atau kendor seiring berjalannya waktu. Stabilitas ini memungkinkan jalur otomatis berjalan pada gerakan maksimum per menit tanpa memicu sensor getaran atau menyebabkan salah pengumpanan material.
Sektor manufaktur tertentu pada dasarnya memerlukan dimensi kiri-ke-kanan yang lebar. Panel bodi otomotif, rumah peralatan besar, komponen HVAC, dan braket struktural yang berat memerlukan ruang cetakan yang luas. Anda tidak dapat mencap panel selebar 60 inci pada mesin satu titik standar.
Mesin press satu titik tidak dapat menyediakan alas yang cukup lebar untuk menampung bagian-bagian ini tanpa risiko terguling parah. Mesin press dua titik dirancang khusus untuk meregangkan dimensi kiri-ke-kanan dengan tetap menjaga distribusi tonase. Hal ini memungkinkan produsen untuk mencap komponen yang panjang dan berkesinambungan atau menggunakan cetakan multi-stasiun besar yang memerlukan beberapa operasi pengepresan terpisah.
Komponen presisi memerlukan konsistensi dimensi yang tepat dari bagian pertama peralihan hingga bagian terakhir. Setiap defleksi pada bingkai tekan atau slide diterjemahkan langsung ke bagian akhir. Jika slide bergeser tiga per seribu inci, toleransi bagian Anda bergeser tiga per seribu inci.
Dengan mengurangi defleksi geser secara drastis, arsitektur titik ganda memastikan toleransi bagian yang lebih ketat. Pukulan tersebut memasuki matriks cetakan persis seperti yang direkayasa, menjaga jarak bebas yang seragam di sekeliling seluruh perimeter pemotongan. Presisi ini mengurangi pembentukan duri, menghasilkan kualitas tepi yang unggul, dan sering kali menghilangkan kebutuhan akan deburring sekunder atau operasi pemesinan.
Mengevaluasi spesifikasi memerlukan pertimbangan melampaui peringkat tonase dasar. Insinyur harus meneliti rasio, mekanisme penggerak, dan toleransi defleksi untuk memastikan alat berat sesuai dengan persyaratan perkakas. Membeli mesin press hanya berdasarkan tonase maksimum akan mengakibatkan kegagalan operasional.
Kendala umum dalam pengadaan adalah membeli mesin cetak dengan luas tempat tidur yang besar namun tonasenya tidak mencukupi untuk mendukung pekerjaan di seluruh area tersebut. Kapasitas tonase harus dievaluasi terhadap dimensi fisik lapisan. Anda harus memahami kurva tonase terbalik dan bagaimana gaya yang tersedia turun lebih tinggi pada pukulan.
Insinyur menghitung tonase yang dibutuhkan per inci persegi luas lapisan berdasarkan ketebalan material dan kekuatan geser. Jika Anda menempatkan cetakan kecil bertonase tinggi di tengah mesin press yang sangat lebar dan bertonase rendah, Anda berisiko memusatkan terlalu banyak gaya pada area kecil. Hal ini dapat merusak pelat guling atau menghambat mekanisme penggerak. Menyebarkan pekerjaan bertonase tinggi di atas lapisan yang lebar memerlukan mesin press yang dirancang untuk menyalurkan gaya tetapannya secara merata ke kedua pitman tanpa terhenti sebelum titik mati bawah.
Produksi modern bervolume tinggi sangat bergantung pada integrasi a kopling tekan tenaga pneumatik dan sistem rem. Tidak seperti kopling pin mekanis lama, sistem pneumatik menggunakan udara bertekanan untuk mengaktifkan pelat gesekan. Hal ini memungkinkan pengikatan yang cepat, penghentian yang tepat pada titik mana pun dalam pukulan, dan kemampuan untuk menggeser ke bawah selama pengaturan cetakan.
Kepatuhan terhadap keselamatan tidak dapat dinegosiasikan, khususnya ketika operator bekerja di dekat peralatan dengan alas yang lebar. Sistem kopling pneumatik terintegrasi secara mulus dengan kontrol keselamatan katup ganda, yang memantau tekanan udara dan posisi katup untuk mencegah terjadinya tersandung ganda yang tidak disengaja. Tirai tipis merupakan perlengkapan standar, langsung melepaskan kopling pneumatik dan mengerem jika operator merusak bidang inframerah.
Pembeli harus membandingkan jenis drive. Mesin press titik ganda roda gila penggerak langsung menawarkan kecepatan tinggi yang ideal untuk blanking ringan dan pekerjaan progresif. Mesin press yang digerakkan oleh roda gigi beroperasi pada kecepatan yang lebih lambat namun menghasilkan energi yang sangat besar pada langkah yang lebih rendah. Anda memerlukan model yang digerakkan oleh roda gigi untuk menggambar dalam, membentuk berat, dan mengecap material dengan tegangan tinggi di mana gaya snap-through sangat besar.
Pengembalian investasi untuk mesin cetak dua titik sangat terkait dengan perpanjangan umur mesin. Dies progresif yang kompleks menggunakan pukulan karbida yang mahal dan blok matriks tanah yang presisi. Peralatan mewakili penyerap modal yang sangat besar, dan melindunginya adalah hal yang terpenting.
Ketika bingkai tekan dibelokkan, pukulan memasuki cetakan dengan sudut tertentu, menggores sisi matriks. Hal ini memerlukan pelepasan cetakan yang sering untuk diasah. Mempertahankan paralelisme yang ketat antara slide dan pelat guling melalui suspensi titik ganda menghilangkan gesekan sudut ini. Memperpanjang interval antara penajaman cetakan mengurangi tenaga kerja pemeliharaan, memaksimalkan waktu kerja pengepresan, dan mempertahankan masa pakai aset perkakas yang sangat mahal.
Menavigasi proses pemilihan dan pemasangan vendor memerlukan uji tuntas yang ketat. Tujuannya adalah untuk mendapatkan mesin yang terintegrasi secara sempurna dengan infrastruktur yang ada sekaligus memberikan jalur yang jelas untuk otomatisasi di masa depan. Anda memerlukan mesin yang dibuat sesuai spesifikasi lantai Anda.
Tidak semua vendor merekayasa kerangka mereka dengan standar yang sama. Saat mengevaluasi a produsen mesin press listrik , perhatikan baik-baik kemampuan pemesinan internal mereka. Pabrikan yang mengontrol penggilingan dan pengeboran rangka mereka sendiri umumnya menghasilkan jarak bebas gib yang lebih rapat dan paralelisme geser yang lebih baik. Mintalah untuk melihat pabrik dan tempat perakitan mereka yang membosankan.
Minta laporan analisis elemen hingga yang terdokumentasi tentang kekakuan rangka. Laporan-laporan ini membuktikan bagaimana rangka akan berperilaku di bawah beban maksimum, menyoroti potensi titik lemah pada mahkota atau alas. Verifikasi ketersediaan suku cadang pengganti dan buat perjanjian tingkat layanan yang jelas untuk dukungan teknis dan pemeliharaan lapangan. Anda tidak mampu membeli mesin yang menganggur menunggu perlengkapan eksklusif dari luar negeri.
Model siap pakai sering kali gagal ketika berhadapan dengan perkakas berpemilik atau jalur produksi khusus. Menentukan a mesin press punch khusus memungkinkan para insinyur untuk menentukan parameter penting yang sesuai dengan set die yang ada.
Kustomisasi melibatkan perubahan panjang goresan untuk mengakomodasi bagian yang ditarik lebih dalam, atau memodifikasi parameter penyesuaian tinggi penutup dan geser agar sesuai dengan set cetakan standar yang ada. Pembuatan khusus memastikan integrasi yang lancar dengan peralatan tambahan. Pabrikan dapat melakukan pra-kabel dan titik pemasangan mesin untuk pengumpan gulungan servo, konveyor skrap, monitor tonase in-die, dan sistem pelontaran komponen otomatis langsung di pabrik.
Peningkatan ke sistem dual-pitman memperkenalkan persyaratan perawatan khusus yang berbeda dari mesin satu titik. Anda harus melatih staf pemeliharaan Anda tentang persyaratan sinkronisasi khusus arsitektur titik ganda untuk mencegah keausan yang tidak merata.
Pemeliharaan preventif untuk sistem titik ganda sangat berfokus pada sinkronisasi. Tim pemeliharaan harus secara rutin memeriksa keausan roda gigi untuk memastikan kedua pitman menggerakkan perosotan secara merata. Tekanan silinder penyeimbang harus dijaga dengan cermat untuk mengimbangi bobot besar dari slide lebar dan separuh cetakan atas. Jika tekanan penyeimbang terlalu rendah, kopling dan kampas rem akan aus sebelum waktunya. Pelumasan yang tepat pada permukaan gib yang diperpanjang sangat penting untuk menjaga jarak bebas yang diperlukan untuk pengecapan yang presisi. Anda harus memastikan sistem oli resirkulasi otomatis memberikan tekanan yang konsisten ke semua titik bantalan.
Audit pola keausan cetakan Anda saat ini untuk mengidentifikasi tanda-tanda pemuatan di luar pusat dan masuknya pukulan bersudut.
Hitung dimensi maksimum kiri-ke-kanan dari proyek perkakas Anda yang akan datang untuk menentukan lebar lapisan yang diperlukan.
Ukur tonase yang diperlukan per inci persegi pada set cetakan terluas Anda untuk mencegah mekanisme penggerak terhenti.
Tentukan pemasangan terintegrasi pabrik untuk sistem pengumpan dan pembuangan skrap otomatis Anda selama fase pengadaan.
J: Perbedaannya terletak pada jumlah koneksi yang menggerakkan slide. Mesin press satu titik menggunakan satu sambungan pusat, sehingga rentan terjatuh saat beban di luar pusat. Mesin press dua titik menggunakan dua sambungan dengan jarak yang lebar, mendistribusikan gaya secara merata, menjaga slide tetap sejajar, dan menangani beban perkakas yang lebar atau asimetris dengan aman.
J: Mesin press turret CNC dirancang untuk fabrikasi lembaran logam dengan volume rendah dan campuran tinggi, menggunakan beberapa alat kecil untuk menggigit atau melubangi bentuk secara dinamis. Mesin press dua titik dibuat untuk pencetakan cetakan khusus bervolume tinggi, memanfaatkan kekuatan kasar yang sangat besar untuk menggerakkan cetakan progresif yang besar dan kompleks dalam satu pukulan terus menerus.
J: Anda harus meng-upgrade ke mesin press rangka-H ketika Anda melakukan transisi ke cetakan progresif bertonase berat, atau ketika defleksi sudut pada mesin press rangka-C menyebabkan kerusakan perkakas prematur, gerinda yang berlebihan, atau komponen yang tidak dapat ditoleransi selama siklus pengecapan.
J: Ya. Istilah pneumatik mengacu pada sistem penggerak kopling dan rem, bukan pada rangka atau jenis sambungan. Mesin press mekanis dua titik modern menggunakan sistem kopling pneumatik sebagai fitur standar untuk memastikan pengikatan yang cepat, penghentian yang tepat, dan kepatuhan terhadap peraturan keselamatan operator yang ketat.
J: Dies progresif melakukan beberapa operasi secara bersamaan di area yang luas, sehingga menciptakan kebutuhan tonase yang tidak merata. Penekanan dua titik menstabilkan perosotan melawan gaya yang tidak rata ini, memastikan gerakan paralel. Hal ini mencegah pukulan mengikat, mengurangi keausan cetakan, dan menjamin presisi di seluruh stasiun operasional.
J: Keterbatasan utama adalah kesenjangan struktural. Karena bagian depan terbuka, beban tonase yang tinggi menyebabkan rangka sedikit melentur, sehingga menyebabkan defleksi sudut. Hal ini membuat rangka tipe terbuka tidak cocok untuk pengepresan progresif dengan presisi ekstrem atau tonase sangat tinggi dibandingkan dengan pengepres sisi lurus yang kaku.
J: Hitung lebar maksimum cetakan terbesar Anda, lalu tambahkan jarak yang diperlukan untuk peralatan pengumpanan material di bagian samping dan persyaratan pembuangan sisa di bawah guling. Pastikan ukuran alas yang ditentukan selaras dengan nilai tonase yang memadai untuk mencegah mesin cetak terhenti selama pengoperasian di area luas.