Visualizações: 0 Autor: Editor do site Horário de publicação: 22/10/2026 Origem: Site
Na estampagem de metal de alto volume, depender de uma prensa de ponto único para matrizes largas ou de múltiplas estações inevitavelmente leva ao tombamento da lâmina, desgaste acelerado da matriz e tolerâncias de peças inaceitáveis. Os fabricantes que adotam operações de matrizes progressivas ou estampam peças largas e assimétricas geralmente enfrentam gargalos causados por carregamento descentralizado. Atualizar as ferramentas sem atualizar a arquitetura da prensa resulta em altas taxas de refugo e frequentes paradas para manutenção. Embora as puncionadeiras de torre CNC sirvam para a fabricação de chapas metálicas de baixo volume e alta mistura, a fabricação de alto volume requer a força bruta e a estabilidade de uma prensa mecânica ou pneumática para acionar matrizes complexas. Fazendo a transição para um A puncionadeira de ponta dupla distribui a tonelagem em duas conexões, estabilizando o deslizamento. Este guia avalia os critérios de engenharia, variações de estrutura e cenários de produção que justificam o investimento de capital na arquitetura de ponto duplo.
Prensas de ponto duplo são obrigatórias para estampagem progressiva e aplicações de leito largo, onde a carga descentralizada cria momentos de tombamento destrutivos na corrediça.
A seleção entre uma prensa de ponto duplo do tipo aberto e do tipo fechado (estrutura em H) determina o equilíbrio entre a acessibilidade das ferramentas e a máxima rigidez estrutural.
A atualização para um sistema de ponta dupla prolonga significativamente a vida útil da matriz, minimizando a deflexão angular durante o curso de estampagem.
A parceria com um fabricante qualificado de prensas elétricas para uma puncionadeira personalizada garante a integração adequada com alimentações automatizadas de bobinas, sistemas de transferência e protocolos de segurança modernos.
As limitações mecânicas tornam-se evidentes quando você empurra uma prensa de ponto único além da capacidade dimensional pretendida. Um único ponto de conexão fornece força diretamente no centro do slide. Quando a largura da base excede o suporte localizado deste único pitman, qualquer operação de ferramenta que ocorra perto das bordas externas da base cria um efeito de alavanca. Esta realidade mecânica dita a necessidade de uma atualização estrutural para manter a integridade operacional no chão de fábrica.
A diferença mecânica fundamental reside no trem de força e na arquitetura de conexão. Uma prensa de ponto único utiliza um braço pitman conectado a um eixo excêntrico central. A força é transmitida através deste único nó, irradiando-se para fora do slide. Em contraste, um sistema de ponto duplo apresenta dois pitmans, normalmente acionados por um virabrequim comum ou por engrenagens duplas sincronizadas. Essas conexões duplas são fixadas ao slide em intervalos bem espaçados.
Distribuir a força motriz em dois pontos distintos altera fundamentalmente a cinemática da máquina. Em vez de atuar como um único ponto de pressão que permite que as bordas do deslizamento flutuem ou desviem, as conexões duplas forçam todo o deslizamento a descer em alinhamento paralelo com a placa de apoio. Este movimento paralelo garante que a penetração do punção permaneça perfeitamente vertical, independentemente de onde o corte ou conformação real ocorra ao longo do eixo da esquerda para a direita da base da matriz. Os gibs guiam o deslizamento, mas os pitmans duplos fornecem estabilidade de direção.
O carregamento descentralizado destrói as operações de estampagem de precisão. Em matrizes progressivas multiestações, a tonelagem necessária na estação um raramente corresponde à tonelagem exigida na estação cinco. A perfuração pesada no lado esquerdo e a cunhagem leve no lado direito deslocam o centro da tonelagem de trabalho para longe do centro físico da base da prensa. Não é possível evitar esse desequilíbrio em projetos de peças complexas.
Quando uma pressão de ponto único encontra esse desequilíbrio, o slide passa por momentos de tombamento. Nós os definimos como guinada e inclinação. A inclinação da lâmina faz com que os punções entrem na matriz da matriz em um leve ângulo. Ao longo de milhares de golpes, essa entrada angular causa desgaste desigual do punção, microlascamento das bordas da matriz e peças que falham nas verificações de tolerância dimensional. Você acaba puxando a matriz para afiar com muito mais frequência do que o programado.
Um limite de engenharia rigoroso se aplica aqui. Quando a dimensão da esquerda para a direita da sua matriz requer aplicação de força fora do terço central da base da prensa, a arquitetura de ponto duplo transita de uma atualização opcional para uma necessidade estrutural. As conexões duplas neutralizam o momento de tombamento, mantendo o deslizamento rígido contra a resistência assimétrica do ferramental.
Característica Mecânica |
Imprensa de ponto único |
Imprensa de ponto duplo |
|---|---|---|
Distribuição de Força |
Centralizado em um único nó |
Distribuído por dois nós amplamente espaçados |
Estabilidade deslizante |
Propenso a tombar sob cargas descentralizadas |
Mantém movimento paralelo estrito |
Impacto do desgaste da matriz |
Desgaste acelerado em matrizes largas devido à entrada angular |
Maior vida útil da matriz através da penetração vertical do punção |
Capacidade de largura da cama |
Limitado a ferramentas estreitas e centralizadas |
Projetado para matrizes progressivas largas e multiestações |
A seleção do projeto estrutural correto determina quão bem a máquina se integrará ao seu ambiente de produção específico. As duas categorias principais de estruturas oferecem vantagens e compensações distintas em relação à rigidez, acessibilidade e pegada. Você deve combinar a estrutura com seus requisitos específicos de ferramentas e manuseio de materiais.
Um A prensa de ponto duplo de tipo aberto utiliza uma estrutura em C combinada com pontos de suspensão duplos. A moldura lembra a letra “C”, deixando a frente e ambas as laterais totalmente abertas e livres de pilares estruturais. Os fabricantes soldam essas estruturas a partir de chapas de aço pesadas e aliviam-nas termicamente para garantir a estabilidade dimensional.
A principal vantagem desta arquitetura é a acessibilidade superior. Operadores e sistemas de manuseio de materiais podem acessar a área de ferramentas por três lados. Esse layout aberto simplifica drasticamente as operações de alimentação manual, acelera as trocas de matrizes e permite a fácil integração de transportadores complexos de remoção de sucata ou braços robóticos de extração de peças. Você pode deslizar um dado da esquerda ou da direita sem navegar em torno de colunas pesadas.
No entanto, o design da estrutura C traz limitações inerentes. Sob alta tonelagem, a frente aberta do quadro atua como um diapasão, fazendo com que a estrutura se flexione ligeiramente. Este fenômeno, conhecido como deflexão angular ou abertura, desvia o punção e a matriz do alinhamento paralelo durante a parte inferior do golpe. Conseqüentemente, as estruturas do tipo aberto são mais adequadas para trabalhos progressivos mais leves, blanks amplos, mas de baixa tonelagem, ou aplicações onde tolerâncias rigorosas em nível micrométrico não são a principal preocupação.
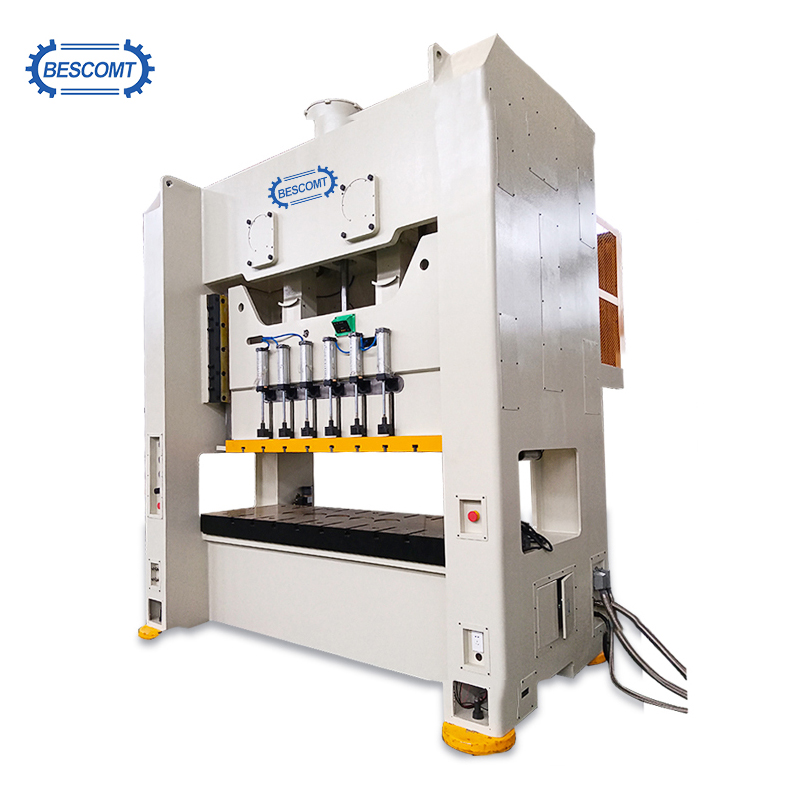
UM prensa de ponto duplo de tipo fechado , comumente referida como Prensa de ponta dupla com estrutura H , apresenta uma arquitetura de lado reto construída com quatro enormes pilares de canto. A coroa, a cama e os montantes são amarrados com tirantes pré-tensionados. Os engenheiros usam porcas hidráulicas para esticar esses tirantes, colocando toda a estrutura sob forte compressão e criando um laço estrutural incrivelmente rígido.
Este design de quatro pilares proporciona rigidez máxima e deflexão angular quase nula. Como a estrutura não pode se esticar sob carga, a corrediça permanece perfeitamente paralela à base durante todo o ciclo de estampagem. Essa integridade estrutural é obrigatória para estampagem progressiva de alta tonelagem e alta precisão, cunhagem pesada e trabalho com materiais de alta resistência à tração, como aço avançado de alta resistência.
A desvantagem desta extrema rigidez é o acesso lateral restrito. Os pilares bloqueiam a entrada lateral, o que significa que o carregamento da matriz normalmente requer procedimentos padronizados, como rolos de apoio, carrinhos de matrizes ou manobras de empilhadeiras através das janelas dianteiras ou traseiras. As prensas laterais retas dependem quase exclusivamente de linhas de alimentação automatizadas, já que a alimentação lateral manual é fisicamente obstruída pelos montantes da estrutura.
Mapear as capacidades das máquinas para resultados de produção específicos garante que os equipamentos de capital impulsionem diretamente os ganhos de eficiência. A arquitetura de ponto duplo se destaca em ambientes onde ferramentas amplas, operação contínua e tolerâncias rigorosas se cruzam na área de produção.
As matrizes progressivas realizam múltiplas operações simultaneamente em uma base ampla. Uma única tira de metal passa pela matriz, avançando uma estação por golpe. Você pode ter perfuração, entalhe, cunhagem, formação e corte acontecendo tudo ao mesmo tempo. Como múltiplas operações de alto impacto ocorrem simultaneamente em diferentes pontos ao longo da matriz, a corrediça deve permanecer perfeitamente paralela para executar o trabalho de forma limpa.
Uma pressão de ponto duplo estabiliza o deslizamento através dessas múltiplas estações operacionais. Se uma operação de conformação pesada ocorrer na extrema esquerda enquanto uma operação de perfuração delicada ocorre na extrema direita, os pitmans duplos resistem à resistência desigual. Este movimento paralelo evita que os punções se prendam na placa extratora. Ele garante cortes limpos, evita quebras catastróficas da ferramenta e evita que os pinos piloto se quebrem no bloco da matriz.
A transição da alimentação manual para linhas totalmente automatizadas requer máquinas que possam manter um ritmo contínuo e ininterrupto. Em uma configuração automatizada, uma linha de bobina que consiste em um desbobinador, endireitador e alimentador de rolo servo empurra o material diretamente para a janela da prensa. A prensa e o alimentador comunicam-se constantemente para sincronizar o avanço do material com o movimento ascendente da corrediça.
A estabilidade do ponto duplo é crítica ao sincronizar essas alimentações de matéria-prima com movimentos de prensa contínuos e de alta velocidade. A base mais larga acomoda o equipamento de alimentação resistente, enquanto a suspensão de dois pontos garante que os impactos rápidos e repetitivos não façam com que o escorregador se desloque ou se solte com o tempo. Essa estabilidade permite que a linha automatizada funcione com cursos máximos por minuto sem acionar sensores de vibração ou causar problemas de alimentação de material.
Certos setores industriais exigem inerentemente amplas dimensões da esquerda para a direita. Painéis de carroceria automotiva, carcaças de eletrodomésticos grandes, componentes HVAC e suportes estruturais pesados exigem espaço de matriz expansivo. Você não pode estampar um painel de 60 polegadas de largura em uma máquina padrão de ponta única.
Uma prensa de ponto único simplesmente não pode fornecer uma base larga o suficiente para acomodar essas peças sem correr o risco de tombamento severo do deslizamento. As prensas de ponta dupla são projetadas especificamente para esticar as dimensões da esquerda para a direita, mantendo a distribuição de tonelagem. Isso permite que os fabricantes carimbem peças longas e contínuas ou utilizem matrizes maciças de múltiplas estações que, de outra forma, exigiriam múltiplas operações de prensagem separadas.
Componentes de precisão exigem consistência dimensional exata desde a primeira até a última parte da mudança. Qualquer deflexão na moldura da prensa ou na corrediça se traduz diretamente na peça acabada. Se o slide se deslocar três milésimos de polegada, a tolerância da peça se deslocará três milésimos de polegada.
Ao reduzir drasticamente a deflexão do deslizamento, a arquitetura de ponto duplo garante tolerâncias de peças mais rigorosas. O punção entra na matriz da matriz exatamente como foi projetado, mantendo uma folga uniforme em todo o perímetro do corte. Essa precisão reduz a formação de rebarbas, proporciona qualidade de aresta superior e muitas vezes elimina a necessidade de operações secundárias de rebarbação ou usinagem.
Avaliar as especificações requer olhar além da classificação básica de tonelagem. Os engenheiros devem examinar minuciosamente as relações, os mecanismos de acionamento e as tolerâncias de deflexão para garantir que a máquina atenda aos requisitos de ferramentas. Comprar uma impressora com base apenas na tonelagem máxima levará a falhas operacionais.
Uma armadilha comum em aquisições é comprar uma impressora com uma área enorme, mas com tonelagem insuficiente para suportar o trabalho em toda essa área. A capacidade de tonelagem deve ser avaliada em relação às dimensões físicas do leito. Você deve compreender a curva de tonelagem reversa e como a força disponível diminui mais acima no curso.
Os engenheiros calculam a tonelagem necessária por polegada quadrada da área do leito com base na espessura do material e na resistência ao cisalhamento. Se você colocar uma matriz pequena e de alta tonelagem no centro de uma prensa muito larga e de baixa tonelagem, corre o risco de concentrar muita força em uma área pequena. Isso pode danificar a placa de apoio ou travar o mecanismo de acionamento. Distribuir um trabalho de alta tonelagem em uma base larga requer uma prensa projetada para fornecer sua força nominal uniformemente em ambos os pitmans, sem parar antes do ponto morto inferior.
A produção moderna de alto volume depende fortemente da integração de um embreagem pneumática e sistema de freio. Ao contrário das antigas embreagens mecânicas de pino, um sistema pneumático utiliza ar comprimido para engatar as placas de fricção. Isso permite um engate rápido, parada precisa em qualquer ponto do curso e a capacidade de deslizar lentamente para baixo durante a configuração da matriz.
A conformidade com a segurança não é negociável, especialmente quando os operadores trabalham perto de ferramentas de base larga. Os sistemas de embreagem pneumática integram-se perfeitamente aos controles de segurança de válvula dupla, que monitoram a pressão do ar e a posição da válvula para evitar disparos duplos acidentais. As cortinas de luz são equipamentos padrão, desengatando instantaneamente a embreagem pneumática e aplicando o freio se um operador quebrar o plano infravermelho.
Os compradores devem comparar os tipos de unidades. As prensas de ponto duplo com volante de acionamento direto oferecem altas velocidades, ideais para supressão leve e trabalho progressivo. As prensas acionadas por engrenagem operam em velocidades mais lentas, mas fornecem energia massiva em uma fase mais baixa do curso. Você precisa de modelos acionados por engrenagens para estampagem profunda, conformação pesada e estampagem de materiais de alta resistência, onde as forças de encaixe são severas.
O retorno do investimento para uma impressora de ponto duplo está fortemente ligado à extensão da vida útil da matriz. Matrizes progressivas complexas utilizam punções de metal duro caras e blocos de matriz retificados com precisão. As ferramentas representam um enorme sumidouro de capital e protegê-las é fundamental.
Quando uma estrutura de prensa desvia, o punção entra na matriz em ângulo, raspando as laterais da matriz. Isso requer a remoção frequente da matriz para afiação. A manutenção de um paralelismo estrito entre a corrediça e a placa de apoio através da suspensão de dois pontos elimina esta raspagem angular. Estender o intervalo entre afiações das matrizes reduz o trabalho de manutenção, maximiza o tempo de atividade da prensa e preserva a vida útil de ferramentas altamente caras.
Navegar no processo de seleção e instalação do fornecedor exige uma devida diligência rigorosa. O objetivo é adquirir uma máquina que se integre perfeitamente à infraestrutura existente, ao mesmo tempo que fornece um caminho claro para a automação futura. Você precisa de uma máquina construída de acordo com as especificações exatas do seu piso.
Nem todos os fornecedores projetam suas estruturas de acordo com os mesmos padrões. Ao avaliar um fabricante de prensas elétricas , observe atentamente suas capacidades de usinagem internas. Os fabricantes que controlam o fresamento e o mandrilamento de suas próprias estruturas geralmente produzem folgas de chaveta mais estreitas e melhor paralelismo de deslizamento. Peça para ver suas mandriladoras e baias de montagem.
Solicite relatórios documentados de análise de elementos finitos sobre a rigidez da estrutura. Estes relatórios comprovam como a estrutura se comportará sob carga máxima, destacando quaisquer potenciais pontos fracos na coroa ou na cama. Verifique a disponibilidade de peças de reposição e estabeleça acordos de nível de serviço claros para suporte técnico e manutenção em campo. Você não pode permitir que uma máquina fique parada esperando por um equipamento proprietário do exterior.
Os modelos prontos para uso frequentemente ficam aquém quando se trata de ferramentas proprietárias ou linhas de produção especializadas. Especificando um A puncionadeira personalizada permite que os engenheiros ditem parâmetros críticos que correspondem aos conjuntos de matrizes existentes.
A personalização envolve a alteração do comprimento do curso para acomodar peças trefiladas mais profundas ou a modificação da altura de fechamento e dos parâmetros de ajuste do deslizamento para se adequar aos conjuntos de matrizes padronizados existentes. Uma construção personalizada garante integração perfeita com equipamentos auxiliares. O fabricante pode pré-ligar e usinar pontos de montagem para servoalimentadores de rolos, transportadores de sucata, monitores de tonelagem na matriz e sistemas automatizados de ejeção de peças diretamente na fábrica.
A atualização para um sistema dual-pitman introduz requisitos de manutenção específicos que diferem das máquinas de ponto único. Você deve treinar sua equipe de manutenção sobre os requisitos específicos de sincronização de uma arquitetura de ponto duplo para evitar desgaste irregular.
A manutenção preventiva para sistemas de ponto duplo concentra-se fortemente na sincronização. As equipes de manutenção devem inspecionar rotineiramente o desgaste das engrenagens para garantir que ambos os pitmans conduzam o escorregador de maneira uniforme. A pressão do cilindro de contrapeso deve ser mantida meticulosamente para compensar o enorme peso da corrediça larga e da metade superior da matriz. Se a pressão de contrapeso for demasiado baixa, as pastilhas da embraiagem e dos travões desgastar-se-ão prematuramente. A lubrificação adequada das superfícies estendidas da chaveta é fundamental para manter as folgas apertadas necessárias para a estampagem de precisão. Você deve garantir que o sistema automático de recirculação de óleo forneça pressão consistente a todos os pontos de rolamento.
Audite os padrões atuais de desgaste da matriz para identificar sinais de carregamento descentralizado e entrada angular do punção.
Calcule as dimensões máximas da esquerda para a direita de seus próximos projetos de ferramentas para determinar a largura necessária da base.
Meça a tonelagem necessária por polegada quadrada em seus conjuntos de matrizes mais largos para evitar a paralisação do mecanismo de acionamento.
Especifique a montagem integrada de fábrica para seus sistemas automatizados de alimentação e remoção de sucata durante a fase de aquisição.
R: A diferença está no número de conexões que conduzem o slide. Uma prensa de ponto único utiliza uma conexão central, tornando-a suscetível a tombamento sob cargas descentralizadas. Uma prensa de ponto duplo usa duas conexões amplamente espaçadas, distribuindo a força uniformemente, mantendo o deslizamento paralelo e manuseando com segurança cargas de ferramentas largas ou assimétricas.
R: Uma puncionadeira de torre CNC é projetada para fabricação de chapas metálicas de baixo volume e alta mistura, usando várias ferramentas pequenas para mordiscar ou perfurar formas dinamicamente. Uma prensa de ponta dupla é construída para estampagem de matrizes dedicada e de alto volume, utilizando força bruta maciça para acionar matrizes progressivas grandes e complexas em um único movimento contínuo.
R: Você deve atualizar para uma prensa de estrutura H ao fazer a transição para matrizes progressivas de grande tonelagem ou quando a deflexão angular em uma prensa de estrutura C causar danos prematuros à ferramenta, rebarbas excessivas ou peças fora de tolerância durante o ciclo de estampagem.
R: Sim. O termo pneumático refere-se ao sistema de atuação da embreagem e do freio, não à estrutura ou ao tipo de conexão. As modernas prensas mecânicas de ponto duplo utilizam sistemas de embreagem pneumática como recurso padrão para garantir engate rápido, parada precisa e conformidade com rigorosas regulamentações de segurança do operador.
R: As matrizes progressivas realizam múltiplas operações simultaneamente em uma ampla área, criando requisitos de tonelagem desiguais. Uma pressão de ponto duplo estabiliza o deslizamento contra essas forças irregulares, garantindo movimento paralelo. Isso evita que os punções fiquem presos, reduz o desgaste da matriz e garante a precisão em todas as estações operacionais.
R: A principal limitação é a lacuna estrutural. Como a frente está aberta, cargas de alta tonelagem fazem com que o chassi flexione levemente, causando deflexão angular. Isso torna as estruturas do tipo aberto inadequadas para estampagem progressiva de extrema precisão ou de tonelagem muito alta em comparação com prensas rígidas de lado reto.
R: Calcule a largura máxima de sua matriz maior e, em seguida, adicione a folga necessária para o equipamento de alimentação de material nas laterais e os requisitos de descarte de sucata abaixo do suporte. Certifique-se de que o tamanho da base especificado esteja alinhado com uma tonelagem suficiente para evitar o travamento da prensa durante operações em áreas amplas.