Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 22.10.2026 Pochodzenie: Strona
W przypadku tłoczenia metali na dużą skalę poleganie na prasie jednopunktowej w przypadku szerokich lub wielostanowiskowych matryc nieuchronnie prowadzi do przechylania się ślizgów, przyspieszonego zużycia matrycy i niedopuszczalnych tolerancji części. Producenci przechodzący na obróbkę matryc progresywnych lub tłoczenie szerokich, asymetrycznych części często napotykają wąskie gardła spowodowane niecentrycznym obciążeniem. Modernizacja oprzyrządowania bez modernizacji architektury prasy skutkuje wysokim wskaźnikiem braków i częstymi przestojami konserwacyjnymi. Podczas gdy wykrawarki rewolwerowe CNC służą do produkcji blach o małej objętości i dużej różnorodności, produkcja wielkoseryjna wymaga brutalnej siły i stabilności prasy mechanicznej lub pneumatycznej do napędzania skomplikowanych matryc. Przejście na A dwupunktowa prasa wykrawająca rozkłada tonaż na dwa połączenia, stabilizując zamek. W tym przewodniku oceniane są kryteria inżynieryjne, warianty ram i scenariusze produkcyjne uzasadniające inwestycję kapitałową w architekturę dwupunktową.
Prasy dwupunktowe są obowiązkowe w przypadku tłoczenia matrycowego progresywnego i zastosowań z szerokim łożem, gdzie obciążenie niecentryczne powoduje niszczące momenty przewracające suwak.
Wybór pomiędzy prasą dwupunktową typu otwartego a zamkniętą (z ramą H) narzuca kompromis pomiędzy dostępnością narzędzi a maksymalną sztywnością konstrukcyjną.
Modernizacja do systemu dwupunktowego znacznie wydłuża żywotność matrycy, minimalizując odchylenie kątowe podczas suwu tłoczenia.
Współpraca z wykwalifikowanym producentem pras mechanicznych w zakresie niestandardowej prasy wykrawającej zapewnia odpowiednią integrację z automatycznymi podajnikami cewek, systemami przenoszenia i nowoczesnymi protokołami bezpieczeństwa.
Ograniczenia mechaniczne stają się rażąco oczywiste, gdy naciskasz prasę jednopunktową poza jej zamierzoną pojemność wymiarową. Pojedynczy punkt połączenia przenosi siłę bezpośrednio na środek prowadnicy. Kiedy szerokość łoża przekracza zlokalizowane podparcie tego pojedynczego łoża, jakakolwiek operacja oprzyrządowania zachodząca w pobliżu zewnętrznych krawędzi łoża powoduje efekt dźwigni. Ta mechaniczna rzeczywistość narzuca potrzebę modernizacji strukturalnej, aby zachować integralność operacyjną w hali produkcyjnej.
Podstawowa różnica mechaniczna polega na układzie napędowym i architekturze połączeń. Prasa jednopunktowa wykorzystuje jedno ramię Pitmana połączone z centralnym wałem mimośrodowym. Siła przenosi się przez ten pojedynczy węzeł, promieniując na zewnątrz w poprzek suwaka. Natomiast układ dwupunktowy składa się z dwóch pitmanów, zwykle napędzanych wspólnym wałem korbowym lub zsynchronizowanymi podwójnymi przekładniami. Te podwójne połączenia są mocowane do suwaka w dużych odstępach.
Rozłożenie siły napędowej na dwa różne punkty zasadniczo zmienia kinematykę maszyny. Zamiast działać jak pojedynczy punkt pchania, który pozwala krawędziom suwaka unosić się lub odchylać, podwójne połączenia zmuszają cały zamek do opadania równolegle do płyty podporowej. Ten równoległy ruch zapewnia, że penetracja stempla pozostaje idealnie pionowa, niezależnie od tego, gdzie odbywa się faktyczne cięcie lub formowanie, wzdłuż osi łoża matrycy od lewej do prawej. Prowadnice prowadzą ślizg, ale podwójne pitmany zapewniają stabilność jazdy.
Ładowanie niecentryczne niszczy precyzyjne operacje tłoczenia. W wielostanowiskowych matrycach progresywnych tonaż wymagany na stacji pierwszej rzadko odpowiada tonażowi wymaganemu na stacji piątej. Ciężkie przebijanie po lewej stronie i lekkie wybijanie po prawej stronie przesuwa środek tonażu roboczego z dala od fizycznego środka łoża prasy. Nie da się uniknąć tej nierównowagi w skomplikowanych projektach części.
Kiedy jednopunktowe naciśnięcie napotka tę nierównowagę, suwak doświadcza momentów przewrócenia. Definiujemy je jako odchylenie i nachylenie. Przechylenie suwaka powoduje, że stemple wchodzą w matrycę pod niewielkim kątem. Po tysiącach uderzeń to wejście kątowe powoduje nierównomierne zużycie stempla, mikroodpryski na krawędziach matrycy i części, które nie przechodzą kontroli tolerancji wymiarowej. W rezultacie wyciągasz matrycę do ostrzenia znacznie częściej niż planowano.
Obowiązuje tutaj rygorystyczny próg inżynieryjny. Kiedy wymiar matrycy od lewej do prawej wymaga przyłożenia siły poza środkową jedną trzecią łoża prasy, architektura dwupunktowa przechodzi z opcjonalnej modernizacji do konieczności strukturalnej. Podwójne połączenia przeciwdziałają momentowi wywracającemu, utrzymując suwak sztywno pomimo asymetrycznego oporu oprzyrządowania.
Charakterystyka mechaniczna |
Naciśnij jednopunktowo |
Prasa dwupunktowa |
|---|---|---|
Dystrybucja sił |
Scentralizowane w jednym węźle |
Rozprzestrzenia się na dwa szeroko rozmieszczone węzły |
Stabilność slajdu |
Podatny na przewracanie się pod obciążeniem niecentrycznym |
Utrzymuje ścisły ruch równoległy |
Wpływ zużycia matrycy |
Przyspieszone zużycie szerokich matryc na skutek wejścia pod kątem |
Wydłużona żywotność matrycy dzięki pionowej penetracji stempla |
Szerokość łóżka Pojemność |
Ograniczone do wąskiego, scentralizowanego oprzyrządowania |
Zaprojektowane dla szerokich, wielostanowiskowych matryc progresywnych |
Wybór prawidłowego projektu konstrukcyjnego decyduje o tym, jak dobrze maszyna będzie integrować się z konkretnym środowiskiem produkcyjnym. Dwie główne kategorie ram oferują wyraźne zalety i kompromisy w zakresie sztywności, dostępności i zajmowanej powierzchni. Rama musi być dopasowana do konkretnych wymagań dotyczących narzędzi i transportu materiałów.
Jakiś Prasa dwupunktowa typu otwartego wykorzystuje konstrukcję ramy C połączoną z podwójnymi punktami zawieszenia. Rama przypomina literę „C”, pozostawiając przód i obie strony całkowicie otwarte i pozbawione słupków konstrukcyjnych. Producenci spawają te ramy z ciężkiej blachy stalowej i odprężają je termicznie, aby zapewnić stabilność wymiarową.
Podstawową zaletą tej architektury jest doskonała dostępność. Operatorzy i systemy transportu materiałów mogą uzyskać dostęp do obszaru narzędzi z trzech stron. Ten otwarty układ drastycznie upraszcza ręczne operacje podawania, przyspiesza wymianę matryc i pozwala na łatwą integrację złożonych przenośników usuwających złom lub zrobotyzowanych ramion ekstrakcyjnych. Możesz wsunąć matrycę z lewej lub prawej strony, bez poruszania się po ciężkich słupkach.
Jednak konstrukcja ramy C niesie ze sobą nieodłączne ograniczenia. Przy dużym tonażu otwarty przód ramy działa jak kamerton, powodując lekkie ugięcie konstrukcji. Zjawisko to, znane jako odchylenie kątowe lub rozszczelnienie, powoduje, że stempel i matryca nie są ustawione równolegle w dolnej części skoku. W związku z tym ramy typu otwartego najlepiej nadają się do lżejszych prac progresywnych, szerokich, ale o niskim tonażu wygaszania lub zastosowań, w których ścisłe tolerancje na poziomie mikrometrów nie są głównym problemem.
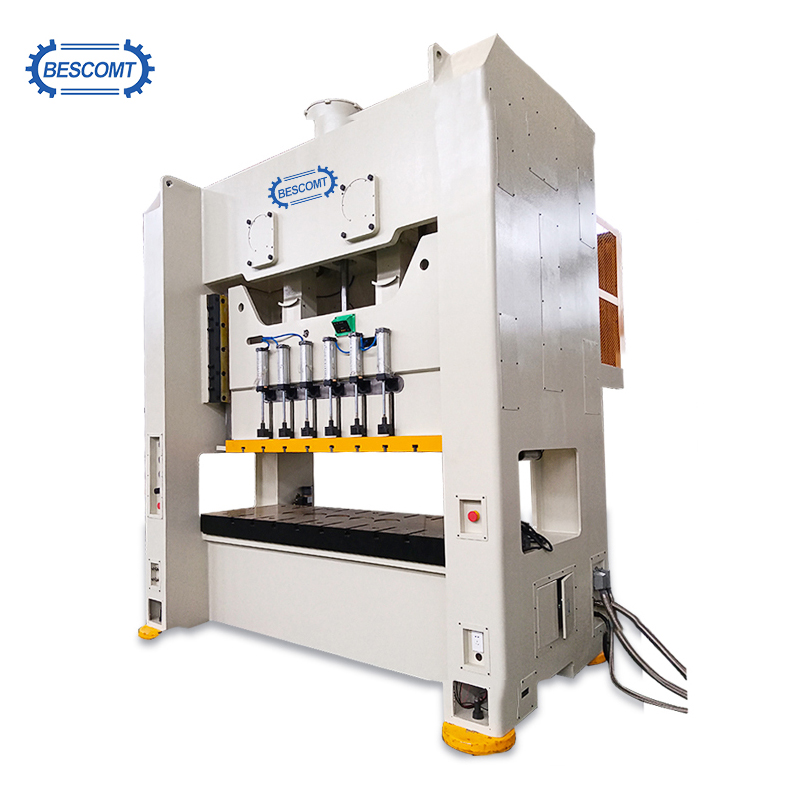
A Prasa dwupunktowa typu zamkniętego , powszechnie nazywana Prasa dwupunktowa z ramą w kształcie litery H , charakteryzuje się prostą konstrukcją zbudowaną z czterech masywnych słupków narożnych. Korona, łoże i słupki są połączone ze sobą za pomocą wstępnie naprężonych ściągaczy. Inżynierowie używają nakrętek hydraulicznych do rozciągnięcia tych drążków kierowniczych, poddając całą ramę silnemu ściskaniu i tworząc niezwykle sztywną pętlę konstrukcyjną.
Ta czterosłupkowa konstrukcja zapewnia maksymalną sztywność i niemal zerowe ugięcie kątowe. Ponieważ rama nie może się rozciągnąć pod obciążeniem, suwak pozostaje idealnie równoległy do łoża przez cały cykl tłoczenia. Ta integralność strukturalna jest obowiązkowa w przypadku wysokotonażowego, precyzyjnego tłoczenia progresywnego, ciężkiego wybijania i pracy z materiałami o dużej wytrzymałości na rozciąganie, takimi jak zaawansowana stal o wysokiej wytrzymałości.
Kompromisem za tę ekstremalną sztywność jest ograniczony dostęp z boku. Kolumny blokują wejście z boku, co oznacza, że ładowanie matryc zazwyczaj wymaga standardowych procedur, takich jak podpory rolkowe, wózki matrycowe lub manewrowanie wózkiem widłowym przez przednią lub tylną szybę. Prasy proste opierają się prawie wyłącznie na automatycznych liniach zasilających, ponieważ ręczne podawanie boczne jest fizycznie utrudniane przez słupki ramy.
Mapowanie możliwości maszyn do konkretnych wyników produkcyjnych gwarantuje, że wyposażenie kapitałowe bezpośrednio napędza wzrost wydajności. Architektura dwupunktowa doskonale sprawdza się w środowiskach, w których na hali produkcyjnej spotykają się szerokie narzędzia, ciągła praca i rygorystyczne tolerancje.
Matryce progresywne wykonują wiele operacji jednocześnie na szerokim łożu. Pojedynczy pasek metalu przechodzi przez matrycę, przesuwając się o jedną stację na skok. Może się zdarzyć, że przekłuwanie, nacinanie, formowanie i odcinanie nastąpi jednocześnie. Ponieważ w różnych punktach matrycy odbywa się jednocześnie wiele operacji o dużym uderzeniu, suwak musi pozostać idealnie równoległy, aby zapewnić czyste wykonanie pracy.
Prasa dwupunktowa stabilizuje poślizg na wielu stanowiskach operacyjnych. Jeśli po lewej stronie nastąpi ciężka operacja formowania, a po prawej stronie delikatna operacja przekłuwania, podwójne wgłębienia stawiają czoła nierównomiernemu oporowi. Ten równoległy ruch zapobiega zakleszczaniu się stempli w płycie zgarniającej. Zapewnia czyste cięcia, zapobiega katastrofalnym pęknięciom narzędzia i zapobiega odłamywaniu się kołków prowadzących w bloku matrycy.
Przejście z ręcznego podawania na w pełni zautomatyzowane linie wymaga maszyn, które mogą utrzymać ciągły, nieprzerwany rytm. W konfiguracji zautomatyzowanej linia cewek składająca się z rozwijarki, prostownicy i serwo-rolkowego podajnika popycha materiał bezpośrednio do okna prasy. Prasa i podajnik komunikują się ze sobą w sposób ciągły, aby zsynchronizować posuw materiału z ruchem suwaka w górę.
Stabilność dwupunktowa ma kluczowe znaczenie przy synchronizacji podawania surowców z ciągłymi, szybkimi skokami prasy. Szersze łoże pozwala na umieszczenie ciężkiego sprzętu podającego, a dwupunktowe zawieszenie gwarantuje, że szybkie, powtarzające się uderzenia nie spowodują z czasem dryfowania lub poluzowania prowadnicy. Ta stabilność pozwala zautomatyzowanej linii pracować z maksymalną liczbą skoków na minutę bez wyzwalania czujników wibracji lub powodowania zacięć materiału.
Niektóre sektory produkcyjne z natury wymagają szerokich wymiarów od lewej do prawej. Panele karoserii samochodów, obudowy dużych urządzeń, elementy HVAC i ciężkie wsporniki konstrukcyjne wymagają dużej przestrzeni na matrycę. Nie można stemplować panelu o szerokości 60 cali w standardowej maszynie jednopunktowej.
Prasa jednopunktowa po prostu nie jest w stanie zapewnić łóżka wystarczająco szerokiego, aby pomieścić te części bez ryzyka poważnego przewrócenia się suwaka. Prasy dwupunktowe zostały zaprojektowane specjalnie w celu rozciągania wymiarów od lewej do prawej, przy jednoczesnym zachowaniu rozkładu tonażu. Umożliwia to producentom tłoczenie długich, ciągłych części lub wykorzystanie masywnych, wielostanowiskowych matryc, które w przeciwnym razie wymagałyby wielu oddzielnych operacji prasowania.
Precyzyjne komponenty wymagają dokładnej spójności wymiarowej od pierwszej do ostatniej części zmiany. Każde ugięcie ramy prasy lub suwaka przekłada się bezpośrednio na gotową część. Jeśli suwak przesunie się o trzy tysięczne cala, tolerancja części przesunie się o trzy tysięczne cala.
Drastycznie zmniejszając ugięcie suwaka, architektura dwupunktowa zapewnia węższe tolerancje części. Stempel wchodzi w matrycę dokładnie tak, jak zostało to zaprojektowane, zachowując równomierny luz na całym obwodzie nacięcia. Ta precyzja ogranicza powstawanie zadziorów, zapewnia doskonałą jakość krawędzi i często eliminuje potrzebę wtórnego gratowania lub operacji obróbki.
Ocena specyfikacji wymaga spojrzenia poza podstawowy wskaźnik tonażu. Inżynierowie muszą dokładnie sprawdzić przełożenia, mechanizmy napędowe i tolerancje ugięcia, aby upewnić się, że maszyna spełnia wymagania dotyczące oprzyrządowania. Zakup prasy w oparciu wyłącznie o maksymalny tonaż doprowadzi do awarii operacyjnych.
Częstą pułapką zakupową jest zakup prasy o ogromnej powierzchni złoża, ale o niewystarczającym tonażu do obsługi pracy na całym tym obszarze. Nośność należy ocenić na podstawie fizycznych wymiarów złoża. Musisz zrozumieć odwrotną krzywą tonażu i to, jak dostępna siła spada wyżej w skoku.
Inżynierowie obliczają wymagany tonaż na cal kwadratowy powierzchni złoża na podstawie grubości materiału i wytrzymałości na ścinanie. Jeśli umieścisz małą matrycę o dużym tonażu pośrodku bardzo szerokiej prasy o niskim tonażu, ryzykujesz skoncentrowaniem zbyt dużej siły na małym obszarze. Może to spowodować rozchylenie płyty podporowej lub zablokowanie mechanizmu napędowego. Rozkładanie pracy o dużym tonażu na szerokim złożu wymaga prasy zaprojektowanej tak, aby równomiernie dostarczała siłę znamionową na oba doły, bez przeciągania przed dolnym martwym punktem.
Nowoczesna produkcja na dużą skalę opiera się w dużej mierze na integracji: pneumatyczne sprzęgło i układ hamulcowy prasy. W przeciwieństwie do starszych mechanicznych sprzęgieł sworzniowych, układ pneumatyczny wykorzystuje sprężone powietrze do sprzęgania tarcz ciernych. Pozwala to na szybkie sprzęgnięcie, precyzyjne zatrzymanie w dowolnym momencie skoku i możliwość stopniowego przesuwania w dół podczas ustawiania matrycy.
Zgodność z przepisami bezpieczeństwa nie podlega negocjacjom, zwłaszcza gdy operatorzy pracują w pobliżu narzędzi szerokopodstawowych. Pneumatyczne układy sprzęgła płynnie integrują się z dwuzaworowymi elementami sterującymi bezpieczeństwa, które monitorują ciśnienie powietrza i położenie zaworów, aby zapobiec przypadkowemu podwójnemu wyłączeniu. Kurtyny świetlne stanowią standardowe wyposażenie, natychmiast odłączają sprzęgło pneumatyczne i włączają hamulec, jeśli operator przerwie płaszczyznę podczerwieni.
Kupujący muszą porównać typy dysków. Prasy dwupunktowe z kołem zamachowym z napędem bezpośrednim oferują duże prędkości, idealne do lekkiego wykrawania i pracy progresywnej. Prasy napędzane przekładnią działają z mniejszą prędkością, ale dostarczają ogromną energię w mniejszym skoku. Potrzebujesz modeli napędzanych przekładnią do głębokiego tłoczenia, ciężkiego formowania i tłoczenia materiałów o dużej wytrzymałości na rozciąganie, gdzie siły przebijające są duże.
Zwrot z inwestycji w prasę dwupunktową jest silnie powiązany z przedłużeniem żywotności matrycy. Złożone matryce progresywne wykorzystują drogie stemple z węglików spiekanych i precyzyjnie szlifowane bloki matrycy. Oprzyrządowanie stanowi ogromny pochłaniacz kapitału, a jego ochrona jest najważniejsza.
Kiedy rama prasy ugina się, stempel wchodzi do matrycy pod kątem, ocierając się o boki matrycy. Wymaga to częstego usuwania matrycy w celu ostrzenia. Utrzymanie ścisłej równoległości pomiędzy prowadnicą a płytą podporową dzięki dwupunktowemu zawieszeniu eliminuje to tarcie kątowe. Wydłużenie odstępu między ostrzeniami matryc zmniejsza nakłady pracy konserwacyjnej, maksymalizuje czas sprawności prasy i pozwala zachować żywotność bardzo drogich narzędzi.
Nawigacja w procesie wyboru dostawcy i instalacji wymaga zachowania ścisłej należytej staranności. Celem jest zakup maszyny, która bezbłędnie integruje się z istniejącą infrastrukturą, zapewniając jednocześnie jasną ścieżkę przyszłej automatyzacji. Potrzebujesz maszyny zbudowanej dokładnie według specyfikacji Twojej podłogi.
Nie wszyscy dostawcy projektują swoje ramy zgodnie z tymi samymi standardami. Oceniając A producenta pras mechanicznych , przyjrzyj się uważnie ich wewnętrznym możliwościom obróbki. Producenci, którzy kontrolują frezowanie i wytaczanie własnych ram, zazwyczaj wytwarzają mniejsze luzy prowadnic i lepszą równoległość ślizgów. Poproś o obejrzenie ich wytaczarek i stanowisk montażowych.
Poproś o udokumentowane raporty z analizy elementów skończonych dotyczące sztywności ramy. Raporty te dowodzą, jak rama będzie się zachowywać pod maksymalnym obciążeniem, podkreślając potencjalne słabe punkty w koronie lub łożu. Sprawdź dostępność części zamiennych i ustal jasne umowy dotyczące poziomu usług w zakresie wsparcia technicznego i konserwacji w terenie. Nie możesz sobie pozwolić na to, aby maszyna stała bezczynnie i czekała na firmowy sprzęt z zagranicy.
Gotowe modele często nie sprawdzają się w przypadku stosowania zastrzeżonych narzędzi lub wyspecjalizowanych linii produkcyjnych. Określanie niestandardowa prasa wykrawająca umożliwia inżynierom dyktowanie krytycznych parametrów, które pasują do istniejących zestawów matryc.
Dostosowanie obejmuje zmianę długości skoku w celu dostosowania do głębiej ciągnionych części lub modyfikację wysokości zamknięcia i parametrów regulacji suwaka w celu dopasowania do istniejących standardowych zestawów matryc. Niestandardowa konstrukcja zapewnia bezproblemową integrację z wyposażeniem pomocniczym. Producent może bezpośrednio w fabryce wstępnie okablować i zamontować maszyny w punktach mocowania serwo-rolkowych podajników, przenośników złomu, wbudowanych w matrycę monitorów tonażu i zautomatyzowanych systemów wyrzucania części.
Modernizacja do systemu z dwoma zbiornikami wprowadza specyficzne wymagania konserwacyjne, które różnią się od maszyn jednopunktowych. Aby zapobiec nierównomiernemu zużyciu, należy przeszkolić personel konserwacyjny w zakresie specyficznych wymagań synchronizacji architektury dwupunktowej.
Konserwacja zapobiegawcza systemów dwupunktowych skupia się głównie na synchronizacji. Zespoły konserwacyjne muszą rutynowo sprawdzać zużycie przekładni, aby upewnić się, że obaj pitmani równomiernie poruszają się po zjeżdżalni. Należy starannie utrzymywać ciśnienie w cylindrze przeciwwagi, aby zrównoważyć ogromny ciężar szerokiej prowadnicy i górnej połowy matrycy. Jeśli ciśnienie przeciwwagi jest zbyt niskie, okładziny sprzęgła i hamulca ulegną przedwczesnemu zużyciu. Właściwe smarowanie wydłużonych powierzchni prowadnic ma kluczowe znaczenie dla utrzymania małych luzów wymaganych do precyzyjnego tłoczenia. Należy upewnić się, że automatyczny układ recyrkulacji oleju zapewnia stałe ciśnienie we wszystkich punktach łożysk.
Sprawdź swoje obecne wzorce zużycia matrycy, aby zidentyfikować oznaki niecentrycznego obciążenia i wejścia kątowego stempla.
Oblicz maksymalne wymiary od lewej do prawej nadchodzących projektów oprzyrządowania, aby określić wymaganą szerokość łóżka.
Zmierz wymagany tonaż na cal kwadratowy w najszerszych zestawach matryc, aby zapobiec zablokowaniu mechanizmu napędowego.
Wybierz fabrycznie zintegrowany montaż dla zautomatyzowanych systemów podawania i usuwania złomu na etapie zakupu.
Odpowiedź: Różnica polega na liczbie połączeń sterujących suwakiem. Prasa jednopunktowa wykorzystuje jedno centralne połączenie, co sprawia, że jest podatna na przechylenie pod obciążeniem niecentrycznym. Prasa dwupunktowa wykorzystuje dwa szeroko rozstawione połączenia, równomiernie rozkładając siłę, utrzymując suwak równolegle i bezpiecznie obsługując szerokie lub asymetryczne obciążenia oprzyrządowania.
Odp.: Wykrawarka rewolwerowa CNC jest przeznaczona do produkcji blach o małej objętości i dużej różnorodności, przy użyciu wielu małych narzędzi do dynamicznego wycinania lub dziurkowania kształtów. Prasa dwupunktowa została zbudowana do dedykowanego tłoczenia matrycowego na dużą skalę, wykorzystując ogromną siłę do napędzania dużych, złożonych matryc progresywnych w jednym ciągłym suwie.
Odp.: Należy przejść na prasę z ramą H w przypadku przejścia na matryce progresywne o dużym tonażu lub gdy odchylenie kątowe w prasie z ramą C powoduje przedwczesne uszkodzenie oprzyrządowania, nadmierne zadziory lub części poza tolerancją podczas cyklu tłoczenia.
O: Tak. Termin „pneumatyczny” odnosi się do układu uruchamiania sprzęgła i hamulca, a nie do ramy lub typu połączenia. Nowoczesne dwupunktowe prasy mechaniczne wykorzystują w standardzie pneumatyczne układy sprzęgła, aby zapewnić szybkie załączanie, precyzyjne zatrzymanie i zgodność z rygorystycznymi przepisami bezpieczeństwa operatora.
Odp.: Matryce progresywne wykonują wiele operacji jednocześnie na dużym obszarze, powodując nierówne wymagania dotyczące tonażu. Dwupunktowa prasa stabilizuje suwak przed tymi nierównymi siłami, zapewniając ruch równoległy. Zapobiega to zacinaniu się stempli, zmniejsza zużycie matrycy i gwarantuje precyzję na wszystkich stanowiskach operacyjnych.
Odp.: Głównym ograniczeniem są szczeliny strukturalne. Ponieważ przód jest otwarty, duże obciążenia tonażowe powodują lekkie wygięcie ramy, co prowadzi do ugięcia kątowego. To sprawia, że ramy typu otwartego nie nadają się do niezwykle precyzyjnego lub bardzo dużego tonażu progresywnego tłoczenia w porównaniu do sztywnych pras prostych.
Odp.: Oblicz maksymalną szerokość największej matrycy, a następnie dodaj niezbędny prześwit dla sprzętu do podawania materiału po bokach i wymagania dotyczące usuwania złomu pod podporą. Upewnij się, że określony rozmiar złoża jest zgodny z wystarczającym tonażem, aby zapobiec zablokowaniu prasy podczas operacji na dużym obszarze.