Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-22 Kaynak: Alan
Yüksek hacimli metal damgalamada, geniş veya çok istasyonlu kalıplar için tek noktalı prese güvenmek, kaçınılmaz olarak kayma devrilmesine, kalıp aşınmasının hızlanmasına ve kabul edilemez parça toleranslarına yol açar. Progresif kalıp işlemlerine veya geniş, asimetrik parçaların damgalanmasına yönelik ölçeklendirme yapan üreticiler genellikle merkez dışı yüklemeden kaynaklanan darboğazlarla karşı karşıya kalır. Pres mimarisini yükseltmeden takımların yükseltilmesi, yüksek hurda oranlarına ve sık bakım kesintilerine neden olur. CNC taretli zımba presleri düşük hacimli, yüksek karışımlı sac metal imalatına hizmet ederken, yüksek hacimli imalat, karmaşık kalıpları çalıştırmak için mekanik veya pnömatik bir presin kaba kuvvetini ve stabilitesini gerektirir. Geçiş çift noktalı zımba presi tonajı iki bağlantıya dağıtarak sürgüyü sabitler. Bu kılavuz, çift noktalı mimariye yapılan sermaye yatırımını haklı çıkaran mühendislik kriterlerini, çerçeve çeşitlerini ve üretim senaryolarını değerlendirmektedir.
Merkezin dışında yüklemenin kızak üzerinde yıkıcı devrilme momentleri oluşturduğu aşamalı kalıp damgalama ve geniş yatak uygulamaları için çift noktalı presler zorunludur.
Açık tip ve kapalı tip (H-çerçeve) çift noktalı pres arasında seçim yapmak, takımlara erişilebilirlik ile maksimum yapısal sağlamlık arasındaki dengeyi belirler.
Çift noktalı sisteme yükseltme, damgalama stroku sırasında açısal sapmayı en aza indirerek kalıp ömrünü önemli ölçüde uzatır.
Özel bir punch pres makinesi için nitelikli bir basınçlı pres üreticisiyle ortaklık yapmak, otomatik bobin beslemeleri, transfer sistemleri ve modern güvenlik protokolleriyle uygun entegrasyonu sağlar.
Tek noktalı baskıyı amaçlanan boyutsal kapasitesinin ötesine ittiğinizde mekanik sınırlamalar göz kamaştırıcı bir şekilde belirgin hale gelir. Tek bir bağlantı noktası, kuvveti doğrudan sürgünün merkezine iletir. Yatak genişliği bu tek pitman'ın lokal desteğini aştığında, yatağın dış kenarlarına yakın yerlerde meydana gelen herhangi bir işleme işlemi bir kaldıraç etkisi yaratır. Bu mekanik gerçeklik, atölyede operasyonel bütünlüğü korumak için yapısal bir yükseltme ihtiyacını zorunlu kılıyor.
Temel mekanik fark aktarma organlarında ve bağlantı mimarisinde yatmaktadır. Tek noktalı preste, merkezi bir eksantrik mile bağlı bir pitman kolu kullanılır. Kuvvet bu tek düğüm üzerinden iletilir ve slayt boyunca dışarıya doğru yayılır. Buna karşılık, çift noktalı bir sistem, tipik olarak ortak bir krank mili veya senkronize ikiz dişliler tarafından tahrik edilen iki pitman içerir. Bu ikili bağlantılar kızağa geniş aralıklarla bağlanır.
İtici kuvveti iki farklı noktaya dağıtmak, makinenin kinematiğini temelden değiştirir. Sürgü kenarlarının yüzmesine veya sapmasına izin veren tek bir itme noktası görevi görmek yerine, ikili bağlantılar tüm sürgüyü destek plakasıyla paralel hizada alçalmaya zorlar. Bu paralel hareket, gerçek kesme veya şekillendirmenin kalıp yatağının soldan sağa ekseni boyunca nerede gerçekleştiğine bakılmaksızın zımba nüfuzunun tamamen dikey kalmasını sağlar. Çubuklar kızağı yönlendirir, ancak ikili pitmanlar sürüş stabilitesini sağlar.
Merkez dışı yükleme, hassas damgalama işlemlerini ortadan kaldırır. Çok istasyonlu progresif kalıplarda, birinci istasyonda gereken tonaj, beşinci istasyonda gereken tonajla nadiren eşleşir. Sol taraftaki ağır delme ve sağ taraftaki hafif basım, çalışma tonajının merkezini pres yatağının fiziksel merkezinden uzaklaştırır. Karmaşık parça tasarımlarında bu dengesizliğin önüne geçemezsiniz.
Tek noktadan baskı bu dengesizlikle karşılaştığında slaytta devrilme anları yaşanır. Bunları yalpalama ve yunuslama olarak tanımlıyoruz. Slayt devrilme, zımbaların kalıp matrisine hafif bir açıyla girmesine neden olur. Binlerce vuruştan fazla bu açısal giriş, zımbanın eşit olmayan aşınmasına, kalıp kenarlarında mikro talaş oluşmasına ve boyutsal tolerans kontrollerinde başarısız olan parçalara neden olur. Bileme için kalıbı planlanandan çok daha sık çekmek zorunda kalırsınız.
Burada katı bir mühendislik eşiği geçerlidir. Kalıbınızın soldan sağa boyutu, baskı yatağının orta üçte birlik kısmının dışında kuvvet uygulanmasını gerektirdiğinde, çift noktalı mimari, isteğe bağlı bir yükseltmeden yapısal bir gerekliliğe geçiş yapar. İkili bağlantılar devrilme momentini dengeleyerek sürgüyü aletin asimetrik direncine karşı sert tutar.
Mekanik Karakteristik |
Tek Noktalı Pres |
Çift Noktalı Pres |
|---|---|---|
Kuvvet Dağıtımı |
Tek bir düğümde merkezileştirilmiş |
Geniş aralıklı iki düğüme yayılmış |
Kayma Dengesi |
Merkez dışı yükler altında devrilme eğilimi |
Kesin paralel hareketi korur |
Kalıp Aşınması Etkisi |
Açısal giriş nedeniyle geniş kalıplarda hızlandırılmış aşınma |
Dikey zımba penetrasyonu sayesinde daha uzun kalıp ömrü |
Yatak Genişliği Kapasitesi |
Dar, merkezi takımlarla sınırlıdır |
Geniş, çok istasyonlu progresif kalıplar için tasarlandı |
Doğru yapısal tasarımın seçilmesi, makinenin özel üretim ortamınıza ne kadar iyi entegre olacağını belirler. İki ana çerçeve kategorisi sağlamlık, erişilebilirlik ve ayak izi açısından farklı avantajlar ve ödünleşimler sunar. Çerçeveyi özel takım ve malzeme taşıma gereksinimlerinize göre eşleştirmeniz gerekir.
Bir açık tip çift noktalı pres, çift askı noktalarıyla birleştirilmiş bir C-çerçeve yapısını kullanır. Çerçeve 'C' harfini andırıyor ve ön tarafı ve her iki tarafı tamamen açık bırakıyor ve yapısal sütunlardan arındırıyor. Üreticiler bu çerçeveleri ağır çelik levhadan kaynaklıyor ve boyutsal kararlılığı sağlamak için termal olarak gerilimi azaltıyor.
Bu mimarinin birincil avantajı üstün erişilebilirliktir. Operatörler ve malzeme taşıma sistemleri işleme alanına üç taraftan erişebilir. Bu açık düzen, manuel besleme işlemlerini büyük ölçüde basitleştirir, kalıp değiştirmeleri hızlandırır ve karmaşık hurda çıkarma konveyörlerinin veya robotik parça çıkarma kollarının kolay entegrasyonuna olanak tanır. Ağır dikmelerin etrafında gezinmeden bir kalıbı soldan veya sağdan kaydırabilirsiniz.
Bununla birlikte, C-çerçeve tasarımı doğası gereği sınırlamalar taşır. Yüksek tonaj altında, şasinin açık ön kısmı bir diyapazon gibi davranarak yapının hafifçe esneyerek açılmasına neden olur. Açısal sapma veya boşluk olarak bilinen bu olay, vuruşun alt kısmında zımbayı ve kalıbı paralel hizadan dışarı fırlatır. Sonuç olarak, açık tip çerçeveler, daha hafif aşamalı çalışmalar, geniş ancak düşük tonajlı kesme veya katı mikrometre seviyesindeki toleransların öncelikli sorun olmadığı uygulamalar için en uygunudur.
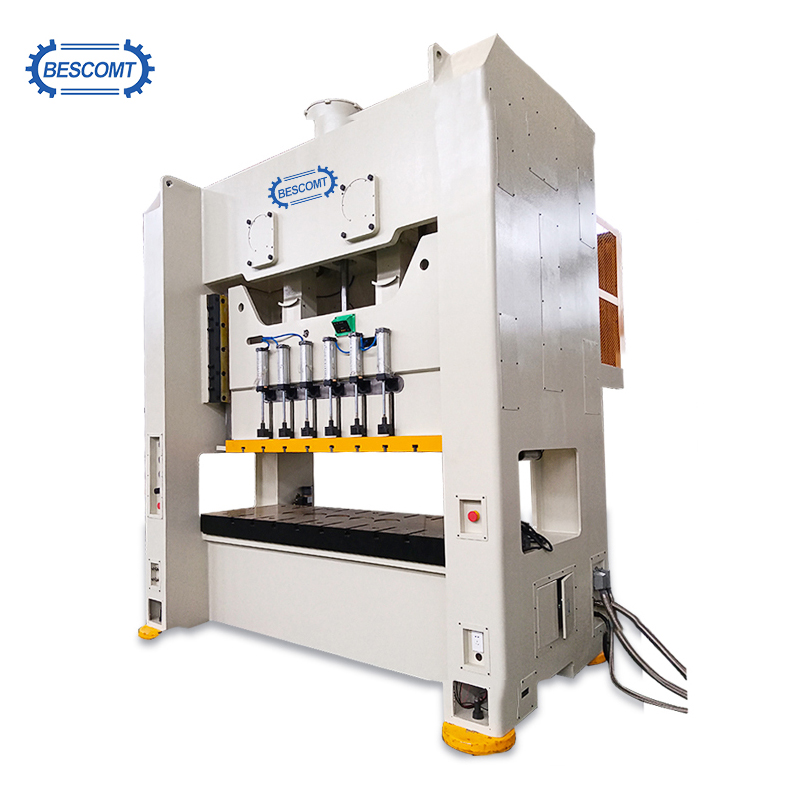
A Kapalı tip çift noktalı pres , genellikle olarak anılır. H-çerçeve çift noktalı pres , dört masif köşe sütunu ile inşa edilmiş düz kenarlı bir mimariye sahiptir. Tepe, yatak ve dikmeler önceden gerilmiş bağlantı çubuklarıyla birbirine bağlanır. Mühendisler bu bağlantı çubuklarını germek için hidrolik somunlar kullanıyor, tüm çerçeveyi ağır bir sıkıştırmaya maruz bırakıyor ve inanılmaz derecede sert bir yapısal döngü oluşturuyor.
Bu dört sütunlu tasarım maksimum sertlik ve sıfıra yakın açısal sapma sağlar. Çerçeve yük altında esneyemediğinden, kızak tüm damgalama döngüsü boyunca yatağa mükemmel şekilde paralel kalır. Bu yapısal bütünlük, yüksek tonajlı, yüksek hassasiyetli aşamalı damgalama, ağır damgalama ve gelişmiş yüksek mukavemetli çelik gibi yüksek mukavemetli malzemelerle çalışmak için zorunludur.
Bu aşırı sertliğin karşılığı, yandan erişimin kısıtlı olmasıdır. Sütunlar yandan girişi engeller, bu da kalıbın yüklenmesinin tipik olarak döner destekler, kalıp arabaları veya ön veya arka camlardan forklift manevrası gibi standart prosedürler gerektirdiği anlamına gelir. Manuel yandan besleme çerçeve dikmeleri tarafından fiziksel olarak engellendiğinden, düz kenarlı presler neredeyse yalnızca otomatik besleme hatlarına dayanır.
Makine yeteneklerinin belirli üretim çıktılarıyla eşleştirilmesi, sermaye ekipmanının doğrudan verimlilik kazanımlarını artırmasını sağlar. Çift noktalı mimari, geniş takımların, sürekli çalışmanın ve katı toleransların üretim alanında kesiştiği ortamlarda üstün performans gösterir.
Progresif kalıplar geniş bir yatakta aynı anda birden fazla işlemi gerçekleştirir. Tek bir metal şerit kalıptan geçerek vuruş başına bir istasyon ilerler. Delme, çentik açma, biçimlendirme, biçimlendirme ve kesme işlemlerinin aynı anda gerçekleşmesi mümkündür. Kalıp boyunca farklı noktalarda aynı anda çok sayıda yüksek etkili işlem meydana geldiğinden, işin temiz bir şekilde yürütülmesi için kızağın tamamen paralel kalması gerekir.
Çift noktalı baskı, bu çoklu operasyonel istasyonlar arasındaki kaymayı dengeler. En solda ağır bir şekillendirme işlemi gerçekleşirken, en sağda hassas bir delme işlemi meydana gelirse, ikili pitmanlar eşit olmayan dirence direnir. Bu paralel hareket, zımbaların sıyırıcı plakaya yapışmasını önler. Temiz kesimler sağlar, ciddi takım kırılmalarını önler ve pilot pimlerin kalıp bloğunda kırılmasını önler.
Manuel beslemeden tam otomatik hatlara geçiş, sürekli ve kesintisiz ritmi koruyabilen makineler gerektirir. Otomatik bir kurulumda, rulo açıcı, düzleştirici ve servo rulo besleyiciden oluşan bobin hattı, malzemeyi doğrudan pres penceresine iter. Pres ve besleyici, malzeme ilerlemesini slaydın yukarı hareketi ile senkronize etmek için sürekli iletişim halindedir.
Bu ham madde beslemelerini sürekli, yüksek hızlı pres darbeleriyle senkronize ederken çift nokta stabilitesi kritik öneme sahiptir. Daha geniş yatak, ağır hizmet besleme ekipmanını barındırırken çift noktalı süspansiyon, hızlı, tekrarlayan darbelerin kızağın zamanla kaymasına veya gevşemesine neden olmamasını sağlar. Bu stabilite, otomatik hattın titreşim sensörlerini tetiklemeden veya malzeme sıkışmasına neden olmadan dakika başına maksimum strok hızında çalışmasına olanak tanır.
Bazı imalat sektörleri doğası gereği soldan sağa geniş boyutlar gerektirir. Otomotiv gövde panelleri, büyük cihaz muhafazaları, HVAC bileşenleri ve ağır yapısal braketler geniş kalıp alanı gerektirir. Standart tek noktalı bir makinede 60 inç genişliğindeki bir paneli damgalayamazsınız.
Tek noktalı pres, ciddi kayma riski olmadan bu parçaları barındıracak kadar geniş bir yatak sağlayamaz. Çift noktalı presler, tonaj dağılımını korurken soldan sağa boyutları genişletmek için özel olarak tasarlanmıştır. Bu, üreticilerin uzun, sürekli parçaları damgalamalarına veya normalde birden fazla ayrı presleme işlemi gerektirecek devasa çok istasyonlu kalıpları kullanmalarına olanak tanır.
Hassas bileşenler, vardiyanın ilk kısmından son kısmına kadar tam boyutsal tutarlılık gerektirir. Pres çerçevesindeki veya kızaktaki herhangi bir sapma doğrudan bitmiş parçaya yansır. Kızak bir inçin binde üçü oranında kayarsa, parça toleransınız bir inçin binde üçü kadar kayar.
Kayma sapmasını büyük ölçüde azaltan çift noktalı mimari, daha sıkı parça toleransları sağlar. Zımba, kalıp matrisine tam olarak tasarlandığı gibi girer ve kesimin tüm çevresi boyunca eşit açıklık sağlar. Bu hassasiyet çapak oluşumunu azaltır, üstün kenar kalitesi sağlar ve çoğu zaman ikincil çapak alma veya işleme operasyonlarına olan ihtiyacı ortadan kaldırır.
Spesifikasyonların değerlendirilmesi, temel tonaj derecelendirmesinin ötesine bakmayı gerektirir. Mühendisler, makinenin takım gereksinimlerine uygun olduğundan emin olmak için oranları, tahrik mekanizmalarını ve sapma toleranslarını incelemelidir. Yalnızca maksimum tonajı baz alarak bir pres satın almak operasyonel başarısızlıklara yol açacaktır.
Yaygın bir satın alma sorunu, devasa yatak alanına sahip ancak tonajı bu alanın tamamındaki işi desteklemek için yetersiz olan bir pres satın almaktır. Tonaj kapasitesi yatağın fiziksel boyutlarına göre değerlendirilmelidir. Ters tonaj eğrisini ve strok yukarıya doğru mevcut kuvvetin nasıl düştüğünü anlamalısınız.
Mühendisler, malzeme kalınlığına ve kayma mukavemetine göre yatak alanının inç karesi başına gerekli tonajı hesaplar. Çok geniş, düşük tonajlı bir presin ortasına küçük, yüksek tonajlı bir kalıp yerleştirirseniz, küçük bir alanda çok fazla kuvvet yoğunlaşması riskiyle karşı karşıya kalırsınız. Bu, destek plakasını çökertebilir veya tahrik mekanizmasını durdurabilir. Yüksek tonajlı bir işi geniş bir yatağa yaymak, nominal kuvvetini alt ölü noktadan önce durmadan her iki pitman'a eşit şekilde dağıtacak şekilde tasarlanmış bir pres gerektirir.
Modern yüksek hacimli üretim, büyük ölçüde bir üretim biriminin entegrasyonuna dayanır. Pnömatik güç pres kavraması ve fren sistemi. Eski mekanik pimli kavramalardan farklı olarak, pnömatik bir sistem sürtünme plakalarını devreye sokmak için basınçlı hava kullanır. Bu, hızlı kavramaya, strokun herhangi bir noktasında hassas durmaya ve kalıp kurulumu sırasında aşağı doğru kaydırma yeteneğine olanak tanır.
Özellikle operatörler geniş yataklı takımların yakınında çalışırken güvenlik uyumluluğu tartışılamaz. Pnömatik kavrama sistemleri, kazara çift açmayı önlemek için hava basıncını ve valf konumunu izleyen çift valfli güvenlik kontrolleriyle sorunsuz bir şekilde entegre olur. Işık perdeleri standart donanımdır; operatörün kızılötesi düzlemi kırması durumunda pnömatik kavramayı anında devreden çıkarır ve freni uygular.
Alıcılar sürücü türlerini karşılaştırmalıdır. Doğrudan tahrikli volanlı çift noktalı presler, hafif kesme ve ilerici çalışma için ideal olan yüksek hızlar sunar. Dişli tahrikli presler daha yavaş hızlarda çalışır ancak daha düşük strokta büyük enerji sağlar. Geçme kuvvetlerinin şiddetli olduğu derin çekme, ağır şekillendirme ve yüksek gerilimli malzeme damgalama için dişli tahrikli modellere ihtiyacınız vardır.
Çift noktalı presin yatırım getirisi, kalıp ömrünün uzatılmasına büyük ölçüde bağlıdır. Karmaşık progresif kalıplarda pahalı karbür zımbalar ve hassas taşlanmış matris blokları kullanılır. Aletleme büyük bir sermaye kaybı anlamına gelir ve bunu korumak çok önemlidir.
Bir pres çerçevesi saptırıldığında zımba, matrisin kenarlarını kazıyarak kalıba belli bir açıyla girer. Bu, bileme için kalıbın sık sık çıkarılmasını gerektirir. Çift noktalı süspansiyon sayesinde kızak ve destek plakası arasındaki paralelliğin sıkı bir şekilde korunması bu açısal kazımayı ortadan kaldırır. Kalıp bileme işlemleri arasındaki aralığın uzatılması bakım emeğini azaltır, baskı makinesinin çalışma süresini maksimuma çıkarır ve oldukça pahalı takım varlıklarının ömrünü korur.
Satıcı seçimi ve kurulum sürecinde gezinmek sıkı bir durum tespiti gerektirir. Amaç, gelecekteki otomasyon için net bir yol sağlarken mevcut altyapıyla kusursuz bir şekilde entegre olan bir makine tedarik etmektir. Tam olarak zemin özelliklerine göre üretilmiş bir makineye ihtiyacınız var.
Tüm satıcılar çerçevelerini aynı standartlara göre tasarlamaz. Bir değerlendirirken elektrikli pres üreticisi , şirket içi işleme yeteneklerine yakından bakın. Kendi çerçevelerinin frezeleme ve delik işleme işlemlerini kontrol eden üreticiler genellikle daha dar saplama açıklıkları ve daha iyi kızak paralelliği üretirler. Sondaj tesislerini ve montaj yerlerini görmeyi isteyin.
Çerçeve sertliği hakkında belgelenmiş sonlu elemanlar analiz raporları isteyin. Bu raporlar, çerçevenin maksimum yük altında nasıl davranacağını kanıtlıyor ve taç veya yataktaki olası zayıf noktaları vurguluyor. Yedek parçaların bulunabilirliğini doğrulayın ve teknik destek ve saha bakımı için net hizmet düzeyi anlaşmaları yapın. Yurt dışından gelen özel bir teçhizatı bekleyen boşta duran bir makineye gücünüz yetmez.
Tescilli takımlarla veya özel üretim hatlarıyla uğraşırken kullanıma hazır modeller sıklıkla yetersiz kalıyor. Bir belirtme özel punch pres makinesi, mühendislerin mevcut kalıp setleriyle eşleşen kritik parametreleri belirlemesine olanak tanır.
Özelleştirme, daha derin çekilmiş parçalara uyum sağlamak için strok uzunluğunun değiştirilmesini veya mevcut standartlaştırılmış kalıp setlerine uyacak şekilde kapatma yüksekliği ve kaydırma ayar parametrelerinin değiştirilmesini içerir. Özel bir yapı, yardımcı ekipmanlarla kusursuz entegrasyon sağlar. Üretici, servo rulo besleyiciler, hurda konveyörleri, kalıp içi tonaj monitörleri ve otomatik parça çıkarma sistemleri için montaj noktalarını doğrudan fabrikada önceden kablolayabilir ve makineyle işleyebilir.
Çift pitman sistemine yükseltme, tek noktalı makinelerden farklı olan özel bakım gereksinimleri ortaya çıkarır. Düzensiz aşınmayı önlemek için bakım personelinizi çift noktalı mimarinin özel senkronizasyon gereksinimleri konusunda eğitmelisiniz.
Çift noktalı sistemler için önleyici bakım ağırlıklı olarak senkronizasyona odaklanır. Bakım ekipleri, her iki pitman'ın da kızağı eşit şekilde sürmesini sağlamak için dişli aşınmasını rutin olarak incelemelidir. Geniş kızağın ve üst kalıp yarısının devasa ağırlığını dengelemek için dengeleme silindiri basıncı titizlikle korunmalıdır. Dengeleme basıncı çok düşükse debriyaj ve fren balataları zamanından önce aşınır. Uzatılmış saplama yüzeylerinin uygun şekilde yağlanması, hassas damgalama için gereken dar açıklıkların korunması açısından kritik öneme sahiptir. Otomatik devridaimli yağ sisteminin tüm yatak noktalarına tutarlı basınç sağladığından emin olmalısınız.
Merkez dışı yükleme ve açılı zımba girişi işaretlerini belirlemek için mevcut kalıp aşınma modellerinizi denetleyin.
Gerekli yatak genişliğini belirlemek için yaklaşan takımlama projelerinizin maksimum soldan sağa boyutlarını hesaplayın.
Tahrik mekanizmasının durmasını önlemek için en geniş kalıp setlerinizde inç kare başına gerekli tonajı ölçün.
Tedarik aşamasında otomatik besleme ve hurda giderme sistemleriniz için fabrikada entegre montajı belirtin.
C: Fark, sürgüyü çalıştıran bağlantıların sayısında yatmaktadır. Tek noktalı pres tek bir merkezi bağlantı kullanır ve bu da onu merkez dışı yükler altında devrilmeye karşı duyarlı hale getirir. Çift noktalı pres, iki geniş aralıklı bağlantı kullanır, kuvveti eşit şekilde dağıtır, kızağı paralel tutar ve geniş veya asimetrik takım yüklerini güvenli bir şekilde taşır.
C: CNC taretli zımba presi, şekilleri dinamik olarak kesmek veya delmek için birden fazla küçük alet kullanarak düşük hacimli, yüksek karışımlı sac metal imalatı için tasarlanmıştır. Yüksek hacimli, özel kalıp damgalama için çift noktalı bir pres, tek bir sürekli vuruşta büyük, karmaşık progresif kalıpları tahrik etmek için muazzam kaba kuvvet kullanan, özel kalıp damgalama için üretilmiştir.
C: Ağır tonajlı progresif kalıplara geçiş yaptığınızda veya C-çerçeve presinde açısal sapmanın damgalama döngüsü sırasında erken takım hasarına, aşırı çapaklara veya tolerans dışı parçalara neden olduğu durumlarda H-çerçeve presine yükseltmeniz gerekir.
C: Evet. Pnömatik terimi, çerçeveyi veya bağlantı tipini değil, debriyaj ve fren çalıştırma sistemini ifade eder. Modern çift noktalı mekanik presler, hızlı kavrama, hassas durdurma ve katı operatör güvenliği düzenlemelerine uyumu sağlamak için standart bir özellik olarak pnömatik kavrama sistemlerini kullanır.
C: Progresif kalıplar geniş bir alanda aynı anda birden fazla işlemi gerçekleştirerek eşit olmayan tonaj gereksinimleri yaratır. Çift noktalı baskı, kızağı bu eşit olmayan kuvvetlere karşı dengeleyerek paralel hareket sağlar. Bu, zımbaların yapışmasını önler, kalıp aşınmasını azaltır ve tüm operasyonel istasyonlarda hassasiyeti garanti eder.
C: Birincil sınırlama yapısal boşluktur. Ön tarafın açık olması nedeniyle yüksek tonajlı yükler çerçevenin hafifçe esnemesine ve açısal sapmaya neden olur. Bu, açık tip çerçeveleri, sert düz kenarlı preslerle karşılaştırıldığında aşırı hassas veya çok yüksek tonajlı aşamalı damgalama için uygunsuz hale getirir.
C: En büyük kalıbınızın maksimum genişliğini hesaplayın, ardından yanlardaki malzeme besleme ekipmanı için gerekli boşluğu ve desteğin altındaki hurda atma gerekliliklerini ekleyin. Geniş alan operasyonları sırasında presin durmasını önlemek için belirtilen yatak boyutunun yeterli tonaj oranına uygun olduğundan emin olun.