Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-22 Origen: Sitio
En el estampado de metales de gran volumen, depender de una prensa de un solo punto para troqueles anchos o de estaciones múltiples conduce inevitablemente a un vuelco del deslizador, un desgaste acelerado del troquel y tolerancias de piezas inaceptables. Los fabricantes que amplían sus operaciones a operaciones de troquelado progresivo o estampan piezas anchas y asimétricas a menudo enfrentan cuellos de botella causados por cargas descentradas. Actualizar las herramientas sin actualizar la arquitectura de la prensa da como resultado altas tasas de desperdicio y frecuentes tiempos de inactividad por mantenimiento. Mientras que las punzonadoras de torreta CNC sirven para la fabricación de láminas metálicas de bajo volumen y alta mezcla, la fabricación de alto volumen requiere la fuerza bruta y la estabilidad de una prensa mecánica o neumática para impulsar matrices complejas. Transición a un La punzonadora de doble punto distribuye el tonelaje entre dos conexiones, estabilizando el carro. Esta guía evalúa los criterios de ingeniería, las variaciones de estructura y los escenarios de producción que justifican la inversión de capital en arquitectura de doble punto.
Las prensas de doble punto son obligatorias para estampado progresivo y aplicaciones de lecho ancho donde la carga descentrada crea momentos de vuelco destructivos en la corredera.
La selección entre una prensa de doble punto de tipo abierto y de tipo cerrado (marco en H) dicta el equilibrio entre accesibilidad a las herramientas y máxima rigidez estructural.
La actualización a un sistema de doble punto extiende significativamente la vida útil del troquel al minimizar la deflexión angular durante la carrera de estampado.
Asociarse con un fabricante calificado de prensas eléctricas para obtener una máquina punzonadora personalizada garantiza una integración adecuada con alimentaciones automatizadas de bobinas, sistemas de transferencia y protocolos de seguridad modernos.
Las limitaciones mecánicas se vuelven evidentes cuando se empuja una prensa de un solo punto más allá de su capacidad dimensional prevista. Un único punto de conexión envía fuerza directamente hacia el centro del tobogán. Cuando el ancho de la plataforma excede el soporte localizado de este único pitman, cualquier operación de mecanizado que ocurra cerca de los bordes exteriores de la plataforma crea un efecto de palanca. Esta realidad mecánica dicta la necesidad de una mejora estructural para mantener la integridad operativa en el taller.
La diferencia mecánica fundamental radica en el tren motriz y la arquitectura de conexión. Una prensa de un solo punto utiliza un brazo pitman conectado a un eje excéntrico central. La fuerza se transmite a través de este único nodo, irradiando hacia afuera a través del tobogán. Por el contrario, un sistema de doble punto cuenta con dos pitmans, normalmente impulsados por un cigüeñal común o engranajes gemelos sincronizados. Estas conexiones duales se fijan a la corredera a intervalos muy espaciados.
La distribución de la fuerza motriz entre dos puntos distintos modifica fundamentalmente la cinemática de la máquina. En lugar de actuar como un único punto de empuje que permite que los bordes del tobogán floten o se desvíen, las conexiones duales obligan a todo el tobogán a descender en alineación paralela con la placa de refuerzo. Este movimiento paralelo garantiza que la penetración del punzón permanezca perfectamente vertical, independientemente de dónde se realice el corte o la formación real a lo largo del eje de izquierda a derecha de la matriz. Los gibs guían el deslizamiento, pero los pitmans dobles proporcionan la estabilidad de conducción.
La carga descentrada destruye las operaciones de estampado de precisión. En matrices progresivas de estaciones múltiples, el tonelaje requerido en la estación uno rara vez coincide con el tonelaje requerido en la estación cinco. La perforación intensa en el lado izquierdo y el acuñado ligero en el lado derecho desplazan el centro del tonelaje de trabajo lejos del centro físico de la cama de la prensa. No se puede evitar este desequilibrio en diseños de piezas complejas.
Cuando una prensa de un solo punto encuentra este desequilibrio, la corredera experimenta momentos de vuelco. Los definimos como guiñada y cabeceo. La inclinación del portaobjetos hace que los punzones entren en la matriz del troquel con un ligero ángulo. A lo largo de miles de golpes, esta entrada angular provoca un desgaste desigual del punzón, microdestillas en los bordes del troquel y piezas que no superan las comprobaciones de tolerancia dimensional. Terminas tirando del dado para afilar con mucha más frecuencia de lo previsto.
Aquí se aplica un estricto umbral de ingeniería. Cuando la dimensión de izquierda a derecha de su troquel requiere la aplicación de fuerza fuera del tercio central de la plataforma de la prensa, la arquitectura de doble punto pasa de ser una actualización opcional a una necesidad estructural. Las conexiones duales contrarrestan el momento de vuelco, manteniendo rígida la corredera contra la resistencia asimétrica del herramental.
Característica mecánica |
Prensa de un solo punto |
Prensa de doble punto |
|---|---|---|
Distribución de fuerza |
Centralizado en un único nodo |
Distribuido en dos nodos muy espaciados |
Estabilidad de deslizamiento |
Propenso a volcarse bajo cargas descentradas |
Mantiene un movimiento paralelo estricto |
Impacto del desgaste del troquel |
Desgaste acelerado en matrices anchas debido a la entrada angular |
Mayor vida útil del troquel gracias a la penetración vertical del punzón |
Capacidad de ancho de cama |
Limitado a herramientas estrechas y centralizadas |
Diseñado para matrices progresivas anchas y de estaciones múltiples |
La selección del diseño estructural correcto dicta qué tan bien se integrará la máquina en su entorno de producción específico. Las dos categorías principales de cuadros ofrecen distintas ventajas y compensaciones en cuanto a rigidez, accesibilidad y huella. Debe hacer coincidir el marco con sus requisitos específicos de manipulación de materiales y herramientas.
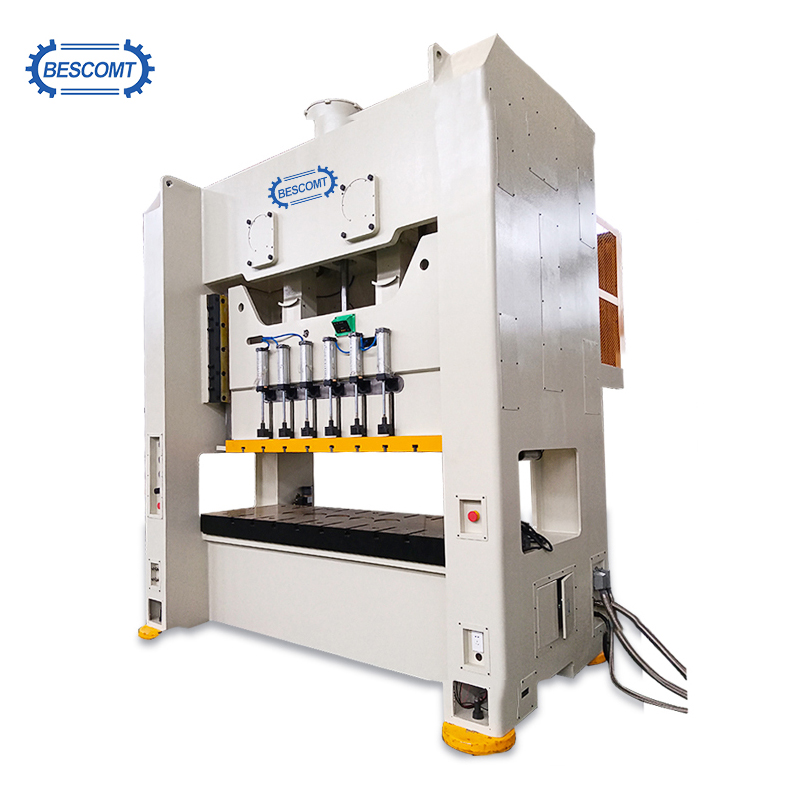
Un La prensa de doble punto de tipo abierto utiliza una estructura de marco en C combinada con puntos de suspensión dobles. El marco se asemeja a la letra 'C', dejando el frente y ambos lados completamente abiertos y libres de pilares estructurales. Los fabricantes sueldan estos marcos a partir de placas de acero pesadas y los alivian térmicamente para garantizar la estabilidad dimensional.
La principal ventaja de esta arquitectura es la accesibilidad superior. Los operadores y los sistemas de manipulación de materiales pueden acceder al área de herramientas desde tres lados. Este diseño abierto simplifica drásticamente las operaciones de alimentación manual, acelera los cambios de matrices y permite la fácil integración de transportadores de eliminación de desechos complejos o brazos robóticos de extracción de piezas. Puede deslizar un dado desde la izquierda o la derecha sin tener que pasar por montantes verticales pesados.
Sin embargo, el diseño del marco en C conlleva limitaciones inherentes. En condiciones de alto tonelaje, el frente abierto del marco actúa como un diapasón, lo que hace que la estructura se flexione ligeramente para abrirse. Este fenómeno, conocido como desviación angular o apertura, hace que el punzón y la matriz desalineen su alineación paralela durante la parte inferior del recorrido. En consecuencia, los marcos de tipo abierto son más adecuados para trabajos progresivos más livianos, cortes anchos pero de bajo tonelaje o aplicaciones donde las tolerancias estrictas a nivel micrométrico no son la principal preocupación.
A Prensa de doble punto de tipo cerrado , comúnmente conocida como La prensa de doble punto con marco en H presenta una arquitectura de lados rectos construida con cuatro enormes pilares de esquina. La corona, la cama y los montantes se unen con tirantes pretensados. Los ingenieros utilizan tuercas hidráulicas para estirar estos tirantes, sometiendo todo el marco a una fuerte compresión y creando un bucle estructural increíblemente rígido.
Este diseño de cuatro pilares proporciona máxima rigidez y deflexión angular casi nula. Debido a que el marco no puede estirarse bajo carga, la corredera permanece perfectamente paralela a la cama durante todo el ciclo de estampado. Esta integridad estructural es obligatoria para el estampado progresivo de gran tonelaje y alta precisión, la acuñación pesada y el trabajo con materiales de alta resistencia a la tracción, como el acero avanzado de alta resistencia.
La desventaja de esta rigidez extrema es el acceso lateral restringido. Los pilares bloquean la entrada lateral, lo que significa que la carga de matrices generalmente requiere procedimientos estandarizados, como soportes rodantes, carros de matrices o maniobras con montacargas a través de las ventanas delanteras o traseras. Las prensas de lado recto dependen casi exclusivamente de líneas de alimentación automatizadas, ya que los montantes del marco obstruyen físicamente la alimentación lateral manual.
La asignación de las capacidades de las máquinas a productos de fabricación específicos garantiza que los bienes de capital impulsen directamente las ganancias de eficiencia. La arquitectura de doble punto sobresale en entornos donde se cruzan amplias herramientas, operación continua y tolerancias estrictas en el piso de producción.
Los troqueles progresivos realizan múltiples operaciones simultáneamente en una amplia base. Una sola tira de metal avanza a través del troquel, avanzando una estación por carrera. Es posible que tenga perforación, muescas, acuñación, formación y corte al mismo tiempo. Debido a que ocurren múltiples operaciones de alto impacto en diferentes puntos a lo largo del troquel simultáneamente, la corredera debe permanecer perfectamente paralela para ejecutar el trabajo de manera limpia.
Una prensa de doble punto estabiliza el carro a través de estas múltiples estaciones operativas. Si se produce una operación de formación pesada en el extremo izquierdo mientras que se produce una operación de perforación delicada en el extremo derecho, los pitmans duales resisten la resistencia desigual. Este movimiento paralelo evita que los punzones se atasquen en la placa extractora. Garantiza cortes limpios, evita roturas catastróficas de la herramienta y evita que los pasadores piloto se rompan en el bloque del troquel.
La transición de líneas de alimentación manual a líneas totalmente automatizadas requiere maquinaria que pueda mantener un ritmo continuo e ininterrumpido. En una configuración automatizada, una línea de bobina que consta de un desenrollador, un enderezador y un alimentador de servo rodillo empuja el material directamente hacia la ventana de la prensa. La prensa y el alimentador se comunican constantemente para sincronizar el avance del material con la carrera ascendente del carro.
La estabilidad del doble punto es fundamental al sincronizar estas alimentaciones de materia prima con carreras continuas de alta velocidad de la prensa. La plataforma más ancha acomoda el equipo de alimentación de servicio pesado, mientras que la suspensión de doble punto garantiza que los impactos rápidos y repetitivos no hagan que el tobogán se desvíe o se afloje con el tiempo. Esta estabilidad permite que la línea automatizada funcione con el máximo de carreras por minuto sin activar sensores de vibración ni provocar atascos de material.
Ciertos sectores manufactureros requieren inherentemente amplias dimensiones de izquierda a derecha. Los paneles de carrocería de automóviles, las carcasas de electrodomésticos de gran tamaño, los componentes de HVAC y los soportes estructurales pesados exigen un espacio de troquel expansivo. No se puede estampar un panel de 60 pulgadas de ancho en una máquina estándar de un solo punto.
Una prensa de un solo punto simplemente no puede proporcionar una base lo suficientemente ancha para acomodar estas piezas sin correr el riesgo de que el deslizamiento se incline gravemente. Las prensas de doble punto están diseñadas específicamente para estirar las dimensiones de izquierda a derecha manteniendo la distribución del tonelaje. Esto permite a los fabricantes estampar piezas largas y continuas o utilizar matrices masivas de estaciones múltiples que de otro modo requerirían múltiples operaciones de prensa separadas.
Los componentes de precisión requieren una consistencia dimensional exacta desde la primera parte del cambio hasta la última. Cualquier desviación en el marco o corredera de la prensa se traduce directamente en la pieza terminada. Si la corredera se desplaza tres milésimas de pulgada, la tolerancia de su pieza se desplaza tres milésimas de pulgada.
Al reducir drásticamente la deflexión del deslizamiento, la arquitectura de doble punto garantiza tolerancias de piezas más estrictas. El punzón ingresa a la matriz del troquel exactamente como fue diseñado, manteniendo un espacio libre uniforme alrededor de todo el perímetro del corte. Esta precisión reduce la formación de rebabas, ofrece una calidad de borde superior y, a menudo, elimina la necesidad de operaciones secundarias de desbarbado o mecanizado.
La evaluación de las especificaciones requiere mirar más allá del tonelaje básico. Los ingenieros deben examinar las relaciones, los mecanismos de accionamiento y las tolerancias de deflexión para garantizar que la máquina cumpla con los requisitos de herramientas. Comprar una prensa basándose únicamente en el tonelaje máximo provocará fallos operativos.
Un error común en las adquisiciones es comprar una prensa con un área de lecho enorme pero con un tonelaje insuficiente para soportar el trabajo en toda esa área. La capacidad de tonelaje debe evaluarse en función de las dimensiones físicas de la plataforma. Debe comprender la curva de tonelaje inverso y cómo la fuerza disponible disminuye a mayor altura en la carrera.
Los ingenieros calculan el tonelaje requerido por pulgada cuadrada del área del lecho en función del espesor del material y la resistencia al corte. Si coloca un troquel pequeño de alto tonelaje en el centro de una prensa muy ancha y de bajo tonelaje, corre el riesgo de concentrar demasiada fuerza en un área pequeña. Esto puede deformar la placa de refuerzo o bloquear el mecanismo de accionamiento. Distribuir un trabajo de alto tonelaje en una plataforma ancha requiere una prensa diseñada para entregar su fuerza nominal de manera uniforme a través de ambos pitmans sin detenerse antes del punto muerto inferior.
La producción moderna de gran volumen depende en gran medida de la integración de una de prensa neumática . Sistema de freno y embrague A diferencia de los embragues de pasador mecánicos más antiguos, un sistema neumático utiliza aire comprimido para acoplar las placas de fricción. Esto permite un acoplamiento rápido, una parada precisa en cualquier punto de la carrera y la capacidad de mover la corredera hacia abajo durante la configuración del troquel.
El cumplimiento de la seguridad no es negociable, especialmente cuando los operadores trabajan cerca de herramientas de base ancha. Los sistemas de embrague neumático se integran perfectamente con los controles de seguridad de doble válvula, que monitorean la presión del aire y la posición de la válvula para evitar un doble disparo accidental. Las cortinas de luz son equipo estándar, que desconectan instantáneamente el embrague neumático y aplican el freno si un operador rompe el plano de infrarrojos.
Los compradores deben comparar los tipos de unidades. Las prensas de doble punto con volante de inercia de accionamiento directo ofrecen altas velocidades ideales para cortes ligeros y trabajos progresivos. Las prensas accionadas por engranajes funcionan a velocidades más lentas pero entregan una energía masiva en la parte inferior del recorrido. Necesita modelos accionados por engranajes para embutición profunda, conformado pesado y estampado de materiales de alta resistencia donde las fuerzas de ruptura son severas.
El retorno de la inversión de una prensa de doble punto está fuertemente ligado a la extensión de la vida útil. Los troqueles progresivos complejos utilizan costosos punzones de carburo y bloques de matriz rectificados con precisión. Las herramientas representan un enorme sumidero de capital y protegerlo es primordial.
Cuando el marco de una prensa se desvía, el punzón ingresa al troquel en ángulo, raspando los lados de la matriz. Esto requiere retirar frecuentemente el troquel para afilarlo. Mantener un estricto paralelismo entre la corredera y la placa de refuerzo mediante una suspensión de doble punto elimina este raspado angular. Ampliar el intervalo entre afilados de matrices reduce la mano de obra de mantenimiento, maximiza el tiempo de actividad de la prensa y preserva la vida útil de herramientas altamente costosas.
Navegar por el proceso de selección e instalación de proveedores requiere una debida diligencia estricta. El objetivo es adquirir una máquina que se integre perfectamente con la infraestructura existente y al mismo tiempo proporcione un camino claro para la automatización futura. Necesita una máquina construida según las especificaciones exactas de su piso.
No todos los proveedores diseñan sus marcos con los mismos estándares. Al evaluar un Fabricante de prensas eléctricas , observe de cerca sus capacidades de mecanizado internas. Los fabricantes que controlan el fresado y mandrinado de sus propios marcos generalmente producen espacios libres más ajustados y un mejor paralelismo de deslizamiento. Pida ver sus taladradoras y bahías de montaje.
Solicite informes documentados de análisis de elementos finitos sobre la rigidez del marco. Estos informes demuestran cómo se comportará el marco bajo carga máxima, destacando cualquier posible punto débil en la corona o la base. Verifique la disponibilidad de piezas de repuesto y establezca acuerdos claros de nivel de servicio para soporte técnico y mantenimiento de campo. No puede permitirse el lujo de tener una máquina inactiva esperando un equipo patentado del extranjero.
Los modelos disponibles en el mercado con frecuencia se quedan cortos cuando se trata de herramientas patentadas o líneas de producción especializadas. Especificar un La máquina punzonadora personalizada permite a los ingenieros dictar parámetros críticos que coincidan con los juegos de troqueles existentes.
La personalización implica alterar la longitud de la carrera para acomodar piezas embutidas más profundas, o modificar la altura de cierre y los parámetros de ajuste del deslizamiento para adaptarse a los juegos de troqueles estandarizados existentes. Una construcción personalizada garantiza una integración perfecta con el equipo auxiliar. El fabricante puede precablear y mecanizar puntos de montaje para alimentadores de servorollos, transportadores de chatarra, monitores de tonelaje en matriz y sistemas automatizados de expulsión de piezas directamente en la fábrica.
La actualización a un sistema de doble pitman introduce requisitos de mantenimiento específicos que difieren de los de las máquinas de un solo punto. Debe capacitar a su personal de mantenimiento sobre los requisitos de sincronización específicos de una arquitectura de punto doble para evitar un desgaste desigual.
El mantenimiento preventivo de sistemas de doble punto se centra en gran medida en la sincronización. Los equipos de mantenimiento deben inspeccionar periódicamente el desgaste de los engranajes para garantizar que ambos pitmans impulsen el tobogán de manera uniforme. La presión del cilindro de contrapeso se debe mantener meticulosamente para compensar el enorme peso de la corredera ancha y la mitad superior del troquel. Si la presión de contrapeso es demasiado baja, las pastillas de embrague y de freno se desgastarán prematuramente. La lubricación adecuada de las superficies extendidas de las cuñas es fundamental para mantener los espacios estrechos necesarios para el estampado de precisión. Debe asegurarse de que el sistema de recirculación automática de aceite proporcione una presión constante a todos los puntos de rodamiento.
Audite los patrones de desgaste de sus troqueles actuales para identificar signos de carga descentrada y entrada de punzón angular.
Calcule las dimensiones máximas de izquierda a derecha de sus próximos proyectos de herramientas para determinar el ancho requerido de la base.
Mida el tonelaje requerido por pulgada cuadrada en los juegos de troqueles más anchos para evitar que el mecanismo de accionamiento se detenga.
Especifique el montaje integrado en fábrica para sus sistemas automatizados de alimentación y eliminación de desechos durante la fase de adquisición.
R: La diferencia radica en la cantidad de conexiones que impulsan el tobogán. Una prensa de un solo punto utiliza una conexión central, lo que la hace susceptible a inclinarse bajo cargas descentradas. Una prensa de doble punto utiliza dos conexiones muy espaciadas, distribuyendo la fuerza de manera uniforme, manteniendo la corredera paralela y manejando de forma segura cargas de herramientas anchas o asimétricas.
R: Una punzonadora de torreta CNC está diseñada para la fabricación de láminas metálicas de bajo volumen y alta mezcla, utilizando múltiples herramientas pequeñas para mordisquear o perforar formas dinámicamente. Se construye una prensa de doble punto para estampado de troqueles dedicados de gran volumen, que utiliza una enorme fuerza bruta para impulsar troqueles progresivos grandes y complejos en un solo golpe continuo.
R: Debe actualizar a una prensa con marco en H cuando haga la transición a matrices progresivas de gran tonelaje, o cuando la deflexión angular en una prensa con marco en C cause daños prematuros a las herramientas, rebabas excesivas o piezas fuera de tolerancia durante el ciclo de estampado.
R: Sí. El término neumático se refiere al sistema de accionamiento del embrague y del freno, no al bastidor o al tipo de conexión. Las prensas mecánicas modernas de doble punto utilizan sistemas de embrague neumático como característica estándar para garantizar un acoplamiento rápido, una parada precisa y el cumplimiento de estrictas normas de seguridad del operador.
R: Los troqueles progresivos realizan múltiples operaciones simultáneamente en un área amplia, lo que genera requisitos de tonelaje desiguales. Una prensa de doble punto estabiliza el carro contra estas fuerzas desiguales, asegurando un movimiento paralelo. Esto evita que los punzones se atasquen, reduce el desgaste de la matriz y garantiza la precisión en todas las estaciones operativas.
R: La principal limitación es la brecha estructural. Debido a que el frente está abierto, las cargas de alto tonelaje hacen que el marco se flexione ligeramente, lo que provoca una deflexión angular. Esto hace que los marcos de tipo abierto no sean adecuados para estampado progresivo de extrema precisión o de muy alto tonelaje en comparación con las prensas rígidas de lados rectos.
R: Calcule el ancho máximo de su matriz más grande, luego agregue el espacio necesario para el equipo de alimentación de material en los lados y los requisitos de eliminación de desechos debajo del soporte. Asegúrese de que el tamaño de plataforma especificado se alinee con un tonelaje suficiente para evitar que la prensa se detenga durante operaciones en áreas amplias.