Bekeken: 0 Auteur: Site-editor Publicatietijd: 22-10-2026 Herkomst: Locatie
Bij het stempelen van grote hoeveelheden metaal leidt het vertrouwen op een éénpuntspers voor brede matrijzen of matrijzen met meerdere stations onvermijdelijk tot kantelen, versnelde matrijsslijtage en onaanvaardbare onderdeeltoleranties. Fabrikanten die opschalen naar progressieve matrijsbewerkingen of het stempelen van brede, asymmetrische onderdelen worden vaak geconfronteerd met knelpunten die worden veroorzaakt door niet-gecentreerde belasting. Het upgraden van gereedschappen zonder de persarchitectuur te upgraden resulteert in hoge uitvalpercentages en frequente onderhoudsonderbrekingen. Terwijl CNC-revolverponsmachines kleine volumes en een hoge mix van plaatmetaal vervaardigen, vereist de productie van grote volumes de brute kracht en stabiliteit van een mechanische of pneumatische pers om complexe matrijzen aan te drijven. Overstappen naar een dubbelpuntsponsmachine verdeelt het tonnage over twee verbindingen, waardoor de slede wordt gestabiliseerd. Deze gids evalueert de technische criteria, framevariaties en productiescenario's die de kapitaalinvestering in dubbelpuntsarchitectuur rechtvaardigen.
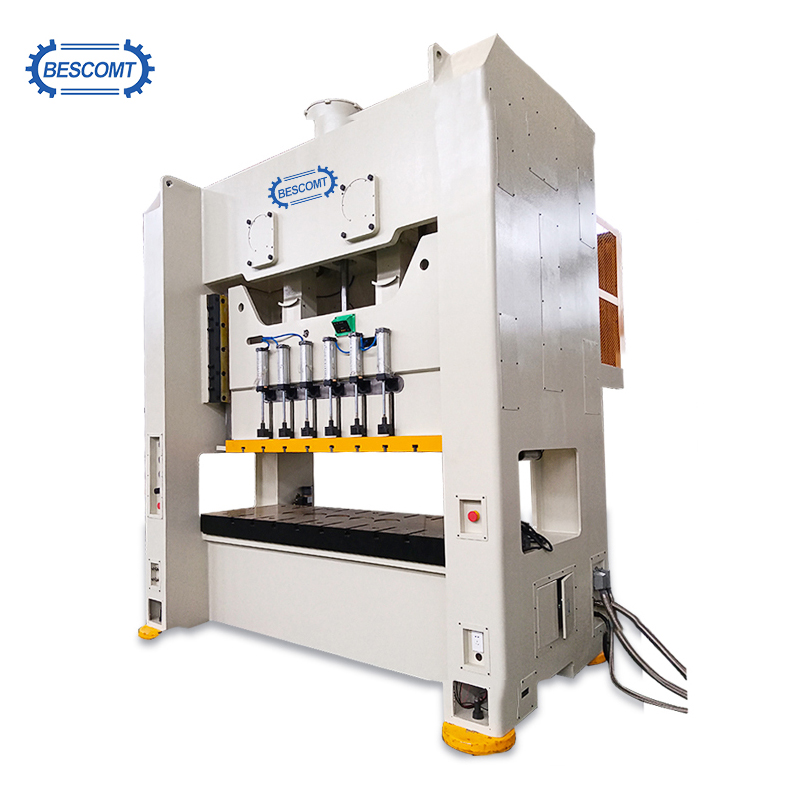
Dubbelpuntspersen zijn verplicht voor progressief stempelen en breedbedtoepassingen waarbij excentrisch laden destructieve kantelmomenten op de slede veroorzaakt.
De keuze tussen een open type en een gesloten type (H-frame) dubbelpuntspers bepaalt de afweging tussen toegankelijkheid van het gereedschap en maximale structurele stijfheid.
Het upgraden naar een dubbelpuntssysteem verlengt de levensduur van de matrijs aanzienlijk door de hoekafbuiging tijdens de stempelslag te minimaliseren.
Door samen te werken met een gekwalificeerde fabrikant van elektrische persen voor een op maat gemaakte ponsmachine, bent u verzekerd van een goede integratie met geautomatiseerde spoelaanvoer, transfersystemen en moderne veiligheidsprotocollen.
Mechanische beperkingen worden overduidelijk wanneer u een éénpuntspers voorbij zijn beoogde dimensionale capaciteit duwt. Eén enkel verbindingspunt levert kracht rechtstreeks in het midden van de slede. Wanneer de bedbreedte de plaatselijke ondersteuning van deze enkele pitman overschrijdt, creëert elke bewerking die plaatsvindt nabij de buitenranden van het bed een hefboomeffect. Deze mechanische realiteit dicteert de noodzaak van een structurele upgrade om de operationele integriteit op de werkvloer te behouden.
Het fundamentele mechanische verschil ligt in de aandrijflijn en verbindingsarchitectuur. Een enkelpuntspers maakt gebruik van één pitmanarm die is verbonden met een centrale excentrische as. De kracht wordt via dit enkele knooppunt overgebracht en straalt naar buiten over de glijbaan. Een dubbelpuntssysteem daarentegen beschikt over twee pitmans, doorgaans aangedreven door een gemeenschappelijke krukas of gesynchroniseerde dubbele versnellingen. Deze dubbele verbindingen worden met ver uit elkaar geplaatste intervallen aan de slede bevestigd.
Door de aandrijfkracht over twee verschillende punten te verdelen, verandert de kinematica van de machine fundamenteel. In plaats van te fungeren als een enkel duwpunt waardoor de randen van de glijbaan kunnen zweven of afbuigen, dwingen de dubbele verbindingen de hele glijbaan naar beneden te dalen, parallel aan de steunplaat. Deze parallelle beweging zorgt ervoor dat de ponspenetratie perfect verticaal blijft, ongeacht waar het daadwerkelijke snijden of vormen plaatsvindt langs de as van links naar rechts van het matrijsbed. De gibs geleiden de slide, maar de dubbele pitmans zorgen voor de rijstabiliteit.
Niet-gecentreerd laden vernietigt precisiestempelbewerkingen. Bij progressieve matrijzen met meerdere stations komt de vereiste hoeveelheid op station één zelden overeen met de vereiste hoeveelheid op station vijf. Zware doorboringen aan de linkerkant en lichte munten aan de rechterkant verschuiven het centrum van de werktonnage weg van het fysieke centrum van het persbed. Bij complexe onderdeelontwerpen kunt u deze onbalans niet vermijden.
Wanneer een enkelpuntspers deze onbalans tegenkomt, ervaart de dia kantelmomenten. We definiëren deze als gieren en stampen. Door het kantelen van de glijbaan komen de ponsen onder een kleine hoek de matrijsmatrix binnen. Over duizenden slagen veroorzaakt deze hoekige intrede ongelijkmatige ponsslijtage, micro-chipping van de matrijsranden en onderdelen die niet voldoen aan de maattolerantiecontroles. Uiteindelijk trek je veel vaker dan gepland aan de dobbelsteen voor het slijpen.
Hier geldt een strikte technische drempel. Wanneer de links-naar-rechts-afmeting van uw matrijs krachttoepassing vereist buiten het middelste derde deel van het persbed, gaat de dubbelpuntsarchitectuur over van een optionele upgrade naar een structurele noodzaak. De dubbele verbindingen gaan het kantelmoment tegen en houden de slede stijf tegen de asymmetrische weerstand van het gereedschap.
Mechanisch kenmerk |
Eénpuntspers |
Dubbelpuntsdruk |
|---|---|---|
Krachtverdeling |
Gecentraliseerd op één knooppunt |
Verspreid over twee ver uit elkaar geplaatste knooppunten |
Glijstabiliteit |
Gevoelig voor kantelen onder niet-gecentreerde belastingen |
Handhaaft een strikte parallelle beweging |
Matrijsslijtage-impact |
Versnelde slijtage van brede matrijzen door hoekige intrede |
Verlengde levensduur van de matrijs door verticale ponspenetratie |
Bedbreedtecapaciteit |
Beperkt tot smalle, gecentraliseerde tooling |
Ontworpen voor brede, multi-station progressieve matrijzen |
Het selecteren van het juiste structurele ontwerp bepaalt hoe goed de machine zal integreren in uw specifieke productieomgeving. De twee primaire framecategorieën bieden duidelijke voordelen en compromissen op het gebied van stijfheid, toegankelijkheid en voetafdruk. U moet het frame afstemmen op uw specifieke gereedschaps- en materiaalhanteringsvereisten.
Een open dubbelpuntpers maakt gebruik van een C-framestructuur gecombineerd met dubbele ophangpunten. Het frame lijkt op de letter 'C', waardoor de voorkant en beide zijkanten volledig open en vrij zijn van structurele pilaren. Fabrikanten lassen deze frames van zware staalplaat en ontlasten ze thermisch om de dimensionele stabiliteit te garanderen.
Het belangrijkste voordeel van deze architectuur is superieure toegankelijkheid. Operators en materiaalbehandelingssystemen hebben vanaf drie zijden toegang tot het gereedschapsgebied. Deze open lay-out vereenvoudigt de handmatige invoerwerkzaamheden drastisch, versnelt het wisselen van matrijzen en maakt de eenvoudige integratie mogelijk van complexe schrootafvoerbanden of robotarmen voor het verwijderen van onderdelen. Je kunt een dobbelsteen van links of rechts naar binnen schuiven zonder tussen zware staanders te hoeven navigeren.
Het C-frame-ontwerp brengt echter inherente beperkingen met zich mee. Bij hoge tonnage werkt de open voorkant van het frame als een stemvork, waardoor de constructie iets openbuigt. Dit fenomeen, bekend als hoekafbuiging of gaping, werpt de stoot en de matrijs uit een parallelle uitlijning tijdens de onderkant van de slag. Bijgevolg zijn open-type frames het meest geschikt voor lichter progressief werk, brede blanking met een laag tonnage, of toepassingen waarbij strikte toleranties op micrometerniveau niet de primaire zorg zijn.
A dubbelpuntspers van het gesloten type , gewoonlijk een H-frame dubbelpuntspers , heeft een architectuur met rechte zijden, opgebouwd uit vier massieve hoekpijlers. De kroon, het bed en de staanders zijn met voorgespannen trekstangen aan elkaar verbonden. Ingenieurs gebruiken hydraulische moeren om deze trekstangen uit te rekken, waardoor het hele frame zwaar wordt samengedrukt en een ongelooflijk stijve structurele lus ontstaat.
Dit ontwerp met vier pijlers zorgt voor maximale stijfheid en een vrijwel nulhoekafwijking. Omdat het frame onder belasting niet kan openstrekken, blijft de slede gedurende de gehele stempelcyclus perfect parallel aan het bed. Deze structurele integriteit is verplicht voor progressief stempelen met een hoog tonnage, hoge precisie, zwaar muntwerk en het werken met materialen met een hoge treksterkte, zoals geavanceerd hoogwaardig staal.
De wisselwerking voor deze extreme stijfheid is de beperkte toegang aan de zijkant. De pilaren blokkeren de zij-ingang, wat betekent dat het laden van de matrijzen doorgaans gestandaardiseerde procedures vereist, zoals het rollen van steunen, matrijzenkarren of het manoeuvreren met een vorkheftruck door de voor- of achterruiten. Persen met rechte zijde zijn vrijwel uitsluitend afhankelijk van geautomatiseerde invoerlijnen, omdat handmatige zijwaartse invoer fysiek wordt belemmerd door de framestaanders.
Het in kaart brengen van machinecapaciteiten voor specifieke productie-outputs zorgt ervoor dat kapitaalapparatuur direct de efficiëntiewinst stimuleert. Dubbelpuntsarchitectuur blinkt uit in omgevingen waar brede gereedschappen, continue werking en strikte toleranties elkaar kruisen op de productievloer.
Progressieve matrijzen voeren meerdere bewerkingen tegelijkertijd uit over een breed bed. Een enkele strook metaal wordt door de matrijs gevoerd en beweegt één station per slag vooruit. Het kan zijn dat je in één keer doordringt, inkepingen, munten maakt, vormt en afsnijdt. Omdat meerdere bewerkingen met hoge impact tegelijkertijd op verschillende punten langs de matrijs plaatsvinden, moet de slede perfect parallel blijven om het werk netjes uit te voeren.
Een dubbelpuntspers stabiliseert de glijbaan over deze meerdere operationele stations. Als uiterst links een zware vervormingsoperatie plaatsvindt, terwijl uiterst rechts een delicate doorsteekoperatie plaatsvindt, weerstaan de dubbele pitmans de ongelijkmatige weerstand. Deze parallelle beweging voorkomt dat de ponsen in de stripplaat vastlopen. Het zorgt voor zuivere sneden, voorkomt catastrofale gereedschapsbreuk en voorkomt dat pilotpennen in het matrijsblok afbreken.
Voor de overgang van handmatige invoer naar volledig geautomatiseerde lijnen zijn machines nodig die een continu, ononderbroken ritme kunnen handhaven. In een geautomatiseerde opstelling duwt een spoellijn bestaande uit een afwikkelaar, richter en servorolaanvoer materiaal rechtstreeks in het persvenster. De pers en de feeder communiceren voortdurend om de materiaalvoortgang te synchroniseren met de opwaartse slag van de slede.
Dubbelpuntsstabiliteit is van cruciaal belang bij het synchroniseren van deze grondstoffentoevoer met continue, snelle persbewegingen. Het bredere bed biedt plaats aan de zwaar uitgevoerde voerapparatuur, terwijl de tweepuntsophanging ervoor zorgt dat de snelle, herhaalde schokken er niet voor zorgen dat de glijbaan na verloop van tijd gaat afdrijven of losraakt. Dankzij deze stabiliteit kan de geautomatiseerde lijn met een maximaal aantal slagen per minuut draaien zonder trillingssensoren te activeren of materiaalstoringen te veroorzaken.
Bepaalde productiesectoren vereisen inherent brede dimensies van links naar rechts. Carrosseriepanelen voor auto's, behuizingen van grote apparaten, HVAC-componenten en zware structurele beugels vereisen een grote matrijsruimte. U kunt geen paneel van 60 inch breed stempelen in een standaard éénpuntsmachine.
Een enkelpuntspers kan eenvoudigweg niet voorzien in een bed dat breed genoeg is om deze onderdelen te huisvesten zonder het risico te lopen dat de glijbaan ernstig kantelt. Dubbelpuntspersen zijn speciaal ontworpen om de afmetingen van links naar rechts uit te rekken, terwijl de tonnageverdeling behouden blijft. Hierdoor kunnen fabrikanten lange, doorlopende onderdelen stempelen of massieve matrijzen met meerdere stations gebruiken waarvoor anders meerdere afzonderlijke persbewerkingen nodig zouden zijn.
Precisiecomponenten vereisen exacte maatconsistentie vanaf het eerste deel van de verschuiving tot de laatste. Elke doorbuiging in het persframe of de slede vertaalt zich direct in het voltooide onderdeel. Als de schuif met drieduizendste inch verschuift, verschuift de tolerantie van uw onderdeel met drieduizendste inch.
Door de schuifdoorbuiging drastisch te verminderen, zorgt de dubbelpuntsarchitectuur voor nauwere onderdeeltoleranties. De pons komt precies zoals ontworpen de matrijsmatrix binnen, waarbij een uniforme speling rond de gehele omtrek van de snede behouden blijft. Deze precisie vermindert braamvorming, levert superieure snijkantkwaliteit en elimineert vaak de noodzaak van secundair ontbramen of machinale bewerkingen.
Bij het evalueren van specificaties moet verder worden gekeken dan de basistonnageclassificatie. Ingenieurs moeten de verhoudingen, aandrijfmechanismen en doorbuigingstoleranties nauwkeurig onderzoeken om ervoor te zorgen dat de machine voldoet aan de gereedschapsvereisten. Het kopen van een pers uitsluitend op basis van de maximale tonnage zal leiden tot operationele storingen.
Een veel voorkomende valkuil bij aanbestedingen is de aanschaf van een pers met een enorm bedoppervlak, maar onvoldoende tonnage om het werk in dat hele gebied te ondersteunen. De tonnagecapaciteit moet worden beoordeeld aan de hand van de fysieke afmetingen van het bed. U moet de omgekeerde tonnagecurve begrijpen en begrijpen hoe de beschikbare kracht hogerop in de slag afneemt.
Ingenieurs berekenen het vereiste tonnage per vierkante inch van het bedoppervlak op basis van de materiaaldikte en schuifsterkte. Als u een kleine matrijs met een hoog tonnage in het midden van een zeer brede pers met een laag tonnage plaatst, loopt u het risico dat u te veel kracht op een klein gebied concentreert. Dit kan de steunplaat scheeftrekken of het aandrijfmechanisme blokkeren. Voor het verspreiden van een klus met een hoog tonnage over een breed bed is een pers nodig die is ontworpen om zijn nominale kracht gelijkmatig over beide pitmans te leveren, zonder te stoppen voor het onderste dode punt.
Moderne productie van grote volumes is sterk afhankelijk van de integratie van a pneumatisch perskoppeling- en remsysteem. In tegenstelling tot oudere mechanische penkoppelingen gebruikt een pneumatisch systeem perslucht om de wrijvingsplaten in werking te stellen. Dit zorgt voor een snelle aangrijping, nauwkeurig stoppen op elk punt in de slag en de mogelijkheid om de slide naar beneden te laten glijden tijdens het instellen van de matrijs.
Over de naleving van de veiligheidsvoorschriften valt niet te onderhandelen, vooral wanneer operators in de buurt van breedbedgereedschappen werken. Pneumatische koppelingssystemen kunnen naadloos worden geïntegreerd met veiligheidsbedieningen met dubbele kleppen, die de luchtdruk en kleppositie controleren om onbedoeld dubbel uitschakelen te voorkomen. Lichtgordijnen behoren tot de standaarduitrusting, waardoor de pneumatische koppeling onmiddellijk wordt uitgeschakeld en de rem wordt geactiveerd als een operator het infraroodvlak verbreekt.
Kopers moeten schijftypes vergelijken. Dubbelpuntspersen met directe aandrijving en vliegwiel bieden hoge snelheden, ideaal voor licht stanswerk en progressief werk. Tandwielaangedreven persen werken op lagere snelheden, maar leveren enorme energie lager in de slag. U hebt modellen met tandwielaandrijving nodig voor dieptrekken, zwaar vervormen en materiaalstansen met hoge treksterkte waarbij de doorbreekkrachten groot zijn.
Het rendement op de investering voor een dubbelpuntspers hangt sterk samen met de verlenging van de levensduur. Complexe progressieve matrijzen maken gebruik van dure hardmetalen ponsen en nauwkeurig geslepen matrixblokken. Tooling vertegenwoordigt een enorme kapitaalput en de bescherming ervan is van het allergrootste belang.
Wanneer een persframe doorbuigt, komt de stempel onder een hoek de matrijs binnen, waardoor de zijkanten van de matrix worden geschraapt. Dit vereist regelmatig verwijderen van de matrijs voor het slijpen. Het handhaven van een strikte parallelliteit tussen de slede en de steunplaat door middel van een dubbele puntophanging elimineert dit hoekige schrapen. Het verlengen van het interval tussen het slijpen van de matrijzen vermindert de onderhoudswerkzaamheden, maximaliseert de uptime van de pers en behoudt de levensduur van zeer dure gereedschappen.
Het navigeren door het leveranciersselectie- en installatieproces vereist strikte due diligence. Het doel is om een machine aan te schaffen die feilloos integreert met de bestaande infrastructuur en tegelijkertijd een duidelijk pad biedt voor toekomstige automatisering. U heeft een machine nodig die is gebouwd volgens uw exacte vloerspecificaties.
Niet alle leveranciers ontwerpen hun frames volgens dezelfde normen. Bij het beoordelen van een fabrikant van elektrische persen , kijk eens goed naar hun interne bewerkingsmogelijkheden. Fabrikanten die het frezen en kotteren van hun eigen frames beheersen, produceren over het algemeen kleinere spelingen en een betere parallelliteit van de glijbanen. Vraag om hun kottermolens en montageplaatsen te zien.
Vraag gedocumenteerde eindige-elementenanalyserapporten aan over de stijfheid van het frame. Deze rapporten bewijzen hoe het frame zich zal gedragen onder maximale belasting, waarbij eventuele zwakke punten in de kroon of het bed worden benadrukt. Controleer de beschikbaarheid van vervangende onderdelen en stel duidelijke serviceniveauovereenkomsten op voor technische ondersteuning en veldonderhoud. U kunt het zich niet veroorloven dat een machine stilstaat en wacht op een eigen uitrusting uit het buitenland.
Kant-en-klare modellen schieten vaak tekort als het gaat om eigen gereedschap of gespecialiseerde productielijnen. Het specificeren van een Dankzij de aangepaste ponsmachine kunnen ingenieurs kritische parameters dicteren die overeenkomen met bestaande matrijzensets.
Aanpassing omvat het wijzigen van de slaglengte om dieper getrokken onderdelen op te nemen, of het aanpassen van de sluithoogte en schuifaanpassingsparameters om te passen bij bestaande gestandaardiseerde matrijzensets. Een op maat gemaakte constructie zorgt voor een naadloze integratie met aanvullende apparatuur. De fabrikant kan montagepunten voor servorolaanvoersystemen, schroottransportbanden, in-die tonnagemonitors en geautomatiseerde gedeeltelijkejectiesystemen rechtstreeks in de fabriek voorbedraden en machinaal bewerken.
Het upgraden naar een dual-pitmansysteem introduceert specifieke onderhoudsvereisten die verschillen van die van single-point-machines. U moet uw onderhoudspersoneel trainen in de specifieke synchronisatievereisten van een dubbelpuntsarchitectuur om ongelijkmatige slijtage te voorkomen.
Preventief onderhoud voor dubbelpuntssystemen is sterk gericht op synchronisatie. Onderhoudsteams moeten routinematig de slijtage van de tandwielen inspecteren om er zeker van te zijn dat beide pitmans de slide gelijkmatig besturen. De tegengewichtcilinderdruk moet nauwgezet worden gehandhaafd om het enorme gewicht van de brede slede en de bovenste matrijshelft te compenseren. Als de tegendruk te laag is, zullen de koppelings- en remvoeringen voortijdig verslijten. Een goede smering van de verlengde spieoppervlakken is van cruciaal belang voor het behouden van de nauwe spelingen die nodig zijn voor nauwkeurig stempelen. U moet ervoor zorgen dat het automatisch recirculerende oliesysteem een consistente druk levert op alle lagerpunten.
Controleer uw huidige matrijsslijtagepatronen om tekenen van niet-gecentreerde belasting en hoekige ponsinvoer te identificeren.
Bereken de maximale afmetingen van links naar rechts van uw komende gereedschapsprojecten om de vereiste bedbreedte te bepalen.
Meet het vereiste tonnage per vierkante inch over uw breedste matrijzensets om te voorkomen dat het aandrijfmechanisme afslaat.
Specificeer tijdens de aanschaffase een fabrieksgeïntegreerde montage voor uw geautomatiseerde invoer- en afvalafvoersystemen.
A: Het verschil zit hem in het aantal verbindingen dat de glijbaan aandrijft. Een enkelpuntspers maakt gebruik van één centrale verbinding, waardoor deze gevoelig is voor kantelen onder excentrische belasting. Een dubbelpuntspers maakt gebruik van twee ver uit elkaar geplaatste verbindingen, waardoor de kracht gelijkmatig wordt verdeeld, de slede parallel blijft en brede of asymmetrische gereedschapsbelastingen veilig kunnen worden verwerkt.
A: Een CNC-revolverponsmachine is ontworpen voor de productie van plaatmetaal met een laag volume en een hoge mix, waarbij meerdere kleine gereedschappen worden gebruikt om vormen dynamisch te knabbelen of te ponsen. Een dubbelpuntspers is gebouwd voor het stempelen van grote volumes, waarbij gebruik wordt gemaakt van enorme brute kracht om grote, complexe progressieve matrijzen in één enkele doorlopende slag aan te drijven.
A: U moet upgraden naar een H-frame pers wanneer u overstapt op progressieve matrijzen met een zwaar tonnage, of wanneer hoekafbuiging in een C-frame pers voortijdige gereedschapsschade, overmatige bramen of onderdelen die buiten de tolerantie vallen tijdens de stempelcyclus veroorzaakt.
EEN: Ja. De term pneumatisch verwijst naar het koppelings- en rembedieningssysteem, niet naar het frame of het verbindingstype. Moderne mechanische dubbelpuntpersen maken standaard gebruik van pneumatische koppelingssystemen om snelle inschakeling, nauwkeurig stoppen en naleving van strikte veiligheidsvoorschriften voor de operator te garanderen.
A: Progressieve matrijzen voeren meerdere bewerkingen tegelijkertijd uit over een groot gebied, waardoor ongelijkmatige tonnagevereisten ontstaan. Een dubbelpuntspers stabiliseert de slede tegen deze ongelijke krachten, waardoor parallelle beweging wordt gegarandeerd. Dit voorkomt dat ponsen vastlopen, vermindert matrijslijtage en garandeert precisie op alle operationele stations.
A: De voornaamste beperking is structurele gaping. Omdat de voorkant open is, zorgen hoge tonnagebelastingen ervoor dat het frame licht buigt, wat leidt tot hoekafwijkingen. Dit maakt frames van het open type ongeschikt voor progressief stempelen met extreme precisie of zeer hoge tonnages in vergelijking met stijve persen met rechte zijde.
A: Bereken de maximale breedte van uw grootste matrijs en voeg vervolgens de benodigde ruimte toe voor materiaaltoevoerapparatuur aan de zijkanten en de vereisten voor het afvoeren van schroot onder de steun. Zorg ervoor dat de gespecificeerde bedgrootte overeenkomt met een voldoende tonnage om te voorkomen dat de pers vastloopt tijdens operaties over een groot gebied.