Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 22-10-2026 Nguồn gốc: Địa điểm
Trong quá trình dập kim loại khối lượng lớn, việc dựa vào máy ép một điểm cho khuôn rộng hoặc nhiều trạm chắc chắn sẽ dẫn đến hiện tượng nghiêng trượt, khuôn bị mòn nhanh và dung sai bộ phận không được chấp nhận. Các nhà sản xuất mở rộng quy mô hoạt động khuôn lũy tiến hoặc dập các bộ phận không đối xứng, rộng thường phải đối mặt với tắc nghẽn do tải lệch tâm. Nâng cấp công cụ mà không nâng cấp kiến trúc máy ép sẽ dẫn đến tỷ lệ phế liệu cao và thời gian ngừng hoạt động để bảo trì thường xuyên. Trong khi máy ép đột tháp pháo CNC phục vụ chế tạo kim loại tấm có khối lượng thấp, hỗn hợp cao, thì việc sản xuất khối lượng lớn đòi hỏi lực mạnh và độ ổn định của máy ép cơ học hoặc khí nén để truyền động các khuôn phức tạp. Chuyển sang một máy dập đột điểm kép phân phối trọng tải qua hai kết nối, ổn định đường trượt. Hướng dẫn này đánh giá các tiêu chí kỹ thuật, các biến thể khung và kịch bản sản xuất để chứng minh mức đầu tư vốn vào kiến trúc điểm kép.
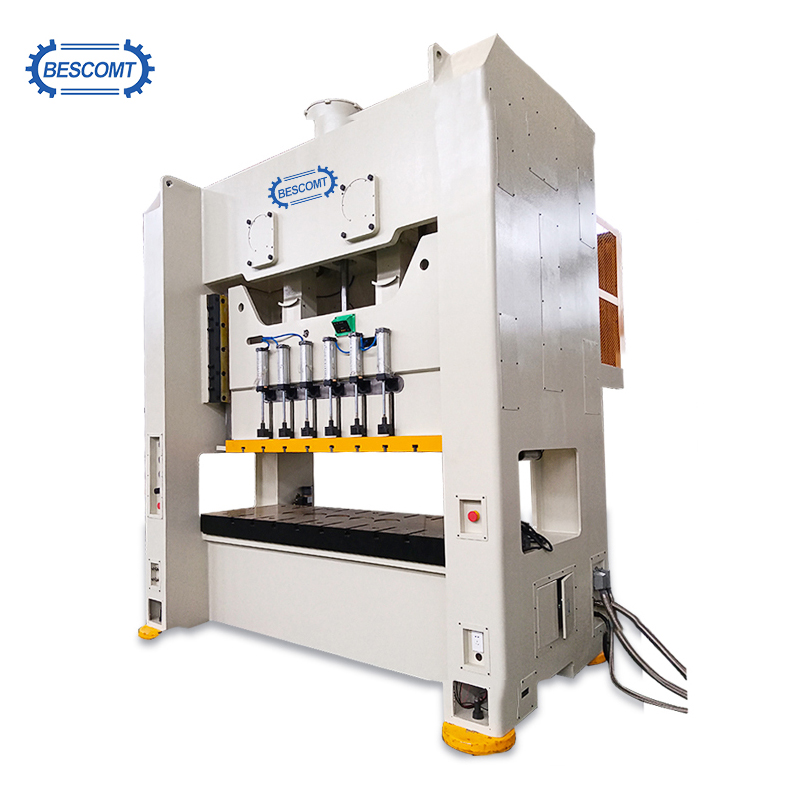
Máy ép hai điểm là bắt buộc đối với các ứng dụng dập khuôn lũy tiến và ứng dụng giường rộng trong đó tải lệch tâm tạo ra mômen lật có tính phá hủy trên thanh trượt.
Việc lựa chọn giữa loại mở và loại đóng (khung H) sẽ quyết định sự cân bằng giữa khả năng tiếp cận dụng cụ và độ cứng kết cấu tối đa.
Việc nâng cấp lên hệ thống điểm kép sẽ kéo dài tuổi thọ khuôn một cách đáng kể bằng cách giảm thiểu độ lệch góc trong hành trình dập.
Hợp tác với nhà sản xuất máy ép điện đủ tiêu chuẩn cho máy ép đột tùy chỉnh đảm bảo tích hợp thích hợp với cấp cuộn tự động, hệ thống chuyển và các giao thức an toàn hiện đại.
Những hạn chế về mặt cơ học trở nên rõ ràng khi bạn đẩy máy ép một điểm vượt quá khả năng kích thước dự định của nó. Một điểm kết nối duy nhất truyền lực trực tiếp xuống tâm cầu trượt. Khi chiều rộng của giường vượt quá sự hỗ trợ cục bộ của pitman đơn này, bất kỳ thao tác dụng cụ nào xảy ra gần các cạnh bên ngoài của giường sẽ tạo ra hiệu ứng đòn bẩy. Thực tế cơ học này đòi hỏi phải nâng cấp cấu trúc để duy trì tính toàn vẹn trong hoạt động tại xưởng.
Sự khác biệt cơ bản về mặt cơ học nằm ở hệ thống truyền động và kiến trúc kết nối. Máy ép một điểm sử dụng một cánh tay pitman được nối với trục lệch tâm trung tâm. Lực truyền qua nút đơn này, tỏa ra ngoài qua slide. Ngược lại, hệ thống hai điểm có hai pitman, thường được dẫn động bởi một trục khuỷu chung hoặc hai bánh răng đồng bộ. Các kết nối kép này gắn vào slide với khoảng cách đều nhau.
Việc phân phối lực truyền động qua hai điểm riêng biệt làm thay đổi cơ bản động học của máy. Thay vì hoạt động như một điểm đẩy duy nhất cho phép các cạnh trượt nổi hoặc lệch, các kết nối kép buộc toàn bộ thanh trượt đi xuống theo hướng song song với tấm đỡ. Chuyển động song song này đảm bảo độ xuyên chày vẫn thẳng đứng hoàn hảo, bất kể việc cắt hoặc tạo hình thực tế diễn ra ở đâu dọc theo trục từ trái sang phải của bệ khuôn. Các gibs dẫn hướng trượt, nhưng các pitman kép mang lại sự ổn định khi lái xe.
Tải lệch tâm phá hủy các hoạt động dập chính xác. Trong các khuôn lũy tiến nhiều trạm, trọng tải yêu cầu ở trạm một hiếm khi khớp với trọng tải yêu cầu ở trạm năm. Sự xuyên thủng nặng ở phía bên trái và sự đúc nhẹ ở phía bên phải làm dịch chuyển trọng tải làm việc ra khỏi tâm vật lý của bệ máy ép. Bạn không thể tránh được sự mất cân bằng này trong các thiết kế chi tiết phức tạp.
Khi nhấn một điểm gặp phải sự mất cân bằng này, slide sẽ trải qua những khoảnh khắc nghiêng. Chúng tôi định nghĩa chúng là ngáp và cao độ. Nghiêng trượt làm cho chày đi vào ma trận khuôn ở một góc nhỏ. Trải qua hàng nghìn hành trình, lối vào góc này gây ra hiện tượng mài mòn chày không đều, sứt mẻ rất nhỏ ở các cạnh khuôn và các bộ phận không đạt yêu cầu kiểm tra dung sai kích thước. Cuối cùng, bạn phải kéo khuôn để mài thường xuyên hơn nhiều so với dự kiến.
Một ngưỡng kỹ thuật nghiêm ngặt được áp dụng ở đây. Khi kích thước từ trái sang phải của khuôn yêu cầu tác dụng lực bên ngoài phần ba trung tâm của bàn ép, kiến trúc điểm kép sẽ chuyển từ nâng cấp tùy chọn sang cần thiết về kết cấu. Các kết nối kép chống lại mô men lật, giữ cho thanh trượt cứng chắc trước lực cản không đối xứng của dụng cụ.
Đặc tính cơ học |
Máy ép một điểm |
Bấm hai điểm |
|---|---|---|
Phân bổ lực lượng |
Tập trung tại một nút duy nhất |
Trải rộng trên hai nút có khoảng cách rộng rãi |
Độ ổn định trượt |
Dễ bị lật khi tải trọng lệch tâm |
Duy trì chuyển động song song nghiêm ngặt |
Tác động mòn chết |
Sự mài mòn tăng nhanh trên khuôn rộng do lối vào có góc cạnh |
Kéo dài tuổi thọ khuôn thông qua sự xuyên thủng của cú đấm theo chiều dọc |
Công suất chiều rộng giường |
Giới hạn ở công cụ tập trung, thu hẹp |
Được thiết kế cho các khuôn liên tục rộng, nhiều trạm |
Việc chọn thiết kế cấu trúc chính xác sẽ quyết định mức độ tích hợp của máy vào môi trường sản xuất cụ thể của bạn. Hai loại khung chính mang lại những lợi thế và sự đánh đổi riêng biệt về độ cứng, khả năng tiếp cận và dấu chân. Bạn phải khớp khung với các yêu cầu xử lý vật liệu và dụng cụ cụ thể của mình.
MỘT Máy ép điểm kép kiểu mở sử dụng cấu trúc khung chữ C kết hợp với các điểm treo kép. Khung giống chữ 'C', để mặt trước và cả hai bên hoàn toàn mở và không có trụ kết cấu. Các nhà sản xuất hàn các khung này từ tấm thép nặng và giảm ứng suất nhiệt để đảm bảo độ ổn định về kích thước.
Ưu điểm chính của kiến trúc này là khả năng tiếp cận vượt trội. Người vận hành và hệ thống xử lý vật liệu có thể tiếp cận khu vực dụng cụ từ ba phía. Bố cục mở này giúp đơn giản hóa đáng kể các hoạt động cấp liệu thủ công, tăng tốc chuyển đổi khuôn và cho phép tích hợp dễ dàng các băng tải loại bỏ phế liệu phức tạp hoặc cánh tay rút chi tiết bằng rô-bốt. Bạn có thể trượt xúc xắc vào từ bên trái hoặc bên phải mà không cần di chuyển xung quanh các cột đứng nặng.
Tuy nhiên, thiết kế khung C có những hạn chế cố hữu. Dưới tải trọng lớn, mặt trước mở của khung hoạt động giống như một âm thoa, khiến cấu trúc hơi cong mở. Hiện tượng này, được gọi là độ lệch góc hoặc khe hở, ném chày và chết không thẳng hàng song song trong suốt phần cuối của cú đánh. Do đó, khung kiểu mở phù hợp nhất cho công việc tiến triển nhẹ hơn, phôi rộng nhưng trọng tải thấp hoặc các ứng dụng mà dung sai ở mức micromet không phải là mối quan tâm chính.
MỘT máy ép điểm kép kiểu đóng , thường được gọi là máy ép Máy ép điểm đôi khung chữ H , có kiến trúc mặt thẳng được xây dựng với bốn trụ góc lớn. Vương miện, giường và cột đứng được buộc lại với nhau bằng các thanh giằng dự ứng lực. Các kỹ sư sử dụng đai ốc thủy lực để kéo căng các thanh giằng này, đặt toàn bộ khung ở trạng thái nén nặng và tạo ra một vòng kết cấu cực kỳ cứng.
Thiết kế bốn trụ này mang lại độ cứng tối đa và độ lệch góc gần như bằng không. Vì khung không thể giãn ra khi chịu tải nên thanh trượt vẫn song song hoàn toàn với giường trong toàn bộ chu trình dập. Tính toàn vẹn về cấu trúc này là bắt buộc đối với việc dập lũy tiến có trọng tải lớn, độ chính xác cao, đúc nặng và làm việc với các vật liệu có độ bền kéo cao như thép cường độ cao tiên tiến.
Sự đánh đổi cho độ cứng cực cao này là khả năng tiếp cận từ bên bị hạn chế. Các trụ chặn lối vào bên cạnh, nghĩa là việc tải khuôn thường yêu cầu các quy trình được tiêu chuẩn hóa như bệ lăn, xe đẩy hoặc xe nâng di chuyển qua cửa sổ phía trước hoặc phía sau. Máy ép theo chiều thẳng hầu như chỉ dựa vào các đường cấp liệu tự động, vì việc cấp giấy theo hướng thủ công bị cản trở bởi các khung thẳng đứng.
Ánh xạ khả năng của máy tới các đầu ra sản xuất cụ thể đảm bảo rằng thiết bị vốn trực tiếp thúc đẩy tăng hiệu quả. Kiến trúc điểm đôi vượt trội trong các môi trường có nhiều dụng cụ, hoạt động liên tục và dung sai nghiêm ngặt giao nhau trên sàn sản xuất.
Khuôn tiến bộ thực hiện nhiều thao tác đồng thời trên một giường rộng. Một dải kim loại xuyên qua khuôn, tiến lên một trạm trên mỗi hành trình. Bạn có thể có quá trình xỏ khuyên, khía hình khía, tạo hình, tạo hình và cắt bỏ cùng một lúc. Bởi vì nhiều hoạt động có tác động mạnh xảy ra đồng thời tại các điểm khác nhau dọc theo khuôn, nên thanh trượt phải song song hoàn hảo để thực hiện công việc một cách rõ ràng.
Máy ép hai điểm giúp ổn định thanh trượt trên nhiều trạm vận hành này. Nếu thao tác tạo hình nặng xảy ra ở ngoài cùng bên trái trong khi thao tác xuyên thấu tinh tế xảy ra ở ngoài cùng bên phải, thì pitman kép sẽ chống lại lực cản không đồng đều. Chuyển động song song này ngăn không cho chày dính vào tấm gạt phôi. Nó đảm bảo các vết cắt sạch sẽ, ngăn ngừa sự cố gãy dụng cụ nghiêm trọng và giữ cho các chốt dẫn hướng không bị gãy trong khối khuôn.
Việc chuyển từ cấp liệu thủ công sang dây chuyền hoàn toàn tự động đòi hỏi máy móc có thể duy trì nhịp độ liên tục, không bị gián đoạn. Trong thiết lập tự động, một dây chuyền cuộn bao gồm bộ tháo cuộn, bộ ép thẳng và bộ cấp liệu cuộn servo sẽ đẩy vật liệu trực tiếp vào cửa sổ ép. Máy ép và máy cấp liệu liên lạc liên tục để đồng bộ hóa quá trình đẩy vật liệu với hành trình đi lên của slide.
Độ ổn định điểm kép là rất quan trọng khi đồng bộ hóa các nguồn cấp nguyên liệu thô này với các thao tác ép liên tục, tốc độ cao. Giường rộng hơn chứa được thiết bị cấp liệu hạng nặng, trong khi hệ thống treo hai điểm đảm bảo rằng các tác động nhanh, lặp đi lặp lại không làm cho thanh trượt bị trôi hoặc lỏng lẻo theo thời gian. Sự ổn định này cho phép dây chuyền tự động chạy với tốc độ tối đa mỗi phút mà không kích hoạt cảm biến rung hoặc gây ra tình trạng nạp sai vật liệu.
Một số lĩnh vực sản xuất nhất định vốn yêu cầu kích thước rộng từ trái sang phải. Các tấm thân ô tô, vỏ thiết bị lớn, các bộ phận HVAC và giá đỡ kết cấu nặng đòi hỏi không gian khuôn rộng rãi. Bạn không thể đóng dấu một tấm rộng 60 inch trong máy một điểm tiêu chuẩn.
Máy ép một điểm đơn giản là không thể cung cấp bệ đủ rộng để chứa các bộ phận này mà không gặp rủi ro bị lật trượt nghiêm trọng. Máy ép điểm đôi được thiết kế đặc biệt để kéo dài kích thước từ trái sang phải trong khi vẫn duy trì sự phân bổ trọng tải. Điều này cho phép các nhà sản xuất dập các bộ phận dài, liên tục hoặc sử dụng các khuôn dập đa trạm lớn mà nếu không sẽ yêu cầu nhiều thao tác ép riêng biệt.
Các thành phần chính xác yêu cầu tính nhất quán về kích thước chính xác từ phần đầu tiên của ca đến phần cuối cùng. Bất kỳ độ lệch nào trong khung ép hoặc thanh trượt sẽ chuyển trực tiếp sang phần hoàn thiện. Nếu slide dịch chuyển ba phần nghìn inch thì dung sai bộ phận của bạn sẽ dịch chuyển ba phần nghìn inch.
Bằng cách giảm đáng kể độ lệch trượt, kiến trúc điểm kép đảm bảo dung sai chi tiết chặt chẽ hơn. Cú chày đi vào ma trận khuôn chính xác như được thiết kế, duy trì khoảng hở đồng đều xung quanh toàn bộ chu vi của vết cắt. Độ chính xác này làm giảm sự hình thành gờ, mang lại chất lượng cạnh vượt trội và thường loại bỏ nhu cầu thực hiện các thao tác gia công hoặc mài giũa thứ cấp.
Việc đánh giá các thông số kỹ thuật đòi hỏi phải nhìn qua mức trọng tải cơ bản. Các kỹ sư phải xem xét kỹ lưỡng các tỷ số, cơ cấu truyền động và dung sai độ lệch để đảm bảo máy phù hợp với yêu cầu về dụng cụ. Mua máy ép chỉ dựa trên trọng tải tối đa sẽ dẫn đến hỏng hóc trong hoạt động.
Một cạm bẫy mua sắm phổ biến là mua máy ép có diện tích giường lớn nhưng không đủ trọng tải để hỗ trợ công việc trên toàn bộ khu vực đó. Tải trọng phải được đánh giá theo kích thước vật lý của giường. Bạn phải hiểu đường cong trọng tải ngược và lực sẵn có giảm xuống cao hơn trong hành trình như thế nào.
Các kỹ sư tính toán trọng tải cần thiết trên mỗi inch vuông diện tích giường dựa trên độ dày vật liệu và độ bền cắt. Nếu bạn đặt khuôn nhỏ, trọng tải lớn vào giữa máy ép rất rộng, trọng tải thấp, bạn có nguy cơ tập trung quá nhiều lực vào một khu vực nhỏ. Điều này có thể làm hỏng tấm đỡ hoặc làm dừng cơ cấu truyền động. Việc dàn trải công việc có trọng tải lớn trên một bệ rộng đòi hỏi một máy ép được thiết kế để cung cấp lực định mức đồng đều trên cả hai pitman mà không bị khựng lại trước điểm chết dưới.
Sản xuất số lượng lớn hiện đại phụ thuộc rất nhiều vào sự tích hợp của một Hệ thống ly hợp và phanh ép bằng khí nén. Không giống như các ly hợp chốt cơ học cũ hơn, hệ thống khí nén sử dụng khí nén để gắn các tấm ma sát. Điều này cho phép tương tác nhanh, dừng chính xác tại bất kỳ điểm nào trong hành trình và khả năng trượt xuống trong khi thiết lập khuôn.
Việc tuân thủ an toàn là điều không thể bàn cãi, đặc biệt khi người vận hành làm việc gần dụng cụ có bệ rộng. Hệ thống ly hợp khí nén tích hợp liền mạch với bộ điều khiển an toàn van kép, theo dõi áp suất không khí và vị trí van để ngăn ngừa tình trạng vấp ngã đôi do vô tình. Màn chắn sáng là thiết bị tiêu chuẩn, ngay lập tức ngắt ly hợp khí nén và đạp phanh nếu người vận hành phá vỡ mặt phẳng hồng ngoại.
Người mua phải so sánh các loại ổ đĩa. Máy ép hai điểm bánh đà dẫn động trực tiếp cung cấp tốc độ cao lý tưởng cho công việc dập phôi nhẹ và gia công liên tục. Máy ép truyền động bằng bánh răng hoạt động ở tốc độ chậm hơn nhưng cung cấp năng lượng lớn hơn trong hành trình. Bạn cần các mô hình truyền động bằng bánh răng để dập sâu, tạo hình nặng và dập vật liệu có độ bền kéo cao trong đó lực xuyên qua rất lớn.
Lợi tức đầu tư của máy ép hai điểm gắn liền với việc kéo dài tuổi thọ của máy. Các khuôn lũy tiến phức tạp sử dụng các chày cacbua đắt tiền và các khối ma trận được mài chính xác. Công cụ đại diện cho một lượng vốn khổng lồ và việc bảo vệ nó là điều tối quan trọng.
Khi khung ép bị lệch, chày sẽ đi vào khuôn theo một góc, làm xước các cạnh của ma trận. Điều này đòi hỏi phải loại bỏ khuôn thường xuyên để mài. Duy trì sự song song chặt chẽ giữa tấm trượt và tấm đỡ thông qua hệ thống treo hai điểm giúp loại bỏ hiện tượng cạo góc này. Kéo dài khoảng thời gian giữa các lần mài khuôn giúp giảm lao động bảo trì, tối đa hóa thời gian hoạt động của máy ép và duy trì tuổi thọ của các tài sản dụng cụ đắt tiền.
Việc điều hướng quá trình lựa chọn và lắp đặt nhà cung cấp đòi hỏi sự thẩm định nghiêm ngặt. Mục tiêu là mua một cỗ máy tích hợp hoàn hảo với cơ sở hạ tầng hiện có đồng thời cung cấp lộ trình rõ ràng cho quá trình tự động hóa trong tương lai. Bạn cần một chiếc máy được chế tạo theo thông số kỹ thuật sàn chính xác của bạn.
Không phải tất cả các nhà cung cấp đều thiết kế khung của họ theo cùng tiêu chuẩn. Khi đánh giá một nhà sản xuất máy ép điện , hãy xem xét kỹ khả năng gia công nội bộ của họ. Các nhà sản xuất kiểm soát việc phay và móc lỗ khung của riêng họ thường tạo ra khoảng hở gib chặt hơn và độ song song trượt tốt hơn. Yêu cầu được xem các nhà máy khoan và xưởng lắp ráp của họ.
Yêu cầu tài liệu báo cáo phân tích phần tử hữu hạn về độ cứng của khung. Các báo cáo này chứng minh khung sẽ hoạt động như thế nào dưới tải trọng tối đa, nêu bật mọi điểm yếu tiềm ẩn trên vương miện hoặc giường. Xác minh tính sẵn có của các bộ phận thay thế và thiết lập các thỏa thuận mức độ dịch vụ rõ ràng để hỗ trợ kỹ thuật và bảo trì hiện trường. Bạn không thể mua được một cỗ máy ngồi chờ thiết bị độc quyền từ nước ngoài.
Các mẫu có sẵn thường xuyên gặp khó khăn khi xử lý dụng cụ độc quyền hoặc dây chuyền sản xuất chuyên dụng. Chỉ định một Máy ép đột tùy chỉnh cho phép các kỹ sư đưa ra các thông số quan trọng phù hợp với bộ khuôn hiện có.
Tùy chỉnh bao gồm việc thay đổi độ dài hành trình để phù hợp với các phần được vẽ sâu hơn hoặc sửa đổi các thông số điều chỉnh độ cao đóng và trượt để phù hợp với các bộ khuôn tiêu chuẩn hiện có. Bản dựng tùy chỉnh đảm bảo tích hợp liền mạch với thiết bị phụ trợ. Nhà sản xuất có thể nối dây trước và các điểm lắp máy cho máy cấp liệu cuộn servo, băng tải phế liệu, bộ giám sát trọng tải trong khuôn và hệ thống đẩy bộ phận tự động trực tiếp tại nhà máy.
Việc nâng cấp lên hệ thống pitman kép đưa ra các yêu cầu bảo trì cụ thể khác với máy một điểm. Bạn phải đào tạo nhân viên bảo trì của mình về các yêu cầu đồng bộ hóa cụ thể của kiến trúc điểm kép để tránh tình trạng mài mòn không đồng đều.
Bảo trì phòng ngừa cho hệ thống điểm kép tập trung chủ yếu vào việc đồng bộ hóa. Các đội bảo trì phải thường xuyên kiểm tra độ mòn của bánh răng để đảm bảo cả hai thợ pit-tông đều dẫn động cầu trượt một cách đồng đều. Áp suất xi lanh đối trọng phải được duy trì tỉ mỉ để bù đắp trọng lượng lớn của thanh trượt rộng và nửa khuôn trên. Nếu áp suất đối trọng quá thấp, lớp lót ly hợp và phanh sẽ bị mòn sớm. Việc bôi trơn thích hợp các bề mặt gib mở rộng là rất quan trọng để duy trì khoảng hở chặt cần thiết để dập chính xác. Bạn phải đảm bảo hệ thống dầu tuần hoàn tự động mang lại áp suất ổn định cho tất cả các điểm chịu lực.
Kiểm tra các kiểu mòn khuôn hiện tại của bạn để xác định các dấu hiệu của tải lệch tâm và lối vào đột góc.
Tính toán kích thước tối đa từ trái sang phải của các dự án dụng cụ sắp tới của bạn để xác định chiều rộng giường cần thiết.
Đo trọng tải cần thiết trên mỗi inch vuông trên các bộ khuôn rộng nhất của bạn để ngăn chặn cơ chế truyền động bị đình trệ.
Chỉ định việc lắp đặt tích hợp tại nhà máy cho hệ thống loại bỏ phế liệu và nạp liệu tự động của bạn trong giai đoạn thu mua.
Đáp: Sự khác biệt nằm ở số lượng kết nối dẫn động cầu trượt. Máy ép một điểm sử dụng một kết nối trung tâm, khiến nó dễ bị lật khi tải lệch tâm. Máy ép hai điểm sử dụng hai kết nối có khoảng cách rộng rãi, phân bổ lực đồng đều, giữ cho thanh trượt song song và xử lý an toàn các tải trọng dụng cụ rộng hoặc không đối xứng.
Trả lời: Máy đột dập tháp pháo CNC được thiết kế để chế tạo kim loại tấm có khối lượng thấp, hỗn hợp cao, sử dụng nhiều công cụ nhỏ để mài hoặc đột các hình dạng một cách linh hoạt. Máy ép hai điểm được chế tạo để dập khuôn chuyên dụng, khối lượng lớn, sử dụng lực mạnh để tạo ra các khuôn dập lũy tiến lớn, phức tạp trong một hành trình liên tục.
Trả lời: Bạn nên nâng cấp lên máy ép khung H khi chuyển sang khuôn dập lũy tiến có trọng tải nặng hoặc khi độ lệch góc trong máy ép khung C gây ra hư hỏng dụng cụ sớm, lưỡi sắc quá mức hoặc các bộ phận nằm ngoài khả năng chịu đựng trong chu trình dập.
Đ: Vâng. Thuật ngữ khí nén dùng để chỉ hệ thống dẫn động ly hợp và phanh chứ không phải khung hoặc loại kết nối. Máy ép cơ khí hai điểm hiện đại sử dụng hệ thống ly hợp khí nén như một tính năng tiêu chuẩn để đảm bảo ăn khớp nhanh, dừng chính xác và tuân thủ các quy định nghiêm ngặt về an toàn cho người vận hành.
Trả lời: Khuôn lũy tiến thực hiện đồng thời nhiều thao tác trên một khu vực rộng, tạo ra các yêu cầu về trọng tải không đồng đều. Máy ép hai điểm ổn định thanh trượt chống lại các lực không đồng đều này, đảm bảo chuyển động song song. Điều này ngăn chặn các chày dính vào nhau, giảm mài mòn khuôn và đảm bảo độ chính xác trên tất cả các trạm vận hành.
Đáp: Hạn chế chính là khoảng cách về cấu trúc. Do phía trước mở nên tải trọng lớn khiến khung xe bị uốn cong nhẹ dẫn đến hiện tượng lệch góc. Điều này làm cho các khung kiểu mở không phù hợp để dập lũy tiến có độ chính xác cực cao hoặc trọng tải rất cao so với máy ép thẳng cứng.
Đáp: Tính chiều rộng tối đa của khuôn lớn nhất của bạn, sau đó thêm khoảng hở cần thiết cho thiết bị cấp nguyên liệu ở các bên và yêu cầu đổ phế liệu bên dưới tấm lót. Đảm bảo kích thước giường được chỉ định phù hợp với định mức trọng tải đủ để tránh làm máy ép bị đình trệ khi vận hành trên diện rộng.