بازدید: 0 نویسنده: ویرایشگر سایت زمان انتشار: 22-10-2026 منبع: سایت
در مهر زنی فلزی با حجم بالا، تکیه بر یک پرس تک نقطه ای برای قالب های عریض یا چند ایستگاهی، ناگزیر به سر خوردن، سایش سریع قالب و تلرانس قطعات غیرقابل قبول می شود. سازندگانی که تا عملیات قالب پیشرونده یا مهر زنی قطعات گسترده و نامتقارن بالا می روند، اغلب با تنگناهایی مواجه می شوند که ناشی از بارگذاری خارج از مرکز است. ارتقاء ابزار بدون ارتقاء معماری پرس منجر به نرخ ضایعات بالا و خرابی های مکرر تعمیر و نگهداری می شود. در حالی که پرسهای پانچ برجک CNC برای تولید ورقهای فلزی با حجم کم و با اختلاط بالا خدمت میکنند، تولید با حجم بالا به نیروی بیرحمانه و پایداری یک پرس مکانیکی یا پنوماتیکی برای هدایت قالبهای پیچیده نیاز دارد. انتقال به a پرس پانچ دو نقطه تناژ را در دو اتصال توزیع می کند و لغزش را تثبیت می کند. این راهنما معیارهای مهندسی، تغییرات قاب و سناریوهای تولیدی را که سرمایهگذاری سرمایه در معماری دو نقطهای را توجیه میکنند، ارزیابی میکند.
پرس های دو نقطه ای برای مهر زنی پیشرونده قالب و کاربردهای بستر پهن که در آن بارگذاری خارج از مرکز باعث ایجاد لحظات واژگونی مخرب در اسلاید می شود، الزامی است.
انتخاب بین یک نوع باز و یک نوع بسته (قاب H) پرس دو نقطه ای، تعادل بین قابلیت دسترسی ابزار و حداکثر استحکام ساختاری را دیکته می کند.
ارتقاء به یک سیستم دو نقطه ای با به حداقل رساندن انحراف زاویه ای در طول ضربه زدن، عمر قالب را به طور قابل توجهی افزایش می دهد.
همکاری با یک سازنده پرس قدرت واجد شرایط برای دستگاه پرس پانچ سفارشی، یکپارچگی مناسب با تغذیه کویل خودکار، سیستمهای انتقال، و پروتکلهای ایمنی مدرن را تضمین میکند.
محدودیتهای مکانیکی زمانی آشکار میشوند که یک پرس تک نقطهای را فراتر از ظرفیت ابعادی مورد نظر فشار دهید. یک نقطه اتصال منفرد نیرو را مستقیماً در مرکز اسلاید وارد می کند. زمانی که عرض تخت از پشتیبانی موضعی این پیتمن منفرد بیشتر شود، هر عملیات ابزارکاری که در نزدیکی لبههای بیرونی بستر رخ میدهد، یک اثر اهرمی ایجاد میکند. این واقعیت مکانیکی نیاز به ارتقای ساختاری را برای حفظ یکپارچگی عملیاتی در کف فروشگاه دیکته میکند.
تفاوت مکانیکی اساسی در ساختار درایو و معماری اتصال نهفته است. یک پرس تک نقطه ای از یک بازوی پیتمن متصل به یک محور مرکزی غیرعادی استفاده می کند. نیرو از طریق این گره منفرد منتقل می شود و در سراسر اسلاید به بیرون تابش می کند. در مقابل، یک سیستم دو نقطه ای دارای دو پیتمن است که معمولاً توسط یک میل لنگ مشترک یا چرخ دنده های دوقلوی همگام هدایت می شوند. این اتصالات دوگانه در فواصل زمانی زیاد به اسلاید متصل می شوند.
توزیع نیروی محرکه در دو نقطه متمایز اساساً سینماتیک ماشین را تغییر می دهد. به جای اینکه به عنوان یک نقطه فشار واحد عمل کنند که به لبه های لغزنده اجازه شناور یا انحراف را می دهد، اتصالات دوگانه کل اسلاید را وادار می کند تا به موازات صفحه تقویت کننده پایین بیاید. این حرکت موازی تضمین میکند که نفوذ پانچ کاملاً عمودی باقی میماند، صرفنظر از اینکه برش یا شکلدهی واقعی در امتداد محور چپ به راست بستر قالب انجام میشود. غلتک ها اسلاید را هدایت می کنند، اما پیتمن های دوتایی ثبات رانندگی را فراهم می کنند.
بارگذاری خارج از مرکز، عملیات مهر زنی دقیق را از بین می برد. در قالب های پیشرونده چند ایستگاهی، تناژ مورد نیاز در ایستگاه یک به ندرت با تناژ مورد نیاز در ایستگاه پنج مطابقت دارد. سوراخ کردن شدید در سمت چپ و کوبیدن سبک در سمت راست، مرکز تناژ کار را از مرکز فیزیکی تخت پرس دور می کند. شما نمی توانید از این عدم تعادل در طراحی های پیچیده قطعات جلوگیری کنید.
هنگامی که یک پرس تک نقطه ای با این عدم تعادل مواجه می شود، اسلاید لحظه های اوج را تجربه می کند. ما اینها را به صورت انحراف و زمین تعریف می کنیم. نوک لغزش باعث می شود پانچ ها با زاویه کمی وارد ماتریس قالب شوند. در طی هزاران ضربه، این ورودی زاویهای باعث سایش ناهموار پانچ، خرد شدن لبههای قالب و قطعاتی میشود که بررسیهای تحمل ابعادی را انجام نمیدهند. در نهایت شما قالب را برای تیز کردن خیلی بیشتر از زمانبندیشده میکشید.
یک آستانه مهندسی دقیق در اینجا اعمال می شود. هنگامی که ابعاد چپ به راست قالب شما نیاز به اعمال نیرو در خارج از یک سوم مرکزی تخت پرس دارد، معماری دو نقطه ای از ارتقای اختیاری به یک ضرورت ساختاری تبدیل می شود. اتصالات دوگانه با لحظه واژگونی خنثی میکنند و لغزش را در برابر مقاومت نامتقارن ابزار محکم نگه میدارند.
ویژگی مکانیکی |
فشار یک نقطه |
دو نقطه فشار دهید |
|---|---|---|
توزیع نیرو |
متمرکز در یک گره واحد |
در دو گره با فاصله گسترده پخش شود |
پایداری اسلاید |
مستعد واژگونی زیر بارهای خارج از مرکز |
حرکت موازی دقیق را حفظ می کند |
تاثیر پوشیدن قالب |
سایش تسریع شده در قالب های پهن به دلیل ورود زاویه ای |
افزایش عمر قالب از طریق نفوذ عمودی پانچ |
ظرفیت عرض تخت |
محدود به ابزار باریک و متمرکز |
طراحی شده برای قالب های پیشرونده گسترده و چند ایستگاهی |
انتخاب طرح ساختاری صحیح نشان میدهد که دستگاه چقدر با محیط تولید خاص شما ادغام میشود. دو دسته قاب اصلی مزایا و معاوضههای متمایز را در مورد استحکام، دسترسی و ردپای ارائه میدهند. شما باید قاب را با نیازهای خاص ابزار و مواد مورد نیاز خود مطابقت دهید.
یک پرس دو نقطه ای نوع باز از ساختار قاب C ترکیب شده با نقاط تعلیق دوگانه استفاده می کند. قاب شبیه حرف 'C' است که جلو و هر دو طرف را کاملاً باز میکند و ستونهای سازهای ندارد. سازندگان این قاب ها را از ورق فولادی سنگین جوش می دهند و از نظر حرارتی آنها را کاهش می دهند تا ثبات ابعادی را تضمین کنند.
مزیت اصلی این معماری دسترسی برتر است. اپراتورها و سیستم های جابجایی مواد می توانند از سه طرف به منطقه ابزارسازی دسترسی داشته باشند. این طرح باز به شدت عملیات تغذیه دستی را ساده می کند، تغییر قالب را تسریع می کند و امکان ادغام آسان نوار نقاله های حذف ضایعات پیچیده یا بازوهای استخراج قطعه روباتیک را فراهم می کند. شما می توانید بدون حرکت در اطراف پایه های سنگین، قالب را از چپ یا راست به داخل بلغزانید.
با این حال، طراحی قاب C دارای محدودیتهای ذاتی است. در تناژ بالا، جلوی باز قاب مانند یک چنگال تنظیم عمل می کند و باعث می شود که سازه کمی باز شود. این پدیده که به عنوان انحراف زاویه ای یا شکاف شناخته می شود، پانچ و قالب را از هم راستایی موازی در پایین ضربه پرتاب می کند. در نتیجه، قابهای نوع باز برای کارهای پیشرونده سبکتر، پوششهای پهن اما با تناژ کم، یا کاربردهایی که تلرانسهای سختگیرانه در سطح میکرومتر دغدغه اصلی نیستند، بهترین مناسب هستند.
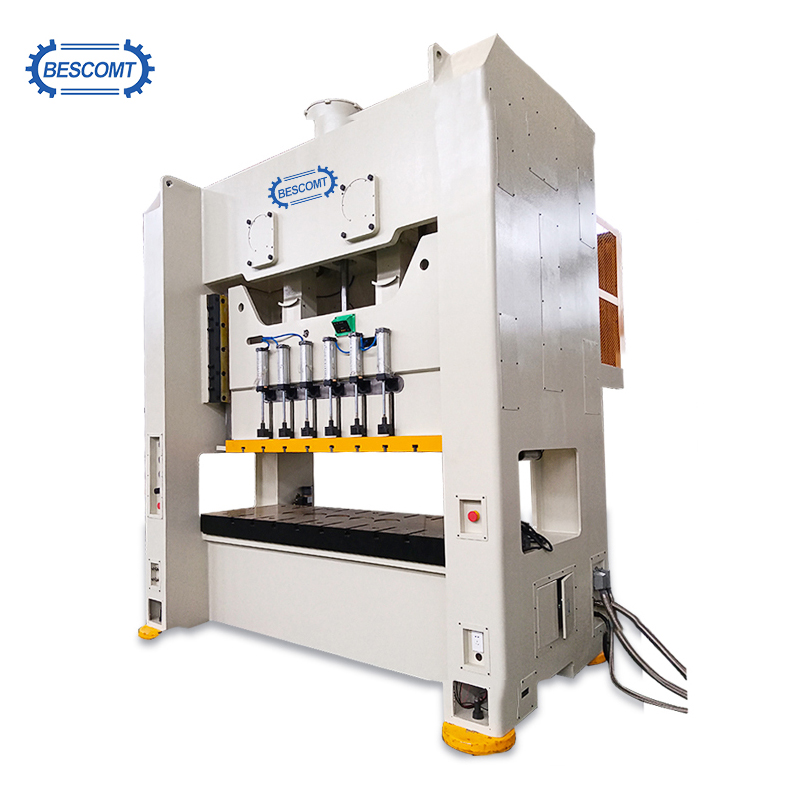
الف پرس دو نقطه ای نوع بسته که معمولاً به آن پرس می گویند پرس دو نقطه ای قاب H ، دارای یک معماری سمت راست است که با چهار ستون گوشه ای عظیم ساخته شده است. تاج، تخت و پایه ها با میله های از پیش تنیده به هم گره می خورند. مهندسان از مهره های هیدرولیک برای کشش این میله های اتصال استفاده می کنند و کل قاب را تحت فشار شدید قرار می دهند و یک حلقه ساختاری فوق العاده سفت ایجاد می کنند.
این طراحی چهار ستون حداکثر استحکام و انحراف زاویه ای نزدیک به صفر را فراهم می کند. از آنجایی که قاب تحت بار نمی تواند باز شود، لغزنده در تمام چرخه مهر زنی کاملاً موازی با بستر باقی می ماند. این یکپارچگی ساختاری برای مهر زنی مترقی با تناژ بالا، با دقت بالا، سکه گذاری سنگین و کار با مواد با مقاومت کششی بالا مانند فولاد پیشرفته با استحکام بالا الزامی است.
معاوضه برای این سختی شدید دسترسی جانبی محدود است. ستونها ورودی جانبی را مسدود میکنند، به این معنی که بارگیری قالب معمولاً به روشهای استانداردی مانند غلافهای غلتشی، چرخ دستیهای قالب یا مانور لیفتراک از طریق شیشههای جلو یا عقب نیاز دارد. پرس های سمت راست تقریباً به طور انحصاری به خطوط تغذیه خودکار متکی هستند، زیرا تغذیه جانبی دستی از نظر فیزیکی توسط پایه های قاب مسدود می شود.
نگاشت قابلیتهای ماشین به خروجیهای تولیدی خاص تضمین میکند که تجهیزات سرمایهای مستقیماً باعث افزایش کارایی میشوند. معماری دو نقطهای در محیطهایی که ابزارهای گسترده، عملیات مداوم و تلورانسهای سختگیرانه در کف تولید تلاقی میکنند، برتری مییابد.
قالب های پیشرونده چندین عملیات را به طور همزمان در یک بستر پهن انجام می دهند. یک نوار فلزی از طریق قالب تغذیه می کند و در هر ضربه یک ایستگاه را پیش می برد. ممکن است سوراخ کردن، بریدگی، سکه، شکل دهی و برش به یکباره اتفاق بیفتد. از آنجایی که چندین عملیات با ضربه زیاد در نقاط مختلف در امتداد قالب به طور همزمان اتفاق میافتد، لغزش باید کاملاً موازی باقی بماند تا کار به طور تمیز انجام شود.
یک فشار دو نقطه ای، لغزش را در این ایستگاه های عملیاتی متعدد تثبیت می کند. اگر یک عملیات شکل دهی سنگین در سمت چپ و یک عملیات سوراخ کردن ظریف در سمت راست رخ دهد، پیتمن های دوتایی در برابر مقاومت ناهموار مقاومت می کنند. این حرکت موازی مانع از اتصال پانچ ها در صفحه استریپر می شود. برش های تمیز را تضمین می کند، از شکستن فاجعه بار ابزار جلوگیری می کند و از جدا شدن پین های خلبان در بلوک قالب جلوگیری می کند.
انتقال از تغذیه دستی به خطوط کاملاً خودکار نیازمند ماشین آلاتی است که بتوانند ریتم پیوسته و بدون وقفه را حفظ کنند. در یک راه اندازی خودکار، یک خط سیم پیچ متشکل از یک سیم پیچ، صاف کننده و تغذیه کننده رول سروو مواد را مستقیماً به پنجره پرس فشار می دهد. پرس و فیدر دائماً با هم ارتباط برقرار می کنند تا پیشروی مواد را با حرکت بالای اسلاید هماهنگ کنند.
پایداری دو نقطه هنگام همگام سازی این مواد خام با ضربات فشار مداوم و با سرعت بالا بسیار مهم است. تخت عریضتر، تجهیزات تغذیه سنگین را در خود جای میدهد، در حالی که تعلیق دو نقطهای تضمین میکند که ضربههای سریع و مکرر باعث جابجایی یا شل شدن لغزنده در طول زمان نمیشود. این پایداری به خط خودکار اجازه می دهد تا با حداکثر ضربات در دقیقه بدون ایجاد حسگرهای لرزش یا ایجاد نادرست تغذیه مواد کار کند.
برخی از بخشهای تولیدی ذاتاً به ابعاد گسترده از چپ به راست نیاز دارند. پانلهای بدنه خودرو، محفظههای بزرگ لوازم خانگی، قطعات تهویه مطبوع و براکتهای ساختاری سنگین فضای قالب گستردهای را طلب میکنند. شما نمی توانید یک پانل عریض 60 اینچی را در یک دستگاه استاندارد تک نقطه ای مهر کنید.
یک پرس تک نقطه ای به سادگی نمی تواند بستری را به اندازه کافی پهن کند که این قطعات را در خود جای دهد بدون اینکه خطر سرخوردن شدید را تهدید کند. پرس های دو نقطه ای به طور خاص برای کشش ابعاد چپ به راست و در عین حال حفظ توزیع تناژ طراحی شده اند. این به سازندگان اجازه می دهد تا قطعات طولانی و پیوسته را مهر و موم کنند یا از قالب های عظیم چند ایستگاهی استفاده کنند که در غیر این صورت به چندین عملیات پرس جداگانه نیاز دارند.
اجزای دقیق نیاز به یکپارچگی ابعادی دقیق از قسمت اول تغییر تا آخرین بخش دارند. هر گونه انحراف در قاب پرس یا اسلاید مستقیماً به قسمت نهایی تبدیل می شود. اگر اسلاید سه هزارم اینچ جابجا شود، تحمل قطعه شما سه هزارم اینچ تغییر می کند.
با کاهش شدید انحراف لغزش، معماری دو نقطهای، تلرانس قطعات سختتر را تضمین میکند. پانچ دقیقاً همانطور که مهندسی شده است وارد ماتریس قالب می شود و فاصله یکنواخت را در اطراف کل محیط برش حفظ می کند. این دقت شکل گیری سوراخ را کاهش می دهد، کیفیت لبه برتر را ارائه می دهد، و اغلب نیاز به عملیات تراشکاری یا ماشین کاری ثانویه را از بین می برد.
ارزیابی مشخصات مستلزم نگاه کردن به رتبه بندی تناژ پایه است. مهندسان باید نسبتها، مکانیسمهای محرک و تلورانسهای انحراف را بررسی کنند تا مطمئن شوند که دستگاه با الزامات ابزارسازی مطابقت دارد. خرید پرس صرفا بر اساس حداکثر تناژ منجر به خرابی عملیاتی می شود.
یکی از مشکلات رایج تدارکات، خرید دستگاه پرس با سطح تخت بزرگ اما تناژ کافی برای پشتیبانی از کار در کل آن منطقه است. ظرفیت تناژ باید بر اساس ابعاد فیزیکی بستر ارزیابی شود. شما باید منحنی تناژ معکوس را درک کنید و اینکه چگونه نیروی موجود در سکته مغزی بالاتر می رود.
مهندسان تناژ مورد نیاز در هر اینچ مربع از سطح بستر را بر اساس ضخامت مواد و مقاومت برشی محاسبه می کنند. اگر یک قالب کوچک با تناژ بالا را در مرکز یک پرس بسیار عریض و با تناژ پایین قرار دهید، در معرض خطر تمرکز بیش از حد نیرو در یک منطقه کوچک قرار خواهید گرفت. این می تواند صفحه تقویت کننده را بشکند یا مکانیزم محرک را متوقف کند. پخش کردن یک کار با تناژ بالا در یک بستر پهن به پرس مهندسی شده نیاز دارد تا نیروی نامی خود را به طور یکنواخت در هر دو پیتمن بدون توقف قبل از نقطه مرگ پایین ارائه کند.
تولید مدرن با حجم بالا به شدت به ادغام a کلاچ پرس قدرت پنوماتیک و سیستم ترمز. برخلاف کلاچهای پین مکانیکی قدیمیتر، یک سیستم پنوماتیک از هوای فشرده برای درگیر کردن صفحات اصطکاکی استفاده میکند. این امکان درگیری سریع، توقف دقیق در هر نقطه از سکته مغزی و توانایی پایین آوردن لغزش در حین نصب قالب را فراهم می کند.
رعایت ایمنی غیرقابل مذاکره است، به ویژه هنگامی که اپراتورها در نزدیکی ابزارهای پهن کار می کنند. سیستم های کلاچ پنوماتیک به طور یکپارچه با کنترل های ایمنی دو سوپاپ ادغام می شوند، که فشار هوا و موقعیت سوپاپ را برای جلوگیری از دوبار خاموش شدن تصادفی کنترل می کنند. پرده های نور تجهیزات استانداردی هستند که در صورت شکستن هواپیمای مادون قرمز توسط اپراتور، فوراً کلاچ پنوماتیک را جدا می کنند و ترمز را اعمال می کنند.
خریداران باید انواع درایو را مقایسه کنند. پرسهای دو نقطهای فلایویل با محرک مستقیم سرعت بالایی را برای خالی کردن سبک و کار پیشرونده ارائه میدهند. پرسهای دندهای با سرعتهای پایینتری کار میکنند اما انرژی عظیمی را در زمان حرکت پایینتر ارائه میکنند. برای کشش عمیق، شکل دهی سنگین، و مهر زنی مواد با کشش بالا که در آن نیروهای عبوری شدید هستند، به مدل های چرخ دنده ای نیاز دارید.
بازگشت سرمایه برای پرس دو نقطه ای به شدت با افزایش طول عمر مرتبط است. قالب های پیچیده پیشرفته از پانچ های گران قیمت کاربید و بلوک های ماتریس زمین دقیق استفاده می کنند. ابزارسازی نشان دهنده یک غرق سرمایه عظیم است و محافظت از آن بسیار مهم است.
هنگامی که یک قاب پرس منحرف می شود، پانچ با زاویه وارد قالب می شود و دو طرف ماتریس را خراش می دهد. برای تیز کردن نیاز به حذف مکرر قالب دارد. حفظ موازی شدید بین لغزش و صفحه تقویت کننده از طریق تعلیق دو نقطه ای این خراش دادن زاویه ای را از بین می برد. افزایش فاصله بین تیز کردن قالب، کار تعمیر و نگهداری را کاهش می دهد، زمان کار را به حداکثر می رساند و طول عمر ابزارهای بسیار گران قیمت را حفظ می کند.
پیمایش در فرآیند انتخاب فروشنده و نصب نیاز به بررسی دقیق دارد. هدف این است که ماشینی را تهیه کنیم که بدون عیب و نقص با زیرساخت های موجود ادغام شود و در عین حال مسیر روشنی را برای اتوماسیون آینده فراهم کند. شما به ماشینی نیاز دارید که مطابق با مشخصات دقیق طبقه شما ساخته شده باشد.
همه فروشندگان فریم های خود را با استانداردهای یکسانی مهندسی نمی کنند. هنگام ارزیابی الف تولید کننده پرس پاور ، از نزدیک به قابلیت های ماشینکاری داخلی آنها نگاه کنید. سازندگانی که فرز و حوصله فریم های خود را کنترل می کنند، عموماً فاصله های غشایی محکم تر و موازی لغزش بهتری ایجاد می کنند. از آسیاب های خسته کننده و محل های مونتاژ آنها بخواهید.
درخواست گزارش تحلیل المان محدود مستند در مورد صلبیت قاب. این گزارشها نشان میدهند که قاب تحت حداکثر بار چگونه رفتار میکند و نقاط ضعف احتمالی در تاج یا تخت را برجسته میکند. در دسترس بودن قطعات جایگزین را بررسی کنید و قراردادهای سطح خدمات شفاف را برای پشتیبانی فنی و تعمیر و نگهداری میدانی ایجاد کنید. شما نمی توانید ماشینی را بخرید که در حالت بیکار و منتظر یک دنده اختصاصی از خارج از کشور باشد.
مدلهای خارج از قفسه معمولاً هنگام برخورد با ابزارهای اختصاصی یا خطوط تولید تخصصی کوتاهی میکنند. مشخص کردن الف دستگاه پرس پانچ سفارشی به مهندسان اجازه می دهد تا پارامترهای حیاتی را که با مجموعه قالب های موجود مطابقت دارند دیکته کنند.
سفارشیسازی شامل تغییر طول ضربه برای قرار دادن قطعات عمیقتر کشیده شده، یا تغییر ارتفاع بسته و پارامترهای تنظیم لغزش برای تناسب با مجموعههای قالب استاندارد موجود است. ساخت سفارشی ادغام یکپارچه با تجهیزات جانبی را تضمین می کند. سازنده میتواند نقاط نصب را برای فیدرهای سروو رول، نوار نقالههای قراضه، مانیتورهای تناژ درون قالب و سیستمهای جهش خودکار خودکار را مستقیماً در کارخانه سیمکشی و نصب کند.
ارتقاء به سیستم دو پیتمن الزامات نگهداری خاصی را معرفی می کند که با ماشین های تک نقطه ای متفاوت است. برای جلوگیری از سایش ناهموار، باید کارکنان تعمیر و نگهداری خود را در مورد الزامات هماهنگ سازی خاص معماری دو نقطه ای آموزش دهید.
نگهداری پیشگیرانه برای سیستم های دو نقطه ای به شدت بر روی همگام سازی تمرکز دارد. تیم های تعمیر و نگهداری باید به طور معمول سایش دنده را بررسی کنند تا اطمینان حاصل شود که هر دو پیتمن لغزنده را به طور یکنواخت هدایت می کنند. فشار سیلندر تعادل باید به دقت حفظ شود تا وزن عظیم لغزش پهن و نیمه قالب بالایی جبران شود. اگر فشار تعادل خیلی کم باشد، لنت های کلاچ و ترمز زود فرسوده می شوند. روانکاری مناسب سطوح گاب های کشیده شده برای حفظ فاصله های محکم مورد نیاز برای مهر زنی دقیق بسیار مهم است. شما باید اطمینان حاصل کنید که سیستم چرخش اتوماتیک روغن فشار ثابتی را به تمام نقاط یاتاقان وارد می کند.
الگوهای سایش قالب فعلی خود را بررسی کنید تا علائم بارگذاری خارج از مرکز و ورود پانچ زاویه ای را شناسایی کنید.
حداکثر ابعاد چپ به راست پروژه های ابزارآلات آینده خود را برای تعیین عرض بستر مورد نیاز محاسبه کنید.
تناژ مورد نیاز در هر اینچ مربع را در وسیع ترین مجموعه قالب خود اندازه گیری کنید تا از توقف مکانیسم درایو جلوگیری کنید.
نصب یکپارچه کارخانه را برای سیستم های خوراک و حذف ضایعات خودکار خود در مرحله تهیه مشخص کنید.
پاسخ: تفاوت در تعداد اتصالاتی است که اسلاید را هدایت می کنند. یک پرس تک نقطه ای از یک اتصال مرکزی استفاده می کند که آن را مستعد انحراف تحت بارهای خارج از مرکز می کند. یک پرس دو نقطه ای از دو اتصال با فاصله زیاد استفاده می کند، نیرو را به طور یکنواخت توزیع می کند، لغزش را موازی نگه می دارد و بارهای ابزار گسترده یا نامتقارن را با خیال راحت جابجا می کند.
A: یک دستگاه پرس پانچ برجک CNC برای ساخت ورق فلزی با حجم کم و با مخلوط بالا طراحی شده است، با استفاده از چندین ابزار کوچک برای خرد کردن یا سوراخ کردن اشکال به صورت پویا. یک پرس دو نقطه ای برای مهر زنی با حجم بالا و اختصاصی ساخته شده است که از نیروی بی رحم عظیم برای هدایت قالب های پیشرونده بزرگ و پیچیده در یک حرکت مداوم استفاده می کند.
پاسخ: هنگام انتقال به قالب های مترقی با تناژ سنگین، یا زمانی که انحراف زاویه ای در پرس فریم C باعث آسیب زودهنگام ابزار، سوراخ شدن بیش از حد، یا قطعات خارج از تحمل در طول چرخه مهر زنی می شود، باید به پرس فریم H ارتقا دهید.
ج: بله. اصطلاح پنوماتیک به سیستم کلاچ و ترمز اشاره دارد، نه قاب یا نوع اتصال. پرس های مکانیکی دو نقطه ای مدرن از سیستم های کلاچ پنوماتیک به عنوان یک ویژگی استاندارد برای اطمینان از درگیری سریع، توقف دقیق و انطباق با مقررات ایمنی دقیق اپراتور استفاده می کنند.
A: قالب های پیشرونده چندین عملیات را به طور همزمان در یک منطقه وسیع انجام می دهند و نیازهای تناژ ناهموار را ایجاد می کنند. پرس دو نقطه ای لغزش را در برابر این نیروهای ناهموار تثبیت می کند و حرکت موازی را تضمین می کند. این کار از اتصال مشت ها جلوگیری می کند، سایش قالب را کاهش می دهد و دقت را در تمام ایستگاه های عملیاتی تضمین می کند.
پاسخ: محدودیت اولیه شکاف ساختاری است. از آنجایی که قسمت جلو باز است، بارهای با تناژ بالا باعث می شود که قاب کمی خم شود و منجر به انحراف زاویه ای شود. این باعث می شود که قاب های نوع باز برای مهر زنی مترقی با دقت بسیار زیاد یا با تناژ بسیار بالا در مقایسه با پرس های مستقیم و سفت و سخت، نامناسب باشند.
پاسخ: حداکثر عرض بزرگترین قالب خود را محاسبه کنید، سپس فاصله لازم را برای تجهیزات تغذیه مواد در طرفین و الزامات ریختن قراضه در زیر تکیه گاه اضافه کنید. اطمینان حاصل کنید که اندازه تخت مشخص شده با تناژ کافی برای جلوگیری از توقف پرس در حین عملیات در سطح وسیع مطابقت دارد.