Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-22 Origine : Site
Dans le domaine de l'emboutissage de gros volumes de métaux, le recours à une presse monopoint pour des matrices larges ou multistations entraîne inévitablement un basculement du coulisseau, une usure accélérée des matrices et des tolérances de pièces inacceptables. Les fabricants qui se lancent dans des opérations d'emboutissage progressif ou dans l'emboutissage de pièces larges et asymétriques sont souvent confrontés à des goulots d'étranglement causés par un chargement décentré. La mise à niveau des outils sans mettre à niveau l'architecture de la presse entraîne des taux de rebut élevés et des temps d'arrêt fréquents pour maintenance. Alors que les poinçonneuses à tourelle CNC servent à la fabrication de tôles à faible volume et à forte mixité, la fabrication à grand volume nécessite la force brute et la stabilité d'une presse mécanique ou pneumatique pour entraîner des matrices complexes. Transition vers un La poinçonneuse à double point répartit le tonnage sur deux connexions, stabilisant ainsi la glissière. Ce guide évalue les critères d'ingénierie, les variantes de châssis et les scénarios de production qui justifient l'investissement en capital dans une architecture à double point.
Les presses à double pointe sont obligatoires pour les applications d'emboutissage progressif et les applications à lit large où le chargement décentré crée des moments de basculement destructeurs sur la glissière.
Le choix entre une presse double point de type ouvert et de type fermé (cadre en H) dicte le compromis entre l'accessibilité de l'outillage et une rigidité structurelle maximale.
La mise à niveau vers un système à double pointe prolonge considérablement la durée de vie de la matrice en minimisant la déviation angulaire pendant la course d'estampage.
Le partenariat avec un fabricant de presses mécaniques qualifié pour une presse à poinçonner personnalisée garantit une intégration appropriée avec les alimentations automatisées de bobines, les systèmes de transfert et les protocoles de sécurité modernes.
Les limitations mécaniques deviennent flagrantes lorsque vous poussez une presse monopoint au-delà de sa capacité dimensionnelle prévue. Un seul point de connexion délivre une force directement au centre de la glissière. Lorsque la largeur du lit dépasse le support localisé de cet unique pitman, toute opération d'outillage se produisant à proximité des bords extérieurs du lit crée un effet de levier. Cette réalité mécanique dicte la nécessité d'une mise à niveau structurelle pour maintenir l'intégrité opérationnelle dans l'atelier.
La différence mécanique fondamentale réside dans la transmission et l’architecture de connexion. Une presse monopoint utilise un bras Pitman relié à un arbre excentrique central. La force se transmet à travers ce nœud unique, rayonnant vers l'extérieur à travers la diapositive. En revanche, un système à double point comporte deux pitmans, généralement entraînés par un vilebrequin commun ou des engrenages jumelés synchronisés. Ces doubles connexions se fixent à la glissière à des intervalles largement espacés.
La répartition de la force motrice sur deux points distincts modifie fondamentalement la cinématique de la machine. Au lieu d'agir comme un point de poussée unique permettant aux bords de la glissière de flotter ou de dévier, les doubles connexions forcent l'ensemble de la glissière à descendre parallèlement à la plaque de renfort. Ce mouvement parallèle garantit que la pénétration du poinçon reste parfaitement verticale, quel que soit l'endroit où la découpe ou le formage a lieu le long de l'axe de gauche à droite du lit de matrice. Les larves guident le toboggan, mais les doubles pitmans assurent la stabilité de conduite.
Un chargement décentré détruit les opérations d’emboutissage de précision. Dans les filières progressives multi-postes, le tonnage requis à la première station correspond rarement au tonnage requis à la cinquième station. Un perçage important sur le côté gauche et un frappe léger sur le côté droit éloignent le centre du tonnage de travail du centre physique du lit de presse. Vous ne pouvez pas éviter ce déséquilibre dans les conceptions de pièces complexes.
Lorsqu'une presse en un seul point rencontre ce déséquilibre, la diapositive connaît des moments de basculement. Nous les définissons comme le lacet et le tangage. Le basculement du coulisseau fait entrer les poinçons dans la matrice de matrice selon un léger angle. Sur des milliers de courses, cette entrée angulaire provoque une usure inégale du poinçon, des micro-écailles sur les bords de la matrice et des pièces qui échouent aux contrôles de tolérance dimensionnelle. Vous finissez par retirer la matrice pour l'affûter beaucoup plus souvent que prévu.
Un seuil d'ingénierie strict s'applique ici. Lorsque la dimension de gauche à droite de votre matrice nécessite l'application d'une force en dehors du tiers central du lit de presse, l'architecture à double point passe d'une mise à niveau facultative à une nécessité structurelle. Les connexions doubles neutralisent le moment de basculement, maintenant la glissière rigide contre la résistance asymétrique de l'outillage.
Caractéristique mécanique |
Presse à point unique |
Presse à double point |
|---|---|---|
Répartition des forces |
Centralisé sur un seul nœud |
Réparti sur deux nœuds largement espacés |
Stabilité du glissement |
Sujet au basculement sous des charges décentrées |
Maintient un mouvement parallèle strict |
Impact de l'usure des matrices |
Usure accélérée des matrices larges en raison de l'entrée angulaire |
Durée de vie prolongée de la matrice grâce à la pénétration verticale du poinçon |
Capacité en largeur du lit |
Limité à un outillage étroit et centralisé |
Conçu pour les matrices progressives larges et multipostes |
La sélection de la conception structurelle correcte détermine la manière dont la machine s'intégrera dans votre environnement de production spécifique. Les deux principales catégories de cadres offrent des avantages et des compromis distincts en termes de rigidité, d'accessibilité et d'encombrement. Vous devez adapter le cadre à vos besoins spécifiques en matière d’outillage et de manutention.
Un La presse à double point de type ouvert utilise une structure en C combinée à deux points de suspension. Le cadre ressemble à la lettre « C », laissant l'avant et les deux côtés complètement ouverts et exempts de piliers structurels. Les fabricants soudent ces cadres à partir de tôles d'acier lourdes et les soulagent thermiquement pour garantir la stabilité dimensionnelle.
Le principal avantage de cette architecture est une accessibilité supérieure. Les opérateurs et les systèmes de manutention peuvent accéder à la zone d'outillage de trois côtés. Cette configuration ouverte simplifie considérablement les opérations d'alimentation manuelle, accélère les changements de matrices et permet l'intégration facile de convoyeurs complexes d'évacuation des déchets ou de bras robotisés d'extraction de pièces. Vous pouvez faire glisser un dé depuis la gauche ou la droite sans avoir à contourner de lourds montants.
Cependant, la conception du cadre en C comporte des limites inhérentes. Sous un tonnage élevé, l’avant ouvert du cadre agit comme un diapason, provoquant une légère flexion de la structure. Ce phénomène, connu sous le nom de déviation angulaire ou d'écartement, fait perdre l'alignement parallèle du poinçon et de la matrice au bas de la course. Par conséquent, les cadres de type ouvert sont les mieux adaptés aux travaux progressifs plus légers, au découpage large mais de faible tonnage ou aux applications où les tolérances strictes au niveau micrométrique ne sont pas la principale préoccupation.
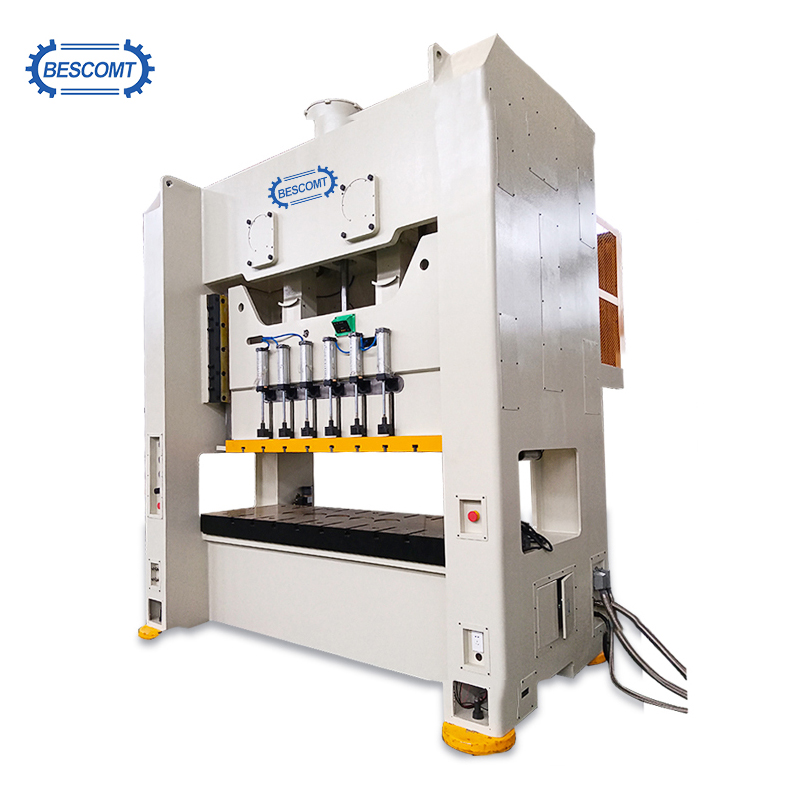
UN presse à double point de type fermé , communément appelée presse La presse à double point à cadre en H présente une architecture à côté droit construite avec quatre piliers d'angle massifs. La couronne, le lit et les montants sont liés ensemble par des tirants pré-tendus. Les ingénieurs utilisent des écrous hydrauliques pour étirer ces tirants, plaçant ainsi l'ensemble du cadre en forte compression et créant une boucle structurelle incroyablement rigide.
Cette conception à quatre piliers offre une rigidité maximale et une déviation angulaire proche de zéro. Étant donné que le cadre ne peut pas s'ouvrir sous la charge, la glissière reste parfaitement parallèle au lit pendant tout le cycle d'emboutissage. Cette intégrité structurelle est obligatoire pour l'estampage progressif de tonnage élevé et de haute précision, le frappeur lourd et le travail avec des matériaux à haute résistance à la traction comme l'acier avancé à haute résistance.
Le compromis pour cette rigidité extrême est un accès latéral restreint. Les piliers bloquent l'entrée latérale, ce qui signifie que le chargement des matrices nécessite généralement des procédures standardisées telles que des traverses roulantes, des chariots à matrices ou des manœuvres de chariot élévateur à travers les fenêtres avant ou arrière. Les presses à côté droit reposent presque exclusivement sur des lignes d'alimentation automatisées, car l'alimentation latérale manuelle est physiquement obstruée par les montants du cadre.
La cartographie des capacités des machines sur des résultats de fabrication spécifiques garantit que les biens d'équipement génèrent directement des gains d'efficacité. L'architecture à double point excelle dans les environnements où un outillage large, un fonctionnement continu et des tolérances strictes se croisent dans l'atelier de production.
Les matrices progressives effectuent plusieurs opérations simultanément sur un large lit. Une seule bande de métal traverse la matrice, avançant d'une station par course. Vous pourriez avoir un perçage, une encoche, une frappe, un formage et une coupure en même temps. Étant donné que plusieurs opérations à fort impact se produisent simultanément à différents points de la matrice, le coulisseau doit rester parfaitement parallèle pour exécuter le travail proprement.
Une presse double point stabilise le coulisseau sur ces multiples postes opérationnels. Si une opération de formage lourde se produit à l'extrême gauche tandis qu'une opération de perçage délicate se produit à l'extrême droite, les doubles pitmans résistent à la résistance inégale. Ce mouvement parallèle empêche les poinçons de se coincer dans la plaque de dévêtissage. Il garantit des coupes nettes, évite la casse catastrophique de l'outil et empêche les broches pilotes de se casser dans le bloc de matrice.
La transition d'une alimentation manuelle à des lignes entièrement automatisées nécessite des machines capables de maintenir un rythme continu et ininterrompu. Dans une configuration automatisée, une ligne de bobines composée d'un dérouleur, d'un redresseur et d'un servomoteur d'alimentation en rouleaux pousse le matériau directement dans la fenêtre de la presse. La presse et l'alimentateur communiquent en permanence pour synchroniser l'avance du matériau avec la montée du chariot.
La stabilité à double point est essentielle lors de la synchronisation de ces alimentations en matières premières avec des courses de presse continues et à grande vitesse. Le lit plus large peut accueillir l'équipement d'alimentation robuste, tandis que la suspension à deux points garantit que les impacts rapides et répétitifs ne provoquent pas la dérive ou le desserrage du toboggan au fil du temps. Cette stabilité permet à la ligne automatisée de fonctionner à un maximum de courses par minute sans déclencher de capteurs de vibrations ni provoquer de bourrages de matériaux.
Certains secteurs manufacturiers nécessitent par nature de larges dimensions de gauche à droite. Les panneaux de carrosserie automobile, les boîtiers de gros appareils électroménagers, les composants CVC et les supports structurels lourds nécessitent un vaste espace de matrice. Vous ne pouvez pas tamponner un panneau de 60 pouces de large avec une machine monopoint standard.
Une presse à point unique ne peut tout simplement pas fournir un lit suffisamment large pour accueillir ces pièces sans risquer un basculement important du coulisseau. Les presses à double point sont conçues spécifiquement pour étirer les dimensions de gauche à droite tout en conservant la répartition du tonnage. Cela permet aux fabricants d'emboutir des pièces longues et continues ou d'utiliser des matrices multipostes massives qui nécessiteraient autrement plusieurs opérations de presse distinctes.
Les composants de précision nécessitent une cohérence dimensionnelle exacte de la première partie du changement à la dernière. Toute déviation dans le cadre de la presse ou dans le coulisseau se traduit directement par la pièce finie. Si la glissière se déplace de trois millièmes de pouce, la tolérance de votre pièce se déplace de trois millièmes de pouce.
En réduisant considérablement la déflexion du coulisseau, l'architecture à double point garantit des tolérances de pièces plus strictes. Le poinçon entre dans la matrice exactement comme prévu, en maintenant un jeu uniforme sur tout le périmètre de la coupe. Cette précision réduit la formation de bavures, offre une qualité de bord supérieure et élimine souvent le besoin d'opérations d'ébavurage ou d'usinage secondaires.
L’évaluation des spécifications nécessite de dépasser le tonnage de base. Les ingénieurs doivent examiner les rapports, les mécanismes d'entraînement et les tolérances de déflexion pour s'assurer que la machine répond aux exigences en matière d'outillage. L'achat d'une presse uniquement en fonction du tonnage maximum entraînera des échecs opérationnels.
Un piège courant en matière d'approvisionnement consiste à acheter une presse avec une surface de lit massive mais un tonnage insuffisant pour prendre en charge le travail sur l'ensemble de cette zone. La capacité de tonnage doit être évaluée par rapport aux dimensions physiques du lit. Vous devez comprendre la courbe de tonnage inversée et comment la force disponible diminue plus haut dans la course.
Les ingénieurs calculent le tonnage requis par pouce carré de la surface du lit en fonction de l'épaisseur du matériau et de la résistance au cisaillement. Si vous placez une petite matrice de fort tonnage au centre d'une presse très large de faible tonnage, vous risquez de concentrer trop de force sur une petite zone. Cela peut endommager la plaque de renfort ou bloquer le mécanisme d'entraînement. Pour répartir un travail de grand tonnage sur un lit large, il faut une presse conçue pour délivrer sa force nominale uniformément sur les deux pitmans sans caler avant le point mort bas.
La production moderne à grand volume repose en grande partie sur l'intégration d'un de presse pneumatique . Système d'embrayage et de freinage Contrairement aux anciens embrayages mécaniques à broches, un système pneumatique utilise de l'air comprimé pour engager les plaques de friction. Cela permet un engagement rapide, un arrêt précis à tout moment de la course et la possibilité de faire descendre la glissière pendant la configuration de la matrice.
Le respect de la sécurité n'est pas négociable, en particulier lorsque les opérateurs travaillent à proximité d'outils à plateau large. Les systèmes d'embrayage pneumatique s'intègrent parfaitement aux commandes de sécurité à double soupape, qui surveillent la pression de l'air et la position de la soupape pour éviter un double déclenchement accidentel. Les barrières immatérielles font partie de l'équipement standard, désengageant instantanément l'embrayage pneumatique et appliquant le frein si un opérateur brise le plan infrarouge.
Les acheteurs doivent comparer les types de lecteurs. Les presses double-pointes à volant d’inertie à entraînement direct offrent des vitesses élevées idéales pour le découpage léger et le travail progressif. Les presses à engrenages fonctionnent à des vitesses plus lentes mais fournissent une énergie massive plus faible pendant la course. Vous avez besoin de modèles à engrenages pour l'emboutissage profond, le formage lourd et l'emboutissage de matériaux à haute résistance où les forces de rupture sont importantes.
Le retour sur investissement d’une presse à double pointe est fortement lié à la prolongation de la durée de vie de la matrice. Les matrices progressives complexes utilisent des poinçons en carbure coûteux et des blocs matriciels rectifiés avec précision. L’outillage représente un énorme puits de capitaux et sa protection est primordiale.
Lorsqu'un châssis de presse se déforme, le poinçon pénètre dans la matrice selon un angle, raclant les côtés de la matrice. Cela nécessite un retrait fréquent de la matrice pour l'affûtage. Le maintien d'un parallélisme strict entre la glissière et la plaque de support grâce à une suspension à double point élimine ce grattage angulaire. L'allongement de l'intervalle entre les affûtages des matrices réduit le travail de maintenance, optimise la disponibilité de la presse et préserve la durée de vie des outils très coûteux.
Naviguer dans le processus de sélection et d’installation du fournisseur nécessite une diligence raisonnable stricte. L’objectif est d’acquérir une machine qui s’intègre parfaitement à l’infrastructure existante tout en ouvrant la voie à une automatisation future. Vous avez besoin d’une machine construite selon les spécifications exactes de votre sol.
Tous les fournisseurs ne conçoivent pas leurs cadres selon les mêmes normes. Lors de l'évaluation d'un fabricant de presses mécaniques , examinez de près leurs capacités d'usinage en interne. Les fabricants qui contrôlent le fraisage et l'alésage de leurs propres cadres produisent généralement des jeux de lardon plus serrés et un meilleur parallélisme des coulisses. Demandez à voir leurs aléseuses et leurs baies d'assemblage.
Demander des rapports documentés d’analyse par éléments finis sur la rigidité du cadre. Ces rapports prouvent comment le cadre se comportera sous une charge maximale, mettant en évidence les points faibles potentiels de la couronne ou du lit. Vérifiez la disponibilité des pièces de rechange et établissez des accords de niveau de service clairs pour le support technique et la maintenance sur le terrain. Vous ne pouvez pas vous permettre une machine inactive en attendant un équipement exclusif venant de l’étranger.
Les modèles disponibles dans le commerce ne sont souvent pas à la hauteur lorsqu'il s'agit d'outils exclusifs ou de lignes de production spécialisées. Spécification d'un La presse à poinçonner personnalisée permet aux ingénieurs de dicter les paramètres critiques qui correspondent aux ensembles de matrices existants.
La personnalisation implique de modifier la longueur de course pour s'adapter à des pièces embouties plus profondes, ou de modifier les paramètres de hauteur de fermeture et de réglage du coulissement pour s'adapter aux jeux de matrices standardisés existants. Une construction personnalisée garantit une intégration transparente avec les équipements auxiliaires. Le fabricant peut pré-câbler et usiner des points de montage pour les alimentateurs à rouleaux servo, les convoyeurs de ferraille, les moniteurs de tonnage intégrés et les systèmes automatisés d'éjection de pièces directement en usine.
La mise à niveau vers un système à double pitman introduit des exigences de maintenance spécifiques qui diffèrent de celles des machines à point unique. Vous devez former votre personnel de maintenance sur les exigences spécifiques de synchronisation d'une architecture double point pour éviter une usure inégale.
La maintenance préventive des systèmes à double point se concentre fortement sur la synchronisation. Les équipes de maintenance doivent régulièrement inspecter l'usure des engrenages pour s'assurer que les deux pitmans entraînent le toboggan de manière uniforme. La pression du cylindre d’équilibrage doit être méticuleusement maintenue pour compenser le poids massif du large coulisseau et de la moitié supérieure de la matrice. Si la pression d'équilibrage est trop faible, les garnitures d'embrayage et de frein s'usent prématurément. Une lubrification adéquate des surfaces de lardon étendues est essentielle au maintien des jeux serrés requis pour un emboutissage de précision. Vous devez vous assurer que le système de recirculation d’huile automatique fournit une pression constante à tous les points de roulement.
Vérifiez les modèles d'usure actuels de vos matrices pour identifier les signes de chargement décentré et d'entrée angulaire du poinçon.
Calculez les dimensions maximales de gauche à droite de vos prochains projets d'outillage pour déterminer la largeur de lit requise.
Mesurez le tonnage requis par pouce carré sur vos jeux de matrices les plus larges pour éviter de bloquer le mécanisme d'entraînement.
Spécifiez le montage intégré en usine pour vos systèmes automatisés d’alimentation et d’élimination des déchets pendant la phase d’approvisionnement.
R : La différence réside dans le nombre de connexions entraînant le toboggan. Une presse à point unique utilise une connexion centrale, ce qui la rend susceptible de basculer sous des charges excentrées. Une presse à double point utilise deux connexions largement espacées, répartissant la force uniformément, gardant le coulisseau parallèle et gérant en toute sécurité des charges d'outillage larges ou asymétriques.
R : Une poinçonneuse à tourelle CNC est conçue pour la fabrication de tôles à faible volume et à mélange élevé, en utilisant plusieurs petits outils pour grignoter ou poinçonner des formes de manière dynamique. Une presse à double pointe est conçue pour l'estampage dédié de gros volumes, utilisant une force brute massive pour entraîner de grandes matrices progressives complexes en une seule course continue.
R : Vous devez passer à une presse à bâti en H lorsque vous passez à des matrices progressives de fort tonnage ou lorsque la déviation angulaire dans une presse à bâti en C provoque des dommages prématurés à l'outillage, des bavures excessives ou des pièces hors tolérance pendant le cycle d'emboutissage.
R : Oui. Le terme pneumatique fait référence au système d'actionnement de l'embrayage et du frein, et non au cadre ou au type de connexion. Les presses mécaniques modernes à double point utilisent des systèmes d'embrayage pneumatiques en standard pour garantir un engagement rapide, un arrêt précis et le respect des réglementations strictes en matière de sécurité des opérateurs.
R : Les matrices progressives effectuent plusieurs opérations simultanément sur une vaste zone, créant des exigences de tonnage inégales. Une presse à double point stabilise le coulisseau contre ces forces inégales, garantissant ainsi un mouvement parallèle. Cela empêche les poinçons de se coincer, réduit l'usure des matrices et garantit la précision sur tous les postes opérationnels.
R : La principale limitation est l’écart structurel. Étant donné que l'avant est ouvert, les charges de tonnage élevé provoquent une légère flexion du cadre, entraînant une déviation angulaire. Cela rend les châssis de type ouvert inadaptés à l'emboutissage progressif d'extrême précision ou de très haut tonnage par rapport aux presses rigides à côté droit.
R : Calculez la largeur maximale de votre plus grande matrice, puis ajoutez l'espace nécessaire pour l'équipement d'alimentation en matériau sur les côtés et les exigences en matière de perte de ferraille sous la traverse. Assurez-vous que la taille du lit spécifiée correspond à un tonnage suffisant pour éviter de bloquer la presse lors d'opérations sur de grandes surfaces.