Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-22 Походження: Сайт
У великому обсязі штампування металу використання одноточкового преса для широких або багатопозиційних матриць неминуче призводить до перекидання ковзання, прискореного зносу матриці та неприйнятних допусків деталей. Виробники, які переходять на прогресивні штампи або штампують широкі, асиметричні деталі, часто стикаються з вузькими місцями, спричиненими нецентральним навантаженням. Модернізація інструментів без оновлення архітектури преса призводить до високого рівня браку та частих простоїв на технічне обслуговування. У той час як револьверні перфораційні преси з ЧПУ служать для виготовлення листового металу з невеликими обсягами та високою сумішшю, виробництво у великих обсягах вимагає грубої сили та стабільності механічного чи пневматичного преса для приводу складних штампів. Перехід до a подвійний пуансонний прес розподіляє тоннаж між двома з’єднаннями, стабілізуючи ковзання. У цьому посібнику оцінюються інженерні критерії, варіанти каркасу та виробничі сценарії, які виправдовують капітальні інвестиції в архітектуру подвійних точок.
Двоточкові преси є обов’язковими для прогресивного штампування та застосування з широкою станиною, де нецентральне навантаження створює руйнівні моменти перекидання на ковзанні.
Вибір між двоточковим пресом відкритого та закритого типу (Н-подібна рама) визначає компроміс між доступністю інструменту та максимальною жорсткістю конструкції.
Оновлення до двоточкової системи значно подовжує термін служби матриці за рахунок мінімізації кутового відхилення під час штамповки.
Співпраця з кваліфікованим виробником силових пресів для спеціальної машини для перфораційних пресів забезпечує належну інтеграцію з автоматизованими системами подачі котушок, системами перенесення та сучасними протоколами безпеки.
Механічні обмеження стають різко очевидними, коли ви штовхаєте одноточковий прес понад його заплановану габаритну здатність. Одна точка з’єднання передає силу безпосередньо по центру слайда. Коли ширина станини перевищує локалізовану опору цього єдиного пітмена, будь-яка операція інструменту, що відбувається біля зовнішніх країв станини, створює ефект важеля. Ця механічна реальність диктує потребу в структурній модернізації для підтримки робочої цілісності в цеху.
Фундаментальна механічна відмінність полягає в архітектурі приводу та з’єднання. У одноточковому пресі використовується одна рука пітмена, з’єднана з центральним ексцентриковим валом. Сила передається через цей єдиний вузол, випромінюючи назовні по ковзанню. Навпаки, двоточкова система включає два пітмена, які зазвичай приводяться в рух загальним колінчастим валом або синхронізованими подвійними передачами. Ці подвійні з’єднання приєднуються до ковзання на великих інтервалах.
Розподіл рушійної сили між двома різними точками принципово змінює кінематику машини. Замість того, щоб діяти як єдина точка штовхання, яка дозволяє краям ковзання плавати або відхилятися, подвійні з’єднання змушують всю гірку опускатися паралельно вирівнюванню з опорною пластиною. Цей паралельний рух гарантує, що проникнення пуансона залишається абсолютно вертикальним, незалежно від того, де відбувається фактичне різання або формування вздовж осі зліва направо прес-форми. Гіби направляють ковзання, але подвійні пітмани забезпечують стабільність водіння.
Нецентральне завантаження руйнує операції точного штампування. У прогресивних штампах з декількома станціями тоннаж, необхідний на станції один, рідко збігається з тоннажем, необхідним на станції п’ять. Сильне проколювання з лівого боку та легке карбування з правого боку зміщує центр робочого тоннажу від фізичного центру станини преса. Ви не можете уникнути цього дисбалансу в складних конструкціях деталей.
Коли одноточковий прес стикається з цим дисбалансом, ковзання відчуває моменти перекидання. Ми визначаємо їх як поворот і кут. Нахиляння ковзання змушує пуансони входити в матрицю матриці під невеликим кутом. За тисячі ходів цей кутовий вхід спричиняє нерівномірний знос пуансона, мікросколи на краях матриці та деталі, які не проходять перевірку допуску розмірів. Зрештою ви тягнете матрицю для заточування набагато частіше, ніж заплановано.
Тут застосовується суворий інженерний поріг. Коли розмір матриці зліва направо вимагає застосування сили за межами центральної третини станини преса, двоточкова архітектура переходить від додаткового оновлення до структурної необхідності. Подвійні з’єднання нейтралізують перекидний момент, утримуючи повзун у жорсткому стані проти асиметричного опору інструменту.
Механічна характеристика |
Одноточковий прес |
Двосторонній прес |
|---|---|---|
Розподіл сили |
Централізовано в одному вузлі |
Поширюється на два широко розташованих вузла |
Стабільність слайдів |
Схильність до перекидання під дією нецентральних навантажень |
Зберігає чіткий паралельний рух |
Вплив зносу матриці |
Прискорене зношування широких матриць через кутовий вхід |
Подовжений термін служби матриці завдяки вертикальному проникненню пуансона |
Місткість ліжка |
Обмежується вузьким централізованим інструментарієм |
Розроблено для широких багатопозиційних прогресивних штампів |
Вибір правильної конструкції визначає, наскільки добре машина інтегруватиметься у ваше конкретне виробниче середовище. Дві основні категорії рам пропонують різні переваги та компроміси щодо жорсткості, доступності та розміру. Ви повинні підібрати раму до ваших конкретних вимог до інструментів і обробки матеріалів.
Ан прес відкритого типу з подвійною точкою використовує структуру С-подібної рами в поєднанні з подвійними точками підвіски. Каркас нагадує букву 'C', залишаючи передню частину та обидві сторони повністю відкритими та вільними від опор. Виробники зварюють ці рами з важкої сталевої пластини та термічно знімають їх, щоб забезпечити стабільність розмірів.
Головна перевага такої архітектури — чудова доступність. Оператори та системи транспортування матеріалів мають доступ до зони інструменту з трьох сторін. Ця відкрита компоновка значно спрощує операції подачі вручну, прискорює зміну матриці та дозволяє легко інтегрувати складні конвеєри для видалення брухту або роботизовані руки для екстракції деталей. Ви можете вставити кубик зліва чи справа, не пересуваючись навколо важких стійок.
Однак конструкція C-рами має властиві обмеження. При великому тоннажі відкрита передня частина рами діє як камертон, змушуючи конструкцію трохи прогинатися. Це явище, відоме як кутове відхилення або розрив, викидає удар і виходить з паралельного вирівнювання під час нижньої частини удару. Отже, рами відкритого типу найкраще підходять для більш легкої прогресивної роботи, широкого, але малотоннажного заготовки або застосувань, де суворі допуски на рівні мікрометрів не є головною проблемою.
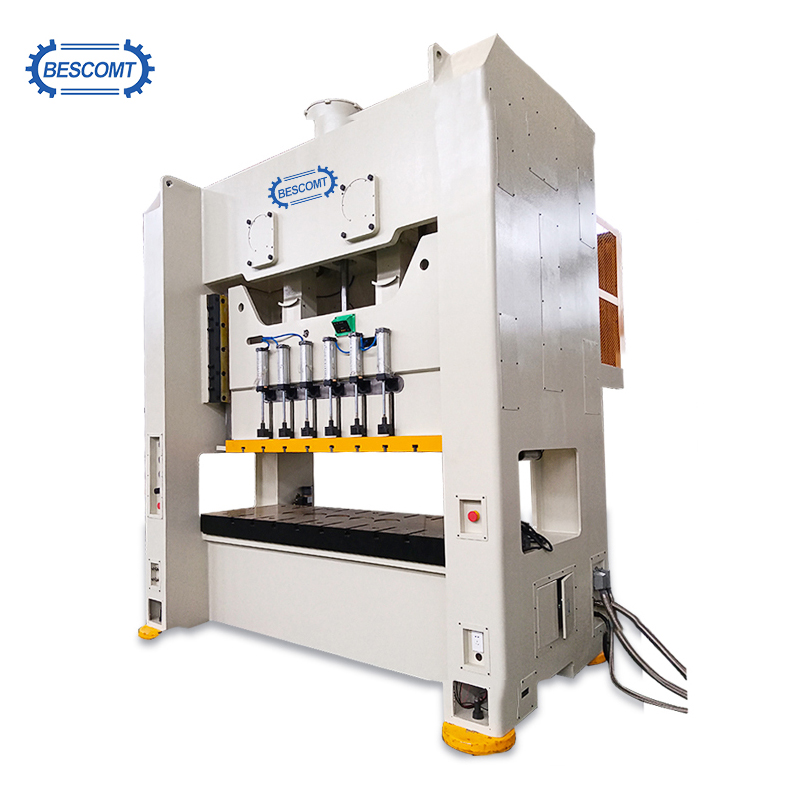
А прес закритого типу з подвійною точкою , який зазвичай називають an Прес з подвійною точкою Н-рами має пряму архітектуру з чотирма масивними кутовими опорами. Корона, станина і стійки зв’язуються між собою за допомогою попередньо натягнутих стяжок. Інженери використовують гідравлічні гайки, щоб розтягнути ці тяги, сильно стискаючи всю раму та створюючи неймовірно жорстку структурну петлю.
Ця конструкція з чотирьох опор забезпечує максимальну жорсткість і майже нульовий кутовий прогин. Оскільки каркас не може розтягнутися під навантаженням, ковзання залишається ідеально паралельним станині протягом усього циклу штампування. Ця структурна цілісність є обов’язковою для високотоннажного, високоточного прогресивного штампування, важкого карбування та роботи з матеріалами з високою міцністю на розрив, такими як вдосконалена високоміцна сталь.
Компромісом цієї надзвичайної жорсткості є обмежений бічний доступ. Стовпи блокують бічний вхід, тобто для завантаження матриці зазвичай потрібні стандартні процедури, такі як накочування балок, візки для матриць або маневрування навантажувачем через передні чи задні вікна. Преси з прямим боком майже виключно покладаються на автоматизовані лінії подачі, оскільки стійки рами фізично перешкоджають ручному бічному подавання.
Зіставлення можливостей машини з конкретними виробничими результатами гарантує, що капітальне обладнання безпосередньо стимулює підвищення ефективності. Двоточкова архітектура чудово підходить для середовищ, де на виробництві перетинаються різноманітні інструменти, безперервна робота та суворі допуски.
Прогресивні матриці виконують кілька операцій одночасно на широкій станині. Одна стрічка металу проходить через матрицю, просуваючись на одну станцію за хід. У вас може бути проколювання, надрізування, карбування, формування та відсікання, що відбуваються одночасно. Оскільки в різних точках матриці одночасно виконуються кілька потужних операцій, ковзання має залишатися ідеально паралельним, щоб виконувати роботу чисто.
Двоточкове натискання стабілізує ковзання на цих кількох робочих станціях. Якщо важка операція формування відбувається в крайньому лівому куті, а делікатна операція проколювання відбувається в крайньому правому куті, подвійні пітмани протистоять нерівномірному опору. Цей паралельний рух запобігає застряганню пуансонів у пластині знімача. Це забезпечує чисте різання, запобігає катастрофічній поломці інструменту та запобігає відламванню направляючих штифтів у блоці матриці.
Перехід від ручної подачі до повністю автоматизованих ліній вимагає обладнання, яке може підтримувати безперервний, безперебійний ритм. В автоматизованій установці лінія котушки, що складається з розмотувача, випрямляча та сервоприводу, штовхає матеріал безпосередньо у вікно преса. Прес і пристрій подачі постійно взаємодіють, щоб синхронізувати просування матеріалу з ходом ковзання вгору.
Стабільність подвійної точки має вирішальне значення при синхронізації цієї подачі сировини з безперервними високошвидкісними ходами преса. Ширше ложе вміщує потужне обладнання для подачі, а двоточкова підвіска гарантує, що швидкі, повторювані удари не призведуть до зміщення або ослаблення гірки з часом. Ця стабільність дозволяє автоматизованій лінії працювати з максимальною кількістю ходів за хвилину, не спрацьовуючи вібраційні датчики та не спричиняючи неправильної подачі матеріалу.
Певні виробничі сектори за своєю природою вимагають широких розмірів зліва направо. Автомобільні кузовні панелі, великі корпуси приладів, компоненти HVAC і важкі структурні кронштейни вимагають великого простору для виготовлення. Ви не можете штампувати панель шириною 60 дюймів на стандартній одноточковій машині.
Одноточковий прес просто не може забезпечити достатньо широку станину, щоб розмістити ці частини без ризику сильного перекидання. Двоточкові преси розроблені спеціально для розтягування розмірів зліва направо, зберігаючи розподіл тоннажу. Це дозволяє виробникам штампувати довгі безперервні деталі або використовувати масивні матриці з декількома станціями, які в іншому випадку вимагали б кількох окремих пресових операцій.
Точні компоненти вимагають точної відповідності розмірів від першої частини зміни до останньої. Будь-яке відхилення рами преса або ковзання перетворюється безпосередньо на готову деталь. Якщо слайдер зміщується на три тисячні дюйма, ваш допуск на частину зміщується на три тисячні дюйма.
Завдяки значному зменшенню відхилення ковзання двоточкова архітектура забезпечує більш жорсткі допуски для деталей. Пуансон входить у матрицю матриці точно за проектом, зберігаючи рівномірний зазор по всьому периметру різу. Ця точність зменшує утворення задирок, забезпечує чудову якість кромок і часто усуває потребу у вторинному видаленні задирок або механічній обробці.
Оцінка специфікацій вимагає огляду поза базовим рейтингом тоннажу. Інженери повинні ретельно вивчити передавальні числа, механізми приводу та допуски на відхилення, щоб переконатися, що машина відповідає вимогам до інструментів. Купівля преса виключно за максимальним тоннажем призведе до збоїв у роботі.
Поширеною підводним каменем закупівель є придбання преса з великою площею станини, але недостатнім тоннажем для підтримки роботи на всій площі. Місткість тоннажу повинна бути оцінена відносно фізичних розмірів ліжка. Ви повинні розуміти зворотну криву тоннажу та те, як доступна сила падає вище в ході.
Інженери розраховують необхідну місткість на квадратний дюйм площі ліжка на основі товщини матеріалу та міцності на зсув. Якщо ви розмістите невелику високотоннажну матрицю в центрі дуже широкого малотоннажного преса, ви ризикуєте зосередити занадто багато сили на маленькій площі. Це може зрушити опорну пластину або заблокувати приводний механізм. Розподіл великотоннажної роботи на широку платформу вимагає, щоб прес, сконструйований так, щоб рівномірно передавати номінальне зусилля на обидва пітмани, не зупиняючись перед нижньою мертвою точкою.
Сучасне великосерійне виробництво значною мірою залежить від інтеграції a пневматична пресова муфта і гальмівна система. На відміну від старих механічних штифтових муфт, пневматична система використовує стиснене повітря для зачеплення фрикційних дисків. Це забезпечує швидке зачеплення, точну зупинку в будь-якій точці ходу та можливість опускати слайдер вниз під час налаштування матриці.
Відповідність вимогам безпеки не підлягає обговоренню, особливо коли оператори працюють поблизу інструментів із широкою станиною. Пневматичні системи зчеплення бездоганно інтегруються з елементами безпеки з подвійним клапаном, які контролюють тиск повітря та положення клапана, щоб запобігти випадковому подвійному спрацюванню. Світлові завіси є стандартним обладнанням, миттєво відключаючи пневматичну муфту та застосовуючи гальма, якщо оператор порушує інфрачервону площину.
Покупці повинні порівнювати типи приводів. Двоточкові преси з маховиком із прямим приводом пропонують високі швидкості, ідеальні для легкої заготовки та прогресивної роботи. Преси з зубчастим приводом працюють на повільніших швидкостях, але забезпечують величезну енергію на нижчому ході. Вам потрібні моделі з редукторним приводом для глибокої витяжки, важкого формування та штампування матеріалів із високою міцністю, де наскрізні сили є серйозними.
Рентабельність інвестицій у прес з подвійною точкою сильно пов’язана з подовженням терміну служби матриці. У складних прогресивних штампах використовуються дорогі твердосплавні пуансони та прецизійно відшліфовані матричні блоки. Інструменти представляють собою масивний капітальний поглинач, і його захист має першочергове значення.
Коли рама преса відхиляється, пуансон входить у матрицю під кутом, стираючи сторони матриці. Це вимагає частого видалення матриці для заточування. Збереження точної паралельності між ковзною та опорною пластиною через двоточкову підвіску усуває це кутове пошкодження. Подовження інтервалу між заточуванням матриці зменшує витрати на технічне обслуговування, максимізує час безвідмовної роботи преса та зберігає термін служби дуже дорогих інструментів.
Навігація в процесі вибору постачальника та встановлення вимагає суворої належної обачності. Мета полягає в тому, щоб придбати машину, яка бездоганно інтегрується в існуючу інфраструктуру, забезпечуючи чіткий шлях для майбутньої автоматизації. Вам потрібна машина, виготовлена відповідно до ваших технічних характеристик підлоги.
Не всі постачальники проектують свої рами відповідно до однакових стандартів. При оцінці a виробника силових пресів , уважно подивіться на їхні власні можливості обробки. Виробники, які контролюють фрезерування та розточування своїх рам, як правило, виробляють більш вузькі зазори та кращу паралельність ковзання. Попросіть показати їхні свердлильні стани та монтажні цехи.
Вимагайте задокументовані звіти аналізу кінцевих елементів щодо жорсткості рами. Ці звіти доводять, як рама поводитиметься під максимальним навантаженням, висвітлюючи будь-які потенційні слабкі місця в короні або станині. Перевірте наявність запасних частин і укладіть чіткі угоди про рівень обслуговування для технічної підтримки та технічного обслуговування. Ви не можете дозволити собі машину простоювати в очікуванні власного обладнання з-за кордону.
Готові моделі часто не вистачають, коли мають справу з фірмовим інструментом або спеціалізованими виробничими лініями. Вказівка a спеціальна прес-машина дозволяє інженерам диктувати критичні параметри, які відповідають існуючим наборам матриць.
Індивідуалізація передбачає зміну довжини ходу для розміщення деталей з більш глибокою витяжкою або зміну висоти закриття та параметрів налаштування ковзання відповідно до існуючих стандартизованих наборів штампів. Індивідуальна збірка забезпечує повну інтеграцію з допоміжним обладнанням. Виробник може попередньо підключити дріт і встановити точки кріплення для сервоприводів, конвеєрів для брухту, моніторів тоннажу в матриці та автоматизованих систем викиду деталей безпосередньо на заводі.
Оновлення до системи з подвійним пітменом вводить особливі вимоги до обслуговування, які відрізняються від одноточкових машин. Щоб запобігти нерівномірному зносу, ви повинні навчити свій обслуговуючий персонал конкретним вимогам до синхронізації двоточкової архітектури.
Профілактичне обслуговування подвійних систем зосереджено на синхронізації. Команди технічного обслуговування повинні регулярно перевіряти знос шестерні, щоб переконатися, що обидва гірники рівномірно ведуть гірку. Необхідно ретельно підтримувати тиск у циліндрі противаги, щоб компенсувати величезну вагу широких полозків і верхньої половини матриці. Якщо тиск противаги занадто низький, накладки зчеплення та гальма передчасно зношуються. Належне змащування подовжених поверхонь gib має вирішальне значення для підтримки щільних зазорів, необхідних для точного штампування. Ви повинні переконатися, що система автоматичної рециркуляції масла забезпечує постійний тиск у всіх точках підшипників.
Перевірте поточну структуру зносу матриці, щоб виявити ознаки нецентрального навантаження та входу під кутом.
Обчисліть максимальні розміри зліва направо ваших майбутніх проектів інструментів, щоб визначити необхідну ширину станини.
Виміряйте необхідний тоннаж на квадратний дюйм на найширших наборах матриць, щоб запобігти зупинці приводного механізму.
Укажіть інтегроване на заводі кріплення для вашої автоматизованої системи подачі та видалення брухту на етапі закупівлі.
В: Різниця полягає в кількості з’єднань, що керують ковзанням. Одноточковий прес використовує одне центральне з’єднання, що робить його сприйнятливим до перекидання під навантаженням, що не знаходяться в центрі. У двоточковому пресі використовуються два з’єднання, розташовані на великій відстані, рівномірно розподіляючи зусилля, утримуючи ковзання паралельно, і безпечно справляючись із широкими або асиметричними навантаженнями інструментів.
A: Револьверний перфоратор із ЧПУ призначений для виготовлення невеликих обсягів листового металу з високим вмістом суміші з використанням кількох невеликих інструментів для динамічного вирізування або штампування форм. Двоточковий прес створено для спеціального штампування великого обсягу, використовуючи величезну грубу силу для приводу великих складних прогресивних штампів одним безперервним рухом.
Відповідь: Ви повинні перейти на прес з H-рамою, коли переходите на прогресивні матриці великої тоннажності або коли кутове відхилення в пресі з C-рамою спричиняє передчасне пошкодження інструменту, надмірні задири або деталі, що виходять за межі допуску під час циклу штампування.
A: Так. Термін «пневматичний» стосується системи приводу зчеплення та гальма, а не рами чи типу з’єднання. Сучасні двоточкові механічні преси використовують пневматичні системи зчеплення як стандартну функцію для забезпечення швидкого зачеплення, точної зупинки та дотримання суворих правил техніки безпеки оператора.
A: Прогресивні матриці виконують кілька операцій одночасно на великій площі, створюючи нерівномірні вимоги до тоннажу. Двоточкове натискання стабілізує ковзання проти цих нерівномірних сил, забезпечуючи паралельний рух. Це запобігає застряганню пуансонів, зменшує знос матриці та гарантує точність на всіх робочих станціях.
A: Основним обмеженням є структурні розриви. Оскільки передня частина відкрита, велике навантаження призведе до незначного прогинання рами, що призводить до кутового відхилення. Це робить рами відкритого типу непридатними для надзвичайно точного або дуже високотоннажного прогресивного штампування порівняно з жорсткими прямими пресами.
A: Обчисліть максимальну ширину вашої найбільшої матриці, потім додайте необхідний зазор для обладнання для подачі матеріалу з боків і вимоги до відходу брухту під опорою. Переконайтеся, що вказаний розмір станини відповідає достатньому номінальному об’єму, щоб запобігти зупинці преса під час роботи на великій площі.