Просмотры: 0 Автор: Редактор сайта Время публикации: 22.10.2026 Происхождение: Сайт
При крупносерийной штамповке металла использование одноточечного пресса для широких или многопозиционных штампов неизбежно приводит к опрокидыванию ползуна, ускоренному износу штампа и неприемлемым допускам деталей. Производители, переходящие на прогрессивную штамповку или штамповку широких, асимметричных деталей, часто сталкиваются с узкими местами, вызванными нецентральной нагрузкой. Модернизация оснастки без обновления архитектуры пресса приводит к высокому проценту брака и частым простоям из-за технического обслуживания. В то время как револьверные пробивные прессы с ЧПУ предназначены для мелкосерийного производства листового металла с большим количеством продукции, крупносерийное производство требует грубой силы и стабильности механического или пневматического пресса для приведения в движение сложных штампов. Переход к двухточечный пробойник распределяет нагрузку по двум соединениям, стабилизируя салазки. В этом руководстве оцениваются инженерные критерии, варианты каркасов и сценарии производства, которые оправдывают капиталовложения в двухточечную архитектуру.
Двухточечные прессы обязательны для прогрессивной штамповки и операций с широкой станиной, где нецентральная нагрузка создает разрушительные опрокидывающие моменты на суппорте.
Выбор между двухточечным прессом открытого и закрытого типа (Н-образная рама) диктует компромисс между доступностью инструментов и максимальной жесткостью конструкции.
Переход на двухточечную систему значительно продлевает срок службы штампа за счет минимизации углового отклонения во время хода штамповки.
Сотрудничество с квалифицированным производителем механических прессов для изготовления специального пункционного пресса обеспечивает правильную интеграцию с автоматизированной подачей рулонов, системами транспортировки и современными протоколами безопасности.
Механические ограничения становятся совершенно очевидными, когда вы выталкиваете одноточечный пресс за пределы его предполагаемых размеров. Единственная точка соединения передает усилие прямо по центру направляющей. Когда ширина пласта превышает локализованную опору этого одиночного карьера, любая операция с инструментом, происходящая вблизи внешних краев пласта, создает эффект рычага. Эта механическая реальность диктует необходимость структурной модернизации для поддержания эксплуатационной целостности цеха.
Фундаментальное механическое различие заключается в трансмиссии и архитектуре соединений. В одноточечном прессе используется один шатун, соединенный с центральным эксцентриковым валом. Сила передается через этот единственный узел, расходясь наружу через слайд. Напротив, двухточечная система включает в себя два шатуна, обычно приводимых в движение общим коленчатым валом или синхронизированными двойными шестернями. Эти двойные соединения прикрепляются к направляющей через большие промежутки времени.
Распределение движущей силы по двум различным точкам принципиально меняет кинематику машины. Вместо того, чтобы действовать как единая точка толкания, которая позволяет краям направляющих плавать или отклоняться, двойные соединения заставляют всю направляющую опускаться параллельно опорной пластине. Это параллельное движение гарантирует, что проникновение пуансона остается абсолютно вертикальным, независимо от того, где происходит фактическая резка или формовка вдоль оси слева направо станины матрицы. Поворотные рычаги направляют скольжение, а двойные тяги обеспечивают устойчивость при движении.
Нецентральная загрузка разрушает точность операций штамповки. В многостанционных прогрессивных матрицах тоннаж, требуемый на первой станции, редко соответствует тоннажу, необходимому на пятой станции. Тяжелая прошивка с левой стороны и легкая чеканка с правой стороны смещают центр рабочего тоннажа от физического центра станины пресса. Вы не можете избежать этого дисбаланса в сложных конструкциях деталей.
Когда одноточечный пресс сталкивается с этим дисбалансом, слайд испытывает моменты опрокидывания. Мы определяем их как рыскание и тангаж. Наклон ползуна приводит к тому, что пуансоны входят в матрицу матрицы под небольшим углом. За тысячи ходов такой угловой вход приводит к неравномерному износу пуансона, образованию микросколов на кромках штампа и к образованию деталей, которые не проходят проверку на размерные допуски. В конечном итоге вы достаете матрицу для заточки гораздо чаще, чем планировалось.
Здесь применяется строгий инженерный порог. Когда размер вашей матрицы слева направо требует приложения силы за пределами центральной трети станины пресса, двухточечная архитектура превращается из необязательной модернизации в структурную необходимость. Двойные соединения противодействуют опрокидывающему моменту, удерживая направляющую жесткой против асимметричного сопротивления инструмента.
Механическая характеристика |
Одноточечный пресс |
Двухточечный пресс |
|---|---|---|
Распределение силы |
Централизовано в одном узле |
Распределение по двум широко разнесенным узлам |
Стабильность скольжения |
Склонен к опрокидыванию при нецентральной нагрузке. |
Поддерживает строго параллельное движение |
Влияние износа матрицы |
Ускоренный износ широких матриц из-за углового входа. |
Увеличенный срок службы штампа за счет вертикального проникновения пуансона |
Ширина кровати |
Ограничено узкими централизованными инструментами |
Разработан для широких многопозиционных прогрессивных штампов. |
Выбор правильной конструкции определяет, насколько хорошо машина будет интегрироваться в вашу конкретную производственную среду. Две основные категории рам предлагают явные преимущества и компромиссы в отношении жесткости, доступности и занимаемой площади. Вы должны подобрать раму в соответствии с вашими конкретными требованиями к инструментам и погрузочно-разгрузочным работам.
Ан Двухточечный пресс открытого типа использует конструкцию C-образной рамы в сочетании с двойными точками подвески. Рама напоминает букву «С», оставляя переднюю и обе стороны полностью открытыми и свободными от структурных опор. Производители сваривают эти рамы из толстой стальной пластины и снимают с них термические напряжения, чтобы обеспечить стабильность размеров.
Основным преимуществом этой архитектуры является превосходная доступность. Операторы и системы погрузочно-разгрузочных работ имеют доступ к инструментальной зоне с трех сторон. Такая открытая компоновка радикально упрощает операции ручной подачи, ускоряет смену штампов и позволяет легко интегрировать сложные конвейеры для удаления лома или роботизированные манипуляторы для извлечения деталей. Вы можете вставить кубик слева или справа, не перемещаясь по тяжелым стойкам.
Однако конструкция C-образной рамы имеет свои ограничения. При большом тоннаже открытая передняя часть рамы действует как камертон, заставляя конструкцию слегка прогибаться. Это явление, известное как угловое отклонение или зазор, приводит к тому, что пуансон и матрица выходят из параллельного положения в нижней части хода. Следовательно, рамы открытого типа лучше всего подходят для более легких последовательных работ, широкой, но малотоннажной вырубки или для применений, где строгие допуски на уровне микрометров не являются основной задачей.
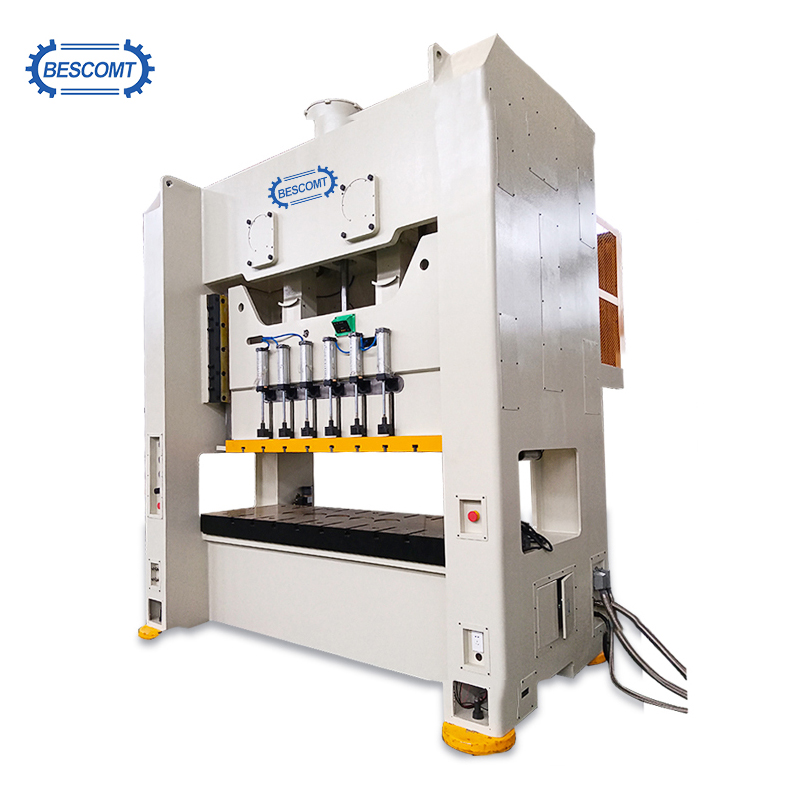
А Двухточечный пресс закрытого типа , обычно называемый Двухточечный пресс с H-образной рамой имеет прямую боковую архитектуру и четыре массивные угловые стойки. Корона, станина и стойки связаны между собой предварительно натянутыми тягами. Инженеры используют гидравлические гайки, чтобы растянуть эти рулевые тяги, подвергая всю раму сильному сжатию и создавая невероятно жесткую структурную петлю.
Эта конструкция с четырьмя опорами обеспечивает максимальную жесткость и почти нулевое угловое отклонение. Поскольку рама не может растянуться под нагрузкой, направляющая остается идеально параллельной станине на протяжении всего цикла штамповки. Эта структурная целостность обязательна для крупнотоннажной, высокоточной прогрессивной штамповки, тяжелой чеканки и работы с материалами с высокой прочностью на разрыв, такими как современная высокопрочная сталь.
Платой за такую чрезвычайную жесткость является ограниченный боковой доступ. Столбы блокируют боковой вход, а это означает, что загрузка штампа обычно требует стандартизированных процедур, таких как перекатывание балок, тележек для штампов или маневрирование вилочного погрузчика через передние или задние окна. Прямые прессы почти исключительно полагаются на автоматические линии подачи, поскольку ручная боковая подача физически затруднена стойками рамы.
Сопоставление возможностей машин с конкретными производственными объемами гарантирует, что капитальное оборудование напрямую способствует повышению эффективности. Двухточечная архитектура превосходно работает в средах, где на производстве пересекаются широкий набор инструментов, непрерывная работа и строгие допуски.
Прогрессивные штампы выполняют несколько операций одновременно на широком станине. Через матрицу проходит одна полоса металла, продвигаясь на одну станцию за ход. У вас может быть прокалывание, надрез, чеканка, формовка и обрезка одновременно. Поскольку в разных точках матрицы одновременно происходит несколько операций с высокой нагрузкой, ползун должен оставаться идеально параллельным, чтобы работа выполнялась чисто.
Двухточечный пресс стабилизирует скольжение на этих нескольких рабочих станциях. Если тяжелая операция формования происходит в крайнем левом углу, а деликатная операция прокалывания — в крайнем правом, двойные питманы сопротивляются неравномерному сопротивлению. Это параллельное движение предотвращает застревание пуансонов в съемной пластине. Он обеспечивает чистый рез, предотвращает катастрофическую поломку инструмента и предотвращает отломание направляющих штифтов в штамповом блоке.
Переход от ручного кормления к полностью автоматизированным линиям требует оборудования, способного поддерживать непрерывный, непрерывный ритм. При автоматизированной установке линия намотки, состоящая из разматывателя, правильного устройства и серворолика, подает материал непосредственно в окно пресса. Пресс и питатель постоянно взаимодействуют друг с другом, чтобы синхронизировать подачу материала с ходом ползуна вверх.
Двухточечная стабильность имеет решающее значение при синхронизации подачи сырья с непрерывными высокоскоростными ходами пресса. Более широкая станина вмещает мощное подающее оборудование, а двухточечная подвеска гарантирует, что быстрые, повторяющиеся удары не приведут к сносу или ослаблению направляющей с течением времени. Такая стабильность позволяет автоматизированной линии работать с максимальным количеством ходов в минуту, не вызывая срабатывания датчиков вибрации и не вызывая сбоев в подаче материала.
Определенным производственным секторам по своей сути необходимы широкие измерения слева направо. Панели автомобильного кузова, корпуса крупной бытовой техники, компоненты системы отопления, вентиляции и кондиционирования воздуха и тяжелые конструктивные кронштейны требуют большого пространства для штампов. Вы не можете штамповать панель шириной 60 дюймов на стандартной одноточечной машине.
Одноточечный пресс просто не может обеспечить достаточно широкую станину для размещения этих деталей без риска серьезного опрокидывания салазок. Двухточечные прессы разработаны специально для растяжения размеров слева направо при сохранении распределения тоннажа. Это позволяет производителям штамповать длинные непрерывные детали или использовать массивные многопозиционные штампы, которые в противном случае потребовали бы нескольких отдельных операций прессования.
Прецизионные компоненты требуют точного соответствия размеров от первой части смены до последней. Любое отклонение рамы или суппорта пресса отражается непосредственно на готовой детали. Если суппорт сместится на три тысячные дюйма, допуск вашей детали сместится на три тысячные дюйма.
Значительно уменьшая отклонение салазок, двухточечная архитектура обеспечивает более жесткие допуски на детали. Пуансон входит в матрицу точно так, как было задумано, сохраняя одинаковый зазор по всему периметру реза. Такая точность уменьшает образование заусенцев, обеспечивает превосходное качество кромок и часто устраняет необходимость вторичного удаления заусенцев или операций механической обработки.
Оценка технических характеристик требует рассмотрения базового тоннажа. Инженеры должны тщательно изучить передаточные числа, механизмы привода и допуски на прогиб, чтобы убедиться, что машина соответствует требованиям к инструментам. Покупка пресса исключительно исходя из максимального тоннажа приведет к сбоям в работе.
Распространенной ошибкой при закупках является покупка пресса с большой площадью станины, но недостаточным тоннажем для обеспечения работы на всей этой площади. Грузоподъемность должна оцениваться с учетом физических размеров кровати. Вы должны понимать обратную кривую тоннажа и то, как доступное усилие падает с увеличением хода.
Инженеры рассчитывают необходимый тоннаж на квадратный дюйм площади основания, исходя из толщины материала и прочности на сдвиг. Если вы поместите небольшую высокотоннажную матрицу в центр очень широкого малотоннажного пресса, вы рискуете сконцентрировать слишком много силы на маленькой площади. Это может привести к смещению опорной пластины или остановке приводного механизма. Для распределения крупнотоннажной работы по широкой станине требуется пресс, спроектированный таким образом, чтобы номинальное усилие равномерно распределялось по обоим шатунам, не останавливаясь перед нижней мертвой точкой.
Современное крупносерийное производство во многом зависит от интеграции пневматическая силовая пресс -муфта и тормозная система. В отличие от старых механических штифтовых муфт, пневматическая система использует сжатый воздух для зацепления фрикционных дисков. Это обеспечивает быстрое зацепление, точную остановку в любой точке хода и возможность медленного перемещения салазок вниз во время установки штампа.
Соблюдение требований безопасности не подлежит обсуждению, особенно когда операторы работают рядом с инструментами с широкой станиной. Пневматические системы сцепления легко интегрируются с системами безопасности с двумя клапанами, которые контролируют давление воздуха и положение клапана, чтобы предотвратить случайное двойное срабатывание. Световые завесы входят в стандартную комплектацию и мгновенно отключают пневматическую муфту и включают тормоз, если оператор нарушает инфракрасную плоскость.
Покупатели должны сравнить типы приводов. Двухточечные прессы с маховиком с прямым приводом обеспечивают высокие скорости, идеальные для легкой вырубки и прогрессивной работы. Прессы с зубчатым приводом работают на более медленных скоростях, но передают огромную энергию в нижней части хода. Вам нужны модели с зубчатым приводом для глубокой вытяжки, тяжелой формовки и штамповки высокопрочных материалов, где силы защелкивания велики.
Окупаемость инвестиций в двухточечный пресс тесно связана с продлением срока службы штампа. В сложных прогрессивных штампах используются дорогие твердосплавные пуансоны и прецизионные матричные блоки. Инструменты представляют собой огромную трату капитала, и их защита имеет первостепенное значение.
Когда рама пресса отклоняется, пуансон входит в матрицу под углом, царапая стенки матрицы. Это требует частого снятия матрицы для заточки. Поддержание строгой параллельности между направляющей и надрессорной пластиной за счет двухточечной подвески устраняет это угловое соскальзывание. Увеличение интервала между заточками штампов сокращает трудозатраты на техническое обслуживание, максимально увеличивает время безотказной работы пресса и сохраняет срок службы дорогостоящего инструмента.
Процесс выбора поставщика и установки требует строгой комплексной проверки. Цель состоит в том, чтобы приобрести машину, которая безупречно интегрируется с существующей инфраструктурой, обеспечивая при этом четкий путь для будущей автоматизации. Вам нужна машина, изготовленная в точном соответствии с вашими характеристиками пола.
Не все поставщики разрабатывают свои корпуса в соответствии с одними и теми же стандартами. При оценке Производитель механических прессов , обратите внимание на их собственные возможности обработки. Производители, которые контролируют фрезерование и расточку своих рам, обычно обеспечивают более меньшие зазоры между клиньями и лучшую параллельность салазок. Попросите показать их расточные станки и сборочные цеха.
Запросите документированные отчеты по результатам конечно-элементного анализа жесткости рамы. Эти отчеты показывают, как рама будет вести себя при максимальной нагрузке, подчеркивая любые потенциальные слабые места в короне или станине. Проверьте наличие запасных частей и заключите четкие соглашения об уровне обслуживания для технической поддержки и обслуживания на местах. Вы не можете позволить себе, чтобы машина простаивала в ожидании фирменного оборудования из-за границы.
Стандартные модели часто терпят неудачу при работе с запатентованными инструментами или специализированными производственными линиями. Указание Изготовленный на заказ пуансонный пресс позволяет инженерам задавать критические параметры, соответствующие существующим наборам штампов.
Настройка включает в себя изменение длины хода для соответствия более глубоко вытянутым деталям или изменение высоты закрытия и параметров регулировки салазок для соответствия существующим стандартизированным наборам штампов. Специальная сборка обеспечивает плавную интеграцию со вспомогательным оборудованием. Производитель может заранее подготовить провода и обработать точки крепления для сервороликов, конвейеров для лома, встроенных в штампы средств контроля тоннажа и автоматизированных систем выброса деталей непосредственно на заводе.
Переход на систему с двумя шатунами предъявляет особые требования к техническому обслуживанию, которые отличаются от одноточечных машин. Вы должны обучить свой обслуживающий персонал конкретным требованиям синхронизации двухточечной архитектуры, чтобы предотвратить неравномерный износ.
Профилактическое обслуживание двухточечных систем в значительной степени сосредоточено на синхронизации. Бригады технического обслуживания должны регулярно проверять износ шестерен, чтобы гарантировать равномерный ход обоих шатеров. Необходимо тщательно поддерживать давление в цилиндре противовеса, чтобы компенсировать огромный вес широкой направляющей и верхней половины матрицы. Если давление противовеса слишком низкое, сцепление и тормозные накладки преждевременно изнашиваются. Правильная смазка расширенных поверхностей выступа имеет решающее значение для поддержания малых зазоров, необходимых для точной штамповки. Вы должны убедиться, что автоматическая система рециркуляции масла подает постоянное давление во все точки опоры.
Проанализируйте текущий характер износа штампа, чтобы выявить признаки смещения от центра нагрузки и углового входа пуансона.
Рассчитайте максимальные размеры ваших будущих проектов оснастки слева направо, чтобы определить необходимую ширину станины.
Измерьте требуемый тоннаж на квадратный дюйм для самых широких наборов штампов, чтобы предотвратить остановку приводного механизма.
На этапе закупки укажите встроенный на заводе монтаж для ваших автоматизированных систем подачи и удаления лома.
О: Разница заключается в количестве соединений, приводящих в движение слайд. В одноточечном прессе используется одно центральное соединение, что делает его подверженным опрокидыванию при нагрузках, смещенных от центра. В двухточечном прессе используются два широко расположенных соединения, которые равномерно распределяют усилие, сохраняют параллель салазок и безопасно обрабатывают широкие или асимметричные нагрузки инструмента.
A: Револьверно-пробивной пресс с ЧПУ предназначен для мелкосерийного производства листового металла с использованием большого количества небольших инструментов для динамической высечки или штамповки форм. Двухточечный пресс создан для крупносерийной специализированной штамповки штампов и использует огромную грубую силу для приведения в движение больших и сложных прогрессивных штампов за один непрерывный ход.
О: Вам следует перейти на пресс с H-образной рамой при переходе на крупнотоннажные прогрессивные штампы или когда угловое отклонение в прессе с C-образной рамой приводит к преждевременному повреждению инструмента, чрезмерным заусенцам или появлению деталей, выходящих за пределы допусков во время цикла штамповки.
А: Да. Термин «пневматика» относится к системе привода сцепления и тормоза, а не к раме или типу соединения. В современных двухточечных механических прессах в стандартной комплектации используются системы пневматического сцепления, обеспечивающие быстрое зацепление, точную остановку и соблюдение строгих правил безопасности оператора.
Ответ: Прогрессивные штампы одновременно выполняют несколько операций на большой площади, что приводит к неравномерности требований к тоннажу. Двухточечный пресс стабилизирует направляющую против этих неравномерных сил, обеспечивая параллельное движение. Это предотвращает заедание пуансонов, снижает износ матрицы и гарантирует точность на всех рабочих станциях.
Ответ: Основное ограничение — структурные пробелы. Поскольку передняя часть открыта, большие тоннажные нагрузки приводят к небольшому изгибу рамы, что приводит к угловому отклонению. Это делает рамы открытого типа непригодными для сверхточной или высокотоннажной прогрессивной штамповки по сравнению с жесткими прямосторонними прессами.
A: Рассчитайте максимальную ширину вашей самой большой матрицы, затем добавьте необходимый зазор для оборудования подачи материала по бокам и требования к выбросу лома под балкой. Убедитесь, что указанный размер станины соответствует достаточной грузоподъемности, чтобы предотвратить остановку пресса во время операций на большой площади.