Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 22/10/2026 Origine: Sito
Nello stampaggio di metalli in grandi volumi, fare affidamento su una pressa a punto singolo per stampi larghi o multistazione porta inevitabilmente al ribaltamento della slitta, all'usura accelerata dello stampo e a tolleranze delle parti inaccettabili. I produttori che passano alle operazioni di stampaggio progressivo o allo stampaggio di parti larghe e asimmetriche spesso si trovano ad affrontare colli di bottiglia causati dal caricamento decentrato. L'aggiornamento degli strumenti senza aggiornare l'architettura della macchina da stampa comporta tassi elevati di scarti e frequenti tempi di inattività per manutenzione. Mentre le punzonatrici a torretta CNC servono per la fabbricazione di lamiere a basso volume e ad alto mix, la produzione ad alto volume richiede la forza bruta e la stabilità di una pressa meccanica o pneumatica per azionare stampi complessi. Passaggio ad a La punzonatrice a doppio punto distribuisce il tonnellaggio su due collegamenti, stabilizzando la slitta. Questa guida valuta i criteri ingegneristici, le variazioni del telaio e gli scenari di produzione che giustificano l'investimento di capitale nell'architettura a doppio punto.
Le presse a doppia punta sono obbligatorie per lo stampaggio con stampi progressivi e le applicazioni a letto largo in cui il caricamento decentrato crea momenti di ribaltamento distruttivi sulla slitta.
La scelta tra una pressa a doppio punto di tipo aperto e una di tipo chiuso (telaio ad H) impone il compromesso tra accessibilità degli utensili e massima rigidità strutturale.
L'aggiornamento a un sistema a doppio punto prolunga significativamente la durata dello stampo riducendo al minimo la deflessione angolare durante la corsa di stampaggio.
La collaborazione con un produttore qualificato di presse elettriche per una punzonatrice personalizzata garantisce la corretta integrazione con l'alimentazione automatizzata delle bobine, i sistemi di trasferimento e i moderni protocolli di sicurezza.
Le limitazioni meccaniche diventano palesemente evidenti quando si spinge una pressa a punto singolo oltre la sua capacità dimensionale prevista. Un singolo punto di connessione distribuisce la forza direttamente al centro della slitta. Quando la larghezza del letto supera il supporto localizzato di questo singolo pozzo, qualsiasi operazione di utensileria che si verifica vicino ai bordi esterni del letto crea un effetto leva. Questa realtà meccanica impone la necessità di un aggiornamento strutturale per mantenere l’integrità operativa in officina.
La differenza meccanica fondamentale risiede nella catena cinematica e nell'architettura di connessione. Una pressa a punto singolo utilizza un braccio Pitman collegato a un albero eccentrico centrale. La forza si trasmette attraverso questo singolo nodo, irradiandosi verso l'esterno attraverso lo scivolo. Al contrario, un sistema a doppio punto presenta due pitman, tipicamente azionati da un albero motore comune o da doppie marce sincronizzate. Queste doppie connessioni si attaccano alla diapositiva a intervalli ampiamente distanziati.
La distribuzione della forza motrice su due punti distinti altera sostanzialmente la cinematica della macchina. Invece di agire come un unico punto di spinta che consente ai bordi della guida di fluttuare o deviare, le doppie connessioni costringono l'intera guida a scendere in allineamento parallelo con la piastra di supporto. Questo movimento parallelo garantisce che la penetrazione del punzone rimanga perfettamente verticale, indipendentemente da dove avviene il taglio o la formatura effettivi lungo l'asse da sinistra a destra del letto dello stampo. I lardoni guidano lo scivolo, ma i doppi pitman forniscono la stabilità di guida.
Il caricamento decentrato distrugge le operazioni di stampaggio di precisione. Negli stampi progressivi multistazione, il tonnellaggio richiesto nella stazione uno raramente corrisponde al tonnellaggio richiesto nella stazione cinque. La foratura pesante sul lato sinistro e la coniatura leggera sul lato destro spostano il centro del tonnellaggio di lavoro lontano dal centro fisico del piano della pressa. Non è possibile evitare questo squilibrio nei progetti di parti complesse.
Quando una pressione a punto singolo incontra questo squilibrio, la diapositiva sperimenta momenti di ribaltamento. Li definiamo imbardata e beccheggio. Il ribaltamento della slitta fa sì che i punzoni entrino nella matrice dello stampo con una leggera angolazione. Nel corso di migliaia di corse, questa entrata angolare provoca un'usura irregolare del punzone, microscheggiature dei bordi della matrice e parti che non superano i controlli di tolleranza dimensionale. Si finisce per tirare fuori la fustella per l'affilatura molto più spesso del previsto.
Qui si applica una soglia ingegneristica rigorosa. Quando la dimensione da sinistra a destra dello stampo richiede l'applicazione della forza al di fuori del terzo centrale del piano della pressa, l'architettura a doppio punto passa da un aggiornamento opzionale a una necessità strutturale. I doppi collegamenti contrastano il momento di ribaltamento, mantenendo rigida la slitta contro la resistenza asimmetrica dell'utensile.
Caratteristica meccanica |
Pressa a punto singolo |
Pressa a doppio punto |
|---|---|---|
Distribuzione della forza |
Centralizzato in un singolo nodo |
Distribuito su due nodi ampiamente distanziati |
Stabilità dello scivolo |
Incline a ribaltarsi sotto carichi decentrati |
Mantiene un movimento strettamente parallelo |
Impatto sull'usura dello stampo |
Usura accelerata su matrici larghe a causa dell'ingresso angolare |
Maggiore durata dello stampo grazie alla penetrazione verticale del punzone |
Capacità di larghezza del letto |
Limitato a strumenti ristretti e centralizzati |
Progettato per stampi progressivi larghi e multistazione |
La scelta del corretto design strutturale determina il modo in cui la macchina si integrerà nel vostro specifico ambiente di produzione. Le due categorie principali di telai offrono vantaggi e compromessi distinti in termini di rigidità, accessibilità e ingombro. È necessario abbinare il telaio ai requisiti specifici di attrezzatura e movimentazione dei materiali.
UN La pressa a doppio punto di tipo aperto utilizza una struttura con telaio a C combinata con doppi punti di sospensione. Il telaio ricorda la lettera 'C', lasciando la parte anteriore ed entrambi i lati completamente aperti e privi di pilastri strutturali. I produttori saldano questi telai da piastre di acciaio pesante e li alleviano termicamente per garantire la stabilità dimensionale.
Il vantaggio principale di questa architettura è l'accessibilità superiore. Gli operatori e i sistemi di movimentazione dei materiali possono accedere all'area utensili da tre lati. Questo layout aperto semplifica drasticamente le operazioni di alimentazione manuale, accelera il cambio degli stampi e consente la facile integrazione di complessi trasportatori per la rimozione degli scarti o bracci robotici di estrazione delle parti. Puoi far scorrere un dado da sinistra o da destra senza spostarti attorno a pesanti montanti.
Tuttavia, il design del telaio a C presenta limitazioni intrinseche. Sotto un tonnellaggio elevato, la parte anteriore aperta del telaio agisce come un diapason, provocando una leggera flessione della struttura. Questo fenomeno, noto come deflessione angolare o gaping, lancia il punzone e la matrice fuori allineamento parallelo durante la parte inferiore della corsa. Di conseguenza, i telai di tipo aperto sono più adatti per lavori progressivi più leggeri, tranciature ampie ma di basso tonnellaggio o applicazioni in cui le rigide tolleranze a livello micrometrico non sono la preoccupazione principale.
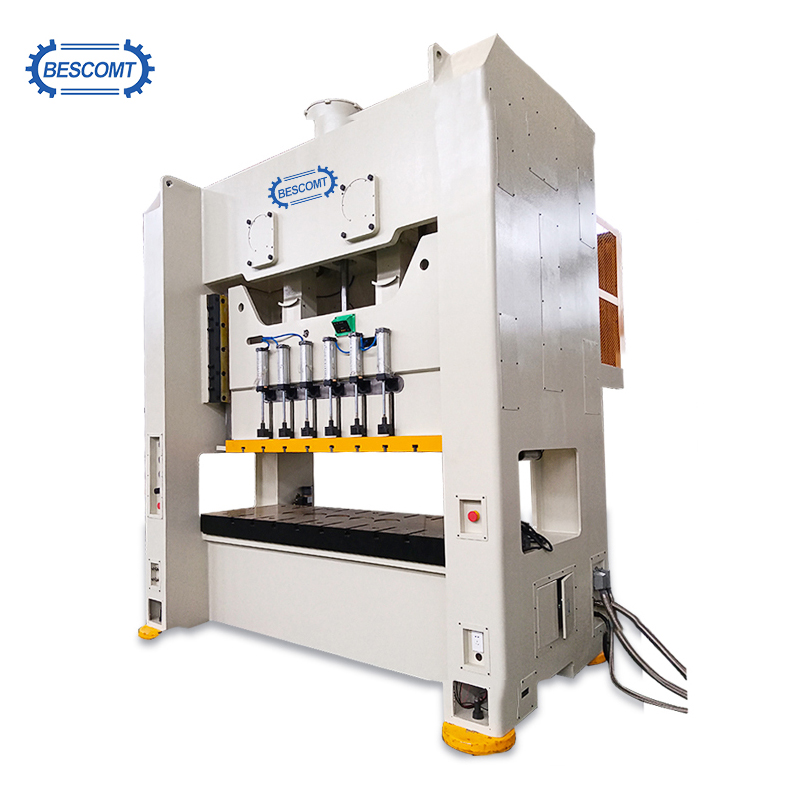
UN pressa a doppio punto di tipo chiuso , comunemente denominata an La pressa a doppio punto con telaio ad H presenta un'architettura a lato dritto costruita con quattro massicci pilastri angolari. La corona, il letto e i montanti sono legati tra loro tramite tiranti pretensionati. Gli ingegneri utilizzano dadi idraulici per allungare questi tiranti, ponendo l'intero telaio in forte compressione e creando un anello strutturale incredibilmente rigido.
Questo design a quattro montanti offre la massima rigidità e una deflessione angolare prossima allo zero. Poiché il telaio non può aprirsi sotto carico, la guida rimane perfettamente parallela al basamento durante l'intero ciclo di stampaggio. Questa integrità strutturale è obbligatoria per lo stampaggio progressivo ad alto tonnellaggio e ad alta precisione, la coniatura pesante e la lavorazione con materiali ad alta resistenza alla trazione come l'acciaio avanzato ad alta resistenza.
Il compromesso per questa rigidità estrema è l’accesso laterale limitato. I pilastri bloccano l'ingresso laterale, il che significa che il caricamento degli stampi richiede in genere procedure standardizzate come supporti mobili, carrelli per stampi o manovre con carrello elevatore attraverso i finestrini anteriori o posteriori. Le macchine da stampa a lato dritto si affidano quasi esclusivamente a linee di alimentazione automatizzate, poiché l'alimentazione laterale manuale è fisicamente ostacolata dai montanti del telaio.
La mappatura delle capacità delle macchine su specifici output produttivi garantisce che i beni strumentali guidino direttamente i guadagni di efficienza. L'architettura a doppio punto eccelle negli ambienti in cui un'ampia gamma di attrezzature, un funzionamento continuo e tolleranze rigorose si intersecano nel reparto di produzione.
Gli stampi progressivi eseguono più operazioni contemporaneamente su un ampio letto. Una singola striscia di metallo avanza attraverso lo stampo, avanzando di una stazione per corsa. Potresti avere perforazione, intaglio, coniatura, formatura e taglio che si verificano tutto in una volta. Poiché più operazioni ad alto impatto si verificano simultaneamente in punti diversi lungo lo stampo, la slitta deve rimanere perfettamente parallela per eseguire il lavoro in modo pulito.
Una pressa a doppio punto stabilizza la diapositiva attraverso queste molteplici stazioni operative. Se un'operazione di formatura pesante avviene all'estrema sinistra mentre un'operazione di perforazione delicata avviene all'estrema destra, i doppi pitman resistono alla resistenza irregolare. Questo movimento parallelo impedisce ai punzoni di incepparsi nella piastra di estrazione. Garantisce tagli puliti, previene rotture catastrofiche dell'utensile e impedisce ai perni pilota di spezzarsi nel blocco matrice.
La transizione dall’alimentazione manuale alle linee completamente automatizzate richiede macchinari in grado di mantenere un ritmo continuo e ininterrotto. In una configurazione automatizzata, una linea di bobina composta da uno svolgitore, un raddrizzatore e un alimentatore a rullo servo spinge il materiale direttamente nella finestra della stampante. La pressa e l'alimentatore comunicano costantemente per sincronizzare l'avanzamento del materiale con la salita della slitta.
La stabilità del doppio punto è fondamentale quando si sincronizzano le alimentazioni di queste materie prime con corse continue e ad alta velocità della pressa. Il pianale più ampio ospita le attrezzature di alimentazione per carichi pesanti, mentre la sospensione a doppio punto garantisce che gli impatti rapidi e ripetitivi non causino lo spostamento o l'allentamento della slitta nel tempo. Questa stabilità consente alla linea automatizzata di funzionare al massimo delle corse al minuto senza attivare i sensori di vibrazione o causare errori di alimentazione del materiale.
Alcuni settori manifatturieri richiedono intrinsecamente dimensioni ampie da sinistra a destra. Pannelli di carrozzerie automobilistiche, alloggiamenti di grandi elettrodomestici, componenti HVAC e staffe strutturali pesanti richiedono ampio spazio sullo stampo. Non è possibile timbrare un pannello largo 60 pollici in una macchina a punto singolo standard.
Una pressa a punto singolo semplicemente non può fornire un basamento sufficientemente ampio da accogliere queste parti senza rischiare un grave ribaltamento delle slitte. Le presse a doppio punto sono progettate specificatamente per allungare le dimensioni da sinistra a destra mantenendo la distribuzione del tonnellaggio. Ciò consente ai produttori di stampare parti lunghe e continue o di utilizzare massicci stampi multistazione che altrimenti richiederebbero più operazioni di stampa separate.
I componenti di precisione richiedono un'esatta coerenza dimensionale dalla prima all'ultima parte del turno. Qualsiasi flessione nel telaio della pressa o nella slitta si traduce direttamente nel pezzo finito. Se la slitta si sposta di tre millesimi di pollice, la tolleranza della parte si sposta di tre millesimi di pollice.
Riducendo drasticamente la deflessione della slitta, l'architettura a doppio punto garantisce tolleranze delle parti più strette. Il punzone entra nella matrice della matrice esattamente come progettato, mantenendo uno spazio uniforme attorno all'intero perimetro del taglio. Questa precisione riduce la formazione di bave, offre una qualità dei bordi superiore e spesso elimina la necessità di operazioni secondarie di sbavatura o lavorazione.
La valutazione delle specifiche richiede di guardare oltre il tonnellaggio di base. Gli ingegneri devono esaminare attentamente i rapporti, i meccanismi di azionamento e le tolleranze di deflessione per garantire che la macchina soddisfi i requisiti degli utensili. Acquistare una pressa basandosi esclusivamente sul tonnellaggio massimo porterà a fallimenti operativi.
Una trappola comune nell'approvvigionamento è l'acquisto di una rotativa con un'enorme superficie di base ma un tonnellaggio insufficiente per supportare il lavoro in tutta l'area. La capacità di tonnellaggio deve essere valutata rispetto alle dimensioni fisiche del letto. È necessario comprendere la curva di tonnellaggio inversa e il modo in cui la forza disponibile diminuisce più in alto nella corsa.
Gli ingegneri calcolano il tonnellaggio richiesto per pollice quadrato dell'area del letto in base allo spessore del materiale e alla resistenza al taglio. Se si posiziona uno stampo piccolo e ad alto tonnellaggio al centro di una pressa molto ampia e a basso tonnellaggio, si rischia di concentrare troppa forza in un'area piccola. Ciò può intaccare la piastra di sostegno o bloccare il meccanismo di azionamento. La distribuzione di un lavoro di tonnellaggio elevato su un letto ampio richiede una pressa progettata per fornire la sua forza nominale in modo uniforme su entrambi i box senza stallo prima del punto morto inferiore.
La moderna produzione ad alti volumi fa molto affidamento sull'integrazione di a frizione pneumatica e sistema frenante. A differenza delle vecchie frizioni meccaniche a perno, un sistema pneumatico utilizza aria compressa per innestare le piastre di attrito. Ciò consente un innesto rapido, un arresto preciso in qualsiasi punto della corsa e la possibilità di abbassare gradualmente la slitta durante l'impostazione dello stampo.
La conformità alla sicurezza non è negoziabile, in particolare quando gli operatori lavorano vicino ad attrezzature a letto largo. I sistemi di frizione pneumatica si integrano perfettamente con i controlli di sicurezza a doppia valvola, che monitorano la pressione dell'aria e la posizione della valvola per evitare doppi scatti accidentali. Le barriere fotoelettriche sono di serie e disinnescano istantaneamente la frizione pneumatica e azionano il freno se un operatore interrompe il piano a infrarossi.
Gli acquirenti devono confrontare i tipi di unità. Le presse a doppio punto con volano ad azionamento diretto offrono velocità elevate ideali per tranciature leggere e lavori progressivi. Le presse a ingranaggi funzionano a velocità più basse ma forniscono un'enorme energia più in basso nella corsa. Sono necessari modelli con trasmissione a ingranaggi per l'imbutitura profonda, la formatura pesante e lo stampaggio di materiali ad alta resistenza in cui le forze di scatto sono elevate.
Il ritorno sull'investimento per una pressa a doppio punto è fortemente legato al prolungamento della vita dello stampo. Gli stampi progressivi complessi utilizzano costosi punzoni in metallo duro e blocchi di matrice rettificati di precisione. Gli strumenti rappresentano un enorme pozzo di capitale e proteggerli è fondamentale.
Quando il telaio della pressa si flette, il punzone entra nella matrice in un angolo, raschiando i lati della matrice. Ciò richiede una frequente rimozione dello stampo per l'affilatura. Il mantenimento di un rigoroso parallelismo tra la slitta e la piastra di sostegno attraverso la sospensione a doppio punto elimina questo raschiamento angolare. L'estensione dell'intervallo tra le affilature dello stampo riduce gli interventi di manutenzione, massimizza i tempi di attività della stampante e preserva la durata di vita di attrezzature altamente costose.
La navigazione nel processo di selezione e installazione del fornitore richiede una rigorosa due diligence. L’obiettivo è procurarsi una macchina che si integri perfettamente con l’infrastruttura esistente fornendo allo stesso tempo un percorso chiaro per l’automazione futura. Hai bisogno di una macchina costruita secondo le esatte specifiche del tuo pavimento.
Non tutti i fornitori progettano i propri telai secondo gli stessi standard. Quando si valuta a produttore di presse elettriche , esamina attentamente le loro capacità di lavorazione interne. I produttori che controllano la fresatura e l'alesatura dei propri telai generalmente producono giochi dei lardoni più stretti e un migliore parallelismo delle slitte. Chiedi di vedere i loro noiosi mulini e le aree di assemblaggio.
Richiedi report documentati di analisi agli elementi finiti sulla rigidità del telaio. Questi rapporti dimostrano come si comporterà il telaio sotto carico massimo, evidenziando eventuali punti deboli nella corona o nel letto. Verifica la disponibilità delle parti di ricambio e stabilisci chiari accordi sul livello di servizio per il supporto tecnico e la manutenzione sul campo. Non puoi permetterti una macchina inattiva in attesa di un equipaggiamento proprietario proveniente dall'estero.
I modelli standard spesso non sono all’altezza quando si tratta di attrezzature proprietarie o linee di produzione specializzate. Specificando a La punzonatrice personalizzata consente agli ingegneri di dettare parametri critici che corrispondono ai set di stampi esistenti.
La personalizzazione prevede la modifica della lunghezza della corsa per adattarsi alle parti imbutite più profonde o la modifica dell'altezza di chiusura e dei parametri di regolazione della guida per adattarsi ai set di stampi standardizzati esistenti. Una costruzione personalizzata garantisce una perfetta integrazione con le apparecchiature ausiliarie. Il produttore può precablare e realizzare punti di montaggio per alimentatori a rulli servo, trasportatori di scarti, monitor di tonnellaggio interni allo stampo e sistemi automatizzati di espulsione dei pezzi direttamente in fabbrica.
Il passaggio a un sistema a doppia fossa introduce requisiti di manutenzione specifici che differiscono dalle macchine a punto singolo. È necessario formare il personale di manutenzione sui requisiti specifici di sincronizzazione di un'architettura a doppio punto per prevenire un'usura irregolare.
La manutenzione preventiva per i sistemi a doppio punto si concentra principalmente sulla sincronizzazione. Le squadre di manutenzione devono ispezionare regolarmente l'usura degli ingranaggi per garantire che entrambi i pitman guidino lo scivolo in modo uniforme. La pressione del cilindro di controbilanciamento deve essere mantenuta meticolosamente per compensare il peso massiccio dell'ampia slitta e della metà superiore dello stampo. Se la pressione di controbilanciamento è troppo bassa, le guarnizioni della frizione e dei freni si usureranno prematuramente. La corretta lubrificazione delle superfici estese del lardo è fondamentale per mantenere gli spazi ridotti richiesti per lo stampaggio di precisione. È necessario assicurarsi che il sistema di ricircolo automatico dell'olio fornisca una pressione costante a tutti i punti dei cuscinetti.
Controlla i tuoi attuali modelli di usura dello stampo per identificare segni di carico decentrato e ingresso angolare del punzone.
Calcola le dimensioni massime da sinistra a destra dei tuoi prossimi progetti di attrezzature per determinare la larghezza del letto richiesta.
Misura il tonnellaggio richiesto per pollice quadrato sui tuoi set di stampi più ampi per evitare lo stallo del meccanismo di azionamento.
Specificate il montaggio integrato in fabbrica per i vostri sistemi automatizzati di alimentazione e rimozione degli scarti durante la fase di approvvigionamento.
R: La differenza sta nel numero di connessioni che guidano lo scivolo. Una pressa a punto singolo utilizza una connessione centrale, rendendola suscettibile al ribaltamento sotto carichi decentrati. Una pressa a doppio punto utilizza due connessioni ampiamente distanziate, distribuendo la forza in modo uniforme, mantenendo la slitta parallela e movimentando in sicurezza carichi di utensili ampi o asimmetrici.
R: Una punzonatrice a torretta CNC è progettata per la fabbricazione di lamiere a basso volume e ad alto mix, utilizzando più piccoli strumenti per rosicchiare o punzonare forme dinamicamente. Una pressa a doppio punto è costruita per lo stampaggio di stampi dedicati e di grandi volumi, utilizzando un'enorme forza bruta per azionare stampi progressivi grandi e complessi in un'unica corsa continua.
R: Dovresti passare a una pressa con telaio ad H quando passi a stampi progressivi a tonnellaggio elevato o quando la deflessione angolare in una pressa con telaio a C provoca danni prematuri agli utensili, bave eccessive o parti fuori tolleranza durante il ciclo di stampaggio.
R: Sì. Il termine pneumatico si riferisce al sistema di azionamento della frizione e del freno, non al telaio o al tipo di connessione. Le moderne presse meccaniche a doppio punto utilizzano sistemi di frizione pneumatica come caratteristica standard per garantire un innesto rapido, un arresto preciso e il rispetto delle rigorose norme di sicurezza dell'operatore.
R: Gli stampi progressivi eseguono più operazioni contemporaneamente su un'ampia area, creando requisiti di tonnellaggio non uniformi. Una pressa a doppio punto stabilizza la slitta contro queste forze irregolari, garantendo un movimento parallelo. Ciò impedisce il grippaggio dei punzoni, riduce l'usura degli stampi e garantisce precisione in tutte le stazioni operative.
R: Il limite principale è il gap strutturale. Poiché la parte anteriore è aperta, carichi elevati di tonnellaggio causano una leggera flessione del telaio, con conseguente deflessione angolare. Ciò rende i telai di tipo aperto inadatti allo stampaggio progressivo di estrema precisione o di tonnellaggio molto elevato rispetto alle presse rigide a lati diritti.
R: Calcola la larghezza massima della tua fustella più grande, quindi aggiungi lo spazio necessario per l'attrezzatura di alimentazione del materiale sui lati e i requisiti di eliminazione degli scarti sotto il piano di appoggio. Assicurarsi che le dimensioni del pianale specificate siano allineate con un tonnellaggio sufficiente per evitare lo stallo della stampante durante le operazioni su aree estese.