ভিউ: 0 লেখক: সাইট এডিটর প্রকাশের সময়: 2026-10-19 মূল: সাইট
প্রমিত বৈদ্যুতিক ঘেরের জন্য বিশ্বব্যাপী চাহিদা বৃদ্ধি সরাসরি বাণিজ্যিক অবকাঠামো এবং আবাসিক নির্মাণ বৃদ্ধিকে অনুসরণ করে। প্লাস্টিকের ঘেরগুলি মৌলিক আবাসিক চাহিদাগুলি পূরণ করে, তবে NEMA OS 1 গ্যালভানাইজড স্টিলের বাক্সগুলি পৃষ্ঠ-মাউন্ট করা, কংক্রিট-এম্বেডেড, এবং ভারী-শুল্ক বাণিজ্যিক অ্যাপ্লিকেশনগুলির জন্য কঠোরভাবে বাধ্যতামূলক। এই কঠোর নিয়ন্ত্রক পরিবেশ উন্নত ধাতু গঠনের সরঞ্জামের জন্য প্রয়োজনীয় মূলধন ব্যয়কে ন্যায়সঙ্গত করে। লিগ্যাসি ম্যানুফ্যাকচারিং অপারেশনগুলি গুরুতর অপারেশনাল বাধার সম্মুখীন হয়। উচ্চ স্ক্র্যাপ রেট, ঘন ঘন টুলিং পরিধান, অসঙ্গত নকআউট সহনশীলতা, এবং আধা-স্বয়ংক্রিয় স্ট্যাম্পিংয়ের শ্রম-নিবিড় প্রকৃতি লাভের মার্জিনকে ধ্বংস করে। নির্মাতাদের বেঁচে থাকার জন্য সম্পূর্ণ স্বয়ংক্রিয় সমাধানে রূপান্তর করতে হবে। আপনি সোর্সিং এবং একটি আধুনিক বাস্তবায়ন সঙ্গে কাজ করা হয় জংশন বক্স তৈরির মেশিন । ইউনিট অর্থনীতি অপ্টিমাইজ করতে এবং নিয়ন্ত্রক সম্মতি নিশ্চিত করতে আমরা একটি অত্যন্ত লাভজনক, ক্রমাগত-ফিড উত্পাদন বাস্তুতন্ত্র তৈরি করার জন্য প্রয়োজনীয় যন্ত্রপাতি, টুলিং এবং অপারেশনাল কৌশলগুলিকে বিচ্ছিন্ন করব।
অটোমেশন অ-আলোচনাযোগ্য: একটি সম্পূর্ণ স্বয়ংক্রিয় বৈদ্যুতিক জংশন বক্স উত্পাদন লাইনে রূপান্তর প্রতি-ইউনিট খরচ হ্রাস করে এবং অপারেটরের হস্তক্ষেপ কমিয়ে দেয়।
টুলিং গুণমান নির্দেশ করে: একটি উচ্চ-নির্ভুল প্রগতিশীল স্ট্যাম্পিং ডাই এর একীকরণ হল ধারাবাহিক নকআউট মাত্রা এবং কাঠামোগত অখণ্ডতা বজায় রাখার জন্য গুরুত্বপূর্ণ ফ্যাক্টর।
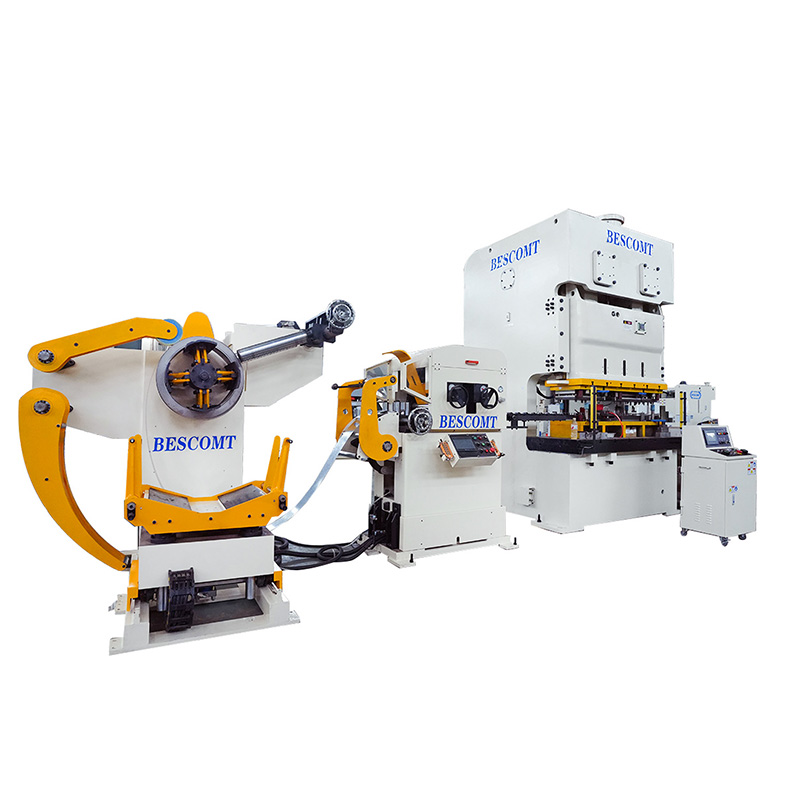
উপাদান হ্যান্ডলিং দক্ষতা: একটি 3-ইন-1 ডিকোইলার স্ট্রেইটনার ফিডার ব্যবহার করা উচ্চ-গতির স্ট্যাম্পিংয়ের জন্য প্রয়োজনীয় সুনির্দিষ্ট উপাদান টেনশন নিশ্চিত করার সময় পদচিহ্নকে হ্রাস করে।
আঞ্চলিক এবং অ্যাপ্লিকেশন স্ট্যান্ডার্ড ড্রাইভ স্পেসিফিকেশন: মেশিন নির্বাচন অবশ্যই লক্ষ্য বাজারের নিয়মের সাথে কঠোরভাবে সারিবদ্ধ হতে হবে, আমেরিকান বনাম ইউরোপীয় মানগুলির জন্য স্বতন্ত্র টুলিং প্রয়োজন, সেইসাথে নতুন-কাজ বনাম রিমডেলিং ইনস্টলেশনের জন্য নির্দিষ্ট কনফিগারেশনের প্রয়োজন।
একটি ক্রমাগত-ফিড উত্পাদন বাস্তুতন্ত্র কাঁচা গ্যালভানাইজড স্টিলের কয়েলগুলিকে ম্যানুয়াল হস্তক্ষেপ ছাড়াই সমাপ্ত, সম্মতি-প্রস্তুত বৈদ্যুতিক বাক্সে রূপান্তরিত করে। এই সিস্টেম সিঙ্ক্রোনাইজড যান্ত্রিক কর্মের উপর নির্ভর করে। কাঁচামাল এক প্রান্তে প্রবেশ করে, গুরুতর যান্ত্রিক বিকৃতির মধ্য দিয়ে যায় এবং সম্পূর্ণরূপে গঠিত, থ্রেডেড এবং একত্রিত ঘের হিসাবে প্রস্থান করে। একটি নির্ভরযোগ্য বিল্ডিং বৈদ্যুতিক জংশন বক্স উত্পাদন লাইনের জন্য প্রতিটি মডিউল পরবর্তীটির সাথে কীভাবে ইন্টারঅ্যাক্ট করে তা বোঝার প্রয়োজন।
সাফল্যের মূল্যায়ন করার জন্য, ইঞ্জিনিয়াররা কঠোর বেসলাইন মেট্রিক্স স্থাপন করে। স্ট্রোক পার মিনিট (SPM) কাঁচা আউটপুট ক্ষমতা নির্দেশ করে। সামগ্রিক সরঞ্জাম কার্যকারিতা (OEE) প্রাপ্যতা, কর্মক্ষমতা, এবং গুণমান পরিমাপ করে। স্ক্র্যাপ শতাংশ উপাদান বর্জ্য ট্র্যাক করে, যা সরাসরি লাভজনকতাকে প্রভাবিত করে। অবশেষে, ডাই চেঞ্জওভার সময় নির্ধারণ করে যে একটি সুবিধা কত দ্রুত বিভিন্ন পণ্য SKU-এর মধ্যে পিভট করতে পারে। এই চারটি মেট্রিক্স অপ্টিমাইজ করা সরঞ্জাম বিনিয়োগে দ্রুত রিটার্নের নিশ্চয়তা দেয়।
প্রাথমিক যন্ত্রপাতি স্টেশন উত্পাদন প্রবাহ মানচিত্র. প্রথমত, উপাদান হ্যান্ডলিং সরঞ্জাম ভারী ইস্পাত কয়েল পরিচালনা করে। পরবর্তী, প্রাথমিক স্ট্যাম্পিং প্রেস প্রয়োজনীয় বল প্রদান করে। প্রেসের অভ্যন্তরে, বিশেষ টুলিং ধাতুকে কাট এবং আকার দেয়। অবশেষে, সেকেন্ডারি স্বয়ংক্রিয় ইউনিটগুলি লঘুপাত এবং উপাদান সমাবেশ পরিচালনা করে। বিপর্যয়কর ক্র্যাশ প্রতিরোধ করার জন্য প্রতিটি পর্যায়ে অবশ্যই একটি কেন্দ্রীভূত PLC নিয়ন্ত্রণ ব্যবস্থার মাধ্যমে ত্রুটিহীনভাবে যোগাযোগ করতে হবে।
অপারেশনাল মেট্রিক |
লিগ্যাসি সেমি-অটোমেটেড স্ট্যাম্পিং |
আধুনিক স্বয়ংক্রিয় উত্পাদন লাইন |
|---|---|---|
অপারেটর হস্তক্ষেপ |
উচ্চ (ম্যানুয়াল ফাঁকা লোডিং, ম্যানুয়াল স্থানান্তর) |
ন্যূনতম (কেবল কয়েল লোডিং এবং সিস্টেম পর্যবেক্ষণ) |
স্ক্র্যাপ রেট |
ভুল খাওয়ানো এবং ম্যানুয়াল ত্রুটির কারণে 8% - 12% |
অপ্টিমাইজ করা স্ট্রিপ লেআউট সহ 3% এর নিচে |
নকআউট ধারাবাহিকতা |
পরিবর্তনশীল, অপারেটর প্রান্তিককরণের উপর নির্ভরশীল |
সঠিক, প্রগতিশীল ডাই পাইলটদের দ্বারা নিয়ন্ত্রিত |
ডাই চেঞ্জওভার টাইম |
ম্যানুয়াল ক্ল্যাম্পিং সহ 4 - 6 ঘন্টা |
কুইক ডাই চেঞ্জ (QDC) সহ 30 মিনিটের নিচে |
লিগ্যাসি সিস্টেম থেকে আধুনিক অটোমেশনে রূপান্তরের জন্য ফ্লোর স্পেস পরিকল্পনার একটি সম্পূর্ণ ওভারহল প্রয়োজন। উপাদান ফিডারের জন্য প্রয়োজনীয় লুপিং পিট, প্রাথমিক প্রেসের পদচিহ্ন এবং সমাপ্ত অংশগুলির জন্য রান-আউট কনভেয়রগুলির জন্য আপনাকে অবশ্যই অ্যাকাউন্ট করতে হবে। এই উপাদানগুলির সঠিক প্রান্তিককরণ উপাদান বাঁধাই প্রতিরোধ করে এবং ইস্পাত ফালা ডাই ম্যাট্রিক্সের সাথে পুরোপুরি সমান্তরাল ফিড নিশ্চিত করে।
ভারী গেজ গ্যালভানাইজড শীট ধাতু uncoiling সঙ্গে উত্পাদন শুরু হয়. কয়েলের ওজন প্রায়শই কয়েক টন এবং এতে প্রচুর অভ্যন্তরীণ গতিশক্তি থাকে। উপাদান পলাতক প্রতিরোধ করতে uncoiling প্রক্রিয়া অবিকল নিয়ন্ত্রণ করা আবশ্যক. এই প্রাথমিক পর্যায়ে নিরাপদে এবং দক্ষতার সাথে পরিচালনা করার জন্য আপনার শক্তিশালী যন্ত্রপাতি প্রয়োজন। উপাদান ক্ষতি প্রতিরোধ এবং অপারেটর নিরাপত্তা নিশ্চিত করতে নতুন কয়েল লোড করার সময় অপারেটররা কঠোর প্রোটোকল অনুসরণ করে।
ওভারহেড ক্রেন কাঁচা গ্যালভানাইজড কয়েলটিকে সম্প্রসারণ ম্যান্ডরেলের উপর স্থাপন করে।
হাইড্রোলিক ওয়েজগুলি কুণ্ডলীর ভিতরের ব্যাসকে সুরক্ষিতভাবে আঁকড়ে ধরতে ম্যান্ড্রেলকে প্রসারিত করে।
অপারেটর পিলার টেবিলের মাধ্যমে এবং চিমটি রোলারের মধ্যে ইস্পাত ফালার অগ্রবর্তী প্রান্তটি থ্রেড করে।
প্রাথমিক কয়েল সেটটি সরাতে সিস্টেমটি স্ট্রেইটনার ব্যাঙ্ককে নিযুক্ত করে।
এটি একটি সঠিক ভূমিকা 3-ইন-1 ডিকোইলার স্ট্রেইটনার ফিডার । এই সমন্বিত ইউনিট মেঝে স্থান সংরক্ষণ করে এবং উপাদান প্রবাহ সিঙ্ক্রোনাইজ করে। স্ট্রেইটনার মডিউল ধাতুকে স্তব্ধ রোলারগুলির একটি সিরিজের মাধ্যমে জোর করে। এই ক্রিয়াটি ইস্পাত থেকে কয়েল সেট এবং অভ্যন্তরীণ চাপগুলি সরিয়ে দেয়। ধাতু সমতল করা প্রেসে সুনির্দিষ্ট খাওয়ানো নিশ্চিত করে। ফ্ল্যাট উপাদান ডাই জ্যাম প্রতিরোধ করে, উপাদান বাকলিং দূর করে, এবং টুলিংয়ের জীবন উল্লেখযোগ্যভাবে প্রসারিত করে।
ফিড পিচ নির্ভুলতা সর্বাগ্রে. সার্ভো-চালিত খাওয়ানোর প্রক্রিয়াগুলি প্রগতিশীল স্ট্যাম্পিংয়ের জন্য মাইক্রো-মিলিমিটার নির্ভুলতা বজায় রাখে। যদি ফিড পিচ মিলিমিটারের একটি ভগ্নাংশ দ্বারা বন্ধ থাকে, তবে প্রগতিশীল টুলিং ভুল এলাকায় আঘাত করবে। এটি তাত্ক্ষণিক অংশ প্রত্যাখ্যান এবং সম্ভাব্য ডাই ক্ষতি ঘটায়। সার্ভো মোটর উচ্চ-গতির, ত্রুটি-মুক্ত খাওয়ানোর জন্য প্রয়োজনীয় সঠিক টান এবং গতি নিয়ন্ত্রণ প্রদান করে। ফিডার প্রেস এনকোডারের সাথে সরাসরি যোগাযোগ করে, শুধুমাত্র প্রেস স্ট্রোকের নিরাপদ উইন্ডোর সময় উপাদানটিকে অগ্রসর করে।
একবার ফ্ল্যাট স্টিল প্রেসে প্রবেশ করলে, গঠন প্রক্রিয়া শুরু হয়। অনুক্রমিক স্টেশন a মধ্যে প্রগতিশীল স্ট্যাম্পিং ডাই স্ট্রোক প্রতি একাধিক অপারেশন চালায়। ফালাটি ছিদ্র, অঙ্কন, নমন এবং ফাঁকা স্টেশনগুলির মধ্য দিয়ে চলে। প্রতিটি স্টেশন একটি নির্দিষ্ট কাটা বা বাঁক সঞ্চালন. চূড়ান্ত স্টেশনটি স্ক্র্যাপ কঙ্কাল থেকে সম্পূর্ণ বাক্সটি বিচ্ছিন্ন করে। পাইলট পিনগুলি স্ট্রিপে প্রাক-পাঞ্চ করা ছিদ্রগুলি নিযুক্ত করে যাতে পাঞ্চগুলি যোগাযোগ করার আগে নিখুঁত প্রান্তিককরণের নিশ্চয়তা দেয়।
নকআউট সৃষ্টি ব্যতিক্রমী টুলিং নির্ভুলতা দাবি করে। আপনাকে অবশ্যই এককেন্দ্রিক এবং উদ্ভট নকআউটগুলি তৈরি করতে হবে যা পরিবহন এবং কংক্রিট ঢালার সময় সুরক্ষিত থাকে। যাইহোক, স্ট্যান্ডার্ড হ্যান্ড টুলস ব্যবহার করে ইলেকট্রিশিয়ানদের দ্বারা সাইট থেকে সহজেই সরানো উচিত। এই ভারসাম্য অর্জনের জন্য পাঞ্চ এবং ডাই এর মধ্যে সুনির্দিষ্ট ক্লিয়ারেন্স প্রয়োজন। কাটা খুব গভীর হলে, নকআউট অকালে পড়ে যায়. এটি খুব অগভীর হলে, ইলেকট্রিশিয়ান এটি অপসারণ করতে পারবেন না। টুলিং ইঞ্জিনিয়াররা নকআউটের চারপাশে ধাতুকে সামান্য সংকুচিত করতে বিশেষ কয়েনিং স্টেশন ব্যবহার করে, একটি সুরক্ষিত ঘর্ষণ ফিট তৈরি করে।
গভীর অঙ্কন বাক্সের প্রকৃত দেয়াল গঠন করে। গ্যালভানাইজড ইস্পাত আঁকার পদার্থবিদ্যা জটিল। আপনি প্রতিরক্ষামূলক দস্তা আবরণ আপস ছাড়া ধাতু প্রসারিত করা আবশ্যক. অত্যধিক ঘর্ষণ বাক্সের দেয়ালে মাইক্রো-ফ্র্যাকচার সৃষ্টি করে বা গ্যালভানাইজেশন স্ট্রিপ করে। প্রকৌশলীরা প্রাচীরের অখণ্ডতা এবং জারা প্রতিরোধের জন্য বিশেষায়িত অঙ্কন যৌগ, পালিশ কার্বাইড রেডিআই এবং নিয়ন্ত্রিত ফাঁকা ধারক চাপ ব্যবহার করেন। অঙ্কন প্রক্রিয়াটি প্রায়শই উপাদান ছিঁড়ে যাওয়া রোধ করতে একাধিক স্টেশনে ঘটে, ধীরে ধীরে বাক্সটিকে তার চূড়ান্ত গভীরতায় পরিণত করে।
আধুনিক উত্পাদন লাইন সরাসরি কর্মপ্রবাহের মধ্যে মাধ্যমিক ক্রিয়াকলাপগুলিকে একীভূত করে। ইন-ডাই ট্যাপিং বা সেকেন্ডারি স্বয়ংক্রিয় থ্রেডিং স্টেশনগুলি গ্রাউন্ডিং স্ক্রু এবং মাউন্টিং বন্ধনীগুলির জন্য প্রয়োজনীয় থ্রেড তৈরি করে। এই ক্রিয়াকলাপগুলি ইনলাইনে সম্পাদন করা সেকেন্ডারি ম্যানুয়াল হ্যান্ডলিংয়ের প্রয়োজনীয়তা দূর করে। স্বয়ংক্রিয় ট্যাপিং হেডগুলি প্রেস স্ট্রোকের সাথে সিঙ্ক্রোনাইজ করে, প্রতিটি বাক্সে নিখুঁত থ্রেডগুলি রয়েছে তা নিশ্চিত করে। এই ট্যাপিং ইউনিটগুলি ডাই এরিয়াকে দূষিত করা থেকে ধাতব চিপগুলিকে আটকাতে ট্যাপগুলি কাটার পরিবর্তে রোল-ফর্ম ট্যাপগুলি ব্যবহার করে।
কম্পোনেন্ট সমাবেশ নির্দিষ্ট ইনস্টলেশন প্রয়োজনীয়তার উপর ভিত্তি করে পরিবর্তিত হয়। স্বয়ংক্রিয় রিভেটিং বা স্পট-ওয়েল্ডিং প্রক্রিয়া অভ্যন্তরীণ কেবল ক্ল্যাম্প এবং গ্রাউন্ডিং পিগটেল সংযুক্ত করে। বিশেষায়িত মাউন্টিং হার্ডওয়্যারের জন্য সুনির্দিষ্ট প্রান্তিককরণ প্রয়োজন। উদাহরণস্বরূপ, পুরানো কাজের রিমডেলিং বাক্সগুলির জন্য ধাতব ধারণ স্ট্র্যাপগুলি নতুন নির্মাণে ব্যবহৃত সরাসরি পেরেকের বন্ধনী থেকে ব্যাপকভাবে পৃথক। স্বয়ংক্রিয় সমাবেশ স্টেশনগুলি এই উপাদানগুলিকে নির্বিঘ্নে অবস্থান এবং সুরক্ষিত করতে ভাইব্রেটরি বাটি ফিডার এবং রোবোটিক পিক-এন্ড-প্লেস ইউনিট ব্যবহার করে। চূড়ান্ত সমাবেশ প্যাকেজিং বিনের মধ্যে ছাড়ার আগে সেন্সর প্রতিটি বন্ধনীর উপস্থিতি এবং সঠিক অভিযোজন যাচাই করে।
প্রয়োজনীয় প্রেস ক্ষমতা নির্ধারণের জন্য সাবধানে গণনা করা প্রয়োজন। উপাদানের বেধ, বাক্সের গভীরতা এবং প্রগতিশীল ডাই স্টেশনের সংখ্যার উপর আপনাকে অবশ্যই টনেজের প্রয়োজনীয়তার ভিত্তি করতে হবে। একটি সাধারণ সহজ বাক্সের জন্য 110-টন প্রেসের প্রয়োজন হতে পারে। একটি গভীর-আঁকা, বহু-গ্যাং রাজমিস্ত্রির বাক্স 250-টন প্রেসের দাবি করতে পারে। প্রেসের আন্ডার-সাইজিং অত্যধিক ফ্রেমের বিচ্যুতি এবং অকাল মোটর ব্যর্থতার দিকে পরিচালিত করে। প্রকৌশলীরা প্রয়োজনীয় সর্বনিম্ন টননেজ নির্ধারণের জন্য মোট কাটিং ফোর্স, ড্রয়িং ফোর্স এবং স্ট্রিপিং ফোর্স গণনা করেন।
বক্সের ধরন |
সাধারণ উপাদান পরিমাপক |
প্রয়োজনীয় টনেজ পরিসীমা |
প্রস্তাবিত প্রেস ফ্রেম |
|---|---|---|---|
স্ট্যান্ডার্ড হ্যান্ডি বক্স (2x4) |
16 গেজ (1.5 মিমি) |
110 - 160 টন |
সি-ফ্রেম বা এইচ-ফ্রেম |
4-ইঞ্চি স্কয়ার বক্স (1.5' গভীর) |
16 গেজ (1.5 মিমি) |
160 - 200 টন |
H-ফ্রেম (সোজা পাশ) |
মাল্টি-গ্যাং ম্যাসনরি বক্স (2.5' গভীর) |
14 গেজ (1.9 মিমি) |
250 - 300 টন |
H-ফ্রেম (সোজা পাশ) |
অষ্টভুজাকার সিলিং বক্স |
16 গেজ (1.5 মিমি) |
160 - 200 টন |
H-ফ্রেম (সোজা পাশ) |
ফ্রেম নির্মাণ সরাসরি ডাই লাইফ এবং উচ্চ-গতির স্থায়িত্বকে প্রভাবিত করে। ক্রেতাদের অবশ্যই সি-ফ্রেম এবং স্ট্রেট-সাইড (এইচ-ফ্রেম) প্রেসের মধ্যে ট্রেড-অফ মূল্যায়ন করতে হবে। সি-ফ্রেম প্রেসগুলি ডাই পরিবর্তনের জন্য চমৎকার অ্যাক্সেসিবিলিটি অফার করে কিন্তু ভারী বোঝার নিচে কৌণিক বিচ্যুতিতে ভোগে। স্ট্রেইট-সাইড এইচ-ফ্রেম প্রেসগুলি উচ্চতর কাঠামোগত অনমনীয়তা প্রদান করে। এই দৃঢ়তা বিচ্যুতিকে কম করে, টুলিং লাইফকে মারাত্মকভাবে প্রসারিত করে এবং উচ্চ-গতির রানের সময় ধারাবাহিকভাবে নকআউট সহনশীলতা নিশ্চিত করে। গ্যালভানাইজড স্টিলের প্রগতিশীল স্ট্যাম্পিংয়ের জন্য, এইচ-ফ্রেম প্রেস হল শিল্পের মান।
টার্গেট মার্কেট মেশিন এবং টুলিং স্পেসিফিকেশন নির্দেশ করে। আ আমেরিকান স্ট্যান্ডার্ড জংশন বক্স তৈরির মেশিনের জন্য NEMA-অনুবর্তী বাক্সগুলির জন্য নির্দিষ্ট টুলিং প্রয়োজন। এর মধ্যে রয়েছে 4-ইঞ্চি বর্গাকার বাক্স, হাতের বাক্স এবং অষ্টভুজাকার বাক্স। টুলিংকে অবশ্যই ন্যাশনাল ইলেকট্রিক্যাল কোড (NEC) দ্বারা নির্দেশিত নির্দিষ্ট কেবল ক্ল্যাম্প ইন্টিগ্রেশন এবং প্রমিত নকআউট প্যাটার্নগুলিকে মিটমাট করতে হবে। আমেরিকান ইন্সটলেশনের জন্য প্রয়োজনীয় নির্দিষ্ট গ্রাউন্ডিং বাম্পগুলিকেও ডাইস তৈরি করতে হবে।
বিপরীতভাবে, ক ইউরোপীয় স্ট্যান্ডার্ড জংশন বক্স তৈরির মেশিনটি আইইসি/বিএস-সম্মত পরিবেষ্টনের উপর দৃষ্টি নিবদ্ধ করে। এগুলি সাধারণত 3x3 ইঞ্চি কনফিগারেশন, বিভিন্ন গভীরতার প্রয়োজনীয়তা এবং নির্দিষ্ট নালী এন্ট্রি পয়েন্টগুলিকে জড়িত করে। ইউরোপীয় স্ট্যান্ডার্ডে প্রায়শই তাদের আমেরিকান সমকক্ষের তুলনায় বিভিন্ন গ্রাউন্ডিং বিধান এবং মাউন্টিং লগ কনফিগারেশনের প্রয়োজন হয়। টুলিংকে অবশ্যই মেট্রিক নালী আকার এবং ইউরোপীয় বিল্ডিং কোড দ্বারা বাধ্যতামূলক নির্দিষ্ট ফায়ার-রেটিং প্রয়োজনীয়তার জন্য অ্যাকাউন্ট করতে হবে।
পরিবর্তনের দক্ষতা একটি গুরুত্বপূর্ণ মূল্যায়ন মেট্রিক। সুবিধাগুলি খুব কমই একটানা একটানা SKU তৈরি করে। আঞ্চলিক মান বা বাক্সের আকারের মধ্যে স্যুইচ করার সময় দক্ষতার সাথে অদলবদল করার মেশিনের ক্ষমতা মূল্যায়ন করুন। কুইক ডাই চেঞ্জ (কিউডিসি) সিস্টেম, হাইড্রোলিক ডাই লিফটার এবং স্বয়ংক্রিয় ক্ল্যাম্পিং মেকানিজম পরিবর্তনের সময়কে ঘন্টা থেকে মিনিটে কমিয়ে দেয়। এই নমনীয়তা মেশিন আপটাইম এবং সামগ্রিক লাভজনকতাকে সর্বাধিক করে তোলে। অপারেটররা প্রমিত ডাই কার্ট ব্যবহার করে ভারী টুলিংকে সরাসরি প্রেস বেডে নিয়ে যাওয়ার জন্য, বিপজ্জনক ফর্কলিফ্ট কৌশলের প্রয়োজনীয়তা দূর করে।
বৈদ্যুতিক বাক্স নির্মাণের বিভিন্ন পর্যায়ে পরিবেশন করে। পুরানো-কাজের বাক্স এবং নতুন-কাজের বাক্সগুলির মধ্যে নির্বিঘ্নে স্যুইচ করার মেশিনের ক্ষমতা মূল্যায়ন করুন। পুরানো কাজের (পুনঃনির্মাণ) বাক্সগুলিতে বিদ্যমান ড্রাইওয়ালকে আঁকড়ে ধরার জন্য বিশেষ প্লাস্টার কান এবং ধাতব ধরে রাখার স্ট্র্যাপের প্রয়োজন হয়। নতুন-কাজের বাক্সে উন্মুক্ত প্রাচীর স্টাডের সাথে সরাসরি সংযুক্তির জন্য কোণীয় পেরেক বা ভারী-শুল্ক বন্ধনী বৈশিষ্ট্যযুক্ত। প্রোডাকশন লাইনে অবশ্যই এই বিভিন্ন হার্ডওয়্যার ফিডিং সিস্টেমগুলিকে অ্যাসেম্বলি মডিউলের সম্পূর্ণ বিচ্ছিন্ন করার প্রয়োজন ছাড়াই মিটমাট করতে হবে।
কংক্রিট এবং পৃষ্ঠ-মাউন্ট করা অ্যাপ্লিকেশনগুলি অনন্য চ্যালেঞ্জ উপস্থাপন করে। কংক্রিট-কাস্ট বাক্সের জন্য চরম টুলিং নির্ভুলতা প্রয়োজন। নকআউটগুলিকে অবশ্যই ভেজা কংক্রিটের স্লারি প্রবেশের হাইড্রোস্ট্যাটিক চাপকে প্রতিহত করতে হবে। যে কোন ফুটো বাক্স এবং নালী রান ধ্বংস. সারফেস-মাউন্টেড শিট মেটাল বক্স (NEMA 250) উচ্চ নান্দনিক এবং কাঠামোগত মানের দাবি করে। উন্মুক্ত বাণিজ্যিক পরিবেশে নিরাপদ মিথস্ক্রিয়া নিশ্চিত করতে তাদের অবশ্যই তীক্ষ্ণ burrs এবং নিখুঁতভাবে গঠিত কোণগুলি বৈশিষ্ট্যযুক্ত করতে হবে। টুলিং ইঞ্জিনিয়াররা ধারালো, উন্মুক্ত প্রান্ত না রেখে ধাতুকে শক্তভাবে ভাঁজ করার জন্য বিশেষ কোণ-গঠনকারী স্টেশন ব্যবহার করেন।
মডুলার আপগ্রেডেবিলিটির উপর ভিত্তি করে এগিয়ে-চিন্তাকারী ক্রেতারা মেশিনগুলিকে মূল্যায়ন করে। সিস্টেম ভবিষ্যতে মডিউল সংহত করতে পারে? আপনার শেষ পর্যন্ত স্বয়ংক্রিয় প্যাকেজিং সিস্টেম, ইনলাইন গুণমান পরিদর্শন সেন্সর বা রোবোটিক প্যালেটাইজারের প্রয়োজন হতে পারে। একটি অনমনীয়, বন্ধ আর্কিটেকচার মেশিন ভবিষ্যতের বৃদ্ধিকে সীমাবদ্ধ করে। সম্প্রসারণের জন্য লাইন লেআউটের মধ্যে খোলা PLC আর্কিটেকচার এবং ভৌত স্থান সন্ধান করুন। নিশ্চিত করুন যে প্রধান কন্ট্রোল প্যানেলে ভবিষ্যতের সেন্সর অ্যারে বা সহায়ক সরঞ্জামগুলিকে মিটমাট করার জন্য অতিরিক্ত I/O ব্লক রয়েছে।
কখনও কখনও স্ট্যান্ডার্ড মেশিন মালিকানা প্রয়োজনীয়তা কম পড়ে। কমিশনিং a কাস্টম ধাতু মুদ্রাঙ্কন উত্পাদন লাইন এই সমস্যা সমাধান করে। কাস্টম লাইনগুলি মালিকানাধীন বাক্স ডিজাইন, অনন্য মাউন্টিং কৌশল বা বিশেষ স্থাপত্য প্রয়োজনীয়তা অনুসারে তৈরি করা হয়। একটি কাস্টম লাইন নির্দিষ্ট করার সময়, যন্ত্রপাতি প্রস্তুতকারকের কাছে আপনার প্রয়োজনীয় চক্রের সময়, উপাদানের বৈশিষ্ট্য এবং মেঝে স্থানের সীমাবদ্ধতাগুলি স্পষ্টভাবে সংজ্ঞায়িত করুন। কাস্টম টুলিং প্রয়োজনীয় জ্যামিতি অর্জন করতে পারে তা নিশ্চিত করার জন্য আপনাকে চূড়ান্ত পণ্যের বিশদ 3D CAD মডেলগুলিও প্রদান করতে হবে।
গ্যালভানাইজড স্টিলের উচ্চ-গতির স্ট্যাম্পিং ঘুষিতে দ্রুত ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান ঘটায় এবং মারা যায়। দস্তা আবরণ ফ্লেক্স বন্ধ এবং একটি ঘষিয়া তুলিয়া ফেলিতে সক্ষম পাউডার হিসাবে কাজ করে. এই পরিধান নকআউটে burrs বাড়ে, সহনশীলতা বাক্সের বাইরে, এবং শেষ পর্যন্ত ডাই ব্যর্থতা. টুলিং পরিধান উপেক্ষা উচ্চ স্ক্র্যাপ হার এবং প্রত্যাখ্যাত চালানের গ্যারান্টি দেয়। ধ্রুবক ঘর্ষণ অপরিমেয় তাপ উৎপন্ন করে, যা টুল স্টিলের কাটিং প্রান্তকে আরও ক্ষয় করে।
এই ঝুঁকি কমাতে ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণ সময়সূচী বাস্তবায়ন করুন। ছিদ্র এবং নকআউট গঠনের মতো উচ্চ-পরিধান স্টেশনগুলির জন্য কার্বাইড টুলিং ব্যবহার করুন। প্রেস কন্ট্রোল সিস্টেমে অ্যাকোস্টিক বা টনেজ মনিটরগুলিকে একীভূত করুন। এই সেন্সরগুলি স্ট্যাম্পিং ফোর্সে মিনিটের পরিবর্তন সনাক্ত করে, বিপর্যয়কর ব্যর্থতা ঘটার আগে অপারেটরদের পরিধানে মারা যাওয়ার জন্য সতর্ক করে। নিয়মিত শার্পনিং এবং লুব্রিকেশন প্রোটোকল বাধ্যতামূলক। অপারেটরদের অবশ্যই প্রতিদিন ডাই ম্যাট্রিক্স পরিষ্কার করতে হবে যাতে জমে থাকা দস্তা ধুলো অপসারণ করা যায় এবং গলনা রোধ করা যায়।
প্রগতিশীল ডাই-এ অদক্ষ স্ট্রিপ লেআউট অত্যধিক কঙ্কাল স্ক্র্যাপের দিকে নিয়ে যায়। আপনি যখন লক্ষ লক্ষ বাক্সে স্ট্যাম্প করেন, তখন বস্তুগত বর্জ্যের 2% বৃদ্ধি লাভের মার্জিন নষ্ট করে। জংশন বক্স উৎপাদনের ইউনিট অর্থনীতিতে ইস্পাত খরচ প্রাধান্য পায়। আপনি দরিদ্র উপাদান ব্যবহার বহন করতে পারবেন না. বর্জ্য ইস্পাত প্রতিটি মিলিমিটার উত্পাদন চালানোর জীবনকাল ধরে হারানো রাজস্ব সরাসরি অনুবাদ করে।
সংগ্রহের পর্যায়ে বিশদ স্ট্রিপ লেআউট সিমুলেশন প্রদান করার জন্য ডাই ডিজাইনারদের প্রয়োজন। এই সিমুলেশনগুলি সর্বাধিক উপাদান ব্যবহার এবং সর্বোত্তম শস্য অভিযোজন যাচাই করে। ইস্পাতের স্ট্রিপের মধ্যে বাক্সের ফাঁকা জায়গায় শক্তভাবে বাসা বাঁধার মাধ্যমে, প্রকৌশলীরা ওয়েবিং প্রস্থকে কমিয়ে আনতে পারেন। সঠিক স্ক্র্যাপ ব্যবস্থাপনার জন্য প্রেস এলাকা থেকে দক্ষতার সাথে কঙ্কাল অপসারণের জন্য স্বয়ংক্রিয় স্ক্র্যাপ হেলিকপ্টার বা কনভেয়ারের প্রয়োজন হয়। স্ক্র্যাপ হেলিকপ্টারটি কঙ্কালটিকে ছোট, পরিচালনাযোগ্য টুকরো টুকরো করে ফেলে যা সরাসরি একটি পুনর্ব্যবহারযোগ্য বিনের মধ্যে পড়ে, প্রেসের চারপাশে বিপজ্জনক উপাদান জমা হওয়া রোধ করে।
মিসফিড বা স্লাগ টানলে বিপর্যয়কর মৃত্যু ঘটে। যদি একটি ছিদ্র করা স্লাগ ডাই ম্যাট্রিক্সের বাইরে ফিরে আসে, তাহলে পরবর্তী স্ট্রোকটি স্ট্রিপে এটিকে ভেঙে ফেলবে। এটি টুলিংকে ভেঙে দেয় এবং প্রেস র্যামকে বাঁকিয়ে দেয়। মিসফিডগুলি ঘটে যখন উপাদানটি পিছলে যায় বা আবদ্ধ হয়, যার ফলে ঘুষিগুলি অর্ধ-গর্তগুলিতে আঘাত করে। একটি একক ডাই ক্র্যাশ সপ্তাহের জন্য উত্পাদন বন্ধ করে দিতে পারে যখন প্রতিস্থাপন উপাদানগুলি মেশিন করা হয়।
নিশ্চিত করুন যে মেশিনটি ব্যাপক সেন্সর অ্যারে দিয়ে সজ্জিত। ডাই এন্ট্রান্সে মিসফিড সেন্সর ইনস্টল করুন। ডাই ম্যাট্রিক্সে স্লাগ সনাক্তকরণ সেন্সর ব্যবহার করুন। এই সেন্সরগুলির সাথে সরাসরি আবদ্ধ স্বয়ংক্রিয় জরুরী স্টপ প্রোটোকল প্রয়োগ করুন। প্রেসে একটি দ্রুত-অভিনয় ক্লাচ এবং ব্রেক সিস্টেম র্যাম মিড-স্ট্রোককে থামিয়ে দেবে, টুলিংকে ধ্বংসের হাত থেকে বাঁচাবে। অপারেটরদের অবশ্যই যাচাই করতে হবে যে স্ট্রেইটনার সঠিকভাবে কাজ করছে, কারণ নমিত উপাদান ডাই গাইডের মধ্যে বাঁধার প্রাথমিক কারণ।
আপনার প্রয়োজনীয় কোটার বিপরীতে প্রকৃত উৎপাদন আউটপুট যাচাই করতে শর্টলিস্ট করা মেশিনারী OEM থেকে ব্যাপক সাইকেল টাইম সিমুলেশনের অনুরোধ করুন।
উদ্ধৃতি পর্বের সময় সর্বাধিক উপাদান ব্যবহার এবং সর্বনিম্ন কঙ্কাল স্ক্র্যাপ নিশ্চিত করতে বিশদ স্ট্রিপ লেআউট প্রস্তাবের দাবি করুন।
স্বয়ংক্রিয় প্যাকেজিং এবং ইনলাইন পরিদর্শন মডিউলগুলির ভবিষ্যতের একীকরণের জন্য এটি খোলা প্রোটোকল সমর্থন করে তা নিশ্চিত করতে প্রস্তাবিত PLC আর্কিটেকচারের অডিট করুন।
ডাই লাইফ বাড়ানো এবং রক্ষণাবেক্ষণ ডাউনটাইম কমাতে সমস্ত উচ্চ-পরিধান ছিদ্র এবং নকআউট স্টেশনগুলির জন্য টংস্টেন কার্বাইড সন্নিবেশ নির্দিষ্ট করুন।
চূড়ান্ত সংগ্রহের চুক্তিতে স্বাক্ষর করার আগে অনুরূপ ইনস্টলেশন থেকে যাচাইযোগ্য OEE ডেটা এবং অন-সাইট কেস স্টাডির প্রয়োজন।
উত্তর: আধুনিক স্বয়ংক্রিয় লাইনগুলি সাধারণত 40 থেকে 80 স্ট্রোক পার মিনিট (SPM) এর মধ্যে চলে। সঠিক গতি বাক্সের গভীরতা, উপাদানের বেধ এবং প্রগতিশীল ডাইয়ের জটিলতার উপর নির্ভর করে। অগভীর হাতের বাক্সগুলি দ্রুত চলে, যখন গভীর-আঁকা রাজমিস্ত্রির বাক্সগুলিতে ধাতব ছিঁড়ে যাওয়া রোধ করার জন্য ধীর গতির প্রয়োজন হয়।
উত্তর: এটি কাঁচা ইস্পাত থেকে কয়েল সেট এবং অভ্যন্তরীণ চাপ সরিয়ে দেয়। এটি প্রেসে প্রবেশের আগে উপাদানটিকে পুরোপুরি চ্যাপ্টা করে, এটি ডাই-এ বাঁধাই প্রতিরোধ করে, সঠিক ফিড পিচ নিশ্চিত করে এবং সমাপ্ত বৈদ্যুতিক বাক্সে মাত্রিক বৈচিত্র্য দূর করে।
উত্তর: হ্যাঁ, প্রাথমিক প্রেস এবং খাওয়ানোর সরঞ্জাম উভয়ই পরিচালনা করতে পারে। যাইহোক, আপনাকে অবশ্যই প্রতিটি স্ট্যান্ডার্ডের জন্য স্বতন্ত্র প্রগতিশীল স্ট্যাম্পিং ডাইস ক্রয় এবং অদলবদল করতে হবে। বিভিন্ন টুলিং মাত্রা মিটমাট করার জন্য মেশিনটির পর্যাপ্ত টনেজ এবং একটি বড় বিছানা আকার প্রয়োজন।
উত্তর: একই প্রাইমারি ডাই ব্যবহার করে কোর বক্সে স্ট্যাম্প করা হয়। অভিযোজন সেকেন্ডারি অ্যাসেম্বলি স্টেশনে ঘটে। লাইনটি নির্দিষ্ট হার্ডওয়্যার সংযুক্ত করতে স্বয়ংক্রিয় রিভেটিং বা ওয়েল্ডিং মডিউল ব্যবহার করে, যেমন পুরানো কাজের জন্য প্লাস্টার কান বা নতুন কাজের জন্য সরাসরি পেরেকের বন্ধনী।
উত্তর: স্ট্যাম্পযুক্ত বাক্সগুলি কোল্ড-রোল্ড গ্যালভানাইজড স্টিলের কয়েল থেকে উচ্চ-টনেজ প্রেস এবং প্রগতিশীল ডাইস ব্যবহার করে গঠিত হয়। ছাঁচে গলিত অ্যালুমিনিয়াম বা লোহা ঢেলে ঢালাই ধাতব বাক্স তৈরি করা হয়। উচ্চ-আয়তনের অন্দর ব্যবহারের জন্য স্ট্যাম্পিং দ্রুত এবং সস্তা, যখন ঢালাই কঠোর বহিরঙ্গন পরিবেশের জন্য মোটা দেয়াল প্রদান করে।
উত্তর: D2 স্টিলের উপাদানগুলির সাথে একটি ভালভাবে রক্ষণাবেক্ষণ করা ডাই 1 থেকে 2 মিলিয়ন স্ট্রোকের জন্য স্থায়ী হতে পারে বড় ধরনের সংস্কারের প্রয়োজন হওয়ার আগে। উচ্চ-পরিধান কাটা এবং গঠনের স্টেশনগুলির জন্য টংস্টেন কার্বাইড সন্নিবেশ ব্যবহার করে ডাই এর আয়ুষ্কাল 5 মিলিয়ন স্ট্রোকে প্রসারিত করতে পারে, যদি সঠিক তৈলাক্তকরণ বজায় থাকে।