Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.10.2026 Herkunft: Website
Die weltweit steigende Nachfrage nach standardisierten Schaltschränken folgt direkt dem rasanten Wachstum der kommerziellen Infrastruktur und des Wohnungsbaus. Kunststoffgehäuse decken den Grundbedarf von Wohngebäuden ab, für Aufputz-, Betoneinbau- und gewerbliche Anwendungen mit hoher Beanspruchung sind jedoch nach NEMA OS 1 verzinkte Stahlkästen nach wie vor strikt vorgeschrieben. Dieses strenge regulatorische Umfeld rechtfertigt die erforderlichen Kapitalaufwendungen für moderne Metallumformanlagen. Ältere Produktionsbetriebe sind mit schwerwiegenden betrieblichen Engpässen konfrontiert. Hohe Ausschussraten, häufiger Werkzeugverschleiß, inkonsistente Ausbrechtoleranzen und die arbeitsintensive Natur des halbautomatischen Stanzens zerstören die Gewinnmargen. Um zu überleben, müssen Hersteller auf vollautomatische Lösungen umsteigen. Ihre Aufgabe ist die Beschaffung und Implementierung eines modernen Maschine zur Herstellung von Anschlusskästen , um die Wirtschaftlichkeit der Einheit zu optimieren und die Einhaltung gesetzlicher Vorschriften sicherzustellen. Wir werden die Maschinen, Werkzeuge und Betriebsstrategien analysieren, die zum Aufbau eines hochprofitablen Produktionsökosystems mit kontinuierlicher Zuführung erforderlich sind.
Automatisierung ist nicht verhandelbar: Der Übergang zu einer vollautomatischen Produktionslinie für elektrische Anschlusskästen senkt die Stückkosten und minimiert Bedienereingriffe.
Die Werkzeugausstattung bestimmt die Qualität: Die Integration eines hochpräzisen progressiven Stanzwerkzeugs ist der entscheidende Faktor für die Aufrechterhaltung gleichbleibender Aussparungsabmessungen und struktureller Integrität.
Effiziente Materialhandhabung: Durch den Einsatz einer 3-in-1-Abwickelhaspel-Richtvorrichtung wird der Platzbedarf minimiert und gleichzeitig die präzise Materialspannung gewährleistet, die für das Hochgeschwindigkeitsstanzen erforderlich ist.
Regionale und Anwendungsnormen – Antriebsspezifikationen: Die Maschinenauswahl muss sich strikt an den Vorschriften des Zielmarkts orientieren und erfordert unterschiedliche Werkzeuge für amerikanische und europäische Standards sowie spezifische Konfigurationen für Neu- und Umbauinstallationen.
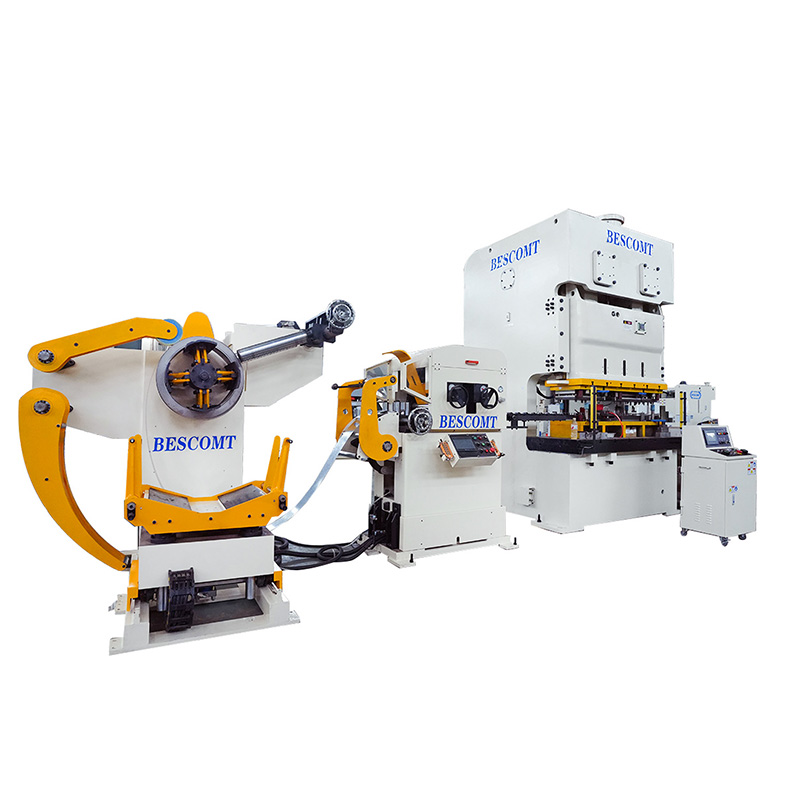
Ein Produktionsökosystem mit kontinuierlicher Zuführung wandelt rohe verzinkte Stahlspulen ohne manuellen Eingriff in fertige, konforme Elektrokästen um. Dieses System basiert auf synchronisierten mechanischen Aktionen. Das Rohmaterial tritt an einem Ende ein, erfährt eine starke mechanische Verformung und verlässt das Gehäuse als vollständig geformtes, mit Gewinde versehenes und zusammengebautes Gehäuse. Aufbau einer zuverlässigen Um eine Produktionslinie für elektrische Anschlusskästen herzustellen, muss man verstehen, wie jedes Modul mit dem nächsten interagiert.
Um den Erfolg zu bewerten, legen Ingenieure strenge Basismetriken fest. Schläge pro Minute (SPM) bestimmen die Rohleistungskapazität. Die Overall Equipment Effectiveness (OEE) misst Verfügbarkeit, Leistung und Qualität. Der Ausschussprozentsatz verfolgt den Materialabfall, der sich direkt auf die Rentabilität auswirkt. Schließlich bestimmen die Werkzeugwechselzeiten, wie schnell eine Anlage zwischen verschiedenen Produkt-SKUs wechseln kann. Die Optimierung dieser vier Kennzahlen garantiert einen schnellen Return on Equipment Investment.
Die primären Maschinenstationen bilden den Produktionsfluss ab. Zunächst befördern Flurförderzeuge die schweren Stahlcoils. Anschließend sorgt die primäre Prägepresse für die nötige Kraft. In der Presse schneiden und formen Spezialwerkzeuge das Metall. Schließlich übernehmen sekundäre automatisierte Einheiten das Gewindeschneiden und die Komponentenmontage. Jede Stufe muss über ein zentrales SPS-Steuerungssystem einwandfrei kommunizieren, um katastrophale Abstürze zu verhindern.
Betriebsmetrik |
Älteres halbautomatisches Stempeln |
Moderne automatisierte Produktionslinie |
|---|---|---|
Bedienereingriff |
Hoch (Manuelles Laden des Rohlings, manueller Transfer) |
Minimal (nur Spulenbelastung und Systemüberwachung) |
Ausschussrate |
8 % – 12 % aufgrund von Fehleinzügen und manuellen Fehlern |
Unter 3 % mit optimierten Streifenlayouts |
Knockout-Konsistenz |
Variabel, abhängig von der Ausrichtung des Bedieners |
Exakt, gesteuert durch progressive Stempelführungen |
Werkzeugwechselzeit |
4 - 6 Stunden bei manueller Spannung |
Unter 30 Minuten mit Quick Die Change (QDC) |
Der Übergang von Altsystemen zu moderner Automatisierung erfordert eine komplette Überarbeitung der Raumplanung. Sie müssen die für die Materialzuführung erforderliche Schlaufengrube, die Stellfläche der Primärpresse und die Auslaufförderer für Fertigteile berücksichtigen. Durch die richtige Ausrichtung dieser Komponenten wird eine Materialbindung verhindert und sichergestellt, dass das Stahlband perfekt parallel zur Matrizenmatrix transportiert wird.
Die Herstellung beginnt mit dem Abwickeln von dickem, verzinktem Blech. Spulen wiegen oft mehrere Tonnen und enthalten eine immense innere kinetische Energie. Der Abwickelvorgang muss präzise gesteuert werden, um ein Durchgehen des Materials zu verhindern. Um diese Anfangsphase sicher und effizient bewältigen zu können, benötigen Sie robuste Maschinen. Beim Laden neuer Coils befolgen die Bediener strenge Protokolle, um Materialschäden zu vermeiden und die Sicherheit der Bediener zu gewährleisten.
Der Brückenkran positioniert das rohverzinkte Coil auf dem Spreizdorn.
Hydraulische Keile erweitern den Dorn, um den Innendurchmesser der Spule sicher zu greifen.
Der Bediener führt die Vorderkante des Stahlbandes durch den Schältisch und in die Andruckrollen.
Das System aktiviert die Richtbank, um den ursprünglichen Spulensatz zu entfernen.
Dies ist die genaue Rolle von a 3-in-1-Abwickelhaspel-Glättvorrichtung . Diese integrierte Einheit spart Platz und synchronisiert den Materialfluss. Das Richtmodul drückt das Metall durch eine Reihe versetzter Rollen. Durch diesen Vorgang werden der Spulensatz und innere Spannungen aus dem Stahl entfernt. Das Abflachen des Metalls gewährleistet eine präzise Zuführung in die Presse. Flaches Material verhindert Werkzeugstaus, eliminiert Materialknickungen und verlängert die Werkzeuglebensdauer erheblich.
Die Genauigkeit der Vorschubteilung ist von größter Bedeutung. Servobetriebene Vorschubmechanismen sorgen für eine Genauigkeit im Mikromillimeterbereich beim progressiven Stanzen. Wenn die Vorschubsteigung um den Bruchteil eines Millimeters abweicht, trifft das Folgeverbundwerkzeug auf den falschen Bereich. Dies führt zum sofortigen Ausschuss des Teils und zu möglichen Schäden am Werkzeug. Servomotoren sorgen für die exakte Spannungs- und Geschwindigkeitssteuerung, die für eine schnelle, fehlerfreie Zuführung erforderlich ist. Der Vorschub kommuniziert direkt mit dem Encoder der Presse und befördert das Material nur während des sicheren Fensters des Pressenhubs.
Sobald der Flachstahl in die Presse gelangt, beginnt der Umformprozess. Die aufeinanderfolgenden Stationen innerhalb eines Progressive Stanzwerkzeuge führen mehrere Arbeitsgänge pro Hub aus. Das Band durchläuft Loch-, Zieh-, Biege- und Stanzstationen. Jede Station führt einen bestimmten Schnitt oder eine bestimmte Biegung durch. Die letzte Station trennt die fertige Schachtel vom Restgitter. Die Führungsstifte greifen in vorgestanzte Löcher im Streifen ein, um eine perfekte Ausrichtung zu gewährleisten, bevor die Stempel in Kontakt kommen.
Die Herstellung von Knockouts erfordert außergewöhnliche Werkzeugpräzision. Sie müssen konzentrische und exzentrische Aussparungen erstellen, die beim Transport und beim Betonieren sicher bleiben. Allerdings müssen sie auch von Elektrikern vor Ort mit handelsüblichen Handwerkzeugen leicht demontiert werden können. Um dieses Gleichgewicht zu erreichen, ist ein präziser Abstand zwischen Stempel und Matrize erforderlich. Ist der Schnitt zu tief, fällt der Knockout vorzeitig heraus. Wenn es zu flach ist, kann der Elektriker es nicht entfernen. Werkzeugingenieure verwenden spezielle Prägestationen, um das Metall rund um die Aussparung leicht zu komprimieren und so einen sicheren Reibschluss zu schaffen.
Tiefziehen bildet die eigentlichen Wände der Box. Die Physik beim Ziehen von verzinktem Stahl ist komplex. Sie müssen das Metall dehnen, ohne die schützende Zinkbeschichtung zu beeinträchtigen. Übermäßige Reibung verursacht Mikrorisse in den Kastenwänden oder löst die Verzinkung auf. Ingenieure verwenden spezielle Ziehmittel, polierte Hartmetallradien und einen kontrollierten Blechhalterdruck, um die Wandintegrität und Korrosionsbeständigkeit aufrechtzuerhalten. Der Ziehvorgang erfolgt oft über mehrere Stationen, um ein Reißen des Materials zu verhindern und den Karton nach und nach auf seine endgültige Tiefe zu bringen.
Moderne Produktionslinien integrieren Nebenoperationen direkt in den Arbeitsablauf. Gewindeschneidstationen im Gesenk oder sekundäre automatisierte Gewindeschneidstationen erzeugen die erforderlichen Gewinde für Erdungsschrauben und Montagehalterungen. Durch die Inline-Durchführung dieser Vorgänge entfällt die Notwendigkeit einer sekundären manuellen Bearbeitung. Automatisierte Gewindeschneidköpfe synchronisieren sich mit dem Pressenhub und sorgen dafür, dass jede Schachtel ein perfektes Gewinde aufweist. Diese Gewindeschneideinheiten verwenden Rollform-Gewindebohrer anstelle von Schneidgewindebohrern, um zu verhindern, dass Metallspäne den Matrizenbereich verunreinigen.
Die Komponentenmontage variiert je nach spezifischen Installationsanforderungen. Automatisierte Niet- oder Punktschweißprozesse befestigen interne Kabelklemmen und Erdungslitzen. Spezielle Montageteile erfordern eine präzise Ausrichtung. Beispielsweise unterscheiden sich Haltegurte aus Metall für Altbaukästen erheblich von Halterungen mit Direktnägeln, die bei Neubauten verwendet werden. Automatisierte Montagestationen nutzen Vibrationsförderer und Roboter-Pick-and-Place-Einheiten, um diese Komponenten einwandfrei zu positionieren und zu befestigen. Sensoren überprüfen das Vorhandensein und die korrekte Ausrichtung jeder Halterung, bevor die fertige Baugruppe in den Verpackungsbehälter entsorgt wird.
Die Ermittlung der erforderlichen Presskapazität erfordert eine sorgfältige Berechnung. Sie müssen die Tonnageanforderungen auf der Materialstärke, der Kastentiefe und der Anzahl der progressiven Matrizenstationen basieren. Für eine einfache handliche Kiste wäre möglicherweise eine 110-Tonnen-Presse erforderlich. Ein tiefgezogener, mehrteiliger Mauerkasten könnte eine 250-Tonnen-Presse erfordern. Eine Unterdimensionierung der Presse führt zu einer übermäßigen Durchbiegung des Rahmens und einem vorzeitigen Motorausfall. Ingenieure berechnen die gesamte Schneidkraft, Ziehkraft und Abstreifkraft, um die absolut erforderliche Mindesttonnage zu bestimmen.
Boxtyp |
Typisches Materialmessgerät |
Erforderlicher Tonnagebereich |
Empfohlener Pressrahmen |
|---|---|---|---|
Standard-Handybox (2x4) |
16 Gauge (1,5 mm) |
110 - 160 Tonnen |
C-Rahmen oder H-Rahmen |
Quadratische 4-Zoll-Box (1,5 Zoll tief) |
16 Gauge (1,5 mm) |
160 - 200 Tonnen |
H-Rahmen (gerade Seite) |
Mehrfach-Mauerkasten (2,5 Zoll tief) |
14 Gauge (1,9 mm) |
250 - 300 Tonnen |
H-Rahmen (gerade Seite) |
Achteckige Deckenbox |
16 Gauge (1,5 mm) |
160 - 200 Tonnen |
H-Rahmen (gerade Seite) |
Die Rahmenkonstruktion wirkt sich direkt auf die Lebensdauer der Matrize und die Stabilität bei hohen Geschwindigkeiten aus. Käufer müssen die Kompromisse zwischen C-Rahmen- und H-Rahmen-Pressen abwägen. C-Rahmen-Pressen bieten eine hervorragende Zugänglichkeit für den Werkzeugwechsel, leiden jedoch bei starker Belastung unter Winkelverformung. Pressen mit geradem H-Rahmen bieten eine überragende strukturelle Steifigkeit. Diese Steifigkeit minimiert die Durchbiegung, verlängert die Lebensdauer des Werkzeugs erheblich und sorgt für konstante Ausbrechtoleranzen bei Hochgeschwindigkeitsläufen. Für das progressive Stanzen von verzinktem Stahl ist die H-Rahmenpresse der Industriestandard.
Zielmärkte bestimmen die Maschinen- und Werkzeugspezifikationen. Ein Eine Maschine zur Herstellung von Anschlussdosen nach amerikanischem Standard erfordert spezielle Werkzeuge für NEMA-konforme Boxen. Dazu gehören quadratische 4-Zoll-Boxen, handliche Boxen und achteckige Boxen. Die Werkzeuge müssen spezifische Kabelklemmenintegrationen und standardisierte Ausbrechmuster berücksichtigen, die durch den National Electrical Code (NEC) vorgeschrieben sind. Die Matrizen müssen auch die speziellen Erdungsbumps bilden, die für amerikanische Installationen erforderlich sind.
Umgekehrt, a Die Maschine zur Herstellung von Anschlussdosen nach europäischem Standard konzentriert sich auf IEC/BS-konforme Gehäuse. Dabei handelt es sich in der Regel um 3x3-Zoll-Konfigurationen, unterschiedliche Tiefenanforderungen und bestimmte Kabeleinführungspunkte. Europäische Normen erfordern im Vergleich zu ihren amerikanischen Gegenstücken häufig andere Erdungsbestimmungen und Montagelaschenkonfigurationen. Die Werkzeuge müssen metrische Leitungsgrößen und spezifische Brandschutzanforderungen berücksichtigen, die in den europäischen Bauvorschriften vorgeschrieben sind.
Die Umstellungseffizienz ist eine entscheidende Bewertungsmetrik. Einrichtungen produzieren selten kontinuierlich eine einzelne SKU. Bewerten Sie die Fähigkeit der Maschine, Matrizen beim Wechsel zwischen regionalen Standards oder Kartongrößen effizient auszutauschen. Quick Die Change (QDC)-Systeme, hydraulische Werkzeugheber und automatisierte Spannmechanismen verkürzen die Umrüstzeiten von Stunden auf Minuten. Diese Flexibilität maximiert die Maschinenverfügbarkeit und die Gesamtrentabilität. Die Bediener verwenden standardisierte Matrizenwagen, um die schweren Werkzeuge direkt in das Pressenbett zu rollen, wodurch gefährliche Gabelstaplermanöver überflüssig werden.
Elektrokästen dienen verschiedenen Bauphasen. Bewerten Sie die Fähigkeit der Maschine, nahtlos zwischen der Produktion alter und neuer Kartons zu wechseln. Für Altbaukästen (Umbaukästen) sind spezielle Gipsösen und Haltebänder aus Metall erforderlich, um vorhandene Trockenbauwände festzuhalten. Neue Arbeitskästen verfügen über abgewinkelte Nägel oder robuste Halterungen zur direkten Befestigung an freiliegenden Wandpfosten. Die Produktionslinie muss diese unterschiedlichen Hardware-Zuführsysteme aufnehmen, ohne dass das Montagemodul vollständig abgebaut werden muss.
Beton- und Aufputzanwendungen stellen einzigartige Herausforderungen dar. Betongusskästen erfordern höchste Werkzeugpräzision. Die Aussparungen müssen dem hydrostatischen Druck des Eindringens von nassem Betonschlamm standhalten. Jede Leckage zerstört den Kasten und die Leitungsführung. Aufputz-Blechkästen (NEMA 250) erfordern eine hohe ästhetische und strukturelle Qualität. Sie dürfen keine scharfen Grate aufweisen und über perfekt geformte Ecken verfügen, um eine sichere Interaktion in exponierten kommerziellen Umgebungen zu gewährleisten. Werkzeugingenieure verwenden spezielle Eckenformstationen, um das Metall eng zu falten, ohne scharfe, freiliegende Kanten zu hinterlassen.
Vorausschauende Käufer bewerten Maschinen anhand der modularen Aufrüstbarkeit. Kann das System zukünftige Module integrieren? Möglicherweise benötigen Sie automatisierte Verpackungssysteme, Inline-Qualitätsprüfsensoren oder Roboterpalettierer. Eine starre Maschine mit geschlossener Architektur begrenzt zukünftiges Wachstum. Suchen Sie nach offenen SPS-Architekturen und physischem Raum innerhalb des Linienlayouts für Erweiterungen. Stellen Sie sicher, dass das Hauptsteuerpult über freie E/A-Blöcke verfügt, um zukünftige Sensorarrays oder Zusatzgeräte unterzubringen.
Manchmal genügen Standardmaschinen nicht den proprietären Anforderungen. Inbetriebnahme a Eine kundenspezifische Produktionslinie für Metallstanzungen löst dieses Problem. Kundenspezifische Linien sind auf proprietäre Gehäusedesigns, einzigartige Montagetechniken oder spezielle architektonische Anforderungen zugeschnitten. Wenn Sie eine kundenspezifische Linie spezifizieren, definieren Sie dem Maschinenhersteller klar Ihre erforderlichen Zykluszeiten, Materialspezifikationen und Platzbeschränkungen. Sie müssen außerdem detaillierte 3D-CAD-Modelle des Endprodukts bereitstellen, um sicherzustellen, dass die kundenspezifischen Werkzeuge die erforderlichen Geometrien erreichen können.
Das Hochgeschwindigkeitsstanzen von verzinktem Stahl führt zu einem schnellen abrasiven Verschleiß an Stempeln und Matrizen. Die Zinkschicht blättert ab und wirkt als Schleifpulver. Dieser Verschleiß führt zu Graten an den Aussparungen, außerhalb der Toleranz liegenden Kästen und schließlich zum Versagen der Matrize. Das Ignorieren des Werkzeugverschleißes garantiert hohe Ausschussraten und Ausschusslieferungen. Durch die ständige Reibung entsteht enorme Hitze, die die Schneidkanten des Werkzeugstahls zusätzlich schädigt.
Implementieren Sie vorausschauende Wartungspläne, um dieses Risiko zu mindern. Nutzen Sie Hartmetallwerkzeuge für stark beanspruchte Stationen wie Lochen und Aussparen. Integrieren Sie Akustik- oder Tonnagemonitore in die Pressensteuerung. Diese Sensoren erkennen kleinste Änderungen der Prägekraft und warnen den Bediener vor Matrizenverschleiß, bevor es zu einem katastrophalen Ausfall kommt. Regelmäßige Schleif- und Schmierprotokolle sind obligatorisch. Bediener müssen die Matrize täglich reinigen, um angesammelten Zinkstaub zu entfernen und Abrieb zu verhindern.
Ineffiziente Streifenanordnungen im Folgeverbundwerkzeug führen zu übermäßigem Restgitterausschuss. Wenn Sie Millionen von Kartons stanzen, zerstört ein Anstieg des Materialabfalls um 2 % die Gewinnspanne. Die Stahlkosten dominieren die Stückökonomie bei der Herstellung von Anschlussdosen. Eine schlechte Materialausnutzung können Sie sich nicht leisten. Jeder Millimeter verschwendeter Stahl führt über die gesamte Lebensdauer der Produktion direkt zu Umsatzeinbußen.
Fordern Sie Chip-Konstrukteure auf, während der Beschaffungsphase detaillierte Simulationen des Streifenlayouts bereitzustellen. Diese Simulationen belegen eine maximale Materialausnutzung und optimale Kornorientierung. Durch die enge Verschachtelung der Kartonzuschnitte im Stahlband können Ingenieure die Gurtbandbreite minimieren. Für ein ordnungsgemäßes Abfallmanagement sind außerdem automatisierte Abfallzerkleinerer oder -förderer erforderlich, um die Reste effizient aus dem Pressenbereich zu entfernen. Der Schrottzerkleinerer schneidet das Skelett in kleine, handliche Stücke, die direkt in einen Recyclingbehälter fallen und so die Ansammlung gefährlicher Materialien um die Presse herum verhindern.
Fehlzuführungen oder das Herausziehen des Rohlings führen zu katastrophalen Werkzeugausfällen. Wenn ein durchstochener Butzen wieder aus der Matrize herausgezogen wird, wird er beim nächsten Hub in den Streifen geschleudert. Dadurch zersplittert das Werkzeug und der Pressenstößel verbiegt sich. Zu Fehleinzügen kommt es, wenn das Material verrutscht oder sich festklemmt, wodurch die Stempel in Halblöcher stoßen. Ein einzelner Werkzeugabsturz kann die Produktion wochenlang stoppen, während Ersatzkomponenten bearbeitet werden.
Stellen Sie sicher, dass die Maschine mit umfassenden Sensorarrays ausgestattet ist. Installieren Sie Fehleinzugssensoren am Matrizeneingang. Verwenden Sie Sensoren zur Rohlingserkennung in der Matrize. Implementieren Sie automatisierte Notstoppprotokolle, die direkt mit diesen Sensoren verknüpft sind. Ein schnell wirkendes Kupplungs- und Bremssystem an der Presse stoppt den Stößel mitten im Hub und schützt so die Werkzeuge vor Zerstörung. Bediener müssen außerdem überprüfen, ob die Richtmaschine ordnungsgemäß funktioniert, da verbogenes Material die Hauptursache für ein Festklemmen innerhalb der Gesenkführungen ist.
Fordern Sie umfassende Zykluszeitsimulationen von ausgewählten Maschinenherstellern an, um die tatsächliche Produktionsleistung anhand Ihrer erforderlichen Quoten zu überprüfen.
Fordern Sie während der Angebotsphase detaillierte Vorschläge für das Bandlayout an, um eine maximale Materialausnutzung und minimalen Gerüstausschuss sicherzustellen.
Prüfen Sie die vorgeschlagene SPS-Architektur, um sicherzustellen, dass sie offene Protokolle für die zukünftige Integration automatisierter Verpackungs- und Inline-Inspektionsmodule unterstützt.
Spezifizieren Sie Wolframcarbid-Einsätze für alle Loch- und Ausbrechstationen mit hohem Verschleiß, um die Lebensdauer der Matrizen zu verlängern und Ausfallzeiten aufgrund von Wartungsarbeiten zu reduzieren.
Fordern Sie vor der Unterzeichnung des endgültigen Beschaffungsvertrags überprüfbare OEE-Daten und Vor-Ort-Fallstudien ähnlicher Anlagen an.
A: Moderne automatisierte Linien laufen normalerweise zwischen 40 und 80 Hüben pro Minute (SPM). Die genaue Geschwindigkeit hängt von der Kastentiefe, der Materialstärke und der Komplexität des Folgeverbundwerkzeugs ab. Flache handliche Kisten laufen schneller, während tiefgezogene Mauerkästen langsamere Geschwindigkeiten erfordern, um ein Reißen des Metalls zu verhindern.
A: Es entfernt Spulensatz und innere Spannung aus dem Rohstahl. Durch die perfekte Glättung des Materials vor dem Eintritt in die Presse wird ein Festklemmen in der Matrize verhindert, genaue Vorschubabstände gewährleistet und Maßabweichungen bei den fertigen Elektrokästen vermieden.
A: Ja, die Primärpresse und die Zuführausrüstung können beides verarbeiten. Sie müssen jedoch für jeden Standard unterschiedliche progressive Prägewerkzeuge kaufen und austauschen. Die Maschine benötigt eine ausreichende Tonnage und eine ausreichend große Bettgröße, um die unterschiedlichen Werkzeugabmessungen unterzubringen.
A: Der Kernkasten wird mit derselben Primärmatrize gestanzt. Die Anpassung erfolgt in den Nebenmontagestationen. Die Linie verwendet automatisierte Niet- oder Schweißmodule, um spezifische Hardware anzubringen, wie z. B. Gipsohren für alte Arbeiten oder Direktnagelhalterungen für neue Arbeiten.
A: Gestanzte Kisten werden aus kaltgewalzten verzinkten Stahlspulen mithilfe von Hochleistungspressen und Folgeverbundwerkzeugen geformt. Gussmetallkästen werden hergestellt, indem geschmolzenes Aluminium oder Eisen in Formen gegossen wird. Das Stanzen ist bei großvolumigen Innenanwendungen schneller und kostengünstiger, während das Gießen für dickere Wände für raue Außenumgebungen sorgt.
A: Eine gut gewartete Matrize mit D2-Stahlkomponenten kann 1 bis 2 Millionen Hübe halten, bevor eine umfassende Überholung erforderlich ist. Durch den Einsatz von Wolframcarbid-Einsätzen für Schneid- und Formstationen mit hohem Verschleiß kann die Lebensdauer der Matrize auf über 5 Millionen Hübe verlängert werden, sofern die richtige Schmierung gewährleistet ist.