Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-19 Origine : Site
L’augmentation de la demande mondiale de boîtiers électriques standardisés suit directement la croissance rapide des infrastructures commerciales et de la construction résidentielle. Les boîtiers en plastique répondent aux besoins résidentiels de base, mais les boîtiers en acier galvanisé NEMA OS 1 restent strictement obligatoires pour les applications commerciales montées en surface, encastrées dans le béton et robustes. Cet environnement réglementaire strict justifie les dépenses d’investissement requises pour les équipements avancés de formage des métaux. Les opérations de fabrication traditionnelles sont confrontées à de graves goulets d’étranglement opérationnels. Les taux de rebut élevés, l’usure fréquente des outils, les tolérances de défonçage incohérentes et la forte intensité de main-d’œuvre de l’emboutissage semi-automatique détruisent les marges bénéficiaires. Les fabricants doivent passer à des solutions entièrement automatisées pour survivre. Vous êtes chargé de rechercher et de mettre en œuvre une solution moderne machine de fabrication de boîtes de jonction pour optimiser la rentabilité de l'unité et garantir la conformité réglementaire. Nous analyserons les machines, les outils et les stratégies opérationnelles nécessaires pour créer un écosystème de fabrication hautement rentable et à alimentation continue.
L'automatisation n'est pas négociable : la transition vers une ligne de production de boîtes de jonction électriques entièrement automatisée réduit le coût unitaire et minimise l'intervention de l'opérateur.
L'outillage dicte la qualité : L'intégration d'une matrice d'estampage progressif de haute précision est le facteur essentiel pour maintenir des dimensions de découpe et une intégrité structurelle constantes.
Efficacité de la manipulation des matériaux : l'utilisation d'un alimentateur redresseur dérouleur 3 en 1 minimise l'encombrement tout en garantissant la tension précise du matériau requise pour l'estampage à grande vitesse.
Spécifications des normes régionales et d'application : la sélection des machines doit s'aligner strictement sur les réglementations du marché cible, nécessitant un outillage distinct pour les normes américaines et européennes, ainsi que des configurations spécifiques pour les nouveaux travaux par rapport aux installations de rénovation.
Un écosystème de fabrication à alimentation continue transforme les bobines d'acier galvanisé brut en boîtiers électriques finis et prêts à être conformes sans intervention manuelle. Ce système repose sur des actions mécaniques synchronisées. La matière première entre par une extrémité, subit une déformation mécanique sévère et sort sous la forme d'une enceinte entièrement formée, filetée et assemblée. Construire un système fiable La chaîne de production de boîtes de jonction électriques nécessite de comprendre comment chaque module interagit avec le suivant.
Pour évaluer le succès, les ingénieurs établissent des mesures de base strictes. Les coups par minute (SPM) dictent la capacité de sortie brute. L'efficacité globale de l'équipement (OEE) mesure la disponibilité, les performances et la qualité. Le pourcentage de rebut suit le gaspillage de matériaux, ce qui a un impact direct sur la rentabilité. Enfin, les délais de changement de matrice déterminent la rapidité avec laquelle une installation peut basculer entre différentes références de produits. L’optimisation de ces quatre paramètres garantit un retour sur investissement rapide en équipement.
Les principales stations de machines cartographient le flux de production. Premièrement, les équipements de manutention gèrent les lourdes bobines d’acier. Ensuite, la presse d'emboutissage primaire fournit la force nécessaire. À l’intérieur de la presse, des outils spécialisés coupent et façonnent le métal. Enfin, des unités automatisées secondaires gèrent le taraudage et l'assemblage des composants. Chaque étape doit communiquer parfaitement via un système de contrôle PLC centralisé pour éviter les accidents catastrophiques.
Métrique opérationnelle |
Estampage semi-automatique hérité |
Ligne de production automatisée moderne |
|---|---|---|
Intervention de l'opérateur |
Élevé (Chargement manuel des blancs, transfert manuel) |
Minimal (chargement de la bobine et surveillance du système uniquement) |
Taux de rebut |
8 % à 12 % en raison de problèmes d'alimentation et d'erreurs manuelles |
Moins de 3 % avec des dispositions de bandes optimisées |
Cohérence à élimination directe |
Variable, en fonction de l'alignement de l'opérateur |
Exact, contrôlé par des pilotes de matrice progressifs |
Temps de changement de matrice |
4 à 6 heures avec serrage manuel |
Moins de 30 minutes avec Quick Die Change (QDC) |
La transition des systèmes existants vers l'automatisation moderne nécessite une refonte complète de la planification de l'espace au sol. Vous devez tenir compte de la fosse de bouclage requise par l'alimentateur de matériaux, de l'encombrement de la presse primaire et des convoyeurs de sortie pour les pièces finies. Un alignement correct de ces composants empêche le grippage du matériau et garantit que la bande d'acier avance parfaitement parallèlement à la matrice de la matrice.
La fabrication commence par le déroulement de tôles galvanisées de gros calibre. Les bobines pèsent souvent plusieurs tonnes et contiennent une immense énergie cinétique interne. Le processus de déroulement doit être contrôlé avec précision pour éviter tout emballement du matériau. Vous avez besoin de machines robustes pour gérer cette étape initiale de manière sûre et efficace. Les opérateurs suivent des protocoles stricts lors du chargement de nouvelles bobines pour éviter tout dommage matériel et garantir la sécurité des opérateurs.
Le pont roulant positionne la bobine galvanisée brute sur le mandrin d'expansion.
Les cales hydrauliques élargissent le mandrin pour saisir solidement le diamètre intérieur de la bobine.
L'opérateur enfile le bord avant de la bande d'acier à travers la table de déroulage et dans les rouleaux pinceurs.
Le système engage le banc de lisseur pour retirer le jeu de bobines initial.
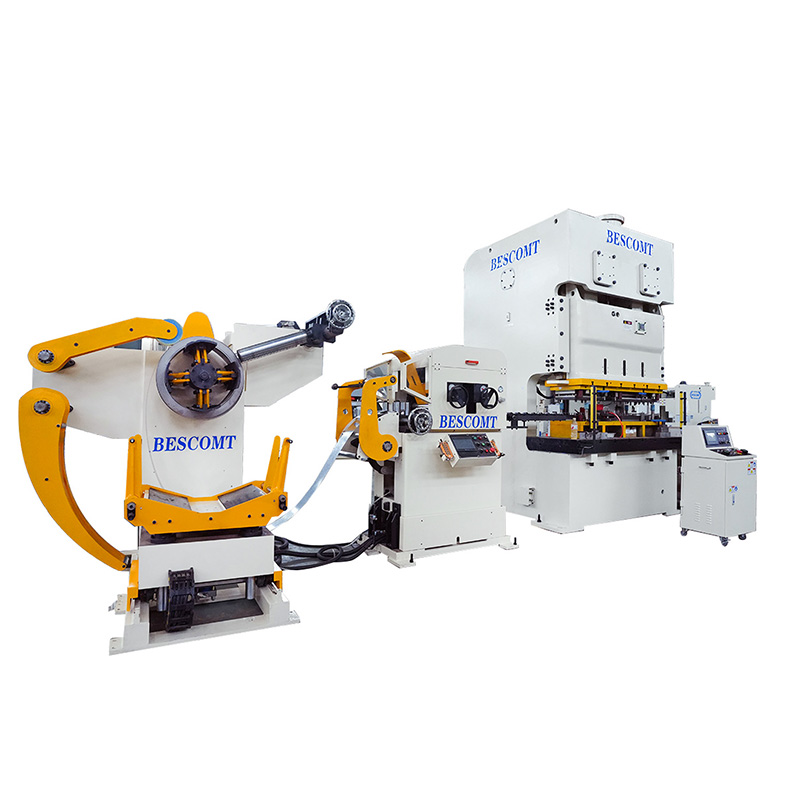
C'est exactement le rôle d'un Alimentateur lisseur dérouleur 3 en 1 . Cette unité intégrée permet d'économiser de l'espace au sol et de synchroniser le flux de matériaux. Le module redresseur force le métal à travers une série de rouleaux décalés. Cette action supprime le jeu de bobines et les contraintes internes de l'acier. L'aplatissement du métal garantit une alimentation précise dans la presse. Le matériau plat évite les bourrages de matrice, élimine le flambage du matériau et prolonge considérablement la durée de vie de l'outillage.
La précision du pas d’alimentation est primordiale. Les mécanismes d'alimentation servocommandés maintiennent une précision au micromillimètre pour un estampage progressif. Si le pas d'alimentation est décalé d'une fraction de millimètre, l'outillage progressif frappera la mauvaise zone. Cela provoque un rejet instantané de la pièce et des dommages potentiels à la matrice. Les servomoteurs fournissent le contrôle exact de la tension et de la vitesse requis pour une alimentation rapide et sans erreur. Le margeur communique directement avec l'encodeur de la presse, faisant avancer le matériau uniquement pendant la fenêtre de sécurité du coup de presse.
Une fois que l’acier plat entre dans la presse, le processus de formage commence. Les stations séquentielles au sein d'un la matrice d'estampage progressive exécute plusieurs opérations par course. La bande passe par des stations de perçage, d’étirage, de pliage et de découpage. Chaque station effectue une coupe ou un pliage spécifique. La dernière station sépare la boîte terminée du squelette de ferraille. Les broches pilotes s'engagent dans des trous pré-percés dans la bande pour garantir un alignement parfait avant que les poinçons n'entrent en contact.
La création de knockouts exige une précision d'outillage exceptionnelle. Vous devez créer des ouvertures concentriques et excentriques qui restent sécurisées pendant le transport et le coulage du béton. Cependant, ils doivent également être facilement retirés par les électriciens sur place à l'aide d'outils manuels standards. Atteindre cet équilibre nécessite un jeu précis entre le poinçon et la matrice. Si la coupe est trop profonde, le knock-out tombe prématurément. S’il est trop peu profond, l’électricien ne pourra pas le retirer. Les ingénieurs en outillage utilisent des stations de frappe spécialisées pour comprimer légèrement le métal autour de la découpe, créant ainsi un ajustement par friction sécurisé.
L'emboutissage forme les parois réelles de la boîte. La physique de l’étirage de l’acier galvanisé est complexe. Vous devez étirer le métal sans compromettre le revêtement protecteur de zinc. Un frottement excessif provoque des microfractures dans les parois du caisson ou endommage la galvanisation. Les ingénieurs utilisent des composés de dessin spécialisés, des rayons en carbure poli et une pression contrôlée du support de flan pour maintenir l'intégrité des parois et la résistance à la corrosion. Le processus d'étirage se déroule souvent sur plusieurs stations pour éviter la déchirure du matériau, formant progressivement la boîte jusqu'à sa profondeur finale.
Les lignes de production modernes intègrent les opérations secondaires directement dans le flux de travail. Les stations de taraudage sous matrice ou de filetage automatisé secondaire créent les filetages nécessaires pour la mise à la terre des vis et des supports de montage. L’exécution de ces opérations en ligne élimine le besoin d’une manipulation manuelle secondaire. Les têtes de taraudage automatisées se synchronisent avec la course de la presse, garantissant que chaque boîte présente des filetages parfaits. Ces unités de taraudage utilisent des tarauds en forme de rouleau plutôt que des tarauds coupants pour empêcher les copeaux métalliques de contaminer la zone de la matrice.
L'assemblage des composants varie en fonction des exigences d'installation spécifiques. Les processus automatisés de rivetage ou de soudage par points fixent des serre-câbles internes et des tresses de mise à la terre. Le matériel de montage spécialisé nécessite un alignement précis. Par exemple, les sangles de rétention métalliques pour les anciennes boîtes de rénovation diffèrent considérablement des supports à clous directs utilisés dans les nouvelles constructions. Les stations d'assemblage automatisées utilisent des alimentateurs à bol vibrant et des unités robotisées de prélèvement et de placement pour positionner et sécuriser parfaitement ces composants. Des capteurs vérifient la présence et l'orientation correcte de chaque support avant que l'assemblage final ne soit déchargé dans le bac d'emballage.
La détermination de la capacité nécessaire de la presse nécessite un calcul minutieux. Vous devez baser les exigences de tonnage sur l'épaisseur du matériau, la profondeur de la boîte et le nombre de postes de filière progressive. Une simple boîte pratique peut nécessiter une presse de 110 tonnes. Une boîte de maçonnerie emboutie à plusieurs groupes pourrait nécessiter une presse de 250 tonnes. Un sous-dimensionnement de la presse entraîne une déviation excessive du châssis et une panne prématurée du moteur. Les ingénieurs calculent la force totale de coupe, la force d’étirage et la force de dénudage pour déterminer le tonnage minimum absolu requis.
Type de boîte |
Jauge de matériau typique |
Plage de tonnage requise |
Cadre de presse recommandé |
|---|---|---|---|
Boîte pratique standard (2x4) |
Calibre 16 (1,5 mm) |
110 - 160 tonnes |
Cadre en C ou en H |
Boîte carrée de 4 pouces (1,5 ' de profondeur) |
Calibre 16 (1,5 mm) |
160 - 200 tonnes |
Cadre en H (côté droit) |
Boîte de maçonnerie multi-groupes (2,5 po de profondeur) |
Calibre 14 (1,9 mm) |
250 - 300 tonnes |
Cadre en H (côté droit) |
Boîte de plafond octogonale |
Calibre 16 (1,5 mm) |
160 - 200 tonnes |
Cadre en H (côté droit) |
La construction du cadre a un impact direct sur la durée de vie de la matrice et la stabilité à grande vitesse. Les acheteurs doivent évaluer les compromis entre les presses à châssis en C et les presses à côté droit (à châssis en H). Les presses à bâti en C offrent une excellente accessibilité pour les changements de matrices mais souffrent d'une déviation angulaire sous de lourdes charges. Les presses à cadre en H à côté droit offrent une rigidité structurelle supérieure. Cette rigidité minimise la déflexion, prolonge considérablement la durée de vie de l'outil et garantit des tolérances de défonçage constantes lors des opérations à grande vitesse. Pour l’emboutissage progressif de l’acier galvanisé, la presse à châssis en H est la norme de l’industrie.
Les marchés cibles dictent les spécifications des machines et des outils. Un La machine de fabrication de boîtes de jonction standard américaine nécessite un outillage spécifique pour les boîtes conformes à la norme NEMA. Il s'agit notamment de boîtes carrées de 4 pouces, de boîtes pratiques et de boîtes octogonales. L'outillage doit s'adapter à des intégrations de serre-câbles spécifiques et à des modèles de débouchures standardisés dictés par le Code national de l'électricité (NEC). Les matrices doivent également former les bosses de mise à la terre spécifiques requises pour les installations américaines.
A l'inverse, un La machine de fabrication de boîtes de jonction aux normes européennes se concentre sur les boîtiers conformes aux normes CEI/BS. Celles-ci impliquent généralement des configurations de 3 x 3 pouces, des exigences de profondeur variées et des points d'entrée de conduits spécifiques. Les normes européennes exigent souvent des dispositions de mise à la terre et des configurations de cosses de montage différentes de celles de leurs homologues américaines. L'outillage doit tenir compte des tailles de conduits métriques et des exigences spécifiques en matière de résistance au feu exigées par les codes du bâtiment européens.
L’efficacité du changement est une mesure d’évaluation essentielle. Les installations produisent rarement un seul SKU en continu. Évaluez la capacité de la machine à échanger efficacement les matrices lors du basculement entre les normes régionales ou les tailles de boîtes. Les systèmes de changement rapide de matrice (QDC), les lève-matrices hydrauliques et les mécanismes de serrage automatisés réduisent les temps de changement de quelques heures à quelques minutes. Cette flexibilité maximise la disponibilité des machines et la rentabilité globale. Les opérateurs utilisent des chariots à matrices standardisés pour faire rouler l'outillage lourd directement dans le lit de la presse, éliminant ainsi le besoin de manœuvres dangereuses avec un chariot élévateur.
Les coffrets électriques servent à différentes phases de construction. Évaluez la capacité de la machine à basculer en toute transparence entre la production d'anciennes boîtes de travail et de nouvelles boîtes de travail. Les boîtes de travaux anciens (rénovation) nécessitent des oreilles en plâtre spécialisées et des sangles de rétention en métal pour saisir les cloisons sèches existantes. Les nouvelles boîtes de travail comportent des clous inclinés ou des supports robustes pour une fixation directe aux montants muraux exposés. La chaîne de production doit accueillir ces différents systèmes d'alimentation en matériel sans nécessiter un démontage complet du module d'assemblage.
Les applications sur béton et en surface présentent des défis uniques. Les boîtes en béton nécessitent une précision d'outillage extrême. Les entrées défonçables doivent résister à la pression hydrostatique de la pénétration du coulis de béton humide. Toute fuite ruine la boîte et le conduit. Les boîtes en tôle montées en saillie (NEMA 250) exigent une haute qualité esthétique et structurelle. Ils doivent être dépourvus de bavures pointues et présenter des coins parfaitement formés pour garantir une interaction sûre dans les environnements commerciaux exposés. Les ingénieurs en outillage utilisent des stations de formation de coins spécialisées pour plier le métal fermement sans laisser de bords tranchants et exposés.
Les acheteurs avant-gardistes évaluent les machines en fonction de leur évolutivité modulaire. Le système peut-il intégrer de futurs modules ? Vous pourriez éventuellement avoir besoin de systèmes d'emballage automatisés, de capteurs d'inspection qualité en ligne ou de palettiseurs robotisés. Une machine rigide à architecture fermée limite la croissance future. Recherchez des architectures API ouvertes et un espace physique au sein de la configuration de la ligne pour votre expansion. Assurez-vous que le panneau de commande principal dispose de blocs d'E/S de rechange pour accueillir de futurs réseaux de capteurs ou des équipements auxiliaires.
Parfois, les machines standards ne répondent pas aux exigences propriétaires. Mise en service d'un La ligne de production d'emboutissage de métaux personnalisée résout ce problème. Les lignes personnalisées sont adaptées aux conceptions de boîtes exclusives, aux techniques de montage uniques ou aux exigences architecturales spécialisées. Lorsque vous spécifiez une ligne personnalisée, définissez clairement les temps de cycle requis, les spécifications des matériaux et les contraintes d'espace au sol auprès du fabricant de machines. Vous devez également fournir des modèles CAO 3D détaillés du produit final pour garantir que l'outillage personnalisé peut atteindre les géométries requises.
L'emboutissage à grande vitesse de l'acier galvanisé provoque une usure abrasive rapide des poinçons et des matrices. Le revêtement de zinc s'écaille et agit comme une poudre abrasive. Cette usure entraîne des bavures sur les entrées défonçables, des boîtes hors tolérance et une éventuelle défaillance de la matrice. Ignorer l’usure des outils garantit des taux de rebut élevés et des expéditions rejetées. Le frottement constant génère une immense chaleur, qui dégrade encore davantage les arêtes de coupe de l’acier à outils.
Mettez en œuvre des calendriers de maintenance prédictive pour atténuer ce risque. Utilisez des outils en carbure pour les postes à forte usure comme le perçage et le formage à défoncer. Intégrez des moniteurs acoustiques ou de tonnage dans le système de contrôle de la presse. Ces capteurs détectent des changements infimes dans la force d'estampage, alertant les opérateurs de l'usure de la matrice avant qu'une panne catastrophique ne se produise. Des protocoles d’affûtage et de lubrification réguliers sont obligatoires. Les opérateurs doivent nettoyer quotidiennement la matrice de la matrice pour éliminer la poussière de zinc accumulée et éviter le grippage.
Des dispositions de bandes inefficaces dans la filière progressive conduisent à des rebuts excessifs du squelette. Lorsque vous tamponnez des millions de cartons, une augmentation de 2 % des déchets matériels détruit les marges bénéficiaires. Les coûts de l’acier dominent l’économie unitaire de la fabrication de boîtes de jonction. Vous ne pouvez pas vous permettre une mauvaise utilisation des matériaux. Chaque millimètre d’acier gaspillé se traduit directement par une perte de revenus tout au long de la durée de vie du cycle de production.
Exiger que les concepteurs de matrices fournissent des simulations détaillées de disposition des bandes pendant la phase d'approvisionnement. Ces simulations vérifient l’utilisation maximale des matériaux et l’orientation optimale des grains. En emboîtant étroitement les flans de la boîte dans la bande d'acier, les ingénieurs peuvent minimiser la largeur de la sangle. Une bonne gestion des déchets nécessite également des broyeurs ou des convoyeurs automatisés pour retirer efficacement le squelette de la zone de la presse. Le broyeur de ferraille coupe le squelette en petits morceaux faciles à gérer qui tombent directement dans un bac de recyclage, empêchant ainsi l'accumulation de matières dangereuses autour de la presse.
Les erreurs d'alimentation ou l'extraction de limaces provoquent des pannes catastrophiques de la matrice. Si une balle percée ressort hors de la matrice, le coup suivant la brisera dans la bande. Cela brise l'outillage et plie le coulisseau de la presse. Les bourrages se produisent lorsque le matériau glisse ou se coince, ce qui fait que les poinçons touchent des demi-trous. Un crash d'une seule matrice peut interrompre la production pendant des semaines pendant l'usinage des composants de remplacement.
Assurez-vous que la machine est équipée de réseaux de capteurs complets. Installez des capteurs de bourrage d'alimentation à l'entrée de la filière. Utilisez des capteurs de détection de limaces dans la matrice de matrice. Mettez en œuvre des protocoles d’arrêt d’urgence automatisés directement liés à ces capteurs. Un système d'embrayage et de freinage à action rapide sur la presse arrêtera le vérin à mi-course, évitant ainsi la destruction de l'outillage. Les opérateurs doivent également vérifier que le redresseur fonctionne correctement, car le matériau courbé est la principale cause de grippage dans les guides de matrice.
Demandez des simulations complètes de temps de cycle auprès des équipementiers de machines présélectionnés pour vérifier la production réelle par rapport à vos quotas requis.
Exigez des propositions détaillées de disposition des bandes pendant la phase de devis afin de garantir une utilisation maximale des matériaux et un minimum de rebuts de squelette.
Auditez l'architecture PLC proposée pour confirmer qu'elle prend en charge les protocoles ouverts pour l'intégration future des modules d'emballage automatisés et d'inspection en ligne.
Spécifiez des inserts en carbure de tungstène pour toutes les stations de perçage et de défonçage à forte usure afin de prolonger la durée de vie des matrices et de réduire les temps d'arrêt pour maintenance.
Exiger des données OEE vérifiables et des études de cas sur site provenant d'installations similaires avant de signer le contrat d'approvisionnement final.
R : Les lignes automatisées modernes fonctionnent généralement entre 40 et 80 coups par minute (SPM). La vitesse exacte dépend de la profondeur de la boîte, de l'épaisseur du matériau et de la complexité de la matrice progressive. Les boîtes pratiques peu profondes fonctionnent plus rapidement, tandis que les boîtes en maçonnerie embouties nécessitent des vitesses plus lentes pour éviter la déchirure du métal.
R : Il supprime le jeu de bobines et les contraintes internes de l’acier brut. En aplatissant parfaitement le matériau avant son entrée dans la presse, il évite le grippage dans la matrice, garantit des pas d'alimentation précis et élimine les variations dimensionnelles dans les boîtiers électriques finis.
R : Oui, la presse principale et l’équipement d’alimentation peuvent gérer les deux. Cependant, vous devez acheter et échanger des matrices d'estampage progressives distinctes pour chaque norme. La machine a besoin d'un tonnage suffisant et d'un banc suffisamment grand pour s'adapter aux différentes dimensions d'outillage.
R : La boîte à noyau est estampée à l'aide de la même matrice primaire. L'adaptation s'effectue dans les postes d'assemblage secondaires. La ligne utilise des modules automatisés de rivetage ou de soudage pour fixer du matériel spécifique, tel que des oreilles en plâtre pour les anciens travaux ou des supports à clous directs pour les nouveaux travaux.
R : Les boîtes embouties sont formées à partir de bobines d'acier galvanisé laminées à froid à l'aide de presses à fort tonnage et de matrices progressives. Les boîtes en métal moulé sont créées en versant de l'aluminium ou du fer en fusion dans des moules. L’estampage est plus rapide et moins cher pour une utilisation intérieure à grand volume, tandis que le moulage permet d’obtenir des murs plus épais pour les environnements extérieurs difficiles.
R : Une matrice bien entretenue avec des composants en acier D2 peut durer de 1 à 2 millions de coups avant de nécessiter une remise à neuf majeure. L'utilisation de plaquettes en carbure de tungstène pour les stations de découpe et de formage à forte usure peut prolonger la durée de vie de la matrice jusqu'à plus de 5 millions de coups, à condition qu'une lubrification adéquate soit maintenue.