Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 2026-10-19 Origine: Sito
La crescente domanda globale di quadri elettrici standardizzati è direttamente conseguenza della rapida crescita delle infrastrutture commerciali e dell’edilizia residenziale. Le custodie in plastica soddisfano le esigenze residenziali di base, ma le custodie in acciaio zincato NEMA OS 1 rimangono strettamente obbligatorie per applicazioni commerciali montate in superficie, incastonate nel cemento e per carichi pesanti. Questo rigido contesto normativo giustifica le spese in conto capitale necessarie per le apparecchiature avanzate per la formatura dei metalli. Le operazioni di produzione legacy si trovano ad affrontare gravi colli di bottiglia operativi. Gli elevati tassi di scarto, la frequente usura degli utensili, le tolleranze di eliminazione incoerenti e la natura ad alta intensità di manodopera dello stampaggio semiautomatico distruggono i margini di profitto. I produttori devono passare a soluzioni completamente automatizzate per sopravvivere. Hai il compito di reperire e implementare un moderno macchina per la produzione di scatole di giunzione per ottimizzare l'economia dell'unità e garantire la conformità normativa. Analizzeremo i macchinari, gli strumenti e le strategie operative necessarie per costruire un ecosistema produttivo ad alimentazione continua altamente redditizio.
L'automazione non è negoziabile: il passaggio a una linea di produzione di scatole di giunzione elettrica completamente automatizzata riduce il costo unitario e minimizza l'intervento dell'operatore.
Gli utensili dettano la qualità: l'integrazione di uno stampo progressivo ad alta precisione è il fattore critico per mantenere dimensioni di foratura e integrità strutturale costanti.
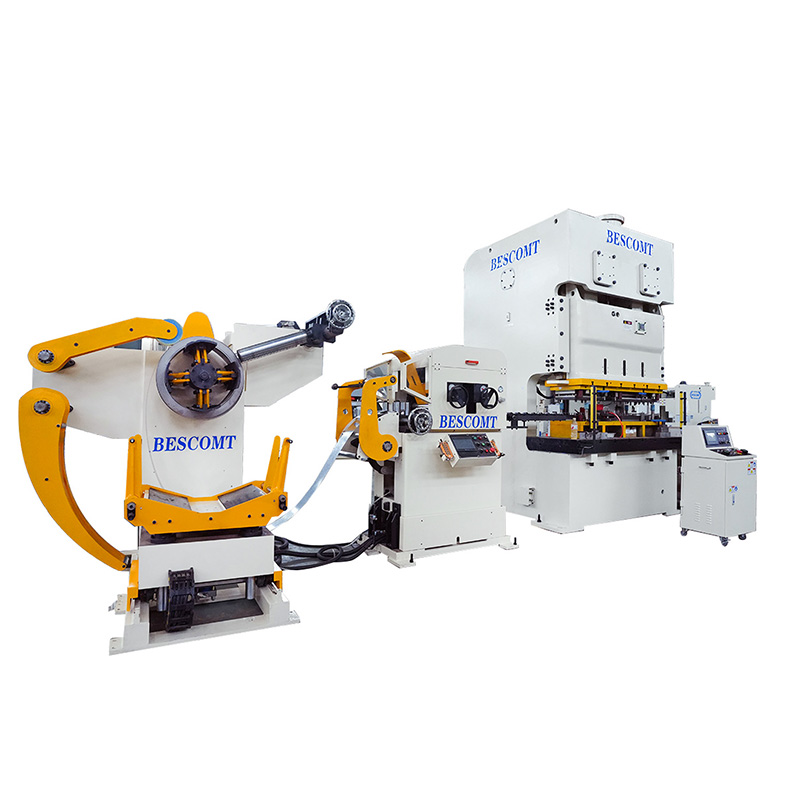
Efficienza nella movimentazione dei materiali: l'utilizzo di un alimentatore raddrizzatore avvolgitore 3 in 1 riduce al minimo l'ingombro garantendo al contempo la precisa tensione del materiale richiesta per lo stampaggio ad alta velocità.
Standard regionali e applicativi Specifiche di azionamento: la selezione della macchina deve essere rigorosamente in linea con le normative del mercato di riferimento, richiedendo strumenti distinti per gli standard americani ed europei, nonché configurazioni specifiche per installazioni di nuovi lavori rispetto a installazioni di ristrutturazione.
Un ecosistema di produzione ad alimentazione continua trasforma le bobine di acciaio zincato grezzo in scatole elettriche finite e conformi senza intervento manuale. Questo sistema si basa su azioni meccaniche sincronizzate. La materia prima entra da un'estremità, subisce una grave deformazione meccanica ed esce come un involucro completamente formato, filettato e assemblato. Costruire un affidabile linea di produzione di scatole di giunzione elettrica richiede la comprensione di come ciascun modulo interagisce con quello successivo.
Per valutare il successo, gli ingegneri stabiliscono rigorosi parametri di base. I colpi al minuto (SPM) determinano la capacità di output grezza. L'efficacia complessiva delle apparecchiature (OEE) misura la disponibilità, le prestazioni e la qualità. La percentuale di scarto tiene traccia dello spreco di materiale, che incide direttamente sulla redditività. Infine, i tempi di cambio stampo determinano la rapidità con cui una struttura può ruotare tra diversi SKU di prodotto. L'ottimizzazione di questi quattro parametri garantisce un rapido ritorno sull'investimento in attrezzature.
Le stazioni dei macchinari primari tracciano il flusso di produzione. Innanzitutto, le attrezzature per la movimentazione dei materiali gestiscono le pesanti bobine di acciaio. Successivamente, la pressa di stampaggio primaria fornisce la forza necessaria. All'interno della pressa, attrezzature specializzate tagliano e modellano il metallo. Infine, unità automatizzate secondarie gestiscono la maschiatura e l'assemblaggio dei componenti. Ogni fase deve comunicare in modo impeccabile tramite un sistema di controllo PLC centralizzato per evitare incidenti catastrofici.
Metrica operativa |
Stampaggio semiautomatico legacy |
Moderna linea di produzione automatizzata |
|---|---|---|
Intervento dell'operatore |
Alto (caricamento manuale dei vuoti, trasferimento manuale) |
Minimo (solo caricamento della bobina e monitoraggio del sistema) |
Tasso di scarto |
8% - 12% a causa di inceppamenti ed errori manuali |
Meno del 3% con layout di strip ottimizzati |
Coerenza da eliminazione diretta |
Variabile, dipendente dall'allineamento dell'operatore |
Esatto, controllato da piloti di stampi progressivi |
Tempo di cambio stampo |
4 - 6 ore con bloccaggio manuale |
Meno di 30 minuti con Quick Die Change (QDC) |
La transizione dai sistemi legacy all'automazione moderna richiede una revisione completa della pianificazione dello spazio. È necessario tenere conto della fossa di avvolgimento richiesta dall'alimentatore del materiale, dell'ingombro della pressa primaria e dei trasportatori di uscita per le parti finite. Il corretto allineamento di questi componenti impedisce il legame del materiale e garantisce che il nastro di acciaio venga alimentato perfettamente parallelo alla matrice dello stampo.
La produzione inizia con lo svolgimento della lamiera zincata di grosso spessore. Le bobine spesso pesano diverse tonnellate e contengono un'immensa energia cinetica interna. Il processo di svolgimento deve essere controllato con precisione per evitare fuoriuscite di materiale. Sono necessari macchinari robusti per gestire questa fase iniziale in modo sicuro ed efficiente. Gli operatori seguono protocolli rigorosi durante il caricamento di nuove bobine per prevenire danni materiali e garantire la sicurezza dell'operatore.
Il carroponte posiziona il coil zincato grezzo sul mandrino di espansione.
I cunei idraulici espandono il mandrino per afferrare saldamente il diametro interno della bobina.
L'operatore infila il bordo anteriore del nastro d'acciaio attraverso il tavolo di pelatura e nei rulli pressori.
Il sistema impegna la piastra per rimuovere il set di bobine iniziale.
Questo è esattamente il ruolo di a Alimentatore per piastra svolgitore 3 in 1 . Questa unità integrata consente di risparmiare spazio e sincronizza il flusso del materiale. Il modulo raddrizzatore forza il metallo attraverso una serie di rulli sfalsati. Questa azione rimuove il set di bobine e le tensioni interne dall'acciaio. L'appiattimento del metallo garantisce un'alimentazione precisa nella pressa. Il materiale piatto previene gli inceppamenti dello stampo, elimina la deformazione del materiale e prolunga significativamente la durata degli utensili.
La precisione del passo di alimentazione è fondamentale. I meccanismi di alimentazione servoassistiti mantengono la precisione micromillimetrica per lo stampaggio progressivo. Se il passo di avanzamento è errato di una frazione di millimetro, l'utensile progressivo colpirà l'area sbagliata. Ciò provoca il rifiuto immediato della parte e potenziali danni allo stampo. I servomotori forniscono l'esatto controllo della tensione e della velocità necessari per un'alimentazione ad alta velocità e senza errori. L'alimentatore comunica direttamente con l'encoder della pressa, facendo avanzare il materiale solo durante la finestra sicura della corsa della pressa.
Una volta che l'acciaio piatto entra nella pressa, inizia il processo di formatura. Le stazioni sequenziali all'interno di a lo stampo di stampaggio progressivo esegue più operazioni per corsa. Il nastro attraversa stazioni di perforazione, trafilatura, piegatura e tranciatura. Ogni stazione esegue un taglio o una piega specifica. La stazione finale separa la scatola completata dallo scheletro dei rottami. I perni pilota si inseriscono nei fori preforati nella striscia per garantire un perfetto allineamento prima che i punzoni entrino in contatto.
La creazione dei knockout richiede un'eccezionale precisione degli utensili. È necessario creare fori concentrici ed eccentrici che rimangano sicuri durante il trasporto e il getto di calcestruzzo. Tuttavia, devono anche essere facilmente rimossi dagli elettricisti sul posto utilizzando strumenti manuali standard. Il raggiungimento di questo equilibrio richiede uno spazio preciso tra il punzone e la matrice. Se il taglio è troppo profondo, il knockout cade prematuramente. Se è troppo superficiale, l'elettricista non potrà rimuoverlo. Gli ingegneri delle attrezzature utilizzano stazioni di coniatura specializzate per comprimere leggermente il metallo attorno alla parte pretranciata, creando un accoppiamento sicuro per attrito.
L'imbutitura profonda forma le vere e proprie pareti della scatola. La fisica della trafilatura dell'acciaio zincato è complessa. È necessario allungare il metallo senza compromettere il rivestimento protettivo di zinco. Un attrito eccessivo provoca microfratture nelle pareti della scatola o sfoglia la zincatura. Gli ingegneri utilizzano composti di trafilatura specializzati, raggi in carburo lucidato e pressione controllata del portagrezzo per mantenere l'integrità della parete e la resistenza alla corrosione. Il processo di trafilatura avviene spesso su più stazioni per evitare strappi del materiale, formando gradualmente la scatola fino alla sua profondità finale.
Le moderne linee di produzione integrano le operazioni secondarie direttamente nel flusso di lavoro. Le stazioni di maschiatura interna o di filettatura secondaria automatizzata creano le filettature necessarie per le viti di messa a terra e le staffe di montaggio. L'esecuzione di queste operazioni in linea elimina la necessità di una movimentazione manuale secondaria. Le teste di maschiatura automatizzate si sincronizzano con la corsa della pressa, garantendo che ogni scatola presenti filettature perfette. Queste unità di maschiatura utilizzano maschi a rullo invece che a taglio per evitare che i trucioli metallici contaminino l'area della matrice.
L'assemblaggio dei componenti varia in base ai requisiti di installazione specifici. I processi automatizzati di rivettatura o saldatura a punti fissano morsetti per cavi interni e trecce di messa a terra. L'hardware di montaggio specializzato richiede un allineamento preciso. Ad esempio, le cinghie di ritenzione in metallo per le scatole di ristrutturazione di vecchi lavori differiscono notevolmente dalle staffe a chiodo diretto utilizzate nelle nuove costruzioni. Le stazioni di assemblaggio automatizzato utilizzano alimentatori a vibrazione e unità robotizzate di prelievo e posizionamento per posizionare e fissare questi componenti in modo impeccabile. I sensori verificano la presenza e il corretto orientamento di ogni staffa prima che l'assemblaggio finale venga scaricato nel contenitore di imballaggio.
Determinare la capacità necessaria della pressa richiede un calcolo accurato. È necessario basare i requisiti di tonnellaggio sullo spessore del materiale, sulla profondità della scatola e sul numero di stazioni di fustellatura progressiva. Una semplice e pratica scatola potrebbe richiedere una pressa da 110 tonnellate. Una scatola in muratura imbutita a più posti potrebbe richiedere una pressa da 250 tonnellate. Il sottodimensionamento della pressa comporta un'eccessiva deflessione del telaio e un guasto prematuro del motore. Gli ingegneri calcolano la forza di taglio totale, la forza di trafilatura e la forza di strippaggio per determinare il tonnellaggio minimo assoluto richiesto.
Tipo di scatola |
Calibro materiale tipico |
Intervallo di tonnellaggio richiesto |
Telaio pressa consigliato |
|---|---|---|---|
Scatola pratica standard (2x4) |
Calibro 16 (1,5 mm) |
110 - 160 Tonnellate |
Telaio a C o telaio ad H |
Scatola quadrata da 4 pollici (profondità 1,5') |
Calibro 16 (1,5 mm) |
160 - 200 Tonnellate |
Telaio ad H (lato dritto) |
Scatola in muratura multi-posto (profondità 2,5') |
Calibro 14 (1,9 mm) |
250 - 300 Tonnellate |
Telaio ad H (lato dritto) |
Scatola da soffitto ottagonale |
Calibro 16 (1,5 mm) |
160 - 200 Tonnellate |
Telaio ad H (lato dritto) |
La costruzione del telaio influisce direttamente sulla durata dello stampo e sulla stabilità alle alte velocità. Gli acquirenti devono valutare i compromessi tra le presse con telaio a C e quelle a lato dritto (telaio ad H). Le presse con telaio a C offrono un'eccellente accessibilità per il cambio degli stampi, ma soffrono di deflessione angolare sotto carichi pesanti. Le presse con telaio ad H a lati diritti forniscono una rigidità strutturale superiore. Questa rigidità riduce al minimo la deflessione, prolunga drasticamente la durata degli utensili e garantisce tolleranze di estrazione costanti durante i cicli ad alta velocità. Per lo stampaggio progressivo dell'acciaio zincato, la pressa con telaio ad H è lo standard del settore.
I mercati target dettano le specifiche delle macchine e degli utensili. UN La macchina per la produzione di scatole di giunzione standard americana richiede attrezzature specifiche per scatole conformi a NEMA. Questi includono scatole quadrate da 4 pollici, scatole pratiche e scatole ottagonali. L'attrezzatura deve accogliere specifiche integrazioni di serracavi e modelli di foratura standardizzati dettati dal National Electrical Code (NEC). Le matrici devono inoltre formare le protuberanze di messa a terra specifiche richieste per le installazioni americane.
Al contrario, a La macchina per la produzione di scatole di giunzione standard europea si concentra su involucri conformi a IEC/BS. Questi in genere comportano configurazioni da 3x3 pollici, requisiti di profondità diversi e punti di ingresso specifici del condotto. Gli standard europei spesso richiedono disposizioni di messa a terra e configurazioni dei capicorda di montaggio diverse rispetto alle loro controparti americane. L'attrezzatura deve tenere conto delle dimensioni metriche dei condotti e dei requisiti specifici di resistenza al fuoco imposti dai codici edilizi europei.
L’efficienza del cambiamento è un parametro di valutazione fondamentale. Raramente le strutture producono continuamente un singolo SKU. Valuta la capacità della macchina di sostituire gli stampi in modo efficiente quando si passa da standard regionali o dimensioni di scatole. I sistemi Quick Die Change (QDC), i sollevatori idraulici degli stampi e i meccanismi di bloccaggio automatizzati riducono i tempi di cambio da ore a minuti. Questa flessibilità massimizza il tempo di attività della macchina e la redditività complessiva. Gli operatori utilizzano carrelli portastampi standardizzati per far rotolare gli utensili pesanti direttamente nel piano della pressa, eliminando la necessità di manovre pericolose con il carrello elevatore.
Le scatole elettriche servono diverse fasi di costruzione. Valutare la capacità della macchina di passare senza soluzione di continuità dalla produzione di scatole di vecchio lavoro a quelle di nuovo lavoro. Le scatole di vecchi lavori (rimodellamento) richiedono orecchie di gesso specializzate e cinghie di ritenzione in metallo per afferrare il muro a secco esistente. Le nuove scatole da lavoro sono dotate di chiodi angolati o staffe per carichi pesanti per il fissaggio diretto ai montanti delle pareti esposte. La linea di produzione deve accogliere questi diversi sistemi di alimentazione dell'hardware senza richiedere lo smontaggio completo del modulo di assemblaggio.
Le applicazioni in calcestruzzo e in superficie presentano sfide uniche. Le scatole in calcestruzzo richiedono un'estrema precisione di lavorazione. I fori devono resistere alla pressione idrostatica dell'ingresso del liquame di calcestruzzo bagnato. Qualsiasi perdita rovina la scatola e il percorso del condotto. Le scatole in lamiera da parete (NEMA 250) richiedono un'elevata qualità estetica e strutturale. Devono essere privi di bave taglienti e presentare angoli perfettamente formati per garantire un'interazione sicura in ambienti commerciali esposti. Gli ingegneri delle attrezzature utilizzano stazioni specializzate per la formatura degli angoli per piegare saldamente il metallo senza lasciare bordi taglienti ed esposti.
Gli acquirenti lungimiranti valutano le macchine in base alla possibilità di aggiornamento modulare. Il sistema può integrare moduli futuri? Potrebbero eventualmente essere necessari sistemi di imballaggio automatizzati, sensori di ispezione della qualità in linea o pallettizzatori robotizzati. Una macchina rigida e ad architettura chiusa limita la crescita futura. Cerca architetture PLC aperte e spazio fisico all'interno del layout della linea per l'espansione. Assicurarsi che il pannello di controllo principale disponga di blocchi I/O di riserva per ospitare futuri array di sensori o apparecchiature ausiliarie.
A volte le macchine standard non soddisfano i requisiti proprietari. Messa in servizio a la linea di produzione personalizzata per stampaggio di metalli risolve questo problema. Le linee personalizzate sono adattate a design di scatole proprietari, tecniche di montaggio uniche o requisiti architettonici specializzati. Quando si specifica una linea personalizzata, definire chiaramente i tempi di ciclo richiesti, le specifiche dei materiali e i vincoli di spazio al suolo per il produttore del macchinario. È inoltre necessario fornire modelli CAD 3D dettagliati del prodotto finale per garantire che gli strumenti personalizzati possano ottenere le geometrie richieste.
Lo stampaggio ad alta velocità dell'acciaio zincato provoca una rapida usura abrasiva su punzoni e matrici. Il rivestimento di zinco si sfalda e agisce come una polvere abrasiva. Questa usura porta a sbavature sui fori, scatole fuori tolleranza ed eventuali guasti allo stampo. Ignorare l'usura degli utensili garantisce tassi di scarto elevati e spedizioni rifiutate. L'attrito costante genera un calore immenso, che degrada ulteriormente i taglienti dell'acciaio per utensili.
Implementare programmi di manutenzione predittiva per mitigare questo rischio. Utilizza utensili in metallo duro per stazioni ad alta usura come perforazione e formatura a estrazione. Integrate monitor acustici o di tonnellaggio nel sistema di controllo della pressa. Questi sensori rilevano cambiamenti minimi nella forza di stampaggio, avvisando gli operatori dell'usura dello stampo prima che si verifichi un guasto catastrofico. Sono obbligatori protocolli regolari di affilatura e lubrificazione. Gli operatori devono pulire quotidianamente la matrice dello stampo per rimuovere la polvere di zinco accumulata e prevenire il grippaggio.
Disposizioni inefficienti delle strisce nella filiera progressiva portano ad eccessivi scarti di scheletro. Quando si stampano milioni di scatole, un aumento del 2% dello spreco di materiale distrugge i margini di profitto. I costi dell’acciaio dominano l’economia unitaria della produzione delle scatole di giunzione. Non puoi permetterti uno scarso utilizzo dei materiali. Ogni millimetro di acciaio sprecato si traduce direttamente in una perdita di entrate nel corso del ciclo di produzione.
Richiedere ai progettisti degli stampi di fornire simulazioni dettagliate del layout delle strisce durante la fase di approvvigionamento. Queste simulazioni verificano il massimo utilizzo del materiale e l'orientamento ottimale dei grani. Inserendo saldamente i pezzi grezzi all'interno della striscia di acciaio, gli ingegneri possono ridurre al minimo la larghezza della cinghia. Una corretta gestione degli scarti richiede inoltre trituratori o trasportatori automatizzati per rimuovere lo scheletro in modo efficiente dall'area della pressa. Il trituratore di scarti taglia lo scheletro in pezzi piccoli e maneggevoli che cadono direttamente in un contenitore per il riciclaggio, prevenendo pericolosi accumuli di materiale intorno alla pressa.
Alimentazioni errate o estrazione di sfridi causano catastrofici arresti dello stampo. Se un pezzo forato esce dalla matrice dello stampo, il colpo successivo lo sbatterà contro la striscia. Questo frantuma l'attrezzatura e piega il pistone della pressa. Gli inceppamenti si verificano quando il materiale scivola o si inceppa, facendo sì che i punzoni colpiscano i mezzi fori. Un singolo incidente dello stampo può interrompere la produzione per settimane mentre vengono lavorati i componenti sostitutivi.
Assicurarsi che la macchina sia dotata di serie di sensori complete. Installare i sensori di inceppamento all'ingresso dello stampo. Utilizzare sensori di rilevamento sfridi nella matrice dello stampo. Implementare protocolli di arresto di emergenza automatizzati collegati direttamente a questi sensori. Un sistema di frizione e freno ad azione rapida sulla pressa fermerà il pistone a metà corsa, evitando la distruzione degli utensili. Gli operatori devono inoltre verificare che il raddrizzatore funzioni correttamente, poiché il materiale piegato è la causa principale di inceppamento all'interno delle guide dello stampo.
Richiedi simulazioni complete dei tempi di ciclo agli OEM di macchinari selezionati per verificare la produzione effettiva rispetto alle quote richieste.
Richiedi proposte dettagliate di layout delle strisce durante la fase di preventivo per garantire il massimo utilizzo del materiale e uno scarto minimo.
Controllare l'architettura PLC proposta per confermare che supporti protocolli aperti per la futura integrazione di imballaggi automatizzati e moduli di ispezione in linea.
Specifica gli inserti in carburo di tungsteno per tutte le stazioni di sfondamento e di estrazione ad alta usura per prolungare la durata dello stampo e ridurre i tempi di inattività per manutenzione.
Richiedere dati OEE verificabili e studi di casi in loco provenienti da installazioni simili prima di firmare il contratto di appalto finale.
R: Le moderne linee automatizzate in genere funzionano tra 40 e 80 colpi al minuto (SPM). La velocità esatta dipende dalla profondità della scatola, dallo spessore del materiale e dalla complessità dello stampo progressivo. Le scatole poco profonde e maneggevoli funzionano più velocemente, mentre le scatole in muratura imbutite richiedono velocità inferiori per evitare strappi del metallo.
R: Rimuove il set di bobine e lo stress interno dall'acciaio grezzo. Appiattendo perfettamente il materiale prima che entri nella pressa, impedisce il grippaggio nello stampo, garantisce passi di avanzamento accurati ed elimina le variazioni dimensionali nelle scatole elettriche finite.
R: Sì, la pressa primaria e l'attrezzatura di alimentazione possono gestirle entrambe. Tuttavia, è necessario acquistare e scambiare matrici progressive distinte per ciascuno standard. La macchina necessita di un tonnellaggio sufficiente e di un basamento sufficientemente grande per accogliere le diverse dimensioni degli utensili.
R: La scatola anima viene stampata utilizzando la stessa fustella primaria. L'adattamento avviene nelle stazioni di assemblaggio secondarie. La linea utilizza moduli di rivettatura o saldatura automatizzati per fissare hardware specifico, come orecchie in gesso per lavori vecchi o staffe a chiodo diretto per lavori nuovi.
R: Le scatole stampate sono formate da bobine di acciaio zincato laminato a freddo utilizzando presse ad alto tonnellaggio e stampi progressivi. Le scatole di metallo fuso vengono create versando alluminio fuso o ferro negli stampi. Lo stampaggio è più rapido ed economico per l'uso interno con volumi elevati, mentre la fusione fornisce pareti più spesse per ambienti esterni difficili.
R: Uno stampo ben mantenuto con componenti in acciaio D2 può durare da 1 a 2 milioni di corse prima di richiedere una ristrutturazione importante. L'utilizzo di inserti in carburo di tungsteno per stazioni di taglio e formatura ad alta usura può estendere la durata dello stampo a oltre 5 milioni di corse, a condizione che venga mantenuta una corretta lubrificazione.