Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 19-10-2026 Nguồn gốc: Địa điểm
Nhu cầu toàn cầu về vỏ bọc điện được tiêu chuẩn hóa ngày càng tăng theo sau sự tăng trưởng nhanh chóng của cơ sở hạ tầng thương mại và xây dựng khu dân cư. Vỏ nhựa phục vụ các nhu cầu cơ bản của khu dân cư, nhưng hộp thép mạ kẽm Nema OS 1 vẫn được yêu cầu nghiêm ngặt cho các ứng dụng thương mại hạng nặng, bê tông và gắn trên bề mặt. Môi trường pháp lý nghiêm ngặt này biện minh cho chi phí vốn cần thiết cho thiết bị tạo hình kim loại tiên tiến. Hoạt động sản xuất truyền thống phải đối mặt với những tắc nghẽn vận hành nghiêm trọng. Tỷ lệ phế liệu cao, dụng cụ bị mòn thường xuyên, dung sai loại bỏ không nhất quán và tính chất thâm dụng lao động của quá trình dập bán tự động đã phá hủy tỷ suất lợi nhuận. Các nhà sản xuất phải chuyển sang các giải pháp hoàn toàn tự động để tồn tại. Bạn được giao nhiệm vụ tìm nguồn cung ứng và triển khai một hệ thống hiện đại máy làm hộp nối để tối ưu hóa tính kinh tế của thiết bị và đảm bảo tuân thủ quy định. Chúng tôi sẽ mổ xẻ các chiến lược máy móc, dụng cụ và vận hành cần thiết để xây dựng một hệ sinh thái sản xuất thức ăn chăn nuôi liên tục, có lợi nhuận cao.
Tự động hóa là không thể thương lượng: Việc chuyển đổi sang dây chuyền sản xuất hộp nối điện hoàn toàn tự động giúp giảm chi phí trên mỗi đơn vị và giảm thiểu sự can thiệp của người vận hành.
Dụng cụ quyết định chất lượng: Việc tích hợp khuôn dập lũy tiến có độ chính xác cao là yếu tố quan trọng trong việc duy trì các kích thước dập đồng nhất và tính toàn vẹn của cấu trúc.
Hiệu quả xử lý vật liệu: Việc sử dụng bộ cấp liệu của máy ép tóc trang trí 3 trong 1 giúp giảm thiểu dấu chân trong khi vẫn đảm bảo độ căng vật liệu chính xác cần thiết để dập tốc độ cao.
Thông số kỹ thuật ổ đĩa tiêu chuẩn khu vực và ứng dụng: Việc lựa chọn máy phải tuân thủ nghiêm ngặt các quy định của thị trường mục tiêu, yêu cầu công cụ riêng biệt theo tiêu chuẩn Mỹ và châu Âu, cũng như cấu hình cụ thể cho công việc mới so với lắp đặt tu sửa.
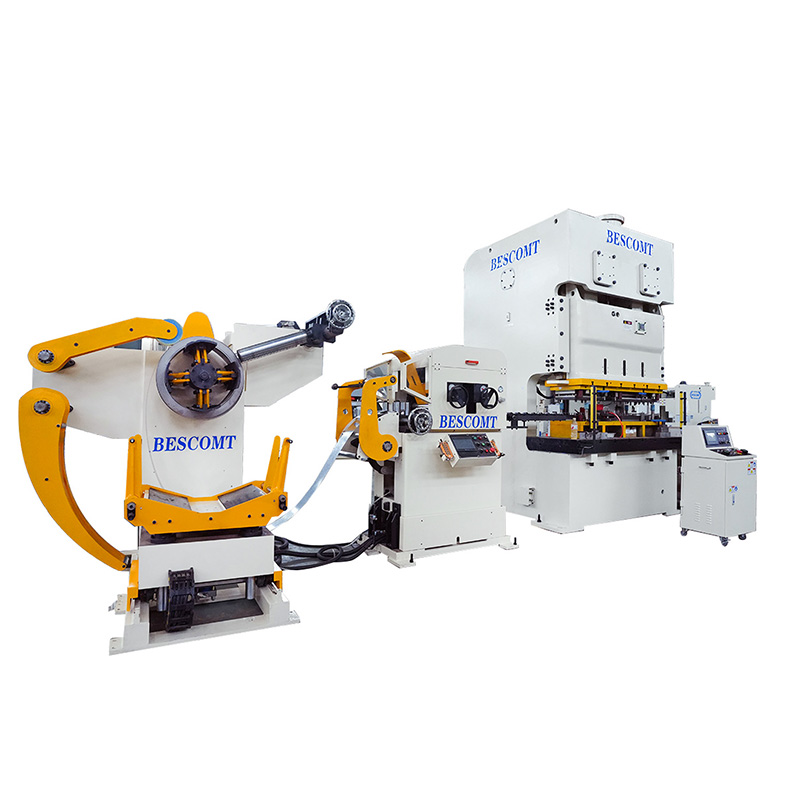
Hệ sinh thái sản xuất thức ăn chăn nuôi liên tục biến các cuộn thép mạ kẽm thô thành các hộp điện hoàn thiện, sẵn sàng tuân thủ mà không cần can thiệp thủ công. Hệ thống này dựa trên các hoạt động cơ học được đồng bộ hóa. Nguyên liệu thô đi vào một đầu, trải qua biến dạng cơ học nghiêm trọng và thoát ra dưới dạng vỏ bọc được tạo hình hoàn chỉnh, có ren và lắp ráp. Xây dựng một nơi đáng tin cậy Dây chuyền sản xuất hộp nối điện đòi hỏi phải hiểu cách mỗi mô-đun tương tác với mô-đun tiếp theo.
Để đánh giá thành công, các kỹ sư thiết lập các số liệu cơ bản nghiêm ngặt. Số hành trình mỗi phút (SPM) cho biết công suất đầu ra thô. Hiệu suất Thiết bị Tổng thể (OEE) đo lường tính sẵn có, hiệu suất và chất lượng. Tỷ lệ phế liệu theo dõi lãng phí nguyên liệu, ảnh hưởng trực tiếp đến lợi nhuận. Cuối cùng, thời gian chuyển đổi khuôn xác định mức độ nhanh chóng mà cơ sở có thể chuyển đổi giữa các SKU sản phẩm khác nhau. Việc tối ưu hóa bốn số liệu này đảm bảo lợi tức đầu tư vào thiết bị nhanh chóng.
Các trạm máy móc chính vạch ra quy trình sản xuất. Đầu tiên, thiết bị xử lý vật liệu quản lý các cuộn thép nặng. Tiếp theo, máy dập sơ cấp cung cấp lực cần thiết. Bên trong máy ép, dụng cụ chuyên dụng sẽ cắt và tạo hình kim loại. Cuối cùng, các bộ phận tự động thứ cấp xử lý việc khai thác và lắp ráp linh kiện. Mỗi giai đoạn phải giao tiếp hoàn hảo thông qua hệ thống điều khiển PLC tập trung để ngăn chặn các sự cố thảm khốc.
Số liệu hoạt động |
Dập bán tự động kế thừa |
Dây chuyền sản xuất tự động hiện đại |
|---|---|---|
Sự can thiệp của nhà điều hành |
Cao (Tải trống thủ công, chuyển thủ công) |
Tối thiểu (Chỉ tải cuộn dây và giám sát hệ thống) |
Tỷ lệ phế liệu |
8% - 12% do nạp sai và lỗi thủ công |
Dưới 3% với bố cục dải được tối ưu hóa |
Tính nhất quán loại trực tiếp |
Thay đổi, phụ thuộc vào sự liên kết của người vận hành |
Chính xác, được điều khiển bởi các phi công chết tiến bộ |
Thời gian chuyển đổi chết |
4 - 6 giờ với kẹp thủ công |
Dưới 30 phút với Thay khuôn nhanh (QDC) |
Việc chuyển đổi từ các hệ thống cũ sang tự động hóa hiện đại đòi hỏi phải xem xét lại toàn bộ quy hoạch không gian sàn. Bạn phải tính đến hố vòng theo yêu cầu của máy cấp nguyên liệu, diện tích của máy ép chính và băng tải chạy ra cho các bộ phận đã hoàn thiện. Sự căn chỉnh thích hợp của các thành phần này ngăn chặn sự liên kết của vật liệu và đảm bảo dải thép tiến vào hoàn toàn song song với ma trận khuôn.
Quá trình sản xuất bắt đầu bằng việc tháo cuộn tấm kim loại mạ kẽm khổ lớn. Cuộn dây thường nặng vài tấn và chứa động năng bên trong rất lớn. Quá trình tháo cuộn phải được kiểm soát chính xác để ngăn ngừa vật liệu bị thất thoát. Bạn cần máy móc mạnh mẽ để xử lý giai đoạn ban đầu này một cách an toàn và hiệu quả. Người vận hành tuân theo các quy trình nghiêm ngặt khi tải cuộn dây mới để ngăn ngừa hư hỏng vật liệu và đảm bảo an toàn cho người vận hành.
Cần trục đặt cuộn dây mạ kẽm thô lên trục gá giãn nở.
Nêm thủy lực mở rộng trục gá để kẹp chặt đường kính bên trong của cuộn dây.
Người vận hành luồn mép trước của dải thép qua bàn bóc và vào các con lăn kẹp.
Hệ thống gắn với bộ phận ép tóc để tháo bộ cuộn dây ban đầu.
Đây chính xác là vai trò của một Bộ cấp liệu ép tóc trang trí 3 trong 1 . Bộ phận tích hợp này giúp tiết kiệm không gian sàn và đồng bộ hóa dòng nguyên liệu. Mô-đun ép tóc ép kim loại thông qua một loạt con lăn so le. Hành động này sẽ loại bỏ bộ cuộn dây và ứng suất bên trong khỏi thép. Làm phẳng kim loại đảm bảo cấp liệu chính xác vào máy ép. Vật liệu phẳng ngăn ngừa kẹt khuôn, loại bỏ hiện tượng vênh vật liệu và kéo dài tuổi thọ dụng cụ một cách đáng kể.
Độ chính xác của bước cấp dữ liệu là tối quan trọng. Cơ chế cấp liệu được điều khiển bằng servo duy trì độ chính xác đến từng milimet để dập liên tục. Nếu bước tiến lệch đi một phần milimet, dụng cụ tiến bộ sẽ chạm sai khu vực. Điều này gây ra hiện tượng loại bỏ bộ phận ngay lập tức và có thể gây hư hỏng khuôn. Động cơ servo cung cấp khả năng kiểm soát lực căng và tốc độ chính xác cần thiết để cấp liệu ở tốc độ cao, không có lỗi. Bộ nạp giao tiếp trực tiếp với bộ mã hóa máy ép, chỉ đẩy vật liệu trong cửa sổ an toàn của hành trình ép.
Khi thép phẳng được đưa vào máy ép, quá trình tạo hình sẽ bắt đầu. Các trạm tuần tự trong một khuôn dập lũy tiến thực hiện nhiều thao tác trên mỗi hành trình. Dải di chuyển qua các trạm xuyên, kéo, uốn và làm trống. Mỗi trạm thực hiện một thao tác cắt hoặc uốn cụ thể. Trạm cuối cùng cắt hộp hoàn chỉnh khỏi bộ xương phế liệu. Các chốt dẫn hướng gắn các lỗ được đục lỗ trước trên dải để đảm bảo sự căn chỉnh hoàn hảo trước khi các chày tiếp xúc.
Việc tạo loại trực tiếp đòi hỏi độ chính xác đặc biệt của dụng cụ. Bạn phải tạo ra các cú đột đồng tâm và lệch tâm mà vẫn đảm bảo an toàn trong quá trình vận chuyển và đổ bê tông. Tuy nhiên, chúng cũng phải được thợ điện tại chỗ dễ dàng tháo ra bằng dụng cụ cầm tay tiêu chuẩn. Để đạt được sự cân bằng này đòi hỏi phải có khoảng hở chính xác giữa chày và khuôn. Nếu vết cắt quá sâu, thanh đẩy sẽ rơi ra sớm. Nếu nông quá thì thợ điện không thể tháo ra được. Các kỹ sư chế tạo dụng cụ sử dụng các trạm đúc chuyên dụng để nén nhẹ kim loại xung quanh bộ đẩy, tạo ra sự vừa vặn ma sát an toàn.
Vẽ sâu tạo thành các bức tường thực tế của hộp. Vật lý của việc vẽ thép mạ kẽm rất phức tạp. Bạn phải kéo căng kim loại mà không ảnh hưởng đến lớp mạ kẽm bảo vệ. Ma sát quá mức gây ra các vết nứt vi mô trên thành hộp hoặc làm mất lớp mạ. Các kỹ sư sử dụng các hợp chất kéo chuyên dụng, bán kính cacbua được đánh bóng và áp suất giữ trống được kiểm soát để duy trì tính toàn vẹn của tường và khả năng chống ăn mòn. Quá trình kéo thường diễn ra qua nhiều trạm để tránh bị rách vật liệu, dần dần hình thành hộp đến độ sâu cuối cùng.
Dây chuyền sản xuất hiện đại tích hợp các hoạt động thứ cấp trực tiếp vào quy trình làm việc. Trạm ren khuôn hoặc trạm ren tự động thứ cấp tạo ra các ren cần thiết cho vít nối đất và giá đỡ. Việc thực hiện các thao tác này nội tuyến sẽ loại bỏ nhu cầu xử lý thủ công thứ cấp. Đầu taro tự động đồng bộ hóa với hành trình ép, đảm bảo mọi hộp đều có đường ren hoàn hảo. Các bộ phận taro này sử dụng taro dạng cuộn thay vì taro cắt để ngăn phoi kim loại làm nhiễm bẩn khu vực khuôn.
Lắp ráp thành phần thay đổi dựa trên yêu cầu cài đặt cụ thể. Quy trình tán đinh hoặc hàn điểm tự động gắn các kẹp cáp bên trong và bím tóc nối đất. Phần cứng gắn chuyên dụng yêu cầu căn chỉnh chính xác. Ví dụ, dây đai giữ bằng kim loại cho các hộp tu sửa công trình cũ khác rất nhiều so với giá đỡ đinh trực tiếp được sử dụng trong công trình xây dựng mới. Trạm lắp ráp tự động sử dụng bát cấp liệu rung và bộ phận gắp và đặt robot để định vị và cố định các bộ phận này một cách hoàn hảo. Các cảm biến xác minh sự hiện diện và hướng chính xác của từng giá đỡ trước khi bộ phận lắp ráp cuối cùng được thải vào thùng đóng gói.
Việc xác định công suất ép cần thiết đòi hỏi phải tính toán kỹ lưỡng. Bạn phải dựa trên các yêu cầu về trọng tải dựa trên độ dày vật liệu, độ sâu hộp và số lượng trạm khuôn lũy tiến. Một chiếc hộp tiện dụng đơn giản có thể cần một máy ép nặng 110 tấn. Một hộp xây có nhiều rãnh, được kéo sâu có thể cần máy ép 250 tấn. Máy ép có kích thước nhỏ hơn sẽ dẫn đến độ lệch khung quá mức và hỏng động cơ sớm. Các kỹ sư tính toán tổng lực cắt, lực kéo và lực tước để xác định trọng tải tối thiểu tuyệt đối cần thiết.
Loại hộp |
Máy đo vật liệu điển hình |
Phạm vi trọng tải yêu cầu |
Khung báo chí được đề xuất |
|---|---|---|---|
Hộp tiện dụng tiêu chuẩn (2x4) |
16 thước đo (1,5mm) |
110 - 160 tấn |
Khung C hoặc Khung H |
Hộp vuông 4 inch (sâu 1,5') |
16 thước đo (1,5mm) |
160 - 200 tấn |
Khung chữ H (Mặt thẳng) |
Hộp xây nhiều lớp (Sâu 2,5') |
14 thước đo (1.9mm) |
250 - 300 tấn |
Khung chữ H (Mặt thẳng) |
Hộp trần hình bát giác |
16 thước đo (1,5mm) |
160 - 200 tấn |
Khung chữ H (Mặt thẳng) |
Việc xây dựng khung ảnh hưởng trực tiếp đến tuổi thọ khuôn và độ ổn định ở tốc độ cao. Người mua phải đánh giá sự cân bằng giữa máy ép khung C và máy ép cạnh thẳng (khung H). Máy ép khung C cung cấp khả năng tiếp cận tuyệt vời để thay đổi khuôn nhưng bị lệch góc dưới tải nặng. Máy ép khung chữ H thẳng mang lại độ cứng kết cấu vượt trội. Độ cứng này giảm thiểu độ lệch, kéo dài đáng kể tuổi thọ dụng cụ và đảm bảo dung sai loại bỏ nhất quán trong quá trình chạy tốc độ cao. Để dập liên tục thép mạ kẽm, máy ép khung chữ H là tiêu chuẩn công nghiệp.
Thị trường mục tiêu quyết định các thông số kỹ thuật của máy và dụng cụ. MỘT Máy làm hộp nối tiêu chuẩn của Mỹ yêu cầu dụng cụ cụ thể cho các hộp tuân thủ NEMA. Chúng bao gồm hộp vuông 4 inch, hộp tiện dụng và hộp hình bát giác. Dụng cụ này phải phù hợp với các tích hợp kẹp cáp cụ thể và các kiểu loại trực tiếp được tiêu chuẩn hóa do Bộ luật Điện Quốc gia (NEC) quy định. Các khuôn cũng phải tạo thành các va chạm nối đất cụ thể cần thiết cho việc lắp đặt ở Mỹ.
Ngược lại, một Máy làm hộp nối tiêu chuẩn Châu Âu tập trung vào vỏ bọc tuân thủ IEC/BS. Chúng thường bao gồm cấu hình 3x3 inch, yêu cầu về độ sâu khác nhau và các điểm vào ống dẫn cụ thể. Các tiêu chuẩn Châu Âu thường yêu cầu các quy định nối đất và cấu hình vấu lắp khác nhau so với các tiêu chuẩn của Mỹ. Dụng cụ phải tính đến kích thước ống dẫn theo hệ mét và các yêu cầu về chỉ số chống cháy cụ thể do quy định xây dựng của Châu Âu quy định.
Hiệu quả chuyển đổi là một thước đo đánh giá quan trọng. Các cơ sở hiếm khi sản xuất liên tục một SKU duy nhất. Đánh giá khả năng hoán đổi khuôn hiệu quả của máy khi chuyển đổi giữa các tiêu chuẩn khu vực hoặc kích thước hộp. Hệ thống Thay khuôn nhanh (QDC), bộ nâng khuôn thủy lực và cơ cấu kẹp tự động giúp giảm thời gian chuyển đổi từ vài giờ xuống còn vài phút. Tính linh hoạt này tối đa hóa thời gian hoạt động của máy và lợi nhuận tổng thể. Người vận hành sử dụng xe đẩy được tiêu chuẩn hóa để lăn dụng cụ nặng trực tiếp vào bệ máy ép, loại bỏ nhu cầu vận hành xe nâng nguy hiểm.
Hộp điện phục vụ các giai đoạn xây dựng khác nhau. Đánh giá khả năng chuyển đổi liền mạch giữa sản xuất hộp sản phẩm cũ và hộp sản phẩm mới của máy. Hộp cũ (tu sửa) cần có tai thạch cao chuyên dụng và dây giữ bằng kim loại để giữ chặt vách thạch cao hiện có. Hộp làm việc mới có đinh góc hoặc giá đỡ chịu lực cao để gắn trực tiếp vào đinh tán trên tường lộ ra ngoài. Dây chuyền sản xuất phải đáp ứng các hệ thống cấp liệu phần cứng khác nhau này mà không yêu cầu tháo dỡ hoàn toàn mô-đun lắp ráp.
Các ứng dụng bê tông và gắn trên bề mặt đặt ra những thách thức đặc biệt. Hộp đúc bê tông đòi hỏi độ chính xác dụng cụ cực cao. Các thanh đẩy phải chịu được áp suất thủy tĩnh khi vữa bê tông ướt xâm nhập. Bất kỳ sự rò rỉ nào cũng làm hỏng hộp và đường ống dẫn. Hộp kim loại tấm gắn trên bề mặt (NEMA 250) đòi hỏi chất lượng kết cấu và thẩm mỹ cao. Chúng phải không có gờ sắc và có các góc được tạo hình hoàn hảo để đảm bảo tương tác an toàn trong môi trường thương mại lộ thiên. Các kỹ sư chế tạo dụng cụ sử dụng các trạm tạo góc chuyên dụng để gấp kim loại thật chặt mà không để lại các cạnh sắc, lộ ra ngoài.
Những người mua có tư duy tiến bộ sẽ đánh giá máy móc dựa trên khả năng nâng cấp mô-đun. Hệ thống có thể tích hợp các mô-đun trong tương lai không? Cuối cùng, bạn có thể cần hệ thống đóng gói tự động, cảm biến kiểm tra chất lượng nội tuyến hoặc máy xếp pallet bằng rô-bốt. Một cỗ máy có kiến trúc khép kín, cứng nhắc sẽ hạn chế sự phát triển trong tương lai. Tìm kiếm các kiến trúc PLC mở và không gian vật lý trong bố cục dây chuyền để mở rộng. Đảm bảo bảng điều khiển chính có các khối I/O dự phòng để chứa các mảng cảm biến hoặc thiết bị phụ trợ trong tương lai.
Đôi khi các máy tiêu chuẩn không đáp ứng được các yêu cầu độc quyền. Vận hành một dây chuyền sản xuất dập kim loại tùy chỉnh giải quyết vấn đề này. Các dòng tùy chỉnh được thiết kế riêng cho các thiết kế hộp độc quyền, kỹ thuật lắp đặt độc đáo hoặc các yêu cầu kiến trúc chuyên biệt. Khi chỉ định một dòng tùy chỉnh, hãy xác định rõ ràng thời gian chu kỳ cần thiết, thông số kỹ thuật vật liệu và các hạn chế về không gian sàn cho nhà sản xuất máy móc. Bạn cũng phải cung cấp các mô hình CAD 3D chi tiết của sản phẩm cuối cùng để đảm bảo công cụ tùy chỉnh có thể đạt được hình dạng cần thiết.
Việc dập thép mạ kẽm ở tốc độ cao gây ra sự mài mòn nhanh chóng trên chày và khuôn dập. Lớp mạ kẽm bong ra và hoạt động như một loại bột mài mòn. Sự mài mòn này dẫn đến các gờ trên các bộ phận loại trực tiếp, hộp vượt quá khả năng chịu đựng và cuối cùng là hỏng khuôn. Bỏ qua sự hao mòn của dụng cụ đảm bảo tỷ lệ phế liệu cao và các lô hàng bị từ chối. Ma sát liên tục tạo ra nhiệt lượng cực lớn, làm suy giảm thêm các cạnh cắt của thép công cụ.
Thực hiện lịch trình bảo trì dự đoán để giảm thiểu rủi ro này. Sử dụng dụng cụ cacbua cho các trạm có độ mài mòn cao như tạo hình xuyên thấu và đột dập. Tích hợp màn hình âm thanh hoặc trọng tải vào hệ thống điều khiển máy ép. Những cảm biến này phát hiện những thay đổi nhỏ trong lực dập, cảnh báo người vận hành về độ mòn khuôn trước khi xảy ra sự cố nghiêm trọng. Các giao thức mài và bôi trơn thường xuyên là bắt buộc. Người vận hành phải làm sạch khuôn hàng ngày để loại bỏ bụi kẽm tích tụ và ngăn ngừa hiện tượng ăn mòn.
Bố trí dải không hiệu quả trong khuôn lũy tiến dẫn đến phế liệu khung quá mức. Khi bạn đóng dấu hàng triệu hộp, chất thải nguyên liệu tăng 2% sẽ làm giảm tỷ suất lợi nhuận. Chi phí thép chiếm ưu thế trong tính kinh tế đơn vị của việc sản xuất hộp nối. Bạn không thể đủ khả năng sử dụng vật liệu kém. Mỗi milimet thép bị lãng phí sẽ trực tiếp dẫn đến doanh thu bị mất trong suốt quá trình sản xuất.
Yêu cầu các nhà thiết kế khuôn cung cấp mô phỏng bố trí dải chi tiết trong giai đoạn mua sắm. Những mô phỏng này xác minh việc sử dụng vật liệu tối đa và định hướng hạt tối ưu. Bằng cách lồng chặt các phôi hộp vào trong dải thép, các kỹ sư có thể giảm thiểu chiều rộng của đai vải. Quản lý phế liệu thích hợp cũng yêu cầu máy băm hoặc băng tải phế liệu tự động để loại bỏ bộ xương khỏi khu vực ép một cách hiệu quả. Máy băm phế liệu cắt bộ xương thành những mảnh nhỏ, dễ quản lý và rơi trực tiếp vào thùng tái chế, ngăn ngừa sự tích tụ vật liệu nguy hiểm xung quanh máy ép.
Nạp sai hoặc kéo sên gây ra tai nạn chết người thảm khốc. Nếu một con sên bị xuyên thủng kéo ngược ra khỏi ma trận khuôn, thì cú đánh tiếp theo sẽ đập nó vào dải. Điều này làm vỡ dụng cụ và làm cong thanh ép. Việc nạp sai xảy ra khi vật liệu trượt hoặc dính vào nhau, khiến chày chạm vào nửa lỗ. Một sự cố khuôn duy nhất có thể khiến việc sản xuất bị ngừng trong nhiều tuần trong khi các bộ phận thay thế được gia công.
Đảm bảo máy được trang bị mảng cảm biến toàn diện. Cài đặt cảm biến nạp sai ở lối vào khuôn. Sử dụng cảm biến phát hiện sên trong ma trận khuôn. Triển khai các giao thức dừng khẩn cấp tự động gắn trực tiếp với các cảm biến này. Hệ thống phanh và ly hợp hoạt động nhanh trên máy ép sẽ dừng quá trình ram giữa hành trình, giúp dụng cụ không bị phá hủy. Người vận hành cũng phải xác minh rằng máy ép tóc đang hoạt động chính xác, vì vật liệu bị cong là nguyên nhân chính gây ra hiện tượng dính trong các thanh dẫn hướng khuôn.
Yêu cầu mô phỏng toàn diện về thời gian chu kỳ từ các OEM máy móc trong danh sách rút gọn để xác minh sản lượng sản xuất thực tế so với hạn ngạch yêu cầu của bạn.
Yêu cầu đề xuất bố trí dải chi tiết trong giai đoạn báo giá để đảm bảo sử dụng vật liệu tối đa và phế liệu khung tối thiểu.
Kiểm tra kiến trúc PLC được đề xuất để xác nhận rằng nó hỗ trợ các giao thức mở để tích hợp các mô-đun đóng gói tự động và kiểm tra nội tuyến trong tương lai.
Chỉ định vật liệu chèn bằng cacbua vonfram cho tất cả các trạm xuyên và loại bỏ độ mòn cao để kéo dài tuổi thọ khuôn và giảm thời gian dừng bảo trì.
Yêu cầu dữ liệu OEE có thể kiểm chứng và nghiên cứu trường hợp tại chỗ từ các cơ sở lắp đặt tương tự trước khi ký hợp đồng mua sắm cuối cùng.
Đáp: Dây chuyền tự động hiện đại thường chạy với tốc độ từ 40 đến 80 nhịp mỗi phút (SPM). Tốc độ chính xác phụ thuộc vào độ sâu hộp, độ dày vật liệu và độ phức tạp của khuôn lũy tiến. Các hộp nông tiện dụng chạy nhanh hơn, trong khi các hộp xây có rãnh sâu yêu cầu tốc độ chậm hơn để tránh làm rách kim loại.
Trả lời: Nó loại bỏ bộ cuộn dây và ứng suất bên trong thép thô. Bằng cách làm phẳng vật liệu một cách hoàn hảo trước khi đưa vào máy ép, nó ngăn chặn sự kết dính trong khuôn, đảm bảo bước cấp liệu chính xác và loại bỏ các biến đổi kích thước trong hộp điện thành phẩm.
Trả lời: Có, máy ép sơ cấp và thiết bị cấp liệu có thể xử lý cả hai. Tuy nhiên, bạn phải mua và trao đổi các khuôn dập lũy tiến riêng biệt cho từng tiêu chuẩn. Máy cần có đủ trọng tải và kích thước bệ đủ lớn để chứa các kích thước dụng cụ khác nhau.
Đáp: Hộp lõi được dập bằng cùng một khuôn sơ cấp. Sự thích ứng xảy ra ở các trạm lắp ráp thứ cấp. Dây chuyền sử dụng các mô-đun hàn hoặc tán đinh tự động để gắn phần cứng cụ thể, chẳng hạn như tai thạch cao cho công việc cũ hoặc giá đỡ đinh trực tiếp cho công việc mới.
Trả lời: Hộp đóng dấu được hình thành từ các cuộn thép mạ kẽm cán nguội sử dụng máy ép có trọng tải lớn và khuôn dập lũy tiến. Hộp kim loại đúc được tạo ra bằng cách đổ nhôm hoặc sắt nóng chảy vào khuôn. Việc dập nhanh hơn và rẻ hơn khi sử dụng trong nhà với khối lượng lớn, trong khi việc đúc tạo ra những bức tường dày hơn cho môi trường ngoài trời khắc nghiệt.
Đáp: Một khuôn được bảo trì tốt với các bộ phận bằng thép D2 có thể tồn tại từ 1 đến 2 triệu hành trình trước khi cần phải đại tu. Việc sử dụng hạt dao cacbua vonfram cho các trạm cắt và tạo hình có độ mài mòn cao có thể kéo dài tuổi thọ của khuôn lên hơn 5 triệu hành trình, miễn là duy trì được sự bôi trơn thích hợp.