Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 19-10-2026 Asal: Lokasi
Meningkatnya permintaan global akan selubung listrik berstandar secara langsung mengikuti pesatnya pertumbuhan infrastruktur komersial dan konstruksi perumahan. Penutup plastik melayani kebutuhan dasar perumahan, namun kotak baja galvanis NEMA OS 1 tetap diwajibkan secara ketat untuk aplikasi komersial yang dipasang di permukaan, tertanam di beton, dan tugas berat. Lingkungan peraturan yang ketat ini membenarkan belanja modal yang diperlukan untuk peralatan pembentuk logam yang canggih. Operasi manufaktur lama menghadapi hambatan operasional yang parah. Tingkat scrap yang tinggi, keausan perkakas yang sering terjadi, toleransi knockout yang tidak konsisten, dan sifat stamping semi-otomatis yang padat karya menghancurkan margin keuntungan. Produsen harus beralih ke solusi yang sepenuhnya otomatis agar dapat bertahan. Anda ditugaskan untuk mencari dan mengimplementasikan yang modern mesin pembuat kotak persimpangan untuk mengoptimalkan keekonomian unit dan memastikan kepatuhan terhadap peraturan. Kami akan membedah mesin, peralatan, dan strategi operasional yang diperlukan untuk membangun ekosistem manufaktur pakan berkelanjutan yang sangat menguntungkan.
Otomatisasi Tidak Dapat Dinegosiasikan: Peralihan ke lini produksi kotak sambungan listrik yang sepenuhnya otomatis mengurangi biaya per unit dan meminimalkan intervensi operator.
Perkakas Menentukan Kualitas: Integrasi cetakan stempel progresif berpresisi tinggi merupakan faktor penting dalam mempertahankan dimensi knockout yang konsisten dan integritas struktural.
Efisiensi Penanganan Material: Memanfaatkan pengumpan pelurus decoiler 3-in-1 meminimalkan jejak kaki sekaligus memastikan ketegangan material yang tepat yang diperlukan untuk pengecapan berkecepatan tinggi.
Spesifikasi Penggerak Standar Regional & Aplikasi: Pemilihan alat berat harus benar-benar selaras dengan peraturan pasar sasaran, sehingga memerlukan perkakas yang berbeda untuk standar Amerika vs. Eropa, serta konfigurasi spesifik untuk instalasi pekerjaan baru versus renovasi.
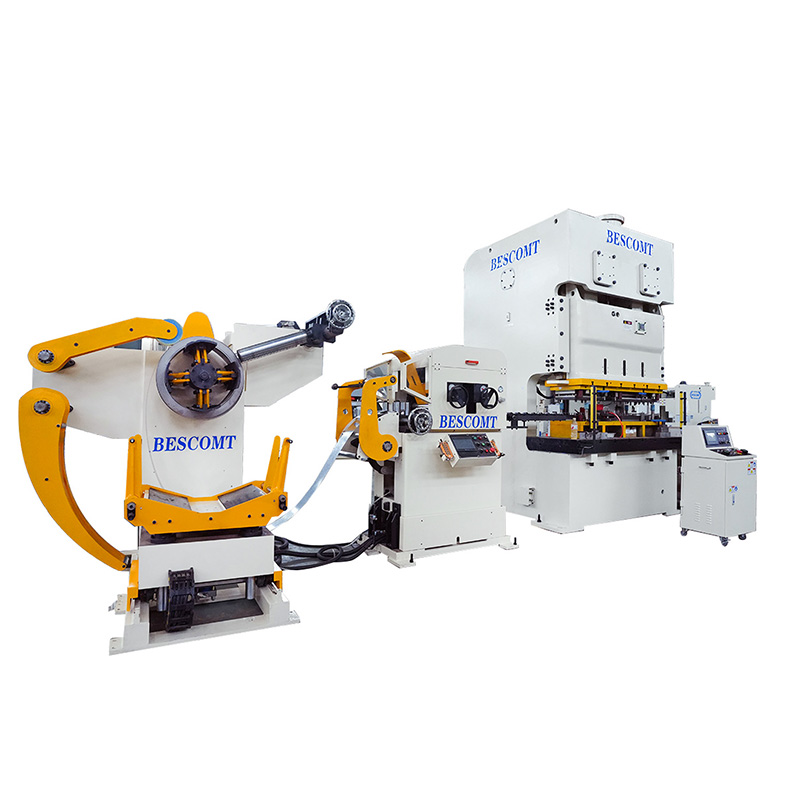
Ekosistem manufaktur pengumpanan berkelanjutan mengubah gulungan baja galvanis mentah menjadi kotak listrik jadi yang siap memenuhi persyaratan tanpa intervensi manual. Sistem ini mengandalkan tindakan mekanis yang tersinkronisasi. Bahan mentah memasuki salah satu ujungnya, mengalami deformasi mekanis yang parah, dan keluar sebagai penutup yang terbentuk sepenuhnya, berulir, dan dirakit. Membangun yang dapat diandalkan lini produksi kotak sambungan listrik memerlukan pemahaman bagaimana setiap modul berinteraksi dengan modul berikutnya.
Untuk mengevaluasi keberhasilan, para insinyur menetapkan metrik dasar yang ketat. Strokes Per Minute (SPM) menentukan kapasitas output mentah. Efektivitas Peralatan Secara Keseluruhan (OEE) mengukur ketersediaan, kinerja, dan kualitas. Persentase sisa melacak limbah material, yang berdampak langsung pada profitabilitas. Terakhir, waktu pergantian cetakan menentukan seberapa cepat suatu fasilitas dapat berpindah antar SKU produk yang berbeda. Mengoptimalkan keempat metrik ini menjamin pengembalian investasi peralatan yang cepat.
Stasiun mesin utama memetakan aliran produksi. Pertama, peralatan penanganan material mengelola kumparan baja berat. Selanjutnya, mesin press stamping utama memberikan kekuatan yang diperlukan. Di dalam mesin press, perkakas khusus memotong dan membentuk logam. Terakhir, unit otomatis sekunder menangani penyadapan dan perakitan komponen. Setiap tahap harus berkomunikasi dengan sempurna melalui sistem kontrol PLC terpusat untuk mencegah kecelakaan yang parah.
Metrik Operasional |
Stamping Semi-Otomatis Lama |
Lini Produksi Otomatis Modern |
|---|---|---|
Intervensi Operator |
Tinggi (Pemuatan kosong manual, transfer manual) |
Minimal (hanya pemuatan koil dan pemantauan sistem) |
Tingkat Memo |
8% - 12% karena kesalahan pengumpanan dan kesalahan manual |
Di bawah 3% dengan tata letak strip yang dioptimalkan |
Konsistensi KO |
Bervariasi, bergantung pada keselarasan operator |
Tepatnya, dikendalikan oleh pilot die progresif |
Waktu Pergantian Mati |
4 - 6 jam dengan penjepitan manual |
Di bawah 30 menit dengan Quick Die Change (QDC) |
Transisi dari sistem lama ke otomatisasi modern memerlukan perombakan menyeluruh dalam perencanaan ruang. Anda harus memperhitungkan looping pit yang dibutuhkan oleh pengumpan material, tapak mesin press utama, dan konveyor run-out untuk komponen jadi. Penjajaran yang tepat dari komponen-komponen ini mencegah pengikatan material dan memastikan strip baja sejajar sempurna dengan matriks cetakan.
Manufaktur dimulai dengan membuka gulungan lembaran logam galvanis ukuran berat. Kumparan sering kali memiliki berat beberapa ton dan mengandung energi kinetik internal yang sangat besar. Proses pelepasan gulungan harus dikontrol secara tepat untuk mencegah pelarian material. Anda memerlukan mesin yang kuat untuk menangani tahap awal ini dengan aman dan efisien. Operator mengikuti protokol ketat saat memuat kumparan baru untuk mencegah kerusakan material dan memastikan keselamatan operator.
Derek di atas kepala memposisikan kumparan galvanis mentah ke mandrel ekspansi.
Irisan hidraulik memperluas mandrel untuk mencengkeram diameter bagian dalam kumparan dengan aman.
Operator memasukkan ujung depan strip baja melalui meja pengupas dan masuk ke dalam rol penjepit.
Sistem mengaktifkan bank pelurus untuk melepaskan set kumparan awal.
Inilah peran sebenarnya dari a Pengumpan pelurus decoiler 3-in-1 . Unit terintegrasi ini menghemat ruang lantai dan menyinkronkan aliran material. Modul pelurus memaksa logam melewati serangkaian roller yang terhuyung-huyung. Tindakan ini menghilangkan kumpulan kumparan dan tekanan internal dari baja. Meratakan logam memastikan pengumpanan yang tepat ke dalam mesin press. Material datar mencegah die macet, menghilangkan tekuk material, dan memperpanjang umur perkakas secara signifikan.
Keakuratan nada umpan adalah yang terpenting. Mekanisme pengumpanan yang digerakkan oleh servo menjaga akurasi mikro-milimeter untuk stamping progresif. Jika jarak umpan meleset sepersekian milimeter, perkakas progresif akan mengenai area yang salah. Hal ini menyebabkan penolakan komponen seketika dan potensi kerusakan cetakan. Motor servo memberikan tegangan dan kontrol kecepatan yang tepat yang diperlukan untuk pengumpanan berkecepatan tinggi dan bebas kesalahan. Pengumpan berkomunikasi langsung dengan encoder pers, memajukan materi hanya selama jendela aman dari gerakan pers.
Setelah baja pipih memasuki mesin press, proses pembentukan dimulai. Stasiun berurutan dalam a cetakan stempel progresif menjalankan beberapa operasi per pukulan. Strip bergerak melalui stasiun penusuk, penarikan, pembengkokan, dan pengosongan. Setiap stasiun melakukan pemotongan atau tikungan tertentu. Stasiun terakhir memotong kotak yang sudah selesai dari kerangka besi tua. Pin pilot membuat lubang yang sudah dilubangi pada strip untuk menjamin keselarasan sempurna sebelum pukulan bersentuhan.
Penciptaan knockout menuntut presisi perkakas yang luar biasa. Anda harus membuat KO konsentris dan eksentrik yang tetap aman selama pengangkutan dan penuangan beton. Namun, benda-benda tersebut juga harus mudah dilepas oleh teknisi listrik di lokasi menggunakan perkakas tangan standar. Untuk mencapai keseimbangan ini memerlukan jarak yang tepat antara pukulan dan cetakan. Jika sayatannya terlalu dalam, KO akan hilang sebelum waktunya. Jika terlalu dangkal, tukang listrik tidak dapat melepasnya. Insinyur perkakas menggunakan stasiun coining khusus untuk menekan logam sedikit di sekitar knockout, sehingga menghasilkan gesekan yang aman.
Gambar dalam membentuk dinding kotak yang sebenarnya. Fisika menggambar baja galvanis itu rumit. Anda harus meregangkan logam tanpa merusak lapisan pelindung seng. Gesekan yang berlebihan menyebabkan retakan mikro pada dinding kotak atau menghilangkan lapisan galvanisasi. Insinyur menggunakan senyawa gambar khusus, jari-jari karbida yang dipoles, dan tekanan penahan kosong yang terkontrol untuk menjaga integritas dinding dan ketahanan terhadap korosi. Proses menggambar sering kali dilakukan di beberapa stasiun untuk mencegah robeknya material, yang secara bertahap membentuk kotak hingga kedalaman akhirnya.
Jalur produksi modern mengintegrasikan operasi sekunder langsung ke dalam alur kerja. Stasiun penyadapan in-die atau stasiun ulir otomatis sekunder membuat ulir yang diperlukan untuk sekrup grounding dan braket pemasangan. Melakukan operasi ini secara inline menghilangkan kebutuhan akan penanganan manual sekunder. Kepala penyadapan otomatis tersinkronisasi dengan gerakan tekan, memastikan setiap kotak memiliki benang yang sempurna. Unit penyadapan ini menggunakan keran berbentuk gulungan daripada keran potong untuk mencegah serpihan logam mengkontaminasi area cetakan.
Perakitan komponen bervariasi berdasarkan persyaratan pemasangan tertentu. Proses paku keling atau pengelasan titik otomatis memasang klem kabel internal dan kuncir grounding. Perangkat keras pemasangan khusus memerlukan penyelarasan yang tepat. Misalnya, tali pengikat logam untuk kotak renovasi model lama sangat berbeda dengan braket paku langsung yang digunakan dalam konstruksi baru. Stasiun perakitan otomatis menggunakan pengumpan mangkuk getar dan unit pick-and-place robot untuk memposisikan dan mengamankan komponen-komponen ini dengan sempurna. Sensor memverifikasi keberadaan dan orientasi yang benar dari setiap braket sebelum perakitan akhir dibuang ke tempat pengemasan.
Penentuan kapasitas press yang dibutuhkan memerlukan perhitungan yang cermat. Anda harus mendasarkan persyaratan tonase pada ketebalan material, kedalaman kotak, dan jumlah stasiun cetakan progresif. Sebuah kotak praktis yang sederhana mungkin memerlukan mesin press seberat 110 ton. Kotak pasangan bata multi-geng yang ditarik dalam membutuhkan mesin press seberat 250 ton. Ukuran mesin press yang terlalu kecil menyebabkan defleksi rangka yang berlebihan dan kegagalan motor prematur. Insinyur menghitung total gaya potong, gaya tarik, dan gaya pengupasan untuk menentukan tonase minimum absolut yang diperlukan.
Tipe Kotak |
Pengukur Bahan Khas |
Kisaran Tonase yang Dibutuhkan |
Bingkai Pers yang Direkomendasikan |
|---|---|---|---|
Kotak Praktis Standar (2x4) |
16 Pengukur (1,5mm) |
110 - 160 Ton |
C-Frame atau H-Frame |
Kotak Persegi 4 Inci (Kedalaman 1,5') |
16 Pengukur (1,5mm) |
160 - 200 Ton |
Rangka H (Sisi Lurus) |
Kotak Batu Multi-Gang (Kedalaman 2,5') |
14 Pengukur (1.9mm) |
250 - 300 Ton |
Rangka H (Sisi Lurus) |
Kotak Plafon Segi Delapan |
16 Pengukur (1,5mm) |
160 - 200 Ton |
Rangka H (Sisi Lurus) |
Konstruksi rangka berdampak langsung pada umur cetakan dan stabilitas kecepatan tinggi. Pembeli harus mengevaluasi trade-off antara pengepresan rangka C dan pengepresan sisi lurus (bingkai H). Mesin press rangka-C menawarkan aksesibilitas yang sangat baik untuk penggantian cetakan tetapi mengalami defleksi sudut pada beban berat. Penekan rangka H sisi lurus memberikan kekakuan struktural yang unggul. Kekakuan ini meminimalkan defleksi, memperpanjang masa pakai perkakas secara drastis, dan memastikan toleransi knockout yang konsisten selama pengoperasian kecepatan tinggi. Untuk stamping progresif pada baja galvanis, mesin press rangka-H adalah standar industri.
Target pasar menentukan spesifikasi mesin dan perkakas. Sebuah Mesin pembuat kotak persimpangan standar Amerika memerlukan perkakas khusus untuk kotak yang sesuai dengan NEMA. Ini termasuk kotak persegi 4 inci, kotak praktis, dan kotak segi delapan. Perkakas tersebut harus mengakomodasi integrasi penjepit kabel tertentu dan pola knockout standar yang ditentukan oleh National Electrical Code (NEC). Cetakan tersebut juga harus membentuk tonjolan landasan khusus yang diperlukan untuk instalasi Amerika.
Sebaliknya, a Mesin pembuat kotak persimpangan standar Eropa berfokus pada penutup yang sesuai dengan IEC/BS. Ini biasanya melibatkan konfigurasi 3x3 inci, persyaratan kedalaman bervariasi, dan titik masuk saluran tertentu. Standar Eropa sering kali memerlukan ketentuan grounding dan konfigurasi lug pemasangan yang berbeda dibandingkan dengan standar Amerika. Perkakas tersebut harus memperhitungkan ukuran saluran metrik dan persyaratan tingkat kebakaran spesifik yang diamanatkan oleh peraturan bangunan Eropa.
Efisiensi pergantian adalah metrik evaluasi yang penting. Jarang sekali fasilitas menghasilkan satu SKU secara terus menerus. Menilai kemampuan mesin untuk menukar cetakan secara efisien ketika beralih antara standar regional atau ukuran kotak. Sistem Quick Die Change (QDC), pengangkat die hidraulik, dan mekanisme penjepitan otomatis mengurangi waktu pergantian dari jam ke menit. Fleksibilitas ini memaksimalkan waktu kerja alat berat dan profitabilitas secara keseluruhan. Operator menggunakan die cart standar untuk menggulung perkakas berat langsung ke dalam press bed, sehingga menghilangkan kebutuhan akan manuver forklift yang berbahaya.
Kotak listrik melayani berbagai tahap konstruksi. Evaluasi kemampuan mesin untuk beralih secara mulus antara memproduksi kotak kerja lama dan kotak kerja baru. Kotak-kotak bekas (renovasi) memerlukan kuping plester khusus dan tali penahan logam untuk mencengkeram dinding kering yang ada. Kotak kerja baru dilengkapi paku miring atau braket tugas berat untuk dipasang langsung ke tiang dinding yang terbuka. Lini produksi harus mengakomodasi sistem pemberian perangkat keras yang berbeda ini tanpa memerlukan pembongkaran modul perakitan secara menyeluruh.
Aplikasi beton dan pemasangan di permukaan menghadirkan tantangan unik. Kotak cor beton memerlukan perkakas yang sangat presisi. KO harus menahan tekanan hidrostatik dari masuknya bubur beton basah. Kebocoran apa pun akan merusak kotak dan saluran. Kotak lembaran logam yang dipasang di permukaan (NEMA 250) menuntut kualitas estetika dan struktural yang tinggi. Mereka tidak boleh memiliki duri yang tajam dan memiliki sudut yang terbentuk sempurna untuk memastikan interaksi yang aman di lingkungan komersial yang terbuka. Insinyur perkakas menggunakan stasiun pembentuk sudut khusus untuk melipat logam dengan erat tanpa meninggalkan tepi yang tajam dan terbuka.
Pembeli yang berpikiran maju mengevaluasi alat berat berdasarkan kemampuan upgrade modular. Bisakah sistem mengintegrasikan modul masa depan? Anda mungkin pada akhirnya memerlukan sistem pengemasan otomatis, sensor pemeriksaan kualitas inline, atau pembuat palet robotik. Mesin dengan arsitektur tertutup dan kaku membatasi pertumbuhan di masa depan. Carilah arsitektur PLC terbuka dan ruang fisik dalam tata letak garis untuk perluasan. Pastikan panel kontrol utama memiliki blok I/O cadangan untuk mengakomodasi susunan sensor atau peralatan tambahan di masa mendatang.
Terkadang mesin standar tidak memenuhi persyaratan kepemilikan. Komisioning a lini produksi stamping logam khusus memecahkan masalah ini. Garis khusus disesuaikan dengan desain kotak eksklusif, teknik pemasangan unik, atau persyaratan arsitektur khusus. Saat menentukan jalur khusus, tentukan dengan jelas waktu siklus yang diperlukan, spesifikasi material, dan batasan ruang lantai kepada produsen mesin. Anda juga harus menyediakan model CAD 3D terperinci dari produk akhir untuk memastikan perkakas khusus dapat mencapai geometri yang diperlukan.
Pengecapan baja galvanis berkecepatan tinggi menyebabkan keausan abrasif yang cepat pada pukulan dan cetakan. Lapisan seng terkelupas dan bertindak sebagai bubuk abrasif. Keausan ini menyebabkan munculnya gerinda pada KO, kotak di luar toleransi, dan akhirnya kegagalan cetakan. Mengabaikan keausan perkakas menjamin tingkat kerusakan yang tinggi dan pengiriman yang ditolak. Gesekan yang konstan menghasilkan panas yang sangat besar, yang selanjutnya menurunkan tepi tajam baja perkakas.
Terapkan jadwal pemeliharaan prediktif untuk memitigasi risiko ini. Gunakan perkakas karbida untuk stasiun dengan tingkat keausan tinggi seperti penindikan dan pembentukan knockout. Integrasikan monitor akustik atau tonase ke dalam sistem kontrol pers. Sensor-sensor ini mendeteksi perubahan kecil dalam gaya injakan, memperingatkan operator akan keausan sebelum terjadi kegagalan besar. Protokol penajaman dan pelumasan yang teratur adalah wajib. Operator harus membersihkan matriks cetakan setiap hari untuk menghilangkan debu seng yang terakumulasi dan mencegah kerusakan.
Tata letak strip yang tidak efisien pada cetakan progresif menyebabkan sisa kerangka yang berlebihan. Saat Anda mencap jutaan kotak, peningkatan limbah material sebesar 2% menghancurkan margin keuntungan. Biaya baja mendominasi unit ekonomi pembuatan kotak persimpangan. Anda tidak mampu melakukan pemanfaatan material yang buruk. Setiap milimeter baja yang terbuang berarti hilangnya pendapatan selama masa produksi.
Mewajibkan perancang cetakan untuk memberikan simulasi tata letak strip secara rinci selama tahap pengadaan. Simulasi ini memverifikasi pemanfaatan material maksimum dan orientasi butir optimal. Dengan menyarangkan kotak kosong secara rapat di dalam strip baja, para insinyur dapat meminimalkan lebar anyaman. Pengelolaan skrap yang tepat juga memerlukan pencacah atau konveyor skrap otomatis untuk mengeluarkan kerangka secara efisien dari area pengepresan. Pencacah sisa memotong kerangka menjadi potongan-potongan kecil yang mudah diatur dan langsung dibuang ke tempat sampah daur ulang, sehingga mencegah penumpukan material berbahaya di sekitar mesin cetak.
Pengumpanan yang salah atau penarikan siput menyebabkan kerusakan besar pada cetakan. Jika siput yang tertusuk menarik kembali keluar dari matriks cetakan, pukulan berikutnya akan menghancurkannya hingga menjadi strip. Hal ini menghancurkan perkakas dan membengkokkan ram tekan. Salah pengumpanan terjadi ketika material tergelincir atau terikat sehingga menyebabkan pukulan mengenai setengah lubang. Kecelakaan tunggal dapat menghentikan produksi selama berminggu-minggu saat komponen pengganti sedang dikerjakan.
Pastikan mesin dilengkapi dengan rangkaian sensor yang komprehensif. Pasang sensor misfeed di pintu masuk die. Gunakan sensor pendeteksi siput dalam matriks cetakan. Terapkan protokol penghentian darurat otomatis yang terkait langsung dengan sensor ini. Sistem kopling dan rem yang bekerja cepat pada mesin press akan menghentikan ram di tengah langkah, sehingga menyelamatkan perkakas dari kerusakan. Operator juga harus memverifikasi bahwa pelurus berfungsi dengan benar, karena material yang tertekuk adalah penyebab utama pengikatan pada pemandu cetakan.
Minta simulasi waktu siklus yang komprehensif dari OEM mesin terpilih untuk memverifikasi hasil produksi aktual terhadap kuota yang Anda perlukan.
Mintalah proposal tata letak strip yang terperinci selama fase penawaran untuk memastikan pemanfaatan material maksimum dan sisa kerangka minimal.
Audit arsitektur PLC yang diusulkan untuk memastikannya mendukung protokol terbuka untuk integrasi modul pengemasan otomatis dan inspeksi inline di masa depan.
Tentukan sisipan tungsten karbida untuk semua stasiun penindikan dan knockout dengan tingkat keausan tinggi guna memperpanjang masa pakai cetakan dan mengurangi waktu henti pemeliharaan.
Mewajibkan data OEE yang dapat diverifikasi dan studi kasus di lokasi dari instalasi serupa sebelum menandatangani kontrak pengadaan akhir.
J: Jalur otomatis modern biasanya berjalan antara 40 dan 80 Pukulan Per Menit (SPM). Kecepatan pastinya bergantung pada kedalaman kotak, ketebalan material, dan kompleksitas cetakan progresif. Kotak praktis yang dangkal bekerja lebih cepat, sedangkan kotak pasangan bata yang ditarik dalam memerlukan kecepatan lebih lambat untuk mencegah robeknya logam.
A: Ini menghilangkan kumpulan koil dan tekanan internal dari baja mentah. Dengan meratakan bahan secara sempurna sebelum dimasukkan ke dalam mesin press, hal ini mencegah pengikatan pada cetakan, memastikan jarak umpan yang akurat, dan menghilangkan variasi dimensi pada kotak listrik yang sudah jadi.
J: Ya, peralatan press dan feeding utama dapat menangani keduanya. Namun, Anda harus membeli dan menukar cetakan stempel progresif yang berbeda untuk setiap standar. Alat berat ini memerlukan tonase yang cukup dan ukuran bak yang cukup besar untuk mengakomodasi berbagai dimensi perkakas.
A: Kotak inti dicap menggunakan cetakan utama yang sama. Adaptasi terjadi di stasiun perakitan sekunder. Jalur ini menggunakan modul paku keling atau pengelasan otomatis untuk memasang perangkat keras tertentu, seperti telinga plester untuk pekerjaan lama atau braket paku langsung untuk pekerjaan baru.
A: Kotak stempel dibentuk dari gulungan baja galvanis canai dingin menggunakan mesin press bertonase tinggi dan cetakan progresif. Kotak logam cor dibuat dengan menuangkan aluminium atau besi cair ke dalam cetakan. Stamping lebih cepat dan lebih murah untuk penggunaan dalam ruangan bervolume tinggi, sementara pengecoran menghasilkan dinding yang lebih tebal untuk lingkungan luar ruangan yang keras.
J: Cetakan yang dirawat dengan baik dengan komponen baja D2 dapat bertahan selama 1 hingga 2 juta pukulan sebelum memerlukan perbaikan besar-besaran. Penggunaan sisipan karbida tungsten untuk stasiun pemotongan dan pembentukan dengan keausan tinggi dapat memperpanjang masa pakai cetakan hingga lebih dari 5 juta pukulan, asalkan pelumasan yang tepat tetap terjaga.