Перегляди: 0 Автор: Редактор сайту Час публікації: 2026-10-19 Походження: Сайт
Зростання глобального попиту на стандартизовані електричні корпуси безпосередньо слідує за швидким зростанням комерційної інфраструктури та житлового будівництва. Пластикові корпуси задовольняють основні житлові потреби, але оцинковані сталеві короби NEMA OS 1 залишаються суворо обов’язковими для поверхневого монтажу, бетонування та важких комерційних застосувань. Це суворе нормативне середовище виправдовує капітальні витрати, необхідні для сучасного обладнання для обробки металу тиском. Застарілі виробничі операції стикаються з серйозними операційними вузькими місцями. Високий рівень браку, часте зношування інструментів, непослідовні допуски на вибивання та трудомісткість напівавтоматичного штампування знижують прибутковість. Виробники повинні перейти на повністю автоматизовані рішення, щоб вижити. Вам доручено знайти та впровадити сучасний Машина для виготовлення розподільної коробки для оптимізації економіки пристрою та забезпечення відповідності нормативним вимогам. Ми розберемо механізми, інструменти та операційні стратегії, необхідні для створення високорентабельної виробничої екосистеми безперервної подачі.
Автоматизація не підлягає обговоренню: перехід на повністю автоматизовану лінію виробництва електричних розподільних коробок зменшує вартість одиниці продукції та мінімізує втручання оператора.
Інструменти визначають якість: інтеграція високоточної матриці прогресивного штампування є критичним фактором у підтримці незмінних розмірів вибивання та структурної цілісності.
Ефективність транспортування матеріалу: використання механізму подачі випрямляча-розмотувача 3-в-1 мінімізує слід, забезпечуючи при цьому точне натягнення матеріалу, необхідне для високошвидкісного штампування.
Регіональні та прикладні стандарти Технічні характеристики приводу: Вибір машини має суворо відповідати правилам цільового ринку, вимагаючи різних інструментів для американських і європейських стандартів, а також спеціальних конфігурацій для нової роботи чи реконструкції установок.
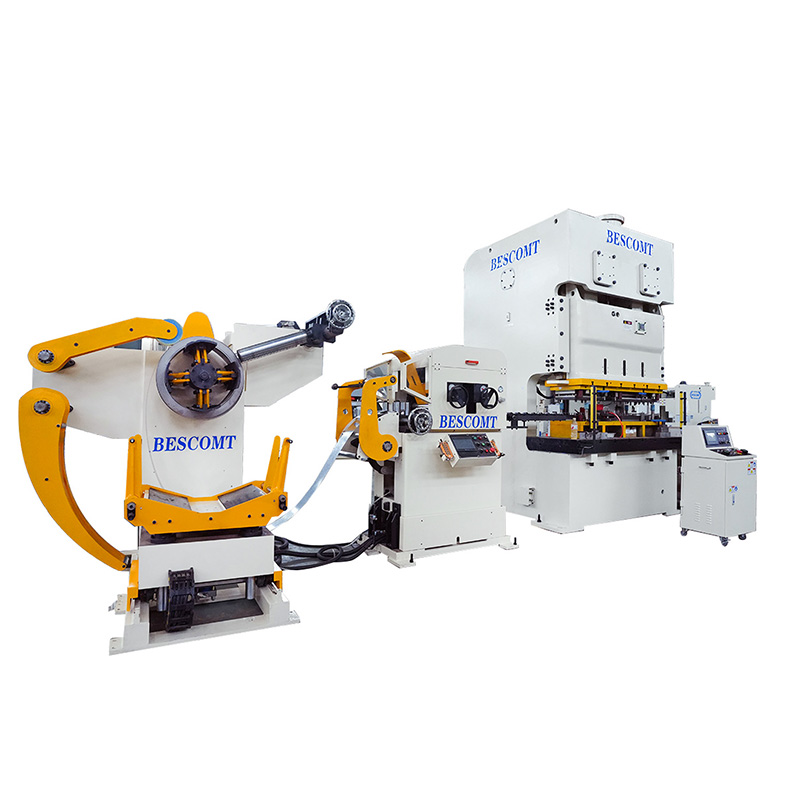
Виробнича екосистема безперервної подачі перетворює необроблені рулони оцинкованої сталі в готові, готові до відповідності електричні коробки без ручного втручання. Ця система заснована на синхронізованих механічних діях. Сировина входить з одного кінця, зазнає серйозної механічної деформації та виходить у вигляді повністю сформованого, різьбового та зібраного корпусу. Будівля надійна Виробнича лінія електричних розподільних коробок вимагає розуміння того, як кожен модуль взаємодіє з наступним.
Щоб оцінити успіх, інженери встановлюють суворі базові показники. Кількість ударів за хвилину (SPM) визначає вихідну продуктивність. Загальна ефективність обладнання (OEE) вимірює доступність, продуктивність і якість. Відсоток браку відстежує матеріальні відходи, що безпосередньо впливає на прибутковість. Нарешті, час зміни матриці визначає, наскільки швидко підприємство може переходити між різними SKU продукту. Оптимізація цих чотирьох показників гарантує швидке повернення інвестицій у обладнання.
Основні машинні станції планують виробничий потік. По-перше, обладнання для обробки матеріалів керує важкими рулонами сталі. Далі первинний штампувальний прес забезпечує необхідне зусилля. Всередині преса спеціальний інструмент ріже та формує метал. Нарешті, вторинні автоматизовані блоки займаються нарізанням різьби та збиранням компонентів. Кожен етап має бездоганно взаємодіяти через централізовану систему керування ПЛК, щоб запобігти катастрофічним збоям.
Операційна метрика |
Застаріле напівавтоматичне штампування |
Сучасна автоматизована виробнича лінія |
|---|---|---|
Втручання оператора |
Високий (ручне завантаження заготовки, ручне перенесення) |
Мінімальний (тільки навантаження котушки та моніторинг системи) |
Ставка браку |
8% - 12% через неправильне подавання та помилки вручну |
Менше 3% з оптимізованими макетами смуг |
Нокаутна консистенція |
Змінна, залежить від вирівнювання оператора |
Точний, керований прогресивними пілотами |
Час зміни матриці |
4 - 6 годин з ручним затисканням |
Менше 30 хвилин із Quick Die Change (QDC) |
Перехід від застарілих систем до сучасної автоматизації вимагає повного перегляду планування площ. Ви повинні врахувати петлеву яму, необхідну для подачі матеріалу, площу первинного преса та вихідні конвеєри для готових деталей. Правильне вирівнювання цих компонентів запобігає зв’язуванню матеріалу та забезпечує ідеальну паралельність сталевої смуги до матриці матриці.
Виробництво починається з розмотування товстого оцинкованого листового металу. Котушки часто важать кілька тонн і містять величезну внутрішню кінетичну енергію. Процес розмотування необхідно точно контролювати, щоб запобігти розтікання матеріалу. Вам потрібна надійна техніка, щоб безпечно та ефективно виконувати цей початковий етап. Оператори дотримуються суворих протоколів під час завантаження нових котушок, щоб запобігти матеріальному збитку та забезпечити безпеку оператора.
Мостовий кран поміщає необроблену оцинковану котушку на розширювальну оправку.
Гідравлічні клини розширюють оправку, щоб надійно захопити внутрішній діаметр котушки.
Оператор протягує передній край сталевої смуги через стіл лущильного апарата до притискних роликів.
Система вмикає ряд випрямлячів, щоб видалити початковий набір котушок.
Це точна роль a Розмотувач-розмотувач 3-в-1 . Цей вбудований блок економить простір і синхронізує потік матеріалу. Модуль випрямляча проштовхує метал через серію розташованих у шаховому порядку роликів. Ця дія знімає набір котушок і внутрішні напруги в сталі. Розплющування металу забезпечує точну подачу в прес. Плоский матеріал запобігає застряганню штампа, усуває прогин матеріалу та значно подовжує термін служби інструменту.
Точність кроку подачі має першорядне значення. Механізми подачі з сервоприводом забезпечують мікроміліметрову точність для прогресивного штампування. Якщо крок подачі відхиляється на частки міліметра, прогресивний інструмент вдарить не по тій ділянці. Це спричиняє миттєве відторгнення деталей і потенційне пошкодження матриці. Серводвигуни забезпечують точне регулювання натягу та швидкості, необхідне для високошвидкісної подачі без помилок. Живильник безпосередньо зв’язується з датчиком преса, просуваючи матеріал лише під час безпечного вікна ходу преса.
Після того, як плоска сталь потрапляє в прес, починається процес формування. Послідовні станції в межах a матриця прогресивного штампування виконує кілька операцій за один хід. Стрічка проходить через станції проколювання, витягування, згинання та заготовки. Кожна станція виконує певний розріз або згин. Остання станція відокремлює готову коробку від скелета. Направляючі штифти зачіпають попередньо пробиті отвори в смузі, щоб гарантувати ідеальне вирівнювання до того, як пробиті контакти.
Створення нокаутів вимагає виняткової точності інструментів. Ви повинні створити концентричні та ексцентричні вибивання, які залишаються надійними під час транспортування та заливання бетону. Однак вони також повинні бути легко видалені електриками на місці за допомогою стандартних ручних інструментів. Для досягнення цього балансу потрібен точний зазор між пуансоном і матрицею. Якщо поріз занадто глибокий, то нокаут випадає передчасно. Якщо він занадто дрібний, електрик не зможе його видалити. Інженери-інструменталісти використовують спеціалізовані станції для карбування, щоб злегка стиснути метал навколо виїмки, створюючи надійну фрикційну посадку.
Глибока витяжка формує власне стінки ящика. Фізика волочіння оцинкованої сталі є складною. Ви повинні розтягнути метал без шкоди для захисного цинкового покриття. Надмірне тертя викликає мікротріщини в стінках коробки або позбавляє оцинковки. Інженери використовують спеціалізовані склади для волочіння, радіуси полірованого твердого сплаву та контрольований тиск тримача заготовки для підтримки цілісності стінки та стійкості до корозії. Процес витягування часто відбувається на кількох станціях, щоб запобігти розриву матеріалу, поступово формуючи коробку до її остаточної глибини.
Сучасні виробничі лінії інтегрують другорядні операції безпосередньо в робочий процес. Станції для нарізання різьби в матриці або вторинні автоматизовані станції для нарізання різьби створюють необхідні різьблення для гвинтів заземлення та монтажних кронштейнів. Виконання цих операцій в режимі реального часу усуває потребу у вторинній ручній обробці. Автоматичні різьбові головки синхронізуються з ходом преса, гарантуючи, що кожна коробка має ідеальні нитки. У цих різьбових блоках використовуються роликові мітчики, а не ріжучі мітчики, щоб запобігти забрудненню металевої стружки в області матриці.
Складання компонентів залежить від конкретних вимог встановлення. Автоматизовані процеси клепки або точкового зварювання кріплять внутрішні кабельні затискачі та заземлюючі коси. Спеціальне кріплення вимагає точного вирівнювання. Наприклад, металеві фіксуючі ремені для старих ящиків для реконструкції значно відрізняються від кронштейнів із прямим цвяхом, які використовуються в новому будівництві. Автоматизовані складальні станції використовують вібраційні живильники та роботизовані блоки забирання та розміщення, щоб бездоганно розташувати та закріпити ці компоненти. Датчики перевіряють наявність і правильну орієнтацію кожного кронштейна перед тим, як остаточне складання вивантажується в пакувальний контейнер.
Визначення необхідної потужності преса вимагає ретельного розрахунку. Ви повинні базувати вимоги до тоннажу на основі товщини матеріалу, глибини ящика та кількості станцій прогресивної форми. Для простої зручної коробки може знадобитися 110-тонний прес. Коробка глибокої витяжки з багатошаровою кладкою може вимагати 250-тонний прес. Недостатній розмір преса призводить до надмірного прогину рами та передчасного виходу з ладу двигуна. Інженери розраховують загальну силу різання, силу витягування та силу зачистки, щоб визначити абсолютний мінімальний необхідний тоннаж.
Тип коробки |
Типовий калібр матеріалу |
Необхідний діапазон тоннажу |
Рекомендована рамка преса |
|---|---|---|---|
Стандартна зручна коробка (2x4) |
16 калібру (1,5 мм) |
110 - 160 тонн |
C-рама або H-рама |
4-дюймовий квадратний ящик (глибина 1,5 дюйма) |
16 калібру (1,5 мм) |
160 - 200 тонн |
H-образна рама (пряма сторона) |
Мультигрупова кладка (глибина 2,5 дюйма) |
14 калібру (1,9 мм) |
250-300 тонн |
H-образна рама (пряма сторона) |
Восьмикутна стельова коробка |
16 калібру (1,5 мм) |
160 - 200 тонн |
H-образна рама (пряма сторона) |
Конструкція рами безпосередньо впливає на термін служби матриці та стабільність на високій швидкості. Покупці повинні оцінити компроміси між пресами з C-рамою та прямими (H-рамою) пресами. Преси з C-рамою пропонують чудовий доступ для заміни матриці, але страждають від кутового відхилення під високими навантаженнями. Преси з прямою Н-подібною рамою забезпечують чудову структурну жорсткість. Ця жорсткість мінімізує прогин, значно подовжує термін служби інструменту та забезпечує постійні допуски на вибивання під час високошвидкісних прогонів. Для прогресивного штампування оцинкованої сталі прес з H-рамою є промисловим стандартом.
Цільові ринки диктують технічні характеристики машин і інструментів. Ан Американська стандартна машина для виготовлення розподільних коробок вимагає спеціального інструменту для коробок, сумісних з NEMA. До них належать 4-дюймові квадратні коробки, зручні коробки та восьмикутні коробки. Інструменти повинні відповідати особливим інтеграціям кабельних затискачів і стандартизованим схемам вибивання, продиктованим Національним електричним кодексом (NEC). Плашки також повинні утворювати спеціальні заземлюючі виступи, необхідні для американських установок.
І навпаки, а Машина для виготовлення розподільної коробки за європейським стандартом орієнтована на корпуси, сумісні з IEC/BS. Зазвичай вони включають конфігурації 3x3 дюйми, різноманітні вимоги до глибини та спеціальні точки входу в трубу. Європейські стандарти часто вимагають інших умов заземлення та конфігурації монтажних наконечників порівняно з американськими аналогами. Інструменти повинні враховувати розміри трубопроводів у метричній системі та спеціальні вимоги до вогнестійкості, передбачені європейськими будівельними нормами.
Ефективність перемикання є критично важливим показником оцінки. Підприємства рідко постійно виробляють один SKU. Оцініть здатність машини ефективно міняти матриці під час перемикання між регіональними стандартами або розмірами коробки. Системи швидкої зміни штампів (QDC), гідравлічні підйомники штампів і автоматичні затискні механізми скорочують час переналаштування з годин до хвилин. Ця гнучкість максимізує час безвідмовної роботи машини та загальну прибутковість. Оператори використовують стандартизовані візки, щоб закочувати важкі інструменти безпосередньо в станину преса, усуваючи потребу в небезпечних маневрах навантажувача.
Електричні коробки обслуговують різні етапи будівництва. Оцініть здатність машини плавно перемикатися між виготовленням старих і нових робочих ящиків. Для старих (перероблених) ящиків потрібні спеціальні гіпсові вуха та металеві фіксуючі ремені для закріплення існуючого гіпсокартону. Нові робочі ящики оснащені кутовими цвяхами або міцними кронштейнами для прямого кріплення до відкритих стінових шпильок. Виробнича лінія повинна вміщувати ці різні апаратні системи подачі, не вимагаючи повного демонтажу монтажного модуля.
Застосування для бетону та поверхневого монтажу представляють унікальні проблеми. Бетонні коробки вимагають надзвичайної точності інструментів. Вибивні отвори повинні протистояти гідростатичному тиску проникнення мокрого бетонного розчину. Будь-який витік руйнує коробку та трубопровід. Коробки з листового металу для поверхневого монтажу (NEMA 250) вимагають високої естетичної та структурної якості. Вони не повинні мати гострих задирок і мати ідеально сформовані кути для забезпечення безпечної взаємодії у відкритих комерційних середовищах. Інженери-інструменталісти використовують спеціалізовані станції формування кутів, щоб щільно скласти метал, не залишаючи гострих, відкритих країв.
Дальновидні покупці оцінюють машини на основі модульної модернізації. Чи може система інтегрувати майбутні модулі? Згодом вам можуть знадобитися автоматизовані системи пакування, вбудовані датчики контролю якості або роботизовані палетизатори. Жорстка машина із закритою архітектурою обмежує майбутнє зростання. Шукайте відкриті архітектури ПЛК і фізичний простір у схемі лінії для розширення. Переконайтеся, що на головній панелі керування є запасні блоки введення/виведення для розміщення майбутніх масивів датчиків або допоміжного обладнання.
Іноді стандартні машини не відповідають фірмовим вимогам. Введення в експлуатацію a виробнича лінія для штампування металу на замовлення вирішує цю проблему. Індивідуальні лінії адаптовані до власних конструкцій коробок, унікальних методів монтажу або спеціальних архітектурних вимог. Указуючи спеціальну лінію, чітко визначте необхідний час циклу, специфікації матеріалів і обмеження площі для виробника обладнання. Ви також повинні надати детальні 3D-моделі CAD кінцевого продукту, щоб переконатися, що спеціальний інструмент може досягти необхідних геометрій.
Швидке штампування оцинкованої сталі викликає швидке абразивне зношування пуансонів і матриць. Цинкове покриття відшаровується і діє як абразивний порошок. Цей знос призводить до появи задирок на вибійних отворах, коробок поза допуском і остаточного виходу з ладу матриці. Ігнорування зносу інструментів гарантує високі показники брухту та відхилених поставок. Постійне тертя створює величезне тепло, яке ще більше погіршує ріжучі кромки інструментальної сталі.
Впроваджуйте прогнозні графіки технічного обслуговування, щоб зменшити цей ризик. Використовуйте твердосплавні інструменти для станцій із високим ступенем зносу, таких як проколювання та вибивання. Інтегруйте акустичні або тоннажні монітори в систему керування пресом. Ці датчики виявляють незначні зміни сили штампування, сповіщаючи операторів про знос матриці до того, як станеться катастрофічна несправність. Регулярне заточування та протоколи змащування є обов’язковими. Оператори повинні щодня очищати матрицю матриці, щоб видалити накопичений цинковий пил і запобігти подряпинам.
Неефективне розташування смуг у прогресивному штампі призводить до надмірного брухту скелета. Коли ви штампуєте мільйони коробок, збільшення відходів на 2% зменшує прибутки. Витрати на сталь домінують в економіці одиниці виробництва розподільної коробки. Ви не можете дозволити собі погане використання матеріалу. Кожен міліметр витраченої сталі безпосередньо перетворюється на втрату прибутку протягом усього терміну експлуатації.
Вимагайте від дизайнерів штампу надати детальне моделювання макета стрічки на етапі закупівлі. Ці моделювання підтверджують максимальне використання матеріалу та оптимальну орієнтацію зерна. Щільно вклавши заготовки коробки в сталеву стрічку, інженери можуть мінімізувати ширину стрічки. Для належного управління брухтом також потрібні автоматизовані подрібнювачі брухту або конвеєри для ефективного видалення скелета із зони пресування. Подрібнювач брухту розрізає скелет на маленькі, керовані частини, які потрапляють безпосередньо в контейнер для переробки, запобігаючи накопиченню небезпечного матеріалу навколо преса.
Помилка подавання або висмикування слимака спричиняють катастрофічні збої матриці. Якщо пробита куля висмикується з матриці матриці, наступний удар розіб'є її на смужку. Це розбиває інструменти та згинає циліндр преса. Порушення подавання відбуваються, коли матеріал зісковзує або з’єднується, в результаті чого пуансони потрапляють на половину отворів. Одна аварія штампа може призупинити виробництво на кілька тижнів, доки не обробляються нові компоненти.
Переконайтеся, що машина обладнана комплексними масивами датчиків. Встановіть датчики порушення подавання на вході матриці. Використовуйте датчики виявлення пробки в матриці матриці. Впровадити протоколи автоматизованої аварійної зупинки, прив’язані безпосередньо до цих датчиків. Швидкодіюча муфта і гальмівна система на пресі зупиняють шток на середині ходу, рятуючи інструменти від руйнування. Оператори також повинні переконатися, що випрямляч функціонує належним чином, оскільки вигнутий матеріал є основною причиною залипання в напрямних матриці.
Запитуйте комплексне моделювання тривалості циклу від обраних виробників обладнання, щоб перевірити фактичний обсяг виробництва відповідно до ваших квот.
Вимагайте детальних пропозицій щодо планування смуги на етапі пропозиції, щоб забезпечити максимальне використання матеріалу та мінімальний брак скелету.
Перевірте запропоновану архітектуру ПЛК, щоб підтвердити, що вона підтримує відкриті протоколи для майбутньої інтеграції автоматизованих модулів пакування та інспекції.
Визначте вставки з карбіду вольфраму для всіх проколюючих і вибивних станцій із високим ступенем зносу, щоб продовжити термін служби матриці та скоротити час простою на технічне обслуговування.
Перед підписанням остаточного контракту на закупівлю вимагайте перевірених даних OEE та практичних досліджень на місці для подібних установок.
A: Сучасні автоматизовані лінії зазвичай працюють від 40 до 80 ударів за хвилину (SPM). Точна швидкість залежить від глибини ящика, товщини матеріалу та складності прогресивної матриці. Неглибокі зручні ящики працюють швидше, тоді як ящики з кам’яної кладки з глибокою витяжкою потребують меншої швидкості, щоб запобігти розриву металу.
A: Це усуває набір котушок і внутрішню напругу з сирої сталі. Завдяки ідеальному вирівнюванню матеріалу перед тим, як він потрапить у прес, це запобігає з’єднанню в матриці, забезпечує точні кроки подачі та усуває відхилення у розмірах готових електричних коробок.
A: Так, первинний прес і обладнання для годування можуть працювати з обома. Однак ви повинні придбати та замінити окремі штампи прогресивного штампування для кожного стандарту. Машина потребує достатнього тоннажу та достатньо великого розміру станини для розміщення інструментів різних розмірів.
Відповідь: Коробка сердечника штампується за допомогою тієї самої первинної матриці. Адаптація відбувається на вторинних складальних станціях. Лінія використовує автоматизовані клепальні або зварювальні модулі для кріплення певного обладнання, наприклад, гіпсових вушок для старої роботи або кронштейнів із прямим цвяхом для нової роботи.
A: Штамповані коробки формуються з холоднокатаних рулонів оцинкованої сталі за допомогою високотоннажних пресів і прогресивних штампів. Литі металеві ящики створюють шляхом заливання розплавленого алюмінію або заліза у форми. Штампування є швидшим і дешевшим для великого використання всередині приміщень, тоді як лиття забезпечує більш товсті стінки для суворих зовнішніх умов.
Відповідь: Штамп, який добре обслуговується, із сталевими компонентами D2 може прослужити від 1 до 2 мільйонів ударів, перш ніж потребуватиме капітального ремонту. Використання вставок з карбіду вольфраму для високозношуваних станцій різання та формування може збільшити термін служби матриці до понад 5 мільйонів ходів за умови підтримки належного змащення.