การเข้าชม: 0 ผู้แต่ง: บรรณาธิการเว็บไซต์ เวลาเผยแพร่: 10-10-2569 ที่มา: เว็บไซต์
ความต้องการทั่วโลกที่เพิ่มขึ้นสำหรับตู้ไฟฟ้าที่ได้มาตรฐานเป็นไปตามโครงสร้างพื้นฐานเชิงพาณิชย์ที่รวดเร็วและการเติบโตของการก่อสร้างที่อยู่อาศัย กรอบพลาสติกตอบสนองความต้องการขั้นพื้นฐานสำหรับที่อยู่อาศัย แต่กล่องเหล็กชุบสังกะสี NEMA OS 1 ยังคงได้รับคำสั่งอย่างเคร่งครัดสำหรับการใช้งานเชิงพาณิชย์แบบติดตั้งบนพื้นผิว ฝังคอนกรีต และงานหนัก สภาพแวดล้อมด้านกฎระเบียบที่เข้มงวดนี้ทำให้ค่าใช้จ่ายฝ่ายทุนที่จำเป็นสำหรับอุปกรณ์ขึ้นรูปโลหะขั้นสูงมีความสมเหตุสมผล การดำเนินการผลิตแบบเดิมต้องเผชิญกับปัญหาคอขวดในการดำเนินงานที่รุนแรง อัตราของเสียสูง การสึกหรอของเครื่องมือบ่อยครั้ง ความคลาดเคลื่อนในการน็อคเอาท์ที่ไม่สอดคล้องกัน และลักษณะของการปั๊มขึ้นรูปกึ่งอัตโนมัติที่ใช้แรงงานเข้มข้นจะทำลายอัตรากำไร ผู้ผลิตต้องเปลี่ยนมาใช้โซลูชันอัตโนมัติเต็มรูปแบบเพื่อความอยู่รอด คุณได้รับมอบหมายให้จัดหาและดำเนินการที่ทันสมัย เครื่องทำกล่องรวมสัญญาณ เพื่อเพิ่มประสิทธิภาพการประหยัดต่อหน่วยและรับรองการปฏิบัติตามกฎระเบียบ เราจะวิเคราะห์เครื่องจักร เครื่องมือ และกลยุทธ์การดำเนินงานที่จำเป็นในการสร้างระบบนิเวศการผลิตอาหารสัตว์ที่มีผลกำไรสูงและต่อเนื่อง
ระบบอัตโนมัติไม่สามารถต่อรองได้: การเปลี่ยนไปใช้สายการผลิตกล่องรวมสัญญาณไฟฟ้าอัตโนมัติเต็มรูปแบบช่วยลดต้นทุนต่อหน่วย และลดการแทรกแซงของผู้ปฏิบัติงานให้เหลือน้อยที่สุด
การใช้เครื่องมือกำหนดคุณภาพ: การผสานรวมแม่พิมพ์ปั๊มแบบโปรเกรสซีฟที่มีความแม่นยำสูงเป็นปัจจัยสำคัญในการรักษาขนาดการน็อกเอาท์และความสมบูรณ์ของโครงสร้างให้สม่ำเสมอ
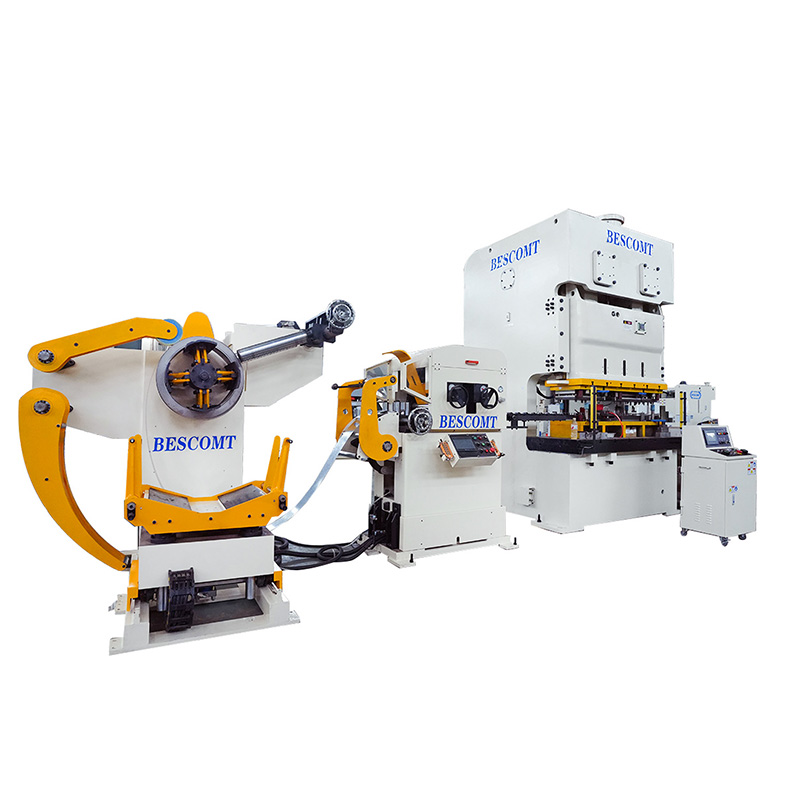
ประสิทธิภาพในการขนถ่ายวัสดุ: การใช้เครื่องป้อนกระดาษยืดแบบเดคอยเลอร์แบบ 3-in-1 ช่วยลดรอยเท้า ขณะเดียวกันก็รับประกันความตึงของวัสดุที่แม่นยำซึ่งจำเป็นสำหรับการปั๊มความเร็วสูง
ข้อมูลจำเพาะของไดรฟ์มาตรฐานระดับภูมิภาคและการใช้งาน: การเลือกเครื่องจักรจะต้องสอดคล้องกับกฎระเบียบของตลาดเป้าหมายอย่างเคร่งครัด โดยต้องใช้เครื่องมือที่แตกต่างกันสำหรับมาตรฐานของอเมริกาและของยุโรป รวมถึงการกำหนดค่าเฉพาะสำหรับงานใหม่หรือการติดตั้งการปรับปรุงใหม่
ระบบนิเวศการผลิตแบบป้อนอย่างต่อเนื่องเปลี่ยนขดลวดเหล็กชุบสังกะสีดิบให้เป็นกล่องไฟฟ้าที่พร้อมใช้งานตามมาตรฐานโดยไม่ต้องมีการแทรกแซงด้วยตนเอง ระบบนี้อาศัยการดำเนินการทางกลแบบซิงโครไนซ์ วัตถุดิบเข้าสู่ปลายด้านหนึ่ง ผ่านการเสียรูปเชิงกลอย่างรุนแรง และออกมาเป็นกล่องหุ้มที่มีรูปทรงสมบูรณ์ มีเกลียว และประกอบเข้าด้วยกัน การสร้างความน่าเชื่อถือ สายการผลิตกล่องรวมสัญญาณไฟฟ้า ต้องเข้าใจว่าแต่ละโมดูลโต้ตอบกับโมดูลถัดไปอย่างไร
เพื่อประเมินความสำเร็จ วิศวกรจะสร้างเกณฑ์ชี้วัดพื้นฐานที่เข้มงวด จังหวะต่อนาที (SPM) เป็นตัวกำหนดกำลังการผลิตเอาท์พุตดิบ ประสิทธิผลของอุปกรณ์โดยรวม (OEE) จะวัดความพร้อมใช้งาน ประสิทธิภาพ และคุณภาพ เปอร์เซ็นต์ของเสียติดตามวัสดุสิ้นเปลือง ซึ่งส่งผลโดยตรงต่อความสามารถในการทำกำไร สุดท้ายนี้ เวลาเปลี่ยนแม่พิมพ์จะกำหนดว่าโรงงานจะสลับไปมาระหว่าง SKU ของผลิตภัณฑ์ต่างๆ ได้เร็วแค่ไหน การเพิ่มประสิทธิภาพตัวชี้วัดทั้งสี่นี้รับประกันผลตอบแทนจากการลงทุนในอุปกรณ์อย่างรวดเร็ว
สถานีเครื่องจักรหลักจะจัดทำแผนผังขั้นตอนการผลิต ขั้นแรก อุปกรณ์ขนถ่ายวัสดุจะจัดการขดลวดเหล็กหนัก ถัดไป เครื่องปั๊มหลักจะให้แรงที่จำเป็น ภายในแท่นพิมพ์ อุปกรณ์เฉพาะทางจะตัดและสร้างรูปร่างของโลหะ สุดท้าย หน่วยอัตโนมัติรองจะจัดการการต๊าปและการประกอบส่วนประกอบ แต่ละขั้นตอนจะต้องสื่อสารได้อย่างไร้ที่ติผ่านระบบควบคุม PLC แบบรวมศูนย์เพื่อป้องกันเหตุขัดข้องร้ายแรง
ตัวชี้วัดการดำเนินงาน |
การประทับตรากึ่งอัตโนมัติแบบเดิม |
สายการผลิตอัตโนมัติที่ทันสมัย |
|---|---|---|
การแทรกแซงของผู้ปฏิบัติงาน |
สูง (การโหลดเปล่าด้วยตนเอง, การถ่ายโอนด้วยตนเอง) |
น้อยที่สุด (การโหลดคอยล์และการตรวจสอบระบบเท่านั้น) |
อัตราเศษซาก |
8% - 12% เนื่องจากการป้อนผิดพลาดและข้อผิดพลาดด้วยตนเอง |
ต่ำกว่า 3% พร้อมเค้าโครงแถบที่ปรับให้เหมาะสม |
ความสม่ำเสมอที่น่าพิศวง |
ตัวแปร ขึ้นอยู่กับการจัดตำแหน่งของผู้ปฏิบัติงาน |
แน่นอน ควบคุมโดยนักบินแม่พิมพ์แบบโปรเกรสซีฟ |
เวลาเปลี่ยนแปลงตาย |
4 - 6 ชั่วโมง ด้วยการหนีบแบบแมนนวล |
ต่ำกว่า 30 นาทีด้วย Quick Die Change (QDC) |
การเปลี่ยนจากระบบเดิมไปสู่ระบบอัตโนมัติสมัยใหม่จำเป็นต้องยกเครื่องการวางแผนพื้นที่ใหม่ทั้งหมด คุณต้องคำนึงถึงหลุมวนที่ตัวป้อนวัสดุกำหนด รอยเท้าของการกดหลัก และสายพานลำเลียงสำหรับชิ้นส่วนสำเร็จรูป การจัดตำแหน่งส่วนประกอบเหล่านี้อย่างเหมาะสมจะป้องกันการผูกมัดของวัสดุ และช่วยให้แน่ใจว่าแถบเหล็กป้อนขนานกับเมทริกซ์แม่พิมพ์อย่างสมบูรณ์แบบ
การผลิตเริ่มต้นด้วยการคลายเกลียวแผ่นโลหะชุบสังกะสีหนัก คอยล์มักจะมีน้ำหนักหลายตันและมีพลังงานจลน์ภายในจำนวนมหาศาล กระบวนการคลายเกลียวต้องได้รับการควบคุมอย่างแม่นยำเพื่อป้องกันไม่ให้วัสดุหลุดลอย คุณต้องมีเครื่องจักรที่แข็งแกร่งเพื่อจัดการกับระยะเริ่มแรกนี้ได้อย่างปลอดภัยและมีประสิทธิภาพ ผู้ปฏิบัติงานปฏิบัติตามระเบียบการที่เข้มงวดเมื่อโหลดคอยล์ใหม่ เพื่อป้องกันความเสียหายของวัสดุและรับประกันความปลอดภัยของผู้ปฏิบัติงาน
เครนเหนือศีรษะวางขดลวดสังกะสีดิบไว้บนแมนเดรลส่วนขยาย
ลิ่มไฮดรอลิกขยายแมนเดรลเพื่อจับเส้นผ่านศูนย์กลางด้านในของคอยล์อย่างแน่นหนา
ผู้ปฏิบัติงานร้อยด้ายที่ขอบด้านบนของแถบเหล็กผ่านโต๊ะปอกและเข้าไปในลูกกลิ้งหนีบ
ระบบจะสั่งให้ชุดหนีบผมตรงเพื่อถอดชุดคอยล์เริ่มต้นออก
นี่คือบทบาทที่แท้จริงของก เครื่องป้อนกระดาษยืด 3-in-1 decoiler หน่วยบูรณาการนี้ช่วยประหยัดพื้นที่และประสานการไหลของวัสดุ โมดูลเครื่องหนีบผมบังคับโลหะผ่านชุดลูกกลิ้งที่เซ การดำเนินการนี้จะขจัดชุดคอยล์และความเค้นภายในออกจากเหล็ก การเรียบโลหะทำให้แน่ใจได้ว่าป้อนเข้าเครื่องอัดได้อย่างแม่นยำ วัสดุเรียบป้องกันการติดแม่พิมพ์ ลดการโก่งงอของวัสดุ และยืดอายุการใช้งานของเครื่องมือได้อย่างมาก
ความแม่นยำของระยะฟีดเป็นสิ่งสำคัญยิ่ง กลไกการป้อนที่ขับเคลื่อนด้วยเซอร์โวรักษาความแม่นยำในระดับไมโครมิลลิเมตรเพื่อการปั๊มแบบก้าวหน้า หากระยะฟีดป้อนห่างไปเศษเสี้ยวมิลลิเมตร เครื่องมือแบบโปรเกรสซีฟจะกระแทกผิดพื้นที่ สิ่งนี้ทำให้เกิดการปฏิเสธชิ้นส่วนทันทีและอาจเกิดความเสียหายได้ เซอร์โวมอเตอร์ให้การควบคุมความตึงและความเร็วที่แน่นอนซึ่งจำเป็นสำหรับการป้อนด้วยความเร็วสูงและไม่มีข้อผิดพลาด ตัวป้อนสื่อสารโดยตรงกับตัวเข้ารหัสการกด โดยจะเลื่อนวัสดุเฉพาะในช่วงเวลาที่ปลอดภัยของการกดเท่านั้น
เมื่อเหล็กแผ่นเข้าสู่เครื่องอัดแล้ว กระบวนการขึ้นรูปก็เริ่มขึ้น สถานีต่อเนื่องภายในก แม่พิมพ์ปั๊มแบบโปรเกรสซีฟ ดำเนินการหลายขั้นตอนต่อจังหวะ แถบนี้จะเคลื่อนผ่านสถานีเจาะ วาด ดัด และตัดกระดาษ แต่ละสถานีจะทำการตัดหรือโค้งงอโดยเฉพาะ สถานีสุดท้ายจะแยกกล่องที่ทำเสร็จแล้วออกจากโครงกระดูกที่เป็นเศษเหล็ก หมุดนำร่องจะทำการเจาะรูล่วงหน้าในแถบเพื่อรับประกันการจัดตำแหน่งที่สมบูรณ์แบบก่อนที่การเจาะจะสัมผัสกัน
การสร้างน็อกเอาต์ต้องใช้ความแม่นยำของเครื่องมือที่ยอดเยี่ยม คุณต้องสร้างการน็อคเอาท์แบบรวมศูนย์และแบบเยื้องศูนย์ที่ยังคงปลอดภัยระหว่างการขนส่งและการเทคอนกรีต อย่างไรก็ตาม ช่างไฟฟ้าในสถานที่ต้องถอดออกอย่างง่ายดายโดยใช้เครื่องมือช่างมาตรฐาน การบรรลุความสมดุลนี้ต้องอาศัยระยะห่างระหว่างหมัดและดายที่แม่นยำ หากกรีดลึกเกินไป น็อกเอาต์จะหลุดออกก่อนเวลาอันควร หากตื้นเกินไปช่างไฟฟ้าจะไม่สามารถถอดออกได้ วิศวกรด้านเครื่องมือใช้แท่นหยอดเหรียญแบบพิเศษเพื่ออัดโลหะบริเวณน็อคเอาต์เล็กน้อย ทำให้เกิดแรงเสียดทานที่พอดี
การวาดภาพแบบลึกทำให้เกิดผนังจริงของกล่อง ฟิสิกส์ของการวาดเหล็กชุบสังกะสีมีความซับซ้อน คุณต้องยืดโลหะโดยไม่กระทบต่อการเคลือบสังกะสีป้องกัน แรงเสียดทานที่มากเกินไปทำให้เกิดการแตกหักขนาดเล็กในผนังกล่องหรือทำให้การชุบสังกะสีหลุดออก วิศวกรใช้สารประกอบการดึงแบบพิเศษ รัศมีคาร์ไบด์ขัดเงา และแรงกดของตัวจับยึดเปล่าที่ควบคุม เพื่อรักษาความสมบูรณ์ของผนังและความต้านทานการกัดกร่อน กระบวนการวาดมักเกิดขึ้นบนหลายสถานีเพื่อป้องกันไม่ให้วัสดุฉีกขาด โดยค่อยๆ สร้างกล่องจนถึงความลึกสุดท้าย
สายการผลิตสมัยใหม่ผสานรวมการปฏิบัติงานรองเข้ากับขั้นตอนการทำงานโดยตรง การต๊าปในแม่พิมพ์หรือสถานีต๊าปเกลียวอัตโนมัติรองจะสร้างเกลียวที่จำเป็นสำหรับสกรูกราวด์และขายึด การดำเนินการแบบอินไลน์เหล่านี้ช่วยลดความจำเป็นในการจัดการด้วยตนเองขั้นที่สอง หัวต๊าปอัตโนมัติประสานกับจังหวะการกด ทำให้มั่นใจได้ว่าทุกกล่องมีเกลียวที่สมบูรณ์แบบ หน่วยต๊าปเหล่านี้ใช้ต๊าปแบบม้วนแทนการตัดต๊าป เพื่อป้องกันไม่ให้เศษโลหะปนเปื้อนบริเวณแม่พิมพ์
การประกอบชิ้นส่วนจะแตกต่างกันไปตามความต้องการในการติดตั้งเฉพาะ กระบวนการโลดโผนหรือการเชื่อมแบบจุดแบบอัตโนมัติจะติดแคลมป์รัดสายไฟภายในและผมเปียแบบต่อสายดิน ฮาร์ดแวร์สำหรับติดตั้งแบบพิเศษต้องมีการจัดตำแหน่งที่แม่นยำ ตัวอย่างเช่น สายรัดยึดโลหะสำหรับกล่องปรับปรุงงานเก่าแตกต่างอย่างมากจากฉากยึดตะปูที่ใช้ในการก่อสร้างใหม่ สถานีประกอบอัตโนมัติใช้เครื่องป้อนชามแบบสั่นและอุปกรณ์หยิบและวางแบบหุ่นยนต์เพื่อจัดตำแหน่งและยึดส่วนประกอบเหล่านี้อย่างไม่มีที่ติ เซ็นเซอร์จะตรวจสอบการมีอยู่และการวางแนวที่ถูกต้องของตัวยึดทุกตัว ก่อนที่การประกอบขั้นสุดท้ายจะถูกปล่อยลงในถังบรรจุภัณฑ์
การกำหนดความสามารถในการกดที่จำเป็นต้องใช้การคำนวณอย่างรอบคอบ คุณต้องกำหนดน้ำหนักตามความหนาของวัสดุ ความลึกของกล่อง และจำนวนสถานีแม่พิมพ์แบบโปรเกรสซีฟ กล่องพกพาธรรมดาอาจต้องใช้แรงกด 110 ตัน กล่องอิฐก่อหลายชั้นที่ดึงลึกและดึงออกได้ต้องใช้แรงกด 250 ตัน การลดขนาดของแท่นพิมพ์จะทำให้เฟรมโก่งตัวมากเกินไปและมอเตอร์ทำงานผิดปกติก่อนเวลาอันควร วิศวกรคำนวณแรงตัดทั้งหมด แรงดึง และแรงลอก เพื่อกำหนดน้ำหนักขั้นต่ำที่แน่นอนที่ต้องการ
ประเภทกล่อง |
มาตรวัดวัสดุทั่วไป |
ช่วงระวางน้ำหนักที่ต้องการ |
เฟรมกดที่แนะนำ |
|---|---|---|---|
กล่องแฮนดี้มาตรฐาน (2x4) |
16 เกจ (1.5 มม.) |
110 - 160 ตัน |
C-Frame หรือ H-Frame |
กล่องสี่เหลี่ยม 4 นิ้ว (ลึก 1.5') |
16 เกจ (1.5 มม.) |
160 - 200 ตัน |
H-Frame (ด้านตรง) |
กล่องก่ออิฐหลายชั้น (ลึก 2.5') |
14 เกจ (1.9 มม.) |
250 - 300 ตัน |
H-Frame (ด้านตรง) |
กล่องฝ้าเพดานแปดเหลี่ยม |
16 เกจ (1.5 มม.) |
160 - 200 ตัน |
H-Frame (ด้านตรง) |
การสร้างเฟรมส่งผลโดยตรงต่ออายุการใช้งานของดายและความเสถียรของความเร็วสูง ผู้ซื้อจะต้องประเมินข้อเสียระหว่างการกดเฟรม C และการกดด้านตรง (H-frame) เครื่องอัดเฟรม C ให้การเข้าถึงที่ดีเยี่ยมสำหรับการเปลี่ยนแม่พิมพ์ แต่ประสบปัญหาการโก่งตัวเชิงมุมภายใต้งานหนัก เครื่องอัด H-frame ด้านตรงให้ความแข็งแกร่งของโครงสร้างที่เหนือกว่า ความแข็งแกร่งนี้ช่วยลดการโก่งตัว ยืดอายุเครื่องมือได้อย่างมาก และรับประกันความคลาดเคลื่อนในการน็อคเอาท์ที่สม่ำเสมอในระหว่างการวิ่งด้วยความเร็วสูง สำหรับการปั๊มเหล็กชุบสังกะสีแบบก้าวหน้า เครื่องอัด H-frame ถือเป็นมาตรฐานอุตสาหกรรม
ตลาดเป้าหมายจะกำหนดข้อกำหนดเฉพาะของเครื่องจักรและเครื่องมือ หนึ่ง เครื่องทำกล่องรวมสัญญาณมาตรฐานอเมริกัน ต้องใช้เครื่องมือเฉพาะสำหรับกล่องตามมาตรฐาน NEMA ได้แก่กล่องสี่เหลี่ยมขนาด 4 นิ้ว กล่องเอนกประสงค์ และกล่องแปดเหลี่ยม เครื่องมือดังกล่าวต้องรองรับการใช้งานร่วมกับแคลมป์ยึดสายเคเบิลเฉพาะและรูปแบบการน็อกเอาต์ที่ได้มาตรฐานที่กำหนดโดย National Electrical Code (NEC) แม่พิมพ์ยังต้องสร้างกระแทกพื้นเฉพาะที่จำเป็นสำหรับการติดตั้งในอเมริกา
ในทางกลับกัน เครื่องทำกล่องรวมสัญญาณมาตรฐานยุโรป เน้นที่กล่องหุ้มตามมาตรฐาน IEC/BS โดยทั่วไปแล้วจะเกี่ยวข้องกับการกำหนดค่าขนาด 3x3 นิ้ว ข้อกำหนดด้านความลึกที่แตกต่างกัน และจุดเข้าท่อร้อยสายเฉพาะ มาตรฐานยุโรปมักต้องการข้อกำหนดในการต่อสายดินและการกำหนดค่าตัวดึงที่แตกต่างกันเมื่อเปรียบเทียบกับมาตรฐานของอเมริกา เครื่องมือต้องคำนึงถึงขนาดท่อร้อยสายเมตริกและข้อกำหนดอัตราการทนไฟเฉพาะที่กำหนดโดยรหัสอาคารของยุโรป
ประสิทธิภาพการเปลี่ยนแปลงเป็นตัวชี้วัดการประเมินที่สำคัญ สิ่งอำนวยความสะดวกไม่ค่อยผลิต SKU เดียวอย่างต่อเนื่อง ประเมินความสามารถของเครื่องจักรในการสลับแม่พิมพ์อย่างมีประสิทธิภาพเมื่อสลับระหว่างมาตรฐานระดับภูมิภาคหรือขนาดกล่อง ระบบ Quick Die Change (QDC) เครื่องยกแม่พิมพ์แบบไฮดรอลิก และกลไกการจับยึดอัตโนมัติช่วยลดเวลาในการเปลี่ยนจากชั่วโมงเหลือเป็นนาที ความยืดหยุ่นนี้ช่วยเพิ่มเวลาทำงานของเครื่องจักรและผลกำไรโดยรวมสูงสุด ผู้ปฏิบัติงานใช้รถลากมาตรฐานเพื่อม้วนเครื่องมือหนักลงบนเตียงกดโดยตรง ช่วยลดความจำเป็นในการเคลื่อนรถยกที่เป็นอันตราย
กล่องไฟฟ้ารองรับการก่อสร้างในขั้นตอนต่างๆ ประเมินความสามารถของเครื่องจักรในการสลับระหว่างการผลิตกล่องงานเก่าและกล่องงานใหม่ได้อย่างราบรื่น กล่องงานเก่า (การปรับปรุง) ต้องใช้หูฉาบปูนแบบพิเศษและสายรัดโลหะเพื่อยึดเกาะผนัง drywall ที่มีอยู่ กล่องงานใหม่มีตะปูที่ทำมุมหรือฉากยึดสำหรับงานหนักสำหรับการติดโดยตรงกับหมุดติดผนังแบบเปลือย สายการผลิตจะต้องรองรับระบบการป้อนฮาร์ดแวร์ที่แตกต่างกันเหล่านี้ โดยไม่ต้องรื้อโมดูลการประกอบทั้งหมด
การใช้งานคอนกรีตและการติดตั้งบนพื้นผิวถือเป็นความท้าทายที่ไม่เหมือนใคร กล่องหล่อคอนกรีตต้องใช้เครื่องมือที่มีความแม่นยำสูง การน็อคเอาท์จะต้องต้านทานแรงดันอุทกสถิตของสารละลายคอนกรีตเปียกที่ซึมเข้าไป การรั่วไหลจะทำให้กล่องและท่อร้อยสายเสียหาย กล่องโลหะแผ่นแบบติดบนพื้นผิว (NEMA 250) ต้องการคุณภาพความสวยงามและโครงสร้างสูง พวกเขาจะต้องไม่มีเสี้ยนที่คมชัดและมีมุมที่มีรูปทรงที่สมบูรณ์แบบเพื่อให้แน่ใจว่ามีปฏิสัมพันธ์ที่ปลอดภัยในสภาพแวดล้อมเชิงพาณิชย์ที่เปิดโล่ง วิศวกรด้านเครื่องมือใช้สถานีขึ้นรูปมุมแบบพิเศษเพื่อพับโลหะให้แน่นโดยไม่เหลือขอบที่แหลมคม
ผู้ซื้อที่มีความคิดก้าวหน้าจะประเมินเครื่องจักรโดยพิจารณาจากความสามารถในการอัพเกรดแบบโมดูลาร์ ระบบสามารถรวมโมดูลในอนาคตได้หรือไม่? ในที่สุดคุณอาจต้องใช้ระบบบรรจุภัณฑ์อัตโนมัติ เซ็นเซอร์ตรวจสอบคุณภาพแบบอินไลน์ หรือเครื่องจัดเรียงพาเลทแบบหุ่นยนต์ เครื่องจักรที่มีสถาปัตยกรรมแบบปิดที่แข็งแกร่งจำกัดการเติบโตในอนาคต มองหาสถาปัตยกรรม PLC แบบเปิดและพื้นที่ทางกายภาพภายในเค้าโครงไลน์เพื่อการขยาย ตรวจสอบให้แน่ใจว่าแผงควบคุมหลักมีบล็อก I/O สำรองเพื่อรองรับอาร์เรย์เซ็นเซอร์หรืออุปกรณ์เสริมในอนาคต
บางครั้งเครื่องจักรมาตรฐานก็ขาดข้อกำหนดที่เป็นกรรมสิทธิ์ การว่าจ้าง สายการผลิตปั๊มโลหะแบบกำหนดเอง ช่วยแก้ปัญหานี้ได้ เส้นแบบกำหนดเองได้รับการปรับแต่งให้เหมาะกับการออกแบบกล่องที่เป็นกรรมสิทธิ์ เทคนิคการติดตั้งที่เป็นเอกลักษณ์ หรือข้อกำหนดทางสถาปัตยกรรมเฉพาะทาง เมื่อระบุสายการผลิตแบบกำหนดเอง ให้กำหนดรอบเวลาที่ต้องการ ข้อมูลจำเพาะของวัสดุ และข้อจำกัดพื้นที่บนพื้นอย่างชัดเจนให้กับผู้ผลิตเครื่องจักร คุณต้องจัดเตรียมโมเดล 3D CAD โดยละเอียดของผลิตภัณฑ์ขั้นสุดท้ายเพื่อให้แน่ใจว่าเครื่องมือแบบกำหนดเองสามารถบรรลุรูปทรงที่ต้องการได้
การปั๊มเหล็กชุบสังกะสีด้วยความเร็วสูงทำให้เกิดการสึกหรอจากการเสียดสีอย่างรวดเร็วบนการเจาะและแม่พิมพ์ สารเคลือบสังกะสีจะหลุดออกและทำหน้าที่เป็นผงขัด การสึกหรอนี้ทำให้เกิดเสี้ยนบนน็อคเอาท์ กล่องที่ไม่พิกัดความเผื่อ และความล้มเหลวของแม่พิมพ์ในที่สุด การเพิกเฉยต่อการสึกหรอของเครื่องมือรับประกันอัตราของเสียที่สูงและการขนส่งที่ถูกปฏิเสธ แรงเสียดทานคงที่ทำให้เกิดความร้อนมหาศาล ซึ่งจะทำให้คมตัดของเหล็กกล้าเครื่องมือเสื่อมคุณภาพลงอีก
ใช้กำหนดการบำรุงรักษาเชิงคาดการณ์เพื่อลดความเสี่ยงนี้ ใช้เครื่องมือคาร์ไบด์สำหรับสถานีที่มีการสึกหรอสูง เช่น การเจาะและการขึ้นรูปแบบน็อคเอาท์ รวมเครื่องตรวจสอบเสียงหรือน้ำหนักลงในระบบควบคุมการกด เซ็นเซอร์เหล่านี้จะตรวจจับการเปลี่ยนแปลงเล็กน้อยของแรงปั๊ม โดยแจ้งเตือนผู้ปฏิบัติงานเกี่ยวกับการสึกหรอของดายก่อนที่จะเกิดความล้มเหลวร้ายแรง จำเป็นต้องมีระเบียบการลับคมและการหล่อลื่นเป็นประจำ ผู้ปฏิบัติงานต้องทำความสะอาดเมทริกซ์แม่พิมพ์ทุกวันเพื่อขจัดฝุ่นสังกะสีที่สะสมและป้องกันการครูด
เค้าโครงแถบที่ไม่มีประสิทธิภาพในแม่พิมพ์แบบโปรเกรสซีฟทำให้เกิดเศษโครงกระดูกมากเกินไป เมื่อคุณประทับตรากล่องหลายล้านกล่อง ขยะวัสดุที่เพิ่มขึ้น 2% จะทำลายอัตรากำไร ต้นทุนเหล็กมีอิทธิพลเหนือต้นทุนต่อหน่วยของการผลิตกล่องรวมสัญญาณ คุณไม่สามารถใช้วัสดุที่ไม่ดีได้ เหล็กที่สูญเสียไปทุกๆ มิลลิเมตรจะแปลงเป็นรายได้ที่สูญเสียไปตลอดช่วงอายุของการดำเนินการผลิตโดยตรง
กำหนดให้นักออกแบบแม่พิมพ์ต้องจัดเตรียมการจำลองเค้าโครงแถบโดยละเอียดในระหว่างขั้นตอนการจัดซื้อ การจำลองเหล่านี้จะตรวจสอบการใช้วัสดุสูงสุดและการวางแนวเกรนที่เหมาะสมที่สุด ด้วยการซ้อนช่องว่างของกล่องไว้อย่างแน่นหนาภายในแถบเหล็ก วิศวกรจึงสามารถลดความกว้างของสายรัดได้ การจัดการเศษซากอย่างเหมาะสมยังต้องใช้เครื่องสับเศษหรือสายพานลำเลียงแบบอัตโนมัติเพื่อเอาโครงกระดูกออกจากพื้นที่กดอย่างมีประสิทธิภาพ เครื่องบดสับจะตัดโครงกระดูกเป็นชิ้นเล็กๆ ที่สามารถจัดการได้ โดยจะตกลงไปในถังขยะรีไซเคิลโดยตรง เพื่อป้องกันการสะสมของวัสดุที่เป็นอันตรายรอบๆ แท่นพิมพ์
การป้อนผิดหรือการดึงทากทำให้เกิดภัยพิบัติร้ายแรง หากทากที่ถูกเจาะดึงกลับออกมาจากเมทริกซ์แม่พิมพ์ จังหวะถัดไปจะทุบเข้าไปในแถบ สิ่งนี้จะทำลายเครื่องมือและทำให้แท่นกดโค้งงอ การป้อนผิดพลาดเกิดขึ้นเมื่อวัสดุหลุดหรือพันกัน ส่งผลให้การเจาะทะลุถึงครึ่งรู ความผิดพลาดของแม่พิมพ์เพียงครั้งเดียวอาจทำให้การผลิตต้องหยุดชะงักเป็นเวลาหลายสัปดาห์ในขณะที่ชิ้นส่วนทดแทนถูกตัดเฉือน
ตรวจสอบให้แน่ใจว่าเครื่องมีการติดตั้งอาร์เรย์เซ็นเซอร์ที่ครอบคลุม ติดตั้งเซ็นเซอร์ป้อนผิดที่ทางเข้าแม่พิมพ์ ใช้เซ็นเซอร์ตรวจจับกระสุนในเมทริกซ์แม่พิมพ์ ใช้โปรโตคอลการหยุดฉุกเฉินแบบอัตโนมัติที่เชื่อมโยงกับเซ็นเซอร์เหล่านี้โดยตรง ระบบคลัตช์และเบรกที่ออกฤทธิ์เร็วบนแท่นกดจะหยุดแคร่กลางจังหวะ ช่วยให้เครื่องมือไม่เสียหาย ผู้ปฏิบัติงานต้องตรวจสอบด้วยว่าเครื่องหนีบผมทำงานอย่างถูกต้อง เนื่องจากวัสดุที่โค้งงอเป็นสาเหตุหลักของการมัดภายในตัวกั้นแม่พิมพ์
ขอการจำลองเวลารอบการทำงานที่ครอบคลุมจากเครื่องจักร OEM ที่ได้รับคัดเลือกเพื่อตรวจสอบผลผลิตจริงโดยเทียบกับโควต้าที่คุณต้องการ
ต้องการข้อเสนอเค้าโครงแถบโดยละเอียดในระหว่างขั้นตอนการเสนอราคาเพื่อให้แน่ใจว่ามีการใช้วัสดุให้เกิดประโยชน์สูงสุดและมีเศษโครงกระดูกน้อยที่สุด
ตรวจสอบสถาปัตยกรรม PLC ที่นำเสนอเพื่อยืนยันว่ารองรับโปรโตคอลแบบเปิดสำหรับการบูรณาการในอนาคตของบรรจุภัณฑ์อัตโนมัติและโมดูลการตรวจสอบแบบอินไลน์
ระบุเม็ดมีดทังสเตนคาร์ไบด์สำหรับการเจาะและการเจาะที่มีการสึกหรอสูงทั้งหมด เพื่อยืดอายุแม่พิมพ์และลดการหยุดทำงานของการบำรุงรักษา
ต้องการข้อมูล OEE ที่ตรวจสอบได้และกรณีศึกษานอกสถานที่จากการติดตั้งที่คล้ายกันก่อนที่จะลงนามในสัญญาการจัดซื้อขั้นสุดท้าย
ตอบ: ปกติแล้วสายอัตโนมัติสมัยใหม่จะทำงานระหว่าง 40 ถึง 80 จังหวะต่อนาที (SPM) ความเร็วที่แน่นอนขึ้นอยู่กับความลึกของกล่อง ความหนาของวัสดุ และความซับซ้อนของแม่พิมพ์แบบโปรเกรสซีฟ กล่องอเนกประสงค์แบบตื้นจะทำงานเร็วขึ้น ในขณะที่กล่องก่ออิฐแบบดึงลึกต้องใช้ความเร็วที่ต่ำกว่าเพื่อป้องกันการฉีกขาดของโลหะ
ตอบ: ช่วยขจัดชุดคอยล์และความเค้นภายในออกจากเหล็กดิบ ด้วยการทำให้วัสดุเรียบอย่างสมบูรณ์แบบก่อนที่จะเข้าสู่แท่นอัด จะป้องกันการพันกันในแม่พิมพ์ ช่วยให้มั่นใจได้ถึงระยะป้อนที่แม่นยำ และขจัดความแปรผันของมิติในกล่องไฟฟ้าที่เสร็จแล้ว
ตอบ: ได้ อุปกรณ์กดและป้อนหลักสามารถรองรับทั้งสองอย่างได้ อย่างไรก็ตาม คุณต้องซื้อและแลกเปลี่ยนแม่พิมพ์ปั๊มโปรเกรสซีฟที่แตกต่างกันสำหรับแต่ละมาตรฐาน เครื่องจักรต้องการน้ำหนักที่เพียงพอและขนาดฐานเตียงที่ใหญ่พอที่จะรองรับขนาดเครื่องมือที่แตกต่างกัน
ตอบ: กล่องหลักจะประทับตราโดยใช้แม่พิมพ์หลักอันเดียวกัน การปรับตัวเกิดขึ้นในสถานีประกอบรอง สายการผลิตนี้ใช้โมดูลการโลดโผนหรือการเชื่อมแบบอัตโนมัติเพื่อติดฮาร์ดแวร์เฉพาะ เช่น หูพลาสเตอร์สำหรับงานเก่าหรือฉากยึดตะปูสำหรับงานใหม่
ตอบ: กล่องประทับตราถูกสร้างขึ้นจากขดลวดเหล็กชุบสังกะสีรีดเย็นโดยใช้เครื่องอัดน้ำหนักสูงและแม่พิมพ์แบบโปรเกรสซีฟ กล่องโลหะหล่อถูกสร้างขึ้นโดยการเทอลูมิเนียมหรือเหล็กหลอมเหลวลงในแม่พิมพ์ การตอกจะเร็วขึ้นและราคาถูกกว่าสำหรับการใช้งานภายในอาคารที่มีปริมาณมาก ในขณะที่การหล่อจะทำให้ผนังหนาขึ้นสำหรับสภาพแวดล้อมกลางแจ้งที่รุนแรง
ตอบ: แม่พิมพ์ที่ได้รับการดูแลอย่างดีซึ่งมีส่วนประกอบเป็นเหล็ก D2 สามารถใช้งานได้ 1 ถึง 2 ล้านจังหวะก่อนที่จะต้องมีการตกแต่งใหม่ครั้งใหญ่ การใช้เม็ดมีดทังสเตนคาร์ไบด์สำหรับสถานีตัดและขึ้นรูปที่มีการสึกหรอสูงสามารถยืดอายุการใช้งานของแม่พิมพ์ได้มากกว่า 5 ล้านจังหวะ โดยต้องรักษาการหล่อลื่นที่เหมาะสมไว้