Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-10-19 Kaynak: Alan
Standartlaştırılmış elektrik muhafazalarına yönelik küresel talebin artması, hızlı ticari altyapı ve konut inşaatı büyümesinin doğrudan sonucudur. Plastik muhafazalar temel konut ihtiyaçlarını karşılar ancak NEMA OS 1 galvanizli çelik kutular yüzeye monte, betona gömülü ve ağır hizmet tipi ticari uygulamalar için kesinlikle zorunlu olmaya devam etmektedir. Bu katı düzenleyici ortam, gelişmiş metal şekillendirme ekipmanı için gereken sermaye harcamasını haklı çıkarmaktadır. Eski üretim operasyonları ciddi operasyonel darboğazlarla karşı karşıyadır. Yüksek hurda oranları, sık takım aşınması, tutarsız nakavt toleransları ve yarı otomatik damgalamanın emek yoğun doğası kar marjlarını yok eder. Üreticilerin hayatta kalabilmeleri için tam otomatik çözümlere geçmeleri gerekiyor. Modern bir kaynak bulmak ve uygulamakla görevlendiriliyorsunuz. bağlantı kutusu yapma makinesi . Ünite ekonomisini optimize etmek ve mevzuata uygunluğu sağlamak için Son derece kârlı, sürekli beslemeli bir üretim ekosistemi oluşturmak için gereken makineleri, takımları ve operasyonel stratejileri inceleyeceğiz.
Otomasyon Pazarlık Edilemez: Tam otomatik bir elektrik bağlantı kutusu üretim hattına geçiş, birim başına maliyeti azaltır ve operatör müdahalesini en aza indirir.
Kalıplama Kaliteyi Belirler: Yüksek hassasiyetli aşamalı damgalama kalıbının entegrasyonu, tutarlı montaj boyutlarının ve yapısal bütünlüğün korunmasında kritik faktördür.
Malzeme Taşıma Verimliliği: 3'ü 1 arada rulo açıcı düzleştirici besleyicinin kullanılması, yüksek hızlı damgalama için gereken hassas malzeme gerginliğini sağlarken ayak izini en aza indirir.
Bölgesel ve Uygulama Standartları Tahrik Spesifikasyonları: Makine seçimi, Amerika ve Avrupa standartları için farklı takımların yanı sıra yeni iş ve yeniden modelleme kurulumları için özel konfigürasyonlar gerektiren hedef pazar düzenlemeleriyle sıkı bir şekilde uyumlu olmalıdır.
Sürekli beslemeli bir üretim ekosistemi, ham galvanizli çelik bobinleri manuel müdahaleye gerek kalmadan bitmiş, uyumluluğa hazır elektrik kutularına dönüştürür. Bu sistem senkronize mekanik eylemlere dayanır. Hammadde bir uçtan girer, ciddi mekanik deformasyona uğrar ve tamamen şekillendirilmiş, dişli ve monte edilmiş bir mahfaza olarak çıkar. Güvenilir bir yapı oluşturmak Elektrik bağlantı kutusu üretim hattı, her modülün bir sonrakiyle nasıl etkileşime girdiğinin anlaşılmasını gerektirir.
Başarıyı değerlendirmek için mühendisler katı temel ölçümler oluşturur. Dakikadaki Vuruş Sayısı (SPM), ham çıktı kapasitesini belirler. Genel Ekipman Verimliliği (OEE), kullanılabilirliği, performansı ve kaliteyi ölçer. Hurda yüzdesi, karlılığı doğrudan etkileyen malzeme israfını izler. Son olarak kalıp değiştirme süreleri, bir tesisin farklı ürün SKU'ları arasında ne kadar hızlı geçiş yapabileceğini belirler. Bu dört ölçümün optimize edilmesi, ekipman yatırımından hızlı bir geri dönüş almayı garanti eder.
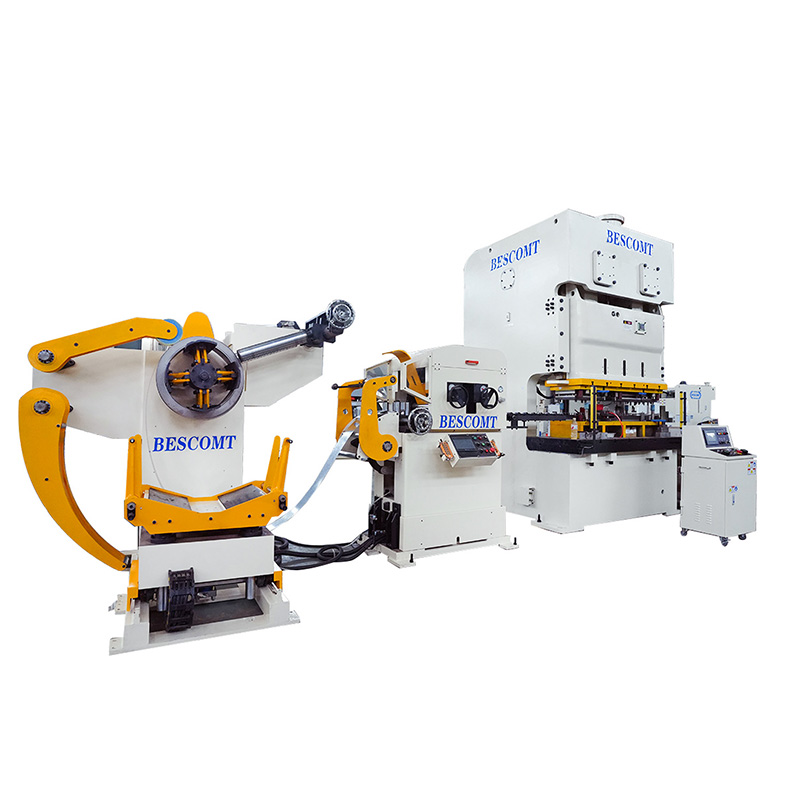
Ana makine istasyonları üretim akışının haritasını çıkarır. İlk olarak, malzeme taşıma ekipmanı ağır çelik bobinleri yönetir. Daha sonra, birincil damgalama presi gerekli kuvveti sağlar. Presin içinde özel aletler metali keser ve şekillendirir. Son olarak, ikincil otomatik üniteler kılavuz çekme ve bileşen montajını gerçekleştirir. Yıkıcı kazaları önlemek için her aşamanın merkezi bir PLC kontrol sistemi aracılığıyla kusursuz bir şekilde iletişim kurması gerekir.
Operasyonel Metrik |
Eski Yarı Otomatik Damgalama |
Modern Otomatik Üretim Hattı |
|---|---|---|
Operatör Müdahalesi |
Yüksek (Manuel boş yükleme, manüel aktarım) |
Minimal (Yalnızca bobin yükleme ve sistem izleme) |
Hurda Oranı |
Yanlış beslemeler ve manuel hatalar nedeniyle %8 - %12 |
Optimize edilmiş şerit düzenleriyle %3'ün altında |
Nakavt Tutarlılığı |
Değişken, operatör hizalamasına bağlı |
Kesin, ilerici kalıp pilotları tarafından kontrol ediliyor |
Kalıp Değiştirme Süresi |
Manuel sıkma ile 4 - 6 saat |
Hızlı Kalıp Değiştirme (QDC) ile 30 dakikanın altında |
Eski sistemlerden modern otomasyona geçiş, zemin alanı planlamasının tamamen elden geçirilmesini gerektirir. Malzeme besleyicinin gerektirdiği döngü çukurunu, birincil presin kapladığı alanı ve bitmiş parçalar için çıkış konveyörlerini hesaba katmalısınız. Bu bileşenlerin doğru şekilde hizalanması, malzemenin yapışmasını önler ve çelik şeridin kalıp matrisine mükemmel şekilde paralel beslenmesini sağlar.
Üretim, ağır galvanizli sacın açılmasıyla başlar. Bobinler genellikle birkaç ton ağırlığındadır ve muazzam bir iç kinetik enerji içerir. Malzemenin kaçmasını önlemek için açma işlemi hassas bir şekilde kontrol edilmelidir. Bu başlangıç aşamasını güvenli ve verimli bir şekilde gerçekleştirmek için sağlam makinelere ihtiyacınız var. Operatörler, malzeme hasarını önlemek ve operatörün güvenliğini sağlamak için yeni bobinler yüklerken katı protokoller uygular.
Tavan vinci, ham galvanizli ruloyu genleşme mandreline konumlandırır.
Hidrolik takozlar, bobinin iç çapını güvenli bir şekilde kavramak için mandreli genişletir.
Operatör, çelik şeridin ön kenarını soyma masasından ve kıstırma silindirlerine geçirir.
Sistem, ilk bobin setini çıkarmak için düzleştirici sırasını devreye alır.
Bu tam olarak bir kişinin rolüdür 3'ü 1 arada açıcı düzleştirici besleyici . Bu entegre ünite yerden tasarruf sağlar ve malzeme akışını senkronize eder. Düzleştirici modülü metali bir dizi kademeli silindirden geçirmeye zorlar. Bu işlem bobin setini ve çelikteki iç gerilimleri ortadan kaldırır. Metalin düzleştirilmesi, prese hassas besleme yapılmasını sağlar. Düz malzeme kalıp sıkışmalarını önler, malzeme bükülmesini ortadan kaldırır ve takım ömrünü önemli ölçüde uzatır.
Besleme adımı doğruluğu çok önemlidir. Servo tahrikli besleme mekanizmaları, aşamalı damgalama için mikro milimetre doğruluğunu korur. Besleme adımı bir milimetrenin çok küçük bir kısmı kadar saparsa, ilerici işleme yanlış alana çarpacaktır. Bu, parçanın anında reddedilmesine ve potansiyel kalıp hasarına neden olur. Servo motorlar yüksek hızlı, hatasız besleme için gereken tam gerilim ve hız kontrolünü sağlar. Besleyici, baskı kodlayıcıyla doğrudan iletişim kurarak malzemeyi yalnızca pres vuruşunun güvenli penceresi sırasında ilerletir.
Yassı çelik prese girdikten sonra şekillendirme işlemi başlar. Bir dizi içindeki sıralı istasyonlar Aşamalı damgalama kalıbı vuruş başına birden fazla işlem gerçekleştirir. Şerit delme, çekme, bükme ve kesme istasyonlarından geçer. Her istasyon belirli bir kesme veya bükme işlemini gerçekleştirir. Son istasyon, tamamlanmış kutuyu hurda iskeletinden ayırır. Pilot pimler, zımbalar temas etmeden önce mükemmel hizalamayı garanti etmek için şeritte önceden delinmiş deliklere geçer.
Nakavt oluşturma olağanüstü takımlama hassasiyeti gerektirir. Taşıma ve beton dökümü sırasında güvenli kalan eşmerkezli ve eksantrik çıkıntılar oluşturmalısınız. Ancak bunların aynı zamanda standart el aletlerini kullanan elektrikçiler tarafından yerinde kolayca çıkarılmaları gerekir. Bu dengenin sağlanması, zımba ile kalıp arasında hassas bir açıklık gerektirir. Kesim çok derinse, nakavt zamanından önce düşer. Çok sığsa elektrikçi onu çıkaramaz. Kalıplama mühendisleri, metali nakavt çevresinde hafifçe sıkıştırmak için özel kalıplama istasyonlarını kullanır ve böylece güvenli bir sürtünme uyumu sağlar.
Derin çekme kutunun gerçek duvarlarını oluşturur. Galvanizli çelik çekmenin fiziği karmaşıktır. Koruyucu çinko kaplamadan ödün vermeden metali germelisiniz. Aşırı sürtünme, kutu duvarlarında mikro çatlaklara neden olur veya galvanizin soyulması sonucunu doğurur. Mühendisler, duvar bütünlüğünü ve korozyon direncini korumak için özel çizim bileşikleri, cilalı karbür yarıçapları ve kontrollü boş tutucu basıncını kullanır. Çekme işlemi, malzemenin yırtılmasını önlemek için genellikle birden fazla istasyonda gerçekleştirilir ve kutunun nihai derinliğine kadar kademeli olarak oluşturulması sağlanır.
Modern üretim hatları ikincil işlemleri doğrudan iş akışına entegre eder. Kalıp içi kılavuz çekme veya ikincil otomatik diş açma istasyonları, topraklama vidaları ve montaj braketleri için gerekli dişleri oluşturur. Bu işlemlerin hat içinde gerçekleştirilmesi, ikincil manuel işleme ihtiyacını ortadan kaldırır. Otomatik kılavuz çekme kafaları, baskı vuruşuyla senkronize olarak her kutunun mükemmel dişlere sahip olmasını sağlar. Bu kılavuz çekme üniteleri, metal talaşların kalıp alanını kirletmesini önlemek için kesme kılavuzları yerine rulo biçimli kılavuzları kullanır.
Bileşen montajı belirli kurulum gereksinimlerine göre değişiklik gösterir. Otomatik perçinleme veya nokta kaynak işlemleri, dahili kablo kelepçelerini ve topraklama örgülerini bağlar. Özel montaj donanımı hassas hizalama gerektirir. Örneğin, eski tadilat kutuları için metal tutma kayışları, yeni inşaatlarda kullanılan doğrudan çivili braketlerden büyük ölçüde farklıdır. Otomatik montaj istasyonları, bu bileşenleri kusursuz bir şekilde konumlandırmak ve sabitlemek için titreşimli çanak besleyiciler ve robotik alma ve yerleştirme üniteleri kullanır. Sensörler, son düzenek ambalaj kutusuna boşaltılmadan önce her desteğin varlığını ve doğru yönelimini doğrular.
Gerekli pres kapasitesinin belirlenmesi dikkatli bir hesaplama gerektirir. Tonaj gerekliliklerini malzeme kalınlığına, kutu derinliğine ve aşamalı kalıp istasyonlarının sayısına göre belirlemelisiniz. Basit, kullanışlı bir kutu 110 tonluk bir pres gerektirebilir. Derin çekilmiş, çok parçalı bir duvar kutusu 250 tonluk bir pres gerektirebilir. Presin boyutunun küçük olması aşırı çerçeve sapmasına ve erken motor arızasına yol açar. Mühendisler, gerekli minimum tonajı belirlemek için toplam kesme kuvvetini, çekme kuvvetini ve sıyırma kuvvetini hesaplar.
Kutu Tipi |
Tipik Malzeme Ölçer |
Gerekli Tonaj Aralığı |
Önerilen Baskı Çerçevesi |
|---|---|---|---|
Standart Kullanışlı Kutu (2x4) |
16 Ölçer (1,5 mm) |
110 - 160 Ton |
C-Çerçeve veya H-Çerçeve |
4 İnç Kare Kutu (1,5' Derin) |
16 Ölçer (1,5 mm) |
160 - 200 Ton |
H-Çerçeve (Düz Taraf) |
Çok Çeteli Duvar Kutusu (2,5' Derin) |
14 Ölçer (1,9 mm) |
250 - 300 Ton |
H-Çerçeve (Düz Taraf) |
Sekizgen Tavan Kutusu |
16 Ölçer (1,5 mm) |
160 - 200 Ton |
H-Çerçeve (Düz Taraf) |
Çerçeve yapısı kalıp ömrünü ve yüksek hız stabilitesini doğrudan etkiler. Alıcılar, C-kare ve düz kenarlı (H-çerçeve) baskı makineleri arasındaki dengeyi değerlendirmelidir. C-çerçeveli presler, kalıp değişiklikleri için mükemmel erişilebilirlik sunar ancak ağır yükler altında açısal sapmaya maruz kalır. Düz taraflı H-çerçeve presleri üstün yapısal sağlamlık sağlar. Bu sertlik, sapmayı en aza indirir, takım ömrünü önemli ölçüde uzatır ve yüksek hızlı çalışmalar sırasında tutarlı nakavt toleransları sağlar. Galvanizli çeliğin aşamalı damgalanması için H-çerçeve pres endüstri standardıdır.
Hedef pazarlar makine ve takım özelliklerini belirler. Bir Amerikan standart bağlantı kutusu yapma makinesi, NEMA uyumlu kutular için özel aletler gerektirir. Bunlara 4 inçlik kare kutular, kullanışlı kutular ve sekizgen kutular dahildir. Aletlerin, Ulusal Elektrik Yasası (NEC) tarafından belirlenen özel kablo kelepçesi entegrasyonlarına ve standartlaştırılmış montaj modellerine uygun olması gerekir. Kalıpların aynı zamanda Amerikan kurulumları için gerekli olan özel topraklama tümseklerini de oluşturması gerekir.
Buna karşılık, bir Avrupa standardı bağlantı kutusu yapma makinesi, IEC/BS uyumlu muhafazalara odaklanır. Bunlar tipik olarak 3x3 inç konfigürasyonları, çeşitli derinlik gerekliliklerini ve özel kanal giriş noktalarını içerir. Avrupa standartları, Amerika'daki benzerleriyle karşılaştırıldığında genellikle farklı topraklama hükümleri ve montaj pabucu konfigürasyonları gerektirir. Aletler, metrik kablo kanalı boyutlarını ve Avrupa inşaat yönetmeliklerinin zorunlu kıldığı özel yangın derecesi gerekliliklerini hesaba katmalıdır.
Geçiş verimliliği kritik bir değerlendirme ölçütüdür. Tesisler nadiren sürekli olarak tek bir SKU üretir. Bölgesel standartlar veya kutu boyutları arasında geçiş yaparken makinenin kalıpları verimli bir şekilde değiştirme yeteneğini değerlendirin. Hızlı Kalıp Değiştirme (QDC) sistemleri, hidrolik kalıp kaldırıcılar ve otomatik bağlama mekanizmaları, değiştirme sürelerini saatlerden dakikalara indirir. Bu esneklik, makinenin çalışma süresini ve genel karlılığı en üst düzeye çıkarır. Operatörler, ağır takımları doğrudan pres yatağına yuvarlamak için standart kalıp arabalarını kullanarak tehlikeli forklift manevralarına olan ihtiyacı ortadan kaldırır.
Elektrik kutuları inşaatın farklı aşamalarına hizmet eder. Makinenin eski çalışma kutuları ile yeni çalışma kutuları üretme arasında sorunsuz bir şekilde geçiş yapma yeteneğini değerlendirin. Eski çalışma (tadilat) kutuları, mevcut alçıpanı kavramak için özel alçı kulaklar ve metal tutma kayışları gerektirir. Yeni çalışma kutularında, açıktaki duvar saplamalarına doğrudan bağlantı için açılı çiviler veya ağır hizmet braketleri bulunur. Üretim hattı, montaj modülünün tamamen sökülmesini gerektirmeden bu farklı donanım besleme sistemlerini barındırmalıdır.
Beton ve yüzeye monte uygulamalar benzersiz zorluklar sunar. Beton döküm kutular aşırı işleme hassasiyeti gerektirir. Çıkıntılar ıslak beton bulamacı girişinin hidrostatik basıncına dayanıklı olmalıdır. Herhangi bir sızıntı kutuyu ve boru hattını bozar. Yüzeye monte sac kutular (NEMA 250) yüksek estetik ve yapısal kalite gerektirir. Açıkta kalan ticari ortamlarda güvenli etkileşim sağlamak için keskin çapaklardan yoksun olmalı ve mükemmel biçimlendirilmiş köşelere sahip olmalıdırlar. Takım mühendisleri metali keskin, açıkta kalan kenarlar bırakmadan sıkıca katlamak için özel köşe oluşturma istasyonlarını kullanır.
İleriyi düşünen alıcılar, makineleri modüler yükseltilebilirliğe göre değerlendirir. Sistem gelecekteki modülleri entegre edebilir mi? Sonunda otomatik paketleme sistemlerine, hat içi kalite kontrol sensörlerine veya robotik paletleyicilere ihtiyacınız olabilir. Sağlam, kapalı mimariye sahip bir makine gelecekteki büyümeyi sınırlıyor. Genişletme için hat düzeninde açık PLC mimarileri ve fiziksel alan arayın. Gelecekteki sensör dizilerine veya yardımcı ekipmanlara uyum sağlamak için ana kontrol panelinin yedek G/Ç bloklarına sahip olduğundan emin olun.
Bazen standart makineler özel gereksinimleri karşılayamaz. Devreye alma özel metal damgalama üretim hattı bu sorunu çözüyor. Özel hatlar, tescilli kutu tasarımlarına, benzersiz montaj tekniklerine veya özel mimari gereksinimlere göre uyarlanır. Özel bir hat belirlerken gerekli çevrim sürelerinizi, malzeme spesifikasyonlarınızı ve taban alanı kısıtlamalarınızı makine üreticisine açıkça tanımlayın. Özel takımların gerekli geometrileri elde etmesini sağlamak için nihai ürünün ayrıntılı 3D CAD modellerini de sağlamalısınız.
Galvanizli çeliğin yüksek hızda damgalanması, zımbalarda ve kalıplarda hızlı aşınmaya neden olur. Çinko kaplama pul pul dökülür ve aşındırıcı bir toz görevi görür. Bu aşınma, devrilmelerde çapak oluşmasına, tolerans dışı kutulara ve sonunda kalıp arızasına yol açar. Takım aşınmasının göz ardı edilmesi, yüksek hurda oranlarını ve reddedilen gönderileri garanti eder. Sabit sürtünme, takım çeliğinin kesici kenarlarının daha da bozulmasına neden olan çok büyük bir ısı üretir.
Bu riski azaltmak için tahmine dayalı bakım programları uygulayın. Delme ve kırma şekillendirme gibi yüksek aşınmaya sahip istasyonlar için karbür takımları kullanın. Akustik veya tonaj monitörlerini pres kontrol sistemine entegre edin. Bu sensörler damgalama kuvvetindeki çok küçük değişiklikleri tespit ederek operatörleri büyük bir arıza meydana gelmeden önce kalıbın aşınması konusunda uyarıyor. Düzenli bileme ve yağlama protokolleri zorunludur. Operatörler, biriken çinko tozunu gidermek ve aşınmayı önlemek için kalıp matrisini günlük olarak temizlemelidir.
Progresif kalıptaki verimsiz şerit yerleşimleri aşırı iskelet hurdasına yol açar. Milyonlarca kutuyu damgaladığınızda malzeme israfındaki %2'lik artış kar marjlarını yok ediyor. Bağlantı kutusu imalatının birim ekonomisinde çelik maliyetleri hakimdir. Kötü malzeme kullanımını göze alamazsınız. İsraf edilen her milimetre çelik, üretimin ömrü boyunca doğrudan gelir kaybına yol açar.
Kalıp tasarımcılarının tedarik aşamasında ayrıntılı şerit yerleşim simülasyonları sağlamasını zorunlu kılın. Bu simülasyonlar maksimum malzeme kullanımını ve optimum tane yönelimini doğrular. Mühendisler, kutu boşluklarını çelik şerit içine sıkıca yerleştirerek dokuma genişliğini en aza indirebilir. Uygun hurda yönetimi aynı zamanda iskeletin pres alanından verimli bir şekilde çıkarılması için otomatik hurda kıyıcıları veya konveyörlerini de gerektirir. Hurda kıyıcı, iskeleti doğrudan geri dönüşüm kutusuna atılan küçük, yönetilebilir parçalara bölerek baskı makinesi çevresinde tehlikeli malzeme birikmesini önler.
Yanlış beslemeler veya sümüklü böcek çekme, feci kalıp çarpmalarına neden olur. Delinmiş bir sümüklüböcek kalıp matrisinden dışarı çekilirse, bir sonraki vuruş onu şeride çarpacaktır. Bu, takımları paramparça eder ve pres silindirini büker. Malzeme kaydığında veya sıkıştığında sıkışmalar meydana gelir ve zımbaların yarım deliklere çarpmasına neden olur. Tek bir kalıp çarpması, yedek parçalar işlenirken üretimi haftalarca durdurabilir.
Makinenin kapsamlı sensör dizileriyle donatıldığından emin olun. Sıkışma sensörlerini kalıp girişine takın. Kalıp matrisinde parça tespit sensörlerini kullanın. Doğrudan bu sensörlere bağlı otomatik acil durdurma protokollerini uygulayın. Pres üzerindeki hızlı etkili kavrama ve fren sistemi, koçu strokun ortasında durdurarak takımların tahrip olmasını önleyecektir. Operatörler ayrıca düzleştiricinin doğru şekilde çalıştığını da doğrulamalıdır, çünkü eğimli malzeme kalıp kılavuzlarındaki yapışmanın ana nedenidir.
Gerekli kotalarınıza göre gerçek üretim çıktısını doğrulamak için kısa listedeki makine OEM'lerinden kapsamlı çevrim süresi simülasyonları talep edin.
Maksimum malzeme kullanımı ve minimum iskelet hurdası sağlamak için teklif verme aşamasında ayrıntılı şerit yerleşim önerileri talep edin.
Otomatik paketleme ve hat içi inceleme modüllerinin gelecekteki entegrasyonu için açık protokolleri desteklediğini doğrulamak amacıyla önerilen PLC mimarisini denetleyin.
Kalıp ömrünü uzatmak ve bakım kesintilerini azaltmak için tüm yüksek aşınmaya sahip delme ve sökme istasyonlarında tungsten karbür kesici uçlar belirtin.
Nihai satın alma sözleşmesini imzalamadan önce benzer kurulumlardan doğrulanabilir OEE verileri ve yerinde vaka çalışmaları isteyin.
C: Modern otomatik hatlar genellikle Dakikada 40 ila 80 Vuruş (SPM) arasında çalışır. Kesin hız kutu derinliğine, malzeme kalınlığına ve progresif kalıbın karmaşıklığına bağlıdır. Sığ kullanışlı kutular daha hızlı çalışır, derin çekme duvarlı kutular ise metalin yırtılmasını önlemek için daha düşük hızlara ihtiyaç duyar.
C: Ham çelikteki bobin setini ve iç gerilimi ortadan kaldırır. Malzemeyi prese girmeden önce mükemmel bir şekilde düzleştirerek kalıpta yapışmayı önler, doğru besleme adımları sağlar ve bitmiş elektrik kutularındaki boyutsal farklılıkları ortadan kaldırır.
C: Evet, birincil pres ve besleme ekipmanı her ikisini de gerçekleştirebilir. Ancak her standart için farklı progresif damgalama kalıpları satın almalı ve değiştirmelisiniz. Makinenin, farklı takım boyutlarına uyum sağlamak için yeterli tonaja ve yeterince büyük bir yatak boyutuna ihtiyacı vardır.
C: Maça sandığı aynı birincil kalıp kullanılarak damgalanmıştır. Adaptasyon ikincil montaj istasyonlarında gerçekleşir. Bu hat, eski işler için alçı kulaklar veya yeni işler için doğrudan çivili braketler gibi özel donanımları takmak için otomatik perçinleme veya kaynak modülleri kullanıyor.
C: Damgalı kutular, yüksek tonajlı presler ve progresif kalıplar kullanılarak soğuk haddelenmiş galvanizli çelik rulolardan oluşturulur. Dökme metal kutular, erimiş alüminyum veya demirin kalıplara dökülmesiyle oluşturulur. Yüksek hacimli iç mekan kullanımı için damgalama daha hızlı ve daha ucuzdur; döküm ise zorlu dış ortamlar için daha kalın duvarlar sağlar.
C: D2 çelik bileşenlere sahip, bakımlı bir kalıp, büyük bir yenileme gerektirmeden önce 1 ila 2 milyon vuruşa kadar dayanabilir. Yüksek aşınmaya sahip kesme ve şekillendirme istasyonları için tungsten karbür kesici uçların kullanılması, uygun yağlamanın sağlanması koşuluyla kalıbın ömrünü 5 milyon strokun üzerine çıkarabilir.