Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-19 Origen: Sitio
La creciente demanda mundial de gabinetes eléctricos estandarizados sigue directamente al rápido crecimiento de la infraestructura comercial y la construcción residencial. Los gabinetes de plástico satisfacen las necesidades residenciales básicas, pero las cajas de acero galvanizado NEMA OS 1 siguen siendo estrictamente obligatorias para aplicaciones comerciales de uso pesado, montadas en superficie e incrustadas en concreto. Este estricto entorno regulatorio justifica el gasto de capital requerido para equipos avanzados de conformado de metales. Las operaciones de fabricación heredadas enfrentan graves cuellos de botella operativos. Las altas tasas de desperdicio, el desgaste frecuente de las herramientas, las tolerancias de eliminación inconsistentes y la naturaleza intensiva en mano de obra del estampado semiautomático destruyen los márgenes de ganancias. Los fabricantes deben hacer la transición a soluciones totalmente automatizadas para sobrevivir. Tiene la tarea de buscar e implementar un sistema moderno Máquina para fabricar cajas de conexiones para optimizar la economía de la unidad y garantizar el cumplimiento normativo. Analizaremos la maquinaria, las herramientas y las estrategias operativas necesarias para construir un ecosistema de fabricación de alimentación continua altamente rentable.
La automatización no es negociable: la transición a una línea de producción de cajas de conexiones eléctricas totalmente automatizada reduce el costo unitario y minimiza la intervención del operador.
Las herramientas dictan la calidad: la integración de un troquel de estampado progresivo de alta precisión es el factor crítico para mantener dimensiones de troquelado e integridad estructural consistentes.
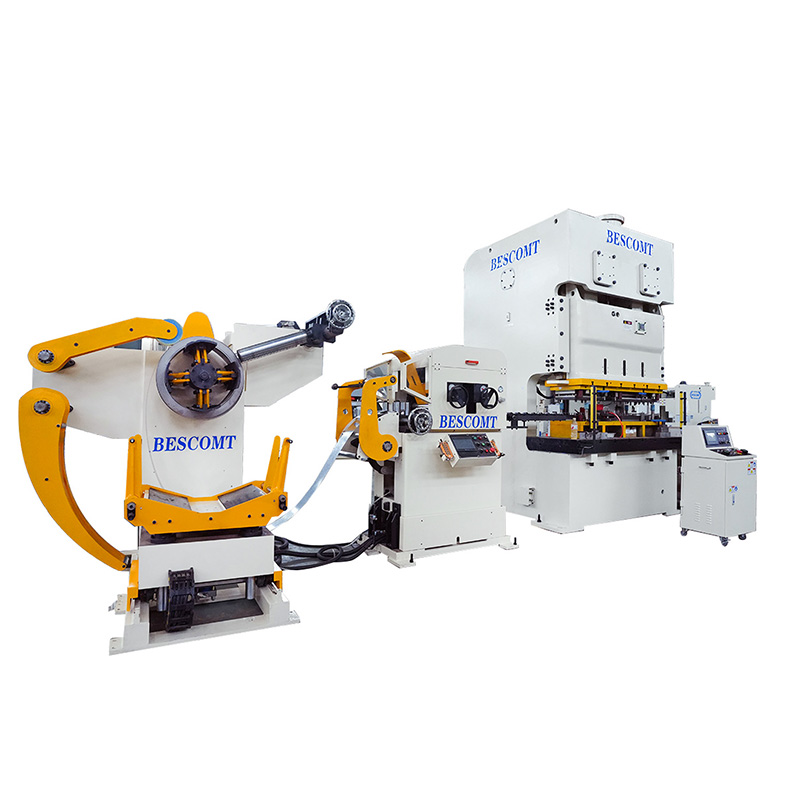
Eficiencia en el manejo de materiales: la utilización de un alimentador enderezador y desenrollador 3 en 1 minimiza el espacio ocupado y al mismo tiempo garantiza la tensión precisa del material necesaria para el estampado a alta velocidad.
Especificaciones de transmisión de estándares regionales y de aplicación: La selección de la máquina debe alinearse estrictamente con las regulaciones del mercado objetivo, lo que requiere herramientas distintas para los estándares americanos y europeos, así como configuraciones específicas para instalaciones de obra nueva versus remodelación.
Un ecosistema de fabricación de alimentación continua transforma bobinas de acero galvanizado en bruto en cajas eléctricas terminadas y listas para cumplir sin intervención manual. Este sistema se basa en acciones mecánicas sincronizadas. La materia prima entra por un extremo, sufre una deformación mecánica severa y sale como un recinto completamente formado, roscado y ensamblado. Construyendo un confiable La línea de producción de cajas de conexiones eléctricas requiere comprender cómo interactúa cada módulo con el siguiente.
Para evaluar el éxito, los ingenieros establecen métricas de referencia estrictas. Golpes por minuto (SPM) dicta la capacidad de producción bruta. La eficacia general del equipo (OEE) mide la disponibilidad, el rendimiento y la calidad. El porcentaje de chatarra rastrea el desperdicio de material, lo que impacta directamente en la rentabilidad. Finalmente, los tiempos de cambio de matrices determinan la rapidez con la que una instalación puede cambiar entre diferentes SKU de productos. La optimización de estas cuatro métricas garantiza un rápido retorno de la inversión en equipos.
Las estaciones de maquinaria primaria trazan el flujo de producción. En primer lugar, el equipo de manipulación de materiales gestiona las pesadas bobinas de acero. A continuación, la prensa de estampado primaria proporciona la fuerza necesaria. Dentro de la prensa, herramientas especializadas cortan y dan forma al metal. Finalmente, las unidades automatizadas secundarias se encargan del roscado y el ensamblaje de componentes. Cada etapa debe comunicarse perfectamente a través de un sistema de control PLC centralizado para evitar accidentes catastróficos.
Métrica operativa |
Estampado semiautomático heredado |
Línea de producción automatizada moderna |
|---|---|---|
Intervención del operador |
Alto (carga manual de piezas en bruto, transferencia manual) |
Mínimo (solo carga de bobina y monitoreo del sistema) |
Tasa de chatarra |
8% - 12% debido a atascos y errores manuales |
Menos del 3 % con diseños de franjas optimizados |
Consistencia eliminatoria |
Variable, dependiendo de la alineación del operador |
Exacto, controlado por pilotos de matriz progresiva. |
Tiempo de cambio de matriz |
4 - 6 horas con sujeción manual |
Menos de 30 minutos con Quick Die Change (QDC) |
La transición de sistemas heredados a la automatización moderna requiere una revisión completa de la planificación del espacio. Debe tener en cuenta el foso circular requerido por el alimentador de material, la huella de la prensa primaria y los transportadores de salida para las piezas terminadas. La alineación adecuada de estos componentes evita que el material se atasque y garantiza que la tira de acero avance perfectamente paralela a la matriz del troquel.
La fabricación comienza con el desenrollado de chapa galvanizada de gran espesor. Las bobinas suelen pesar varias toneladas y contienen una inmensa energía cinética interna. El proceso de desenrollado debe controlarse con precisión para evitar que el material se escape. Se necesita maquinaria robusta para afrontar esta etapa inicial de forma segura y eficiente. Los operadores siguen protocolos estrictos al cargar bobinas nuevas para evitar daños materiales y garantizar la seguridad del operador.
La grúa puente coloca la bobina galvanizada en bruto sobre el mandril de expansión.
Las cuñas hidráulicas expanden el mandril para sujetar de forma segura el diámetro interior de la bobina.
El operador pasa el borde anterior de la tira de acero a través de la mesa peladora y dentro de los rodillos de presión.
El sistema acopla el banco enderezador para retirar el juego de bobinas inicial.
Este es exactamente el papel de un Alimentador enderezador desbobinador 3 en 1 . Esta unidad integrada ahorra espacio y sincroniza el flujo de material. El módulo enderezador fuerza el metal a través de una serie de rodillos escalonados. Esta acción elimina el juego de bobinas y las tensiones internas del acero. El aplanamiento del metal garantiza una alimentación precisa en la prensa. El material plano evita atascos de matrices, elimina el pandeo del material y prolonga significativamente la vida útil de las herramientas.
La precisión del paso de alimentación es primordial. Los mecanismos de alimentación servoaccionados mantienen una precisión micromilimétrica para un estampado progresivo. Si el paso de avance está desviado en una fracción de milímetro, el herramental progresivo golpeará el área equivocada. Esto provoca un rechazo instantáneo de la pieza y posibles daños al troquel. Los servomotores proporcionan el control exacto de tensión y velocidad necesario para una alimentación a alta velocidad y sin errores. El alimentador se comunica directamente con el codificador de la prensa, haciendo avanzar el material solo durante la ventana segura de la carrera de la prensa.
Una vez que el acero plano ingresa a la prensa, comienza el proceso de conformado. Las estaciones secuenciales dentro de un El troquel de estampado progresivo ejecuta múltiples operaciones por carrera. La tira se mueve a través de estaciones de perforación, estirado, doblado y corte. Cada estación realiza un corte o plegado específico. La estación final separa la caja terminada del esqueleto de chatarra. Los pasadores piloto encajan en orificios preperforados en la tira para garantizar una alineación perfecta antes de que los punzones hagan contacto.
La creación de troqueles exige una precisión excepcional de las herramientas. Debe crear orificios ciegos concéntricos y excéntricos que permanezcan seguros durante el transporte y el vertido del hormigón. Sin embargo, los electricistas también deben poder retirarlos fácilmente in situ utilizando herramientas manuales estándar. Lograr este equilibrio requiere un espacio libre preciso entre el punzón y la matriz. Si el corte es demasiado profundo, el knockout se cae prematuramente. Si es demasiado poco profundo, el electricista no podrá retirarlo. Los ingenieros de herramientas utilizan estaciones de acuñación especializadas para comprimir ligeramente el metal alrededor del troquel, creando un ajuste de fricción seguro.
El embutido profundo forma las paredes reales de la caja. La física del trefilado de acero galvanizado es compleja. Debes estirar el metal sin comprometer la capa protectora de zinc. Una fricción excesiva provoca microfracturas en las paredes de la caja o desgasta la galvanización. Los ingenieros utilizan compuestos de trefilado especializados, radios de carburo pulido y presión controlada del portapiezas para mantener la integridad de la pared y la resistencia a la corrosión. El proceso de embutición a menudo ocurre en múltiples estaciones para evitar que el material se rompa, formando gradualmente la caja hasta su profundidad final.
Las líneas de producción modernas integran operaciones secundarias directamente en el flujo de trabajo. Las estaciones de roscado interno o de roscado automatizado secundario crean las roscas necesarias para los tornillos de conexión a tierra y los soportes de montaje. Realizar estas operaciones en línea elimina la necesidad de una manipulación manual secundaria. Los cabezales de roscado automatizados se sincronizan con la carrera de la prensa, lo que garantiza que cada caja tenga roscas perfectas. Estas unidades de roscado utilizan machos de roscar en forma de rollo en lugar de machos de corte para evitar que las virutas de metal contaminen el área del troquel.
El ensamblaje de los componentes varía según los requisitos de instalación específicos. Los procesos automatizados de remachado o soldadura por puntos unen abrazaderas de cable internas y cables flexibles de conexión a tierra. El hardware de montaje especializado requiere una alineación precisa. Por ejemplo, las correas de retención metálicas para cajas de remodelación antiguas difieren enormemente de los soportes de clavo directo utilizados en construcciones nuevas. Las estaciones de ensamblaje automatizadas utilizan alimentadores de cuencos vibratorios y unidades robóticas de recogida y colocación para colocar y asegurar estos componentes sin problemas. Los sensores verifican la presencia y la orientación correcta de cada soporte antes de descargar el conjunto final en el contenedor de embalaje.
Determinar la capacidad necesaria de la prensa requiere un cálculo cuidadoso. Debe basar los requisitos de tonelaje en el espesor del material, la profundidad de la caja y el número de estaciones de troquel progresivo. Una caja sencilla y práctica podría requerir una prensa de 110 toneladas. Una caja de mampostería de múltiples grupos embutida podría requerir una prensa de 250 toneladas. Un tamaño insuficiente de la prensa provoca una deflexión excesiva del marco y una falla prematura del motor. Los ingenieros calculan la fuerza de corte total, la fuerza de estiramiento y la fuerza de desmontaje para determinar el tonelaje mínimo absoluto requerido.
Tipo de caja |
Calibre de material típico |
Rango de tonelaje requerido |
Marco de prensa recomendado |
|---|---|---|---|
Caja práctica estándar (2x4) |
Calibre 16 (1,5 mm) |
110 - 160 toneladas |
Marco C o marco H |
Caja cuadrada de 4 pulgadas (1,5' de profundidad) |
Calibre 16 (1,5 mm) |
160 - 200 toneladas |
Marco en H (lado recto) |
Caja de mampostería de unidades múltiples (2,5' de profundidad) |
Calibre 14 (1,9 mm) |
250 - 300 toneladas |
Marco en H (lado recto) |
Caja de techo octogonal |
Calibre 16 (1,5 mm) |
160 - 200 toneladas |
Marco en H (lado recto) |
La construcción del marco afecta directamente la vida útil del troquel y la estabilidad a alta velocidad. Los compradores deben evaluar las ventajas y desventajas entre las prensas con marco en C y las de lado recto (con marco en H). Las prensas con marco en C ofrecen una excelente accesibilidad para los cambios de matriz, pero sufren deflexión angular bajo cargas pesadas. Las prensas con marco en H de lado recto proporcionan una rigidez estructural superior. Esta rigidez minimiza la deflexión, extiende drásticamente la vida útil de la herramienta y garantiza tolerancias de troquelado constantes durante los trabajos a alta velocidad. Para el estampado progresivo de acero galvanizado, la prensa con marco en H es el estándar de la industria.
Los mercados objetivo dictan las especificaciones de máquinas y herramientas. Un La máquina para fabricar cajas de conexiones estándar estadounidense requiere herramientas específicas para cajas que cumplen con NEMA. Estos incluyen cajas cuadradas de 4 pulgadas, cajas prácticas y cajas octogonales. Las herramientas deben adaptarse a integraciones de abrazaderas de cables específicas y patrones de extracción estandarizados dictados por el Código Eléctrico Nacional (NEC). Los troqueles también deben formar los resaltes de conexión a tierra específicos requeridos para las instalaciones americanas.
Por el contrario, un La máquina para fabricar cajas de conexiones estándar europeas se centra en gabinetes que cumplen con IEC/BS. Por lo general, estos implican configuraciones de 3x3 pulgadas, requisitos de profundidad variados y puntos de entrada de conductos específicos. Los estándares europeos a menudo requieren disposiciones de conexión a tierra y configuraciones de terminales de montaje diferentes en comparación con sus contrapartes estadounidenses. Las herramientas deben tener en cuenta los tamaños de conductos métricos y los requisitos específicos de resistencia al fuego exigidos por los códigos de construcción europeos.
La eficiencia del cambio es una métrica de evaluación crítica. Las instalaciones rara vez producen un único SKU de forma continua. Evalúe la capacidad de la máquina para intercambiar matrices de manera eficiente al cambiar entre estándares regionales o tamaños de cajas. Los sistemas de cambio rápido de troqueles (QDC), los elevadores de troqueles hidráulicos y los mecanismos de sujeción automatizados reducen los tiempos de cambio de horas a minutos. Esta flexibilidad maximiza el tiempo de actividad de la máquina y la rentabilidad general. Los operadores utilizan carros de troqueles estandarizados para hacer rodar las herramientas pesadas directamente hacia la plataforma de la prensa, eliminando la necesidad de maniobras peligrosas con montacargas.
Las cajas eléctricas sirven para diferentes fases de la construcción. Evalúe la capacidad de la máquina para cambiar sin problemas entre la producción de cajas antiguas y cajas nuevas. Las cajas antiguas (remodelación) requieren orejas de yeso especializadas y correas de retención de metal para sujetar los paneles de yeso existentes. Las cajas para obra nueva cuentan con clavos en ángulo o soportes resistentes para fijación directa a montantes de pared expuestos. La línea de producción debe acomodar estos diferentes sistemas de alimentación de hardware sin requerir un desmontaje completo del módulo de ensamblaje.
Las aplicaciones de hormigón y montadas en superficie presentan desafíos únicos. Las cajas de hormigón requieren una precisión extrema de las herramientas. Los orificios ciegos deben resistir la presión hidrostática del ingreso de lechada de concreto húmedo. Cualquier fuga arruina la caja y el conducto. Las cajas de chapa de superficie (NEMA 250) exigen una alta calidad estética y estructural. Deben carecer de rebabas afiladas y presentar esquinas perfectamente formadas para garantizar una interacción segura en entornos comerciales expuestos. Los ingenieros de herramientas utilizan estaciones especializadas en formación de esquinas para doblar el metal firmemente sin dejar bordes afilados y expuestos.
Los compradores con visión de futuro evalúan las máquinas basándose en su capacidad de actualización modular. ¿Puede el sistema integrar módulos futuros? Es posible que eventualmente necesite sistemas de embalaje automatizados, sensores de inspección de calidad en línea o paletizadores robóticos. Una máquina rígida y de arquitectura cerrada limita el crecimiento futuro. Busque arquitecturas PLC abiertas y espacio físico dentro del diseño de la línea para expansión. Asegúrese de que el panel de control principal tenga bloques de E/S de repuesto para acomodar futuros conjuntos de sensores o equipos auxiliares.
A veces, las máquinas estándar no cumplen con los requisitos de propiedad. poner en marcha un La línea de producción de estampado de metal personalizado resuelve este problema. Las líneas personalizadas se adaptan a diseños de cajas patentados, técnicas de montaje únicas o requisitos arquitectónicos especializados. Al especificar una línea personalizada, defina claramente los tiempos de ciclo requeridos, las especificaciones de materiales y las limitaciones de espacio para el fabricante de la maquinaria. También debe proporcionar modelos CAD 3D detallados del producto final para garantizar que las herramientas personalizadas puedan lograr las geometrías requeridas.
El estampado a alta velocidad de acero galvanizado provoca un rápido desgaste abrasivo en punzones y matrices. La capa de zinc se desprende y actúa como un polvo abrasivo. Este desgaste produce rebabas en los orificios ciegos, cajas fuera de tolerancia y, eventualmente, fallas en el troquel. Ignorar el desgaste de las herramientas garantiza altas tasas de desperdicio y envíos rechazados. La fricción constante genera un calor inmenso, que degrada aún más los bordes cortantes del acero para herramientas.
Implementar programas de mantenimiento predictivo para mitigar este riesgo. Utilice herramientas de carburo para estaciones de alto desgaste como perforación y troquelado. Integrar monitores acústicos o de tonelaje al sistema de control de la prensa. Estos sensores detectan cambios mínimos en la fuerza de estampado, alertando a los operadores sobre el desgaste del troquel antes de que ocurra una falla catastrófica. Los protocolos regulares de afilado y lubricación son obligatorios. Los operadores deben limpiar la matriz del troquel diariamente para eliminar el polvo de zinc acumulado y evitar la irritación.
Los diseños de tiras ineficientes en el troquel progresivo provocan un exceso de restos de esqueleto. Cuando se estampan millones de cajas, un aumento del 2% en el desperdicio de material destruye los márgenes de beneficio. Los costos del acero dominan la economía unitaria de la fabricación de cajas de conexiones. No puede permitirse el lujo de utilizar mal el material. Cada milímetro de acero desperdiciado se traduce directamente en pérdida de ingresos durante la vida útil de la producción.
Exigir a los diseñadores de troqueles que proporcionen simulaciones detalladas del diseño de las tiras durante la fase de adquisición. Estas simulaciones verifican la máxima utilización del material y la orientación óptima del grano. Al anidar las cajas firmemente dentro de la tira de acero, los ingenieros pueden minimizar el ancho de las correas. La gestión adecuada de desechos también requiere trituradoras o transportadores de desechos automatizados para retirar el esqueleto de manera eficiente del área de prensa. El triturador de chatarra corta el esqueleto en pedazos pequeños y manejables que caen directamente en un contenedor de reciclaje, evitando la acumulación de material peligroso alrededor de la prensa.
Los atascos o la extracción de residuos provocan accidentes catastróficos en los troqueles. Si un trozo perforado sale de la matriz del troquel, el siguiente golpe lo estrellará contra la tira. Esto rompe las herramientas y dobla el ariete de la prensa. Los atascos ocurren cuando el material se desliza o se atasca, lo que hace que los punzones golpeen los medios agujeros. La caída de un solo troquel puede detener la producción durante semanas mientras se mecanizan los componentes de repuesto.
Asegúrese de que la máquina esté equipada con conjuntos completos de sensores. Instale sensores de atascos en la entrada del troquel. Utilice sensores de detección de babosas en la matriz del troquel. Implemente protocolos de parada de emergencia automatizados vinculados directamente a estos sensores. Un sistema de embrague y freno de acción rápida en la prensa detendrá el ariete a mitad de su carrera, evitando que las herramientas se destruyan. Los operadores también deben verificar que el enderezador esté funcionando correctamente, ya que el material arqueado es la causa principal de que se atasque dentro de las guías del troquel.
Solicite simulaciones completas de tiempo de ciclo de fabricantes de equipos originales de maquinaria preseleccionados para verificar la producción real con respecto a sus cuotas requeridas.
Exija propuestas detalladas de diseño de franjas durante la fase de cotización para garantizar la máxima utilización del material y un mínimo de desechos estructurales.
Audite la arquitectura PLC propuesta para confirmar que admite protocolos abiertos para la integración futura de módulos de inspección en línea y embalaje automatizados.
Especifique insertos de carburo de tungsteno para todas las estaciones de perforación y extracción de alto desgaste para extender la vida útil de la matriz y reducir el tiempo de inactividad por mantenimiento.
Exigir datos OEE verificables y estudios de casos in situ de instalaciones similares antes de firmar el contrato de adquisición final.
R: Las líneas automatizadas modernas suelen ejecutar entre 40 y 80 pulsaciones por minuto (SPM). La velocidad exacta depende de la profundidad de la caja, el espesor del material y la complejidad del troquel progresivo. Las cajas poco profundas y prácticas funcionan más rápido, mientras que las cajas de mampostería embutidas profundas requieren velocidades más lentas para evitar que se rompa el metal.
R: Elimina el juego de bobinas y la tensión interna del acero en bruto. Al aplanar el material perfectamente antes de ingresar a la prensa, se evita que se atasque en el troquel, se garantizan pasos de alimentación precisos y se eliminan las variaciones dimensionales en las cajas eléctricas terminadas.
R: Sí, la prensa principal y el equipo de alimentación pueden manejar ambos. Sin embargo, debe comprar e intercambiar troqueles de estampado progresivo distintos para cada estándar. La máquina necesita un tonelaje suficiente y un tamaño de plataforma lo suficientemente grande para acomodar las diferentes dimensiones de herramientas.
R: La caja de machos se estampa con el mismo troquel primario. La adaptación se produce en los puestos de montaje secundarios. La línea utiliza módulos automatizados de remachado o soldadura para fijar herrajes específicos, como orejas de yeso para trabajos antiguos o soportes de clavo directo para trabajos nuevos.
R: Las cajas estampadas se forman a partir de bobinas de acero galvanizado laminadas en frío mediante prensas de alto tonelaje y troqueles progresivos. Las cajas de metal fundido se crean vertiendo aluminio o hierro fundido en moldes. El estampado es más rápido y económico para uso en interiores de gran volumen, mientras que el moldeado proporciona paredes más gruesas para ambientes exteriores hostiles.
R: Un troquel en buen estado con componentes de acero D2 puede durar entre 1 y 2 millones de golpes antes de requerir una renovación importante. El uso de insertos de carburo de tungsteno para estaciones de corte y conformado de alto desgaste puede extender la vida útil del troquel a más de 5 millones de carreras, siempre que se mantenga una lubricación adecuada.