Просмотры: 0 Автор: Редактор сайта Время публикации: 19.10.2026 Происхождение: Сайт
Растущий мировой спрос на стандартизированные электрические шкафы напрямую следует за быстрым ростом коммерческой инфраструктуры и жилищного строительства. Пластиковые корпуса служат основным жилым потребностям, но коробки из оцинкованной стали NEMA OS 1 по-прежнему строго обязательны для поверхностного монтажа, забетонирования и коммерческого применения в тяжелых условиях. Эта строгая нормативная база оправдывает капитальные затраты, необходимые для современного оборудования для обработки металлов давлением. Устаревшие производственные предприятия сталкиваются с серьезными узкими местами в работе. Высокий уровень брака, частый износ оснастки, непостоянные допуски на выбивку и трудоемкий характер полуавтоматической штамповки уничтожают прибыль. Чтобы выжить, производителям необходимо перейти на полностью автоматизированные решения. Вам поручено найти и внедрить современную Машина для изготовления распределительных коробок для оптимизации экономики устройства и обеспечения соответствия нормативным требованиям. Мы проанализируем оборудование, инструменты и операционные стратегии, необходимые для создания высокорентабельной производственной экосистемы с непрерывной подачей.
Автоматизация не подлежит обсуждению: переход на полностью автоматизированную линию по производству электрических распределительных коробок снижает затраты на единицу продукции и сводит к минимуму вмешательство оператора.
Инструменты диктуют качество: использование высокоточной прогрессивной штамповочной матрицы является решающим фактором в обеспечении стабильных размеров выбивки и структурной целостности.
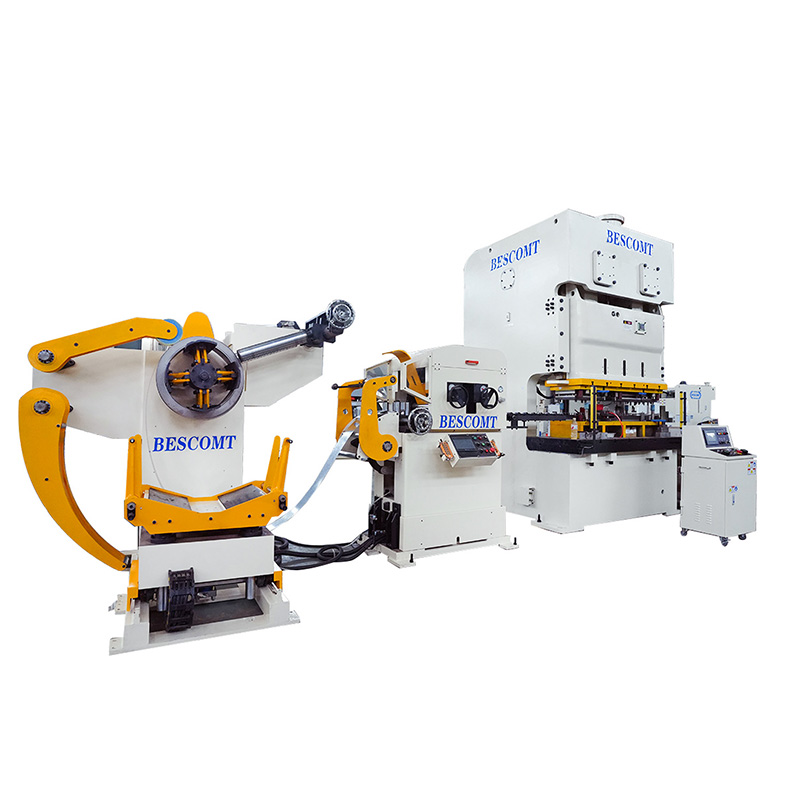
Эффективность обработки материалов: использование разматывателя-выпрямителя 3-в-1 минимизирует занимаемую площадь, обеспечивая при этом точное натяжение материала, необходимое для высокоскоростной штамповки.
Региональные стандарты и стандарты применения. Технические характеристики привода. Выбор машины должен строго соответствовать правилам целевого рынка, требуя использования различных инструментов для американских и европейских стандартов, а также специальных конфигураций для новых работ и модернизации установок.
Экосистема производства с непрерывной подачей превращает рулоны необработанной оцинкованной стали в готовые, готовые к соблюдению требований электрические коробки без ручного вмешательства. Эта система основана на синхронизированных механических действиях. Сырье поступает в один конец, подвергается серьезной механической деформации и выходит в виде полностью сформированного, резьбового и собранного корпуса. Создание надежного Линия по производству электрических распределительных коробок требует понимания того, как каждый модуль взаимодействует со следующим.
Чтобы оценить успех, инженеры устанавливают строгие базовые показатели. Число ходов в минуту (SPM) определяет исходную выходную мощность. Общая эффективность оборудования (OEE) измеряет доступность, производительность и качество. Процент брака отслеживает потери материала, что напрямую влияет на прибыльность. Наконец, время смены штампов определяет, насколько быстро предприятие сможет переключаться между различными артикулами продуктов. Оптимизация этих четырех показателей гарантирует быструю окупаемость инвестиций в оборудование.
Станции первичного машиностроения планируют производственный поток. Сначала погрузочно-разгрузочное оборудование перевозит тяжелые рулоны стали. Далее первичный штамповочный пресс обеспечивает необходимое усилие. Внутри пресса специальный инструмент режет и формирует металл. Наконец, вторичные автоматизированные агрегаты выполняют нарезание резьбы и сборку деталей. Каждый этап должен безупречно обмениваться данными через централизованную систему управления ПЛК, чтобы предотвратить катастрофические сбои.
Операционная метрика |
Устаревшая полуавтоматическая штамповка |
Современная автоматизированная производственная линия |
|---|---|---|
Вмешательство оператора |
Высокая (ручная загрузка заготовок, ручная передача) |
Минимальный (только загрузка теплообменника и мониторинг системы) |
Скорость лома |
8–12 % из-за застревания и ошибок вручную. |
Менее 3% при оптимизированном расположении полос |
Стабильность нокаута |
Переменная, зависит от настройки оператора |
Точный, управляемый прогрессивными пилотами |
Время смены штампа |
4–6 часов при ручном зажиме |
Менее 30 минут с системой быстрой смены матрицы (QDC) |
Переход от устаревших систем к современной автоматизации требует полного пересмотра планирования площадей. Необходимо учитывать петлевую яму, необходимую для устройства подачи материала, площадь первичного пресса и выводные конвейеры для готовых деталей. Правильное выравнивание этих компонентов предотвращает слипание материала и обеспечивает подачу стальной полосы идеально параллельно матрице матрицы.
Производство начинается с размотки толстолистового оцинкованного листа. Катушки часто весят несколько тонн и содержат огромную внутреннюю кинетическую энергию. Процесс разматывания должен точно контролироваться, чтобы предотвратить утечку материала. Вам необходимо надежное оборудование, чтобы безопасно и эффективно справиться с этим начальным этапом. Операторы соблюдают строгие протоколы при загрузке новых рулонов, чтобы предотвратить материальный ущерб и обеспечить безопасность оператора.
Мостовой кран устанавливает необработанный оцинкованный рулон на оправку.
Гидравлические клинья расширяют оправку и надежно захватывают внутренний диаметр рулона.
Оператор продевает передний край стальной полосы через стол для очистки и в прижимные ролики.
Система задействует блок выпрямителей для удаления исходного набора катушек.
Это точная роль Разматыватель-выпрямитель 3-в-1 . Этот интегрированный блок экономит пространство и синхронизирует поток материала. Модуль выпрямления проталкивает металл через ряд расположенных в шахматном порядке роликов. Это действие снимает набор катушек и внутренние напряжения со стали. Выравнивание металла обеспечивает точную подачу в пресс. Плоский материал предотвращает застревание матрицы, устраняет коробление материала и значительно продлевает срок службы инструмента.
Точность шага подачи имеет первостепенное значение. Механизмы подачи с сервоприводом обеспечивают точность до микромиллиметров для прогрессивной штамповки. Если шаг подачи отклоняется на долю миллиметра, прогрессивный инструмент попадет не в ту область. Это приводит к мгновенному бракованию детали и потенциальному повреждению штампа. Серводвигатели обеспечивают точный контроль натяжения и скорости, необходимый для высокоскоростной и безошибочной подачи. Устройство подачи сообщается напрямую с датчиком пресса, продвигая материал только во время безопасного окна хода пресса.
Как только плоская сталь попадает в пресс, начинается процесс формовки. Последовательные станции внутри Прогрессивная штамповочная матрица выполняет несколько операций за один ход. Полоса проходит через станции прошивки, волочения, гибки и вырубки. Каждая станция выполняет определенный разрез или изгиб. Последняя станция отделяет готовую коробку от каркаса металлолома. Направляющие штифты входят в предварительно пробитые отверстия в полосе, гарантируя идеальное выравнивание до того, как пуансоны войдут в контакт.
Создание нокаута требует исключительной точности инструмента. Вы должны создать концентрические и эксцентричные выбивки, которые останутся надежными во время транспортировки и заливки бетона. Однако они также должны быть легко удалены электриками на месте с использованием стандартных ручных инструментов. Достижение этого баланса требует точного зазора между пуансоном и матрицей. Если порез слишком глубокий, нокаут выпадет преждевременно. Если он слишком мелкий, электрик не сможет его снять. Инженеры-инструментальщики используют специальные станки для чеканки, чтобы слегка сжать металл вокруг выбивки, создавая надежную фрикционную посадку.
Глубокая вытяжка формирует настоящие стенки коробки. Физика волочения оцинкованной стали сложна. Растягивать металл необходимо без ущерба для защитного цинкового покрытия. Чрезмерное трение приводит к образованию микротрещин на стенках короба или снятию оцинковки. Инженеры используют специализированные волочильные составы, полированные твердосплавные закругления и контролируемое давление держателя заготовки для поддержания целостности стенок и устойчивости к коррозии. Процесс вытяжки часто происходит на нескольких станциях, чтобы предотвратить разрыв материала, постепенно формируя коробку до окончательной глубины.
Современные производственные линии интегрируют второстепенные операции непосредственно в рабочий процесс. Станции нарезания резьбы в штампе или станции вторичной автоматической нарезания резьбы создают необходимую резьбу для заземляющих винтов и монтажных кронштейнов. Выполнение этих операций в реальном времени исключает необходимость вторичной ручной обработки. Автоматические нарезные головки синхронизируются с ходом пресса, обеспечивая идеальную резьбу на каждой коробке. В этих устройствах для нарезания резьбы используются прокатные метчики, а не режущие метчики, чтобы предотвратить загрязнение металлической стружкой области штампа.
Сборка компонентов зависит от конкретных требований к установке. Внутренние кабельные зажимы и заземляющие косички крепятся с помощью автоматизированных процессов клепки или точечной сварки. Специализированное монтажное оборудование требует точного выравнивания. Например, металлические удерживающие ремни для старых коробок для реконструкции сильно отличаются от скоб с прямыми гвоздями, используемых в новом строительстве. На автоматизированных сборочных станциях используются вибрационные питатели и роботизированные устройства захвата и размещения, позволяющие безупречно позиционировать и закреплять эти компоненты. Датчики проверяют наличие и правильную ориентацию каждого кронштейна перед тем, как окончательная сборка будет выгружена в упаковочный контейнер.
Определение необходимой мощности пресса требует тщательного расчета. Требования к тоннажу должны основываться на толщине материала, глубине ящика и количестве станций прогрессивной матрицы. Для простой удобной коробки может потребоваться пресс усилием 110 тонн. Для глубокотянутой многоместной каменной коробки может потребоваться 250-тонный пресс. Недостаточный размер пресса приводит к чрезмерному прогибу рамы и преждевременному выходу из строя двигателя. Инженеры рассчитывают общую силу резания, силу тяги и силу зачистки, чтобы определить абсолютный минимальный требуемый тоннаж.
Тип коробки |
Типичный калибр материала |
Требуемый диапазон тоннажа |
Рекомендуемый пресс-фрейм |
|---|---|---|---|
Стандартный удобный ящик (2x4) |
16 калибр (1,5 мм) |
110 - 160 тонн |
C-образная или H-образная рама |
Квадратная коробка размером 4 дюйма (глубина 1,5 дюйма) |
16 калибр (1,5 мм) |
160 - 200 тонн |
H-образная рама (прямая сторона) |
Многоместная каменная коробка (глубина 2,5 дюйма) |
14 калибр (1,9 мм) |
250 - 300 тонн |
H-образная рама (прямая сторона) |
Восьмиугольная потолочная коробка |
16 калибр (1,5 мм) |
160 - 200 тонн |
H-образная рама (прямая сторона) |
Конструкция рамы напрямую влияет на срок службы штампа и стабильность на высоких скоростях. Покупатели должны оценить компромисс между печатными машинами с C-образной рамой и прямыми (H-образными) машинами. Прессы с C-образной рамой обеспечивают превосходный доступ для замены матрицы, но страдают от углового отклонения при больших нагрузках. Прессы с Н-образной рамой с прямой стороной обеспечивают превосходную жесткость конструкции. Такая жесткость сводит к минимуму прогибы, значительно продлевает срок службы инструмента и обеспечивает постоянные допуски на выбивание при работе на высоких скоростях. Пресс с Н-образной рамой является отраслевым стандартом для прогрессивной штамповки оцинкованной стали.
Целевые рынки диктуют характеристики машин и инструментов. Ан Машина для изготовления распределительных коробок американского стандарта требует специального инструмента для коробок, соответствующих требованиям NEMA. К ним относятся квадратные коробки размером 4 дюйма, удобные коробки и восьмиугольные коробки. Инструменты должны соответствовать специальным интеграциям кабельных зажимов и стандартизированным схемам забивки, предусмотренным Национальными электротехническими нормами и правилами (NEC). Матрицы также должны образовывать специальные заземляющие выступы, необходимые для американских установок.
И наоборот, Машина для изготовления распределительных коробок европейского стандарта ориентирована на корпуса, соответствующие требованиям IEC/BS. Обычно они включают в себя конфигурации размером 3x3 дюйма, различные требования к глубине и определенные точки входа кабелепровода. Европейские стандарты часто требуют других положений по заземлению и конфигурации монтажных наконечников по сравнению с их американскими аналогами. Инструменты должны учитывать метрические размеры кабелепроводов и особые требования к огнестойкости, предусмотренные европейскими строительными нормами.
Эффективность переключения является важнейшим показателем оценки. Предприятия редко производят одну SKU непрерывно. Оцените способность машины эффективно заменять штампы при переключении между региональными стандартами или размерами коробок. Системы быстрой смены штампов (QDC), гидравлические подъемники штампов и автоматизированные механизмы зажима сокращают время переналадки с часов до минут. Такая гибкость максимизирует время безотказной работы машины и общую рентабельность. Операторы используют стандартизированные тележки для штамповки, чтобы катить тяжелую оснастку прямо на станину пресса, устраняя необходимость в опасных маневрах вилочного погрузчика.
Электрические коробки обслуживают разные этапы строительства. Оцените способность машины плавно переключаться между производством старых и новых рабочих коробок. Для старых ящиков (реконструкции) требуются специальные гипсовые проушины и металлические удерживающие ремни для фиксации существующего гипсокартона. В новых ящиках для работ имеются угловые гвозди или прочные кронштейны для непосредственного крепления к открытым стойкам стены. Производственная линия должна быть приспособлена к этим различным системам подачи оборудования, не требуя полного демонтажа сборочного модуля.
Применение в бетоне и на поверхности представляет собой уникальные проблемы. Бетонные коробки требуют исключительной точности инструментов. Выбивные отверстия должны выдерживать гидростатическое давление проникновения влажного бетонного раствора. Любая утечка разрушает коробку и трубопровод. Коробки из листового металла для поверхностного монтажа (NEMA 250) требуют высокого эстетического и структурного качества. Они не должны иметь острых заусенцев и иметь идеально сформированные углы, чтобы обеспечить безопасное взаимодействие в открытых коммерческих помещениях. Инженеры-инструментальщики используют специализированные станции формирования углов, чтобы плотно сложить металл, не оставляя острых, открытых краев.
Дальновидные покупатели оценивают машины на основе возможности модульной модернизации. Может ли система интегрировать будущие модули? Со временем вам могут понадобиться автоматизированные упаковочные системы, встроенные датчики контроля качества или роботизированные укладчики на поддоны. Жесткая машина с закрытой архитектурой ограничивает будущий рост. Ищите открытую архитектуру ПЛК и физическое пространство внутри линии для расширения. Убедитесь, что на главной панели управления имеются запасные блоки ввода-вывода для размещения будущих массивов датчиков или вспомогательного оборудования.
Иногда стандартные машины не соответствуют фирменным требованиям. Ввод в эксплуатацию Линия по производству штамповки металла на заказ решает эту проблему. Индивидуальные линии адаптированы к запатентованным конструкциям коробок, уникальным методам монтажа или специальным архитектурным требованиям. При выборе индивидуальной линии четко определите требуемое время цикла, характеристики материалов и ограничения по занимаемой площади для производителя оборудования. Вы также должны предоставить подробные 3D-модели CAD конечного продукта, чтобы гарантировать, что специальный инструмент сможет обеспечить требуемую геометрию.
Высокоскоростная штамповка оцинкованной стали вызывает быстрый абразивный износ пуансонов и матриц. Цинковое покрытие отслаивается и действует как абразивный порошок. Этот износ приводит к появлению заусенцев на выбивках, выходу коробки за пределы допусков и возможному выходу из строя штампа. Игнорирование износа оснастки гарантирует высокий процент брака и бракованных партий. Постоянное трение генерирует огромное количество тепла, которое еще больше ухудшает режущие кромки инструментальной стали.
Внедрите графики профилактического обслуживания, чтобы снизить этот риск. Используйте твердосплавные инструменты для быстроизнашивающихся станций, таких как прошивка и выбивка. Интегрируйте акустические или тоннажные мониторы в систему управления прессом. Эти датчики обнаруживают малейшие изменения силы штамповки, предупреждая операторов об износе штампа до того, как произойдет катастрофический отказ. Регулярные протоколы заточки и смазки являются обязательными. Операторы должны ежедневно очищать матрицу штампа, чтобы удалить скопившуюся цинковую пыль и предотвратить истирание.
Неэффективное расположение полос в прогрессивной матрице приводит к чрезмерному браку каркаса. Когда вы штампуете миллионы коробок, увеличение отходов материала на 2% уничтожает прибыль. Затраты на сталь доминируют в удельной экономике производства распределительных коробок. Вы не можете позволить себе плохое использование материалов. Каждый миллиметр потраченной впустую стали напрямую приводит к потере дохода в течение всего срока службы производства.
Требуйте от проектировщиков штампов предоставления подробного моделирования расположения полос на этапе закупок. Эти симуляции проверяют максимальное использование материала и оптимальную ориентацию зерен. Плотно вложив заготовки коробок в стальную полосу, инженеры могут минимизировать ширину ленты. Для правильного управления ломом также необходимы автоматические измельчители лома или конвейеры для эффективного удаления каркаса из зоны пресса. Измельчитель лома разрезает каркас на небольшие, легко управляемые куски, которые падают прямо в мусорный бак, предотвращая скопление опасного материала вокруг пресса.
Неправильная подача или вытягивание заготовок приводят к катастрофическим поломкам штампа. Если проколотая заготовка вырвется из матрицы матрицы, следующий удар врежет ее в полосу. Это разрушает инструмент и сгибает плунжер пресса. Застревания при подаче происходят, когда материал соскальзывает или застревает, в результате чего пуансоны попадают в полуотверстия. Авария одной матрицы может остановить производство на несколько недель, пока будут обрабатываться новые компоненты.
Убедитесь, что машина оснащена комплексным набором датчиков. Установите датчики застревания на входе в матрицу. Используйте датчики обнаружения пробок в матрице матрицы. Внедрите протоколы автоматической аварийной остановки, привязанные непосредственно к этим датчикам. Быстродействующая муфта и тормозная система пресса останавливают плунжер на середине хода, спасая инструмент от разрушения. Операторы также должны убедиться, что правильная машина работает правильно, поскольку искривленный материал является основной причиной застревания в направляющих матрицы.
Запросите комплексное моделирование времени цикла у включенных в короткий список OEM-производителей оборудования, чтобы сверить фактическую производительность с требуемыми квотами.
Требуйте подробные предложения по компоновке полос на этапе составления предложения, чтобы обеспечить максимальное использование материала и минимальное количество отходов каркаса.
Проведите аудит предлагаемой архитектуры ПЛК, чтобы убедиться, что она поддерживает открытые протоколы для будущей интеграции модулей автоматической упаковки и встроенного контроля.
Выбирайте вставки из карбида вольфрама для всех быстроизнашивающихся станций прошивки и выбивки, чтобы продлить срок службы матрицы и сократить время простоя при обслуживании.
Перед подписанием окончательного контракта на закупку потребуйте поддающиеся проверке данные OEE и практические исследования аналогичных установок на месте.
Ответ: Современные автоматизированные линии обычно работают со скоростью от 40 до 80 ходов в минуту (SPM). Точная скорость зависит от глубины коробки, толщины материала и сложности прогрессивной матрицы. Неглубокие удобные ящики работают быстрее, в то время как каменные ящики глубокой вытяжки требуют более низких скоростей, чтобы предотвратить разрыв металла.
Ответ: Устраняет намотку катушек и внутренние напряжения в необработанной стали. Идеально выравнивая материал перед подачей в пресс, он предотвращает заедание в матрице, обеспечивает точный шаг подачи и устраняет отклонения в размерах готовых электрических коробок.
О: Да, основное прессовое и подающее оборудование может работать и с тем, и с другим. Однако вам необходимо приобрести и поменять отдельные прогрессивные штампы для каждого стандарта. Станку необходим достаточный тоннаж и достаточно большая станина для размещения инструментов различных размеров.
О: Стержневой ящик штампуется с использованием того же основного штампа. Адаптация происходит на вторичных сборочных станциях. На линии используются автоматизированные модули клепки или сварки для крепления определенного оборудования, например, гипсовых ушей для старых работ или кронштейнов с прямыми гвоздями для новых работ.
Ответ: Штампованные коробки формируются из рулонов холоднокатаной оцинкованной стали с использованием высокотоннажных прессов и прогрессивных штампов. Литые металлические ящики создаются путем заливки в формы расплавленного алюминия или железа. Штамповка выполняется быстрее и дешевле при больших объемах использования внутри помещений, а литье обеспечивает более толстые стенки для суровых условий эксплуатации на открытом воздухе.
Ответ: В хорошем состоянии штамп с компонентами из стали D2 может прослужить от 1 до 2 миллионов ходов, прежде чем потребуется капитальный ремонт. Использование вставок из карбида вольфрама для быстроизнашивающихся станций резки и формовки может продлить срок службы матрицы до более чем 5 миллионов ходов при условии обеспечения надлежащей смазки.