Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-10-19 Pinagmulan: Site
Ang pagtaas ng pandaigdigang pangangailangan para sa mga standardized na electrical enclosure ay direktang sumusunod sa mabilis na komersyal na imprastraktura at paglago ng residential construction. Ang mga plastik na enclosure ay nagsisilbi sa mga pangunahing pangangailangan sa tirahan, ngunit ang NEMA OS 1 galvanized steel box ay nananatiling mahigpit na ipinag-uutos para sa surface-mounted, concrete-embedded, at heavy-duty na komersyal na aplikasyon. Ang mahigpit na regulasyong kapaligiran na ito ay nagbibigay-katwiran sa paggasta ng kapital na kinakailangan para sa mga advanced na kagamitan sa pagbuo ng metal. Ang mga legacy na operasyon sa pagmamanupaktura ay nahaharap sa matinding mga bottleneck sa pagpapatakbo. Mataas na mga rate ng scrap, madalas na pagkasira ng tool, hindi pantay-pantay na pagpapaubaya sa knockout, at ang labor-intensive na katangian ng semi-automated na stamping ay sumisira sa mga margin ng kita. Ang mga tagagawa ay dapat lumipat sa ganap na automated na mga solusyon upang mabuhay. Ikaw ay may tungkulin sa pag-sourcing at pagpapatupad ng isang moderno junction box making machine para ma-optimize ang unit economics at matiyak ang pagsunod sa regulasyon. Ating hihiwalayin ang makinarya, tooling, at mga diskarte sa pagpapatakbo na kinakailangan para makabuo ng isang lubos na kumikita, tuluy-tuloy na feed manufacturing ecosystem.
Ang Automation ay Non-Negotiable: Ang paglipat sa isang ganap na automated na linya ng produksyon ng electrical junction box ay binabawasan ang bawat-unit na gastos at pinapaliit ang interbensyon ng operator.
Ang Tooling Dictates Quality: Ang pagsasama ng isang high-precision na progressive stamping die ay ang kritikal na salik sa pagpapanatili ng pare-parehong mga dimensyon ng knockout at integridad ng istruktura.
Kahusayan sa Paghawak ng Materyal: Ang paggamit ng 3-in-1 na decoiler straightener feeder ay nagpapaliit ng bakas ng paa habang tinitiyak ang tumpak na pag-igting ng materyal na kinakailangan para sa high-speed stamping.
Mga Detalye sa Drive ng Mga Pamantayan sa Rehiyon at Aplikasyon: Ang pagpili ng makina ay dapat na mahigpit na nakaayon sa mga regulasyon sa target na merkado, na nangangailangan ng natatanging tool para sa mga pamantayang Amerikano kumpara sa European, pati na rin ang mga partikular na configuration para sa mga bagong-trabaho laban sa mga pag-install ng remodeling.
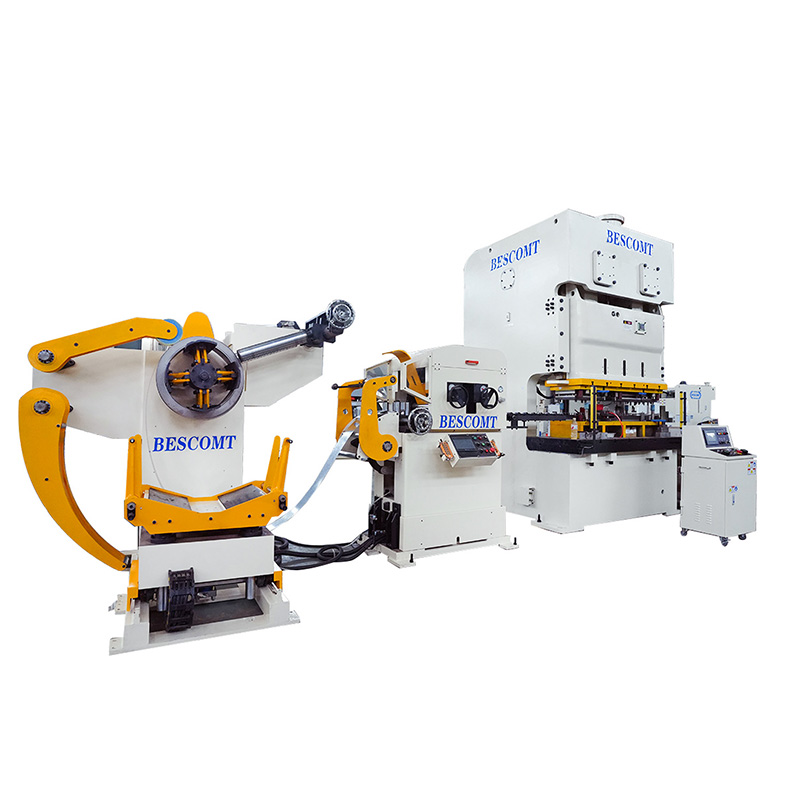
Binabago ng tuloy-tuloy na feed manufacturing ecosystem ang mga hilaw na galvanized steel coil tungo sa tapos na, compliance-ready na mga electrical box nang walang manu-manong interbensyon. Ang sistemang ito ay umaasa sa mga naka-synchronize na mekanikal na pagkilos. Ang hilaw na materyal ay pumapasok sa isang dulo, sumasailalim sa matinding mekanikal na pagpapapangit, at lumabas bilang isang ganap na nabuo, sinulid, at pinagsama-samang enclosure. Pagbuo ng isang maaasahang Ang linya ng produksyon ng electrical junction box ay nangangailangan ng pag-unawa kung paano nakikipag-ugnayan ang bawat module sa susunod.
Upang suriin ang tagumpay, ang mga inhinyero ay nagtatag ng mahigpit na mga sukatan ng baseline. Ang Strokes Per Minute (SPM) ay nagdidikta ng raw output capacity. Ang Overall Equipment Effectiveness (OEE) ay sumusukat sa availability, performance, at kalidad. Sinusubaybayan ng porsyento ng scrap ang materyal na basura, na direktang nakakaapekto sa kakayahang kumita. Sa wakas, tinutukoy ng mga oras ng die changeover kung gaano kabilis maaaring mag-pivot ang isang pasilidad sa pagitan ng iba't ibang SKU ng produkto. Ang pag-optimize sa apat na sukatan na ito ay ginagarantiyahan ang mabilis na pagbabalik sa pamumuhunan sa kagamitan.
Ang mga pangunahing istasyon ng makinarya ay nagmamapa ng daloy ng produksyon. Una, ang mga kagamitan sa paghawak ng materyal ay namamahala sa mga mabibigat na bakal na bakal. Susunod, ang pangunahing panlililak na pindutin ay nagbibigay ng kinakailangang puwersa. Sa loob ng press, pinuputol at hinuhubog ng mga dalubhasang tool ang metal. Panghuli, pinangangasiwaan ng mga pangalawang awtomatikong unit ang pag-tap at pagpupulong ng bahagi. Ang bawat yugto ay dapat makipag-usap nang walang kamali-mali sa pamamagitan ng isang sentralisadong sistema ng kontrol ng PLC upang maiwasan ang mga sakuna na pag-crash.
Sukatan ng Pagpapatakbo |
Legacy Semi-Automated Stamping |
Modernong Automated Production Line |
|---|---|---|
Pamamagitan ng Operator |
Mataas (Manu-manong blangko na paglo-load, manu-manong paglipat) |
Minimal (Coil loading at system monitoring lang) |
Rate ng Scrap |
8% - 12% dahil sa mga misfeed at manual error |
Wala pang 3% na may mga naka-optimize na layout ng strip |
Knockout Consistency |
Variable, depende sa pagkakahanay ng operator |
Eksakto, kinokontrol ng mga progresibong die pilot |
Die Changeover Time |
4 - 6 na oras na may manual clamping |
Wala pang 30 minuto na may Quick Die Change (QDC) |
Ang paglipat mula sa mga legacy system patungo sa modernong automation ay nangangailangan ng kumpletong pag-overhaul ng pagpaplano ng espasyo sa sahig. Dapat mong isaalang-alang ang looping pit na kinakailangan ng material feeder, ang footprint ng primary press, at ang mga run-out na conveyor para sa mga natapos na bahagi. Ang wastong pagkakahanay ng mga bahaging ito ay pumipigil sa materyal na pagbubuklod at tinitiyak na ang bakal na strip feed ay ganap na kahanay sa die matrix.
Nagsisimula ang pagmamanupaktura sa pag-uncoiling ng heavy gauge na galvanized sheet metal. Ang mga coils ay madalas na tumitimbang ng ilang tonelada at naglalaman ng napakalawak na panloob na kinetic energy. Ang proseso ng pag-uncoiling ay dapat na kontrolado nang tumpak upang maiwasan ang pagtakbo ng materyal. Kailangan mo ng matatag na makinarya upang pangasiwaan ang paunang yugtong ito nang ligtas at mahusay. Ang mga operator ay sumusunod sa mahigpit na mga protocol kapag naglo-load ng mga bagong coil upang maiwasan ang pagkasira ng materyal at matiyak ang kaligtasan ng operator.
Ipinoposisyon ng overhead crane ang raw galvanized coil sa expansion mandrel.
Ang mga hydraulic wedge ay nagpapalawak ng mandrel upang mahigpit na hawakan ang panloob na diameter ng coil.
Ang operator ay nag-thread sa nangungunang gilid ng steel strip sa pamamagitan ng peeler table at sa mga pinch roller.
Ang sistema ay nakikipag-ugnayan sa straightener bank upang alisin ang paunang coil set.
Ito ang eksaktong papel ng a 3-in-1 decoiler straightener feeder . Ang pinagsamang yunit na ito ay nakakatipid sa espasyo sa sahig at nagsi-synchronize ng daloy ng materyal. Pinipilit ng straightener module ang metal sa pamamagitan ng isang serye ng staggered rollers. Ang pagkilos na ito ay nag-aalis ng coil set at mga panloob na stress mula sa bakal. Ang pagyupi ng metal ay nagsisiguro ng tumpak na pagpapakain sa pinindot. Pinipigilan ng flat material ang mga die jam, inaalis ang pag-buckling ng materyal, at makabuluhang pinahaba ang buhay ng tooling.
Ang katumpakan ng pitch ng feed ay pinakamahalaga. Ang mga mekanismo ng pagpapakain na pinapagana ng servo ay nagpapanatili ng katumpakan ng micro-millimeter para sa progresibong stamping. Kung ang feed pitch ay naka-off ng isang fraction ng isang milimetro, ang progresibong tooling ay tatama sa maling lugar. Nagdudulot ito ng agarang pagtanggi sa bahagi at potensyal na pinsala sa kamatayan. Ang mga servo motor ay nagbibigay ng eksaktong tensyon at kontrol sa bilis na kinakailangan para sa high-speed, walang error na pagpapakain. Direktang nakikipag-ugnayan ang feeder sa press encoder, na isinusulong ang materyal lamang sa panahon ng ligtas na window ng press stroke.
Kapag ang flat steel ay pumasok sa press, magsisimula ang proseso ng pagbuo. Ang mga sunud-sunod na istasyon sa loob ng a ang progresibong stamping die ay nagsasagawa ng maraming operasyon sa bawat stroke. Ang strip ay gumagalaw sa pamamagitan ng pagbubutas, pagguhit, pagyuko, at pagbabangko ng mga istasyon. Ang bawat istasyon ay nagsasagawa ng isang tiyak na hiwa o liko. Ang huling istasyon ay pinuputol ang nakumpletong kahon mula sa scrap skeleton. Ang mga pilot pin ay naglalagay ng mga pre-punched hole sa strip upang matiyak ang perpektong pagkakahanay bago makipag-ugnayan ang mga suntok.
Ang paggawa ng knockout ay nangangailangan ng pambihirang katumpakan ng tooling. Dapat kang lumikha ng concentric at sira-sira na mga knockout na mananatiling ligtas sa panahon ng transportasyon at pagbuhos ng kongkreto. Gayunpaman, dapat ding madaling tanggalin ang mga ito ng mga electrician on-site gamit ang karaniwang mga hand tool. Ang pagkamit ng balanseng ito ay nangangailangan ng tumpak na clearance sa pagitan ng suntok at mamatay. Kung masyadong malalim ang hiwa, maagang mahuhulog ang knockout. Kung ito ay masyadong mababaw, hindi ito maalis ng electrician. Gumagamit ang mga tooling engineer ng mga espesyal na istasyon ng coining upang bahagyang i-compress ang metal sa paligid ng knockout, na lumilikha ng secure na friction fit.
Ang malalim na pagguhit ay bumubuo sa aktwal na mga dingding ng kahon. Ang physics ng pagguhit ng galvanized steel ay kumplikado. Dapat mong iunat ang metal nang hindi nakompromiso ang proteksiyon na zinc coating. Ang labis na alitan ay nagdudulot ng mga micro-fracture sa mga dingding ng kahon o tinatanggal ang galvanization. Gumagamit ang mga inhinyero ng dalubhasang mga compound ng pagguhit, pinakintab na carbide radii, at kinokontrol na blank holder pressure upang mapanatili ang integridad ng pader at paglaban sa kaagnasan. Ang proseso ng pagguhit ay madalas na nangyayari sa maraming istasyon upang maiwasan ang pagkapunit ng materyal, unti-unting nabuo ang kahon hanggang sa huling lalim nito.
Ang mga modernong linya ng produksyon ay direktang nagsasama ng mga pangalawang operasyon sa daloy ng trabaho. Ang mga in-die tapping o pangalawang automated threading station ay gumagawa ng mga kinakailangang thread para sa grounding screws at mounting brackets. Ang pagsasagawa ng mga operasyong ito nang inline ay nag-aalis ng pangangailangan para sa pangalawang manu-manong paghawak. Ang mga automated na tapping head ay sumasabay sa press stroke, na tinitiyak na ang bawat kahon ay nagtatampok ng perpektong mga thread. Gumagamit ang mga tapping unit na ito ng mga roll-form na gripo kaysa sa pagputol ng mga gripo upang maiwasan ang mga metal chip na makontamina ang lugar ng die.
Ang pagpupulong ng bahagi ay nag-iiba batay sa mga partikular na kinakailangan sa pag-install. Ang mga awtomatikong proseso ng riveting o spot-welding ay nakakabit ng mga panloob na cable clamp at grounding pigtails. Ang dalubhasang mounting hardware ay nangangailangan ng tumpak na pagkakahanay. Halimbawa, malaki ang pagkakaiba ng mga metal retention strap para sa lumang-trabahong remodeling box sa mga direct-nail bracket na ginagamit sa bagong construction. Gumagamit ang mga automated assembly station ng vibratory bowl feeder at robotic pick-and-place units upang iposisyon at i-secure ang mga bahaging ito nang walang kamali-mali. Bine-verify ng mga sensor ang presensya at tamang oryentasyon ng bawat bracket bago ilabas ang huling pagpupulong sa packaging bin.
Ang pagtukoy sa kinakailangang kapasidad ng pagpindot ay nangangailangan ng maingat na pagkalkula. Dapat mong ibase ang mga kinakailangan sa tonelada sa kapal ng materyal, lalim ng kahon, at ang bilang ng mga progresibong die station. Ang isang simpleng madaling gamiting kahon ay maaaring mangailangan ng 110-toneladang press. Ang isang malalim na iginuhit, multi-gang masonry box ay maaaring humingi ng 250-toneladang press. Ang mababang sukat ng press ay humahantong sa labis na pagpapalihis ng frame at napaaga na pagkabigo ng motor. Kinakalkula ng mga inhinyero ang kabuuang puwersa ng pagputol, puwersa ng pagguhit, at puwersa ng pagtatalop upang matukoy ang ganap na minimum na toneladang kinakailangan.
Uri ng Kahon |
Karaniwang Materyal na Gauge |
Kinakailangang Saklaw ng Tonela |
Inirerekomendang Press Frame |
|---|---|---|---|
Karaniwang Handy Box (2x4) |
16 Gauge (1.5mm) |
110 - 160 tonelada |
C-Frame o H-Frame |
4-Inch Square Box (1.5' Deep) |
16 Gauge (1.5mm) |
160 - 200 tonelada |
H-Frame (Tuwid na Gilid) |
Multi-Gang Masonry Box (2.5' Deep) |
14 Gauge (1.9mm) |
250 - 300 tonelada |
H-Frame (Tuwid na Gilid) |
May walong sulok na Kahon sa Ceiling |
16 Gauge (1.5mm) |
160 - 200 tonelada |
H-Frame (Tuwid na Gilid) |
Ang pagtatayo ng frame ay direktang nakakaapekto sa buhay ng die at high-speed stability. Dapat suriin ng mga mamimili ang mga trade-off sa pagitan ng C-frame at straight-side (H-frame) na pagpindot. Ang mga C-frame press ay nag-aalok ng mahusay na accessibility para sa mga pagbabago sa die ngunit dumaranas ng angular deflection sa ilalim ng mabibigat na karga. Ang mga straight-side H-frame presses ay nagbibigay ng higit na higpit ng istruktura. Ang rigidity na ito ay nagpapaliit ng deflection, lubhang nagpapahaba ng tooling life, at tinitiyak ang pare-parehong knockout tolerance sa panahon ng high-speed run. Para sa progresibong stamping ng galvanized steel, ang H-frame press ay ang pamantayan ng industriya.
Ang mga target na merkado ay nagdidikta ng mga detalye ng makina at tooling. An Ang American standard na junction box making machine ay nangangailangan ng partikular na tooling para sa NEMA-compliant na mga kahon. Kabilang dito ang mga 4-inch square box, handy box, at octagonal box. Ang tooling ay dapat tumanggap ng mga partikular na cable clamp integration at standardized knockout pattern na idinidikta ng National Electrical Code (NEC). Ang mga dies ay dapat ding bumuo ng mga partikular na grounding bump na kinakailangan para sa mga instalasyong Amerikano.
Sa kabaligtaran, a Ang European standard junction box making machine ay nakatutok sa IEC/BS-compliant enclosures. Ang mga ito ay karaniwang may kasamang 3x3 inch na mga configuration, iba't ibang mga kinakailangan sa lalim, at mga partikular na conduit entry point. Ang mga pamantayang European ay madalas na nangangailangan ng iba't ibang mga probisyon sa saligan at mga pagsasaayos ng mounting lug kumpara sa kanilang mga katapat na Amerikano. Dapat isaalang-alang ng tooling ang metric na laki ng conduit at mga partikular na kinakailangan sa pag-rate ng sunog na ipinag-uutos ng mga European building code.
Ang kahusayan sa pagbabago ay isang kritikal na sukatan ng pagsusuri. Ang mga pasilidad ay bihirang gumagawa ng isang SKU na patuloy. Suriin ang kakayahan ng makina na magpalit ng dies nang mahusay kapag nagpalipat-lipat sa pagitan ng mga panrehiyong pamantayan o laki ng kahon. Ang mga sistema ng Quick Die Change (QDC), hydraulic die lifter, at mga automated clamping mechanism ay nagpapababa ng mga oras ng pagbabago mula sa oras hanggang minuto. Pina-maximize ng flexibility na ito ang machine uptime at pangkalahatang kakayahang kumita. Gumagamit ang mga operator ng mga standardized na die cart upang direktang igulong ang mabigat na tool sa press bed, na inaalis ang pangangailangan para sa mga mapanganib na maniobra ng forklift.
Ang mga de-koryenteng kahon ay nagsisilbi sa iba't ibang yugto ng konstruksiyon. Suriin ang kakayahan ng makina na walang putol na magpalipat-lipat sa pagitan ng paggawa ng mga lumang-work box at bagong-work box. Ang mga lumang-trabaho (remodeling) na mga kahon ay nangangailangan ng espesyal na tainga ng plaster at mga strap ng pagpapanatili ng metal upang mahawakan ang umiiral na drywall. Ang mga bagong gawang kahon ay nagtatampok ng mga angled na pako o heavy-duty na bracket para sa direktang pagkakabit sa mga nakalantad na wall stud. Ang linya ng produksyon ay dapat tumanggap ng iba't ibang mga sistema ng pagpapakain ng hardware nang hindi nangangailangan ng kumpletong pagtanggal ng module ng pagpupulong.
Ang mga konkreto at naka-mount na application sa ibabaw ay nagpapakita ng mga natatanging hamon. Ang mga concrete-cast box ay nangangailangan ng matinding tooling precision. Dapat labanan ng mga knockout ang hydrostatic pressure ng wet concrete slurry ingress. Ang anumang pagtagas ay sumisira sa kahon at sa pagtakbo ng conduit. Nangangailangan ng mataas na aesthetic at structural na kalidad ang mga surface-mounted sheet metal box (NEMA 250). Dapat ay kulang ang mga ito ng matutulis na burr at nagtatampok ng perpektong nabuong mga sulok upang matiyak ang ligtas na pakikipag-ugnayan sa mga nakalantad na komersyal na kapaligiran. Gumagamit ang mga tooling engineer ng mga espesyal na istasyon na bumubuo ng sulok upang tiklop nang mahigpit ang metal nang hindi umaalis sa matutulis at nakalantad na mga gilid.
Sinusuri ng mga mamimili na may pasulong na pag-iisip ang mga makina batay sa modular upgradeability. Maaari bang isama ng system ang mga module sa hinaharap? Maaaring kailanganin mo sa kalaunan ang mga automated na packaging system, inline na kalidad ng inspeksyon sensor, o robotic palletizer. Nililimitahan ng isang matibay, closed-architecture machine ang paglago sa hinaharap. Maghanap ng mga bukas na arkitektura ng PLC at pisikal na espasyo sa loob ng layout ng linya para sa pagpapalawak. Siguraduhin na ang pangunahing control panel ay may mga ekstrang I/O na bloke upang mapaunlakan ang hinaharap na mga sensor array o auxiliary na kagamitan.
Minsan kulang ang mga karaniwang makina sa mga kinakailangan sa pagmamay-ari. Pagkomisyon a nilulutas ng custom na metal stamping production line ang isyung ito. Ang mga custom na linya ay iniangkop sa pagmamay-ari na mga disenyo ng kahon, natatanging mga diskarte sa pag-mount, o espesyal na mga kinakailangan sa arkitektura. Kapag tumutukoy ng custom na linya, malinaw na tukuyin ang iyong mga kinakailangang cycle time, mga detalye ng materyal, at mga limitasyon sa espasyo sa sahig sa tagagawa ng makinarya. Dapat ka ring magbigay ng mga detalyadong 3D CAD na modelo ng huling produkto upang matiyak na makakamit ng custom na tool ang mga kinakailangang geometries.
Ang high-speed stamping ng galvanized steel ay nagdudulot ng mabilis na pagkasira sa mga suntok at namatay. Ang zinc coating ay natutunaw at nagsisilbing abrasive powder. Ang pagsusuot na ito ay humahantong sa mga burr sa mga knockout, out-of-tolerance box, at sa kalaunan ay die failure. Ang pagwawalang-bahala sa pagsusuot ng tool ay ginagarantiyahan ang mataas na mga rate ng scrap at mga tinanggihang pagpapadala. Ang patuloy na alitan ay bumubuo ng napakalawak na init, na higit na nagpapababa sa mga gilid ng tool na bakal.
Magpatupad ng mga predictive na iskedyul ng pagpapanatili upang mabawasan ang panganib na ito. Gumamit ng carbide tooling para sa mga high-wear station tulad ng piercing at knockout forming. Isama ang acoustic o tonnage monitor sa press control system. Nakikita ng mga sensor na ito ang mga minutong pagbabago sa puwersa ng stamping, na nag-aalerto sa mga operator na mamatay ang pagkasuot bago mangyari ang sakuna. Ang mga regular na sharpening at lubrication protocol ay sapilitan. Dapat linisin ng mga operator ang die matrix araw-araw upang maalis ang naipon na zinc dust at maiwasan ang galling.
Ang hindi mahusay na mga layout ng strip sa progresibong die ay humahantong sa labis na skeleton scrap. Kapag tinatakan mo ang milyun-milyong kahon, ang 2% na pagtaas sa materyal na basura ay sumisira sa mga margin ng kita. Ang mga gastos sa bakal ay nangingibabaw sa unit economics ng junction box manufacturing. Hindi mo kayang bayaran ang mahinang paggamit ng materyal. Ang bawat milimetro ng nasayang na bakal ay direktang nagsasalin sa nawalang kita sa habang-buhay ng produksyon.
Atasan ang mga die designer na magbigay ng detalyadong strip layout simulation sa panahon ng procurement phase. Bine-verify ng mga simulation na ito ang maximum na paggamit ng materyal at pinakamainam na oryentasyon ng butil. Sa pamamagitan ng paglalagay ng mga blangko ng kahon nang mahigpit sa loob ng steel strip, maaaring mabawasan ng mga inhinyero ang lapad ng webbing. Ang wastong pamamahala ng scrap ay nangangailangan din ng mga automated scrap chopper o conveyor upang maalis ang balangkas nang mahusay mula sa lugar ng pagpindot. Ang scrap chopper ay pinuputol ang balangkas sa maliliit, mapapamahalaang mga piraso na direktang nahuhulog sa isang recycling bin, na pumipigil sa mapanganib na pagtatayo ng materyal sa paligid ng press.
Ang mga misfeed o slug pulling ay nagdudulot ng mga sakuna na pag-crash ng die. Kung ang isang pierced slug ay humila pabalik sa die matrix, ang susunod na stroke ay dudurog nito sa strip. Sinisira nito ang tooling at binabaluktot ang press ram. Ang mga misfeed ay nangyayari kapag ang materyal ay dumulas o nagbubuklod, na nagiging sanhi ng pagtama ng mga suntok sa kalahating butas. Ang isang pag-crash ng mamatay ay maaaring huminto sa produksyon sa loob ng ilang linggo habang ang mga kapalit na bahagi ay ginagawang makina.
Tiyaking ang makina ay nilagyan ng komprehensibong sensor arrays. Mag-install ng mga misfeed sensor sa pasukan ng die. Gumamit ng mga slug detection sensor sa die matrix. Magpatupad ng mga awtomatikong emergency stop na protocol na direktang nakatali sa mga sensor na ito. Ang isang mabilis na kumikilos na clutch at brake system sa press ay magpapahinto sa ram sa kalagitnaan ng stroke, na nagliligtas sa tooling mula sa pagkasira. Dapat ding i-verify ng mga operator na ang straightener ay gumagana nang tama, dahil ang nakayukong materyal ay ang pangunahing dahilan ng pagbubuklod sa loob ng mga gabay sa die.
Humiling ng komprehensibong cycle time simulation mula sa mga naka-shortlist na OEM na makinarya upang i-verify ang aktwal na output ng produksyon laban sa iyong mga kinakailangang quota.
Humingi ng detalyadong mga panukala sa layout ng strip sa panahon ng quoting phase upang matiyak ang maximum na paggamit ng materyal at minimal na skeleton scrap.
I-audit ang iminungkahing arkitektura ng PLC upang kumpirmahin na sinusuportahan nito ang mga bukas na protocol para sa hinaharap na pagsasama ng mga automated na packaging at inline na mga module ng inspeksyon.
Tukuyin ang mga pagsingit ng tungsten carbide para sa lahat ng high-wear piercing at knockout station para mapahaba ang buhay ng die at mabawasan ang maintenance downtime.
Mangangailangan ng nabe-verify na data ng OEE at mga pag-aaral ng kaso sa lugar mula sa mga katulad na pag-install bago pumirma sa huling kontrata sa pagkuha.
A: Ang mga modernong automated na linya ay karaniwang tumatakbo sa pagitan ng 40 at 80 Strokes Per Minute (SPM). Ang eksaktong bilis ay depende sa lalim ng kahon, kapal ng materyal, at ang pagiging kumplikado ng progresibong die. Ang mga mababaw na handy box ay tumatakbo nang mas mabilis, habang ang malalim na iginuhit na mga kahon ng pagmamason ay nangangailangan ng mas mabagal na bilis upang maiwasan ang pagkapunit ng metal.
A: Tinatanggal nito ang coil set at internal stress mula sa raw steel. Sa pamamagitan ng perpektong pag-flatte ng materyal bago ito pumasok sa press, pinipigilan nito ang pagbubuklod sa die, tinitiyak ang tumpak na mga pitch ng feed, at inaalis ang mga pagkakaiba-iba ng dimensional sa mga natapos na electrical box.
A: Oo, kakayanin ng pangunahing press at feeding equipment ang pareho. Gayunpaman, dapat kang bumili at magpalit ng natatanging progresibong stamping dies para sa bawat pamantayan. Ang makina ay nangangailangan ng sapat na tonelada at sapat na laki ng kama upang ma-accommodate ang iba't ibang sukat ng tooling.
A: Ang core box ay nakatatak gamit ang parehong pangunahing die. Ang pagbagay ay nangyayari sa pangalawang istasyon ng pagpupulong. Gumagamit ang linya ng mga automated riveting o welding modules para mag-attach ng partikular na hardware, gaya ng plaster ears para sa lumang-trabaho o direct-nail bracket para sa bagong trabaho.
A: Ang mga naselyohang kahon ay nabuo mula sa cold-rolled galvanized steel coils gamit ang high-tonnage presses at progressive dies. Ang mga cast metal box ay nilikha sa pamamagitan ng pagbuhos ng tinunaw na aluminyo o bakal sa mga hulma. Ang stamping ay mas mabilis at mas mura para sa mataas na volume na paggamit sa loob, habang ang casting ay nagbibigay ng mas makapal na pader para sa malupit na panlabas na kapaligiran.
A: Ang isang well-maintained die na may D2 steel component ay maaaring tumagal ng 1 hanggang 2 milyong stroke bago nangangailangan ng malaking refurbishment. Ang paggamit ng mga tungsten carbide insert para sa mga high-wear cutting at forming station ay maaaring pahabain ang buhay ng die sa mahigit 5 milyong stroke, basta't mapanatili ang wastong lubrication.